




Qué es el acero para herramientas —y qué no es
El acero para herramientas se define por lo que debe hacer durante el servicio, no por una única fórmula química ni por una posición en una escala universal de calidad. ASM International describe los aceros para herramientas como «aceros utilizados para fabricar herramientas de corte, conformado o modelado de piezas manufacturadas» (ASM International, 2024). Esta definición incluye herramientas de corte, punzones, matrices, moldes, herramientas de conformado, dispositivos de sujeción, calibres y otros utillajes cuyas superficies de trabajo deben conservar una geometría controlada mientras están sometidas a contacto, presión, fricción, impacto o calor.
| Familia | Designación tradicional | Grado representativo |
|---|---|---|
| W | Endurecimiento en agua | W1 |
| L | Baja aleación | L6 |
| S | Resistencia al impacto | S7 |
| O | Endurecimiento en aceite | O1 |
| A | Endurecimiento al aire | A2 |
| D | Alto carbono y alto cromo | D2 |
| H | Trabajo en caliente | H13 |
| M | Alta velocidad con molibdeno | M2 |
| T | Alta velocidad con tungsteno | T1 |
Por tanto, la palabra herramienta describe una función. Un acero se convierte en acero para herramientas en el contexto de una aplicación exigente de utillaje, aunque algunos grados coincidan química o metalúrgicamente con aceros utilizados en otros ámbitos. Las familias AISI identificadas habitualmente como W, L, S, O, A, D, H, M y T abarcan, respectivamente, aceros templables en agua, de baja aleación, resistentes a los impactos, templables en aceite, templables al aire, con alto contenido de carbono y cromo, para trabajo en caliente, rápidos con molibdeno y rápidos con tungsteno. ASM International enumera estas nueve series en su tratamiento de los aceros para herramientas de 2020. Las letras no son grados consecutivos dentro de una clasificación de rendimiento. Por lo general, indican un método de temple, una aplicación principal o un sistema de aleación predominante.
Ninguna familia de aceros para herramientas es automáticamente superior para todas las aplicaciones. Strong evidence
Esta distinción es importante al comparar, por ejemplo, AISI O1, AISI A2, AISI D2 y AISI H13. O1 es un acero para trabajo en frío templable en aceite; A2 es un acero para trabajo en frío templable al aire; D2 contiene cantidades sustancialmente mayores de cromo y carbono, lo que produce una estructura rica en carburos asociada con una elevada resistencia al desgaste; H13 es un acero para trabajo en caliente diseñado para conservar una dureza y una tenacidad útiles durante los ciclos térmicos. Ninguno es automáticamente superior. Un punzón que se astilla bajo impacto puede necesitar un equilibrio diferente al de una matriz de corte que se desgasta al trabajar con una chapa abrasiva, aunque ambos se denominen herramientas para trabajo en frío.
La definición funcional de ASM
Modos de fallo comunes del acero para herramientas
- Desgaste abrasivo Las partículas duras o las asperezas eliminan material de la superficie de trabajo.
- Desgaste adhesivo Se forman uniones locales entre la herramienta y la pieza de trabajo, que arrancan material durante el deslizamiento.
- Deformación plástica El borde de trabajo o la cavidad pierde su forma bajo una tensión o temperatura excesivas.
- Desconchamiento Pequeños fragmentos se desprenden de un borde, una esquina, la punta de un punzón o la superficie de apoyo de una matriz.
- Fatiga térmica El calentamiento y enfriamiento repetidos producen grietas superficiales conocidas como fisuración térmica.
Los aceros de ingeniería de uso general suelen seleccionarse en función de la resistencia estructural, la ductilidad, la soldabilidad, la resistencia a la corrosión, el comportamiento frente a la fatiga o el coste de fabricación. Puede exigirse que un componente de acero estructural soporte una carga sin deformarse plásticamente. Una herramienta, en cambio, a menudo debe soportar esa carga y, al mismo tiempo, conservar un filo afilado, una cavidad, una holgura de corte, un perfil o una dimensión calibrada. Puede fallar por desgaste abrasivo, desgaste adhesivo, deformación plástica, fractura generalizada, astillado del filo, fatiga térmica, corrosión o pérdida de precisión dimensional.
Estos modos de fallo imponen requisitos contrapuestos. El aumento de la dureza suele mejorar la resistencia a la indentación y al desgaste abrasivo, pero una dureza excesiva puede reducir la resistencia al impacto o a la propagación de grietas. Los carburos, como el carburo de cromo, el carburo de vanadio, el carburo de molibdeno y el carburo de tungsteno, pueden aumentar la resistencia al desgaste; sin embargo, los carburos grandes, agrupados o mal distribuidos pueden actuar como sitios de iniciación de grietas. Los elementos de aleación también modifican la templabilidad, la transformación de fases, la respuesta al revenido, la dureza en caliente y el cambio dimensional durante el tratamiento térmico. El carbono favorece la dureza martensítica y la formación de carburos; el cromo, el molibdeno, el tungsteno y el vanadio modifican la población de carburos y el comportamiento a alta temperatura; el níquel y el manganeso pueden afectar a la templabilidad y la tenacidad.
Clase de material Una composición controlada y una categoría de producto que no especifican todas las características microestructurales o de procesamiento que determinan la vida útil de la herramienta.
La ruta de fabricación añade otra variable. La forja, el laminado, la pulvimetalurgia, las prácticas de refusión y el mecanizado posterior influyen en la segregación, el tamaño de los carburos, su orientación, la porosidad, las inclusiones y las tensiones residuales. Por tanto, dos piezas con la misma designación pueden responder de manera diferente si difieren su limpieza, microestructura, tamaño del producto o historial de procesamiento. Una designación identifica una clase de material controlada, no todas las características que determinan la vida útil de la herramienta.
El tratamiento térmico determina después cuánto de ese potencial se convierte en rendimiento utilizable. La temperatura de austenización, el tiempo de permanencia, la velocidad de temple, el tratamiento criogénico cuando está especificado, la temperatura de revenido y el número de ciclos de revenido afectan a la austenita retenida, la martensita, la precipitación de carburos, la dureza, la tenacidad y la estabilidad dimensional. Un estudio de 2020 publicado en Coatings identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta en el sistema recubierto analizado. Este hallazgo no convierte a la composición ni a la fabricación en factores secundarios en todos los diseños; ambos establecen el intervalo microestructural disponible y la población de defectos que el tratamiento térmico debe gestionar.
La implicación práctica es directa: la selección del grado comienza con el modo de fallo dominante. Una herramienta de corte accionada manualmente puede priorizar la retención del filo y una tenacidad razonable. Una herramienta para encabezado en frío puede necesitar resistencia a la deformación por compresión y al astillado. Un macho de roscar o un escariador requiere una combinación de dureza, estabilidad del filo de corte, maquinabilidad y control dimensional. Las herramientas de embutición, matrices, punzones, cuchillería, herramientas de conformado y utillajes para altas temperaturas imponen, cada uno, diferentes combinaciones de carga, deslizamiento, impacto y temperatura. La Monografía 88 de NBS sigue siendo una referencia técnica federal útil para la terminología histórica y los fundamentos metalúrgicos de estas distinciones.
Acero para herramientas frente a acero de ingeniería de uso general
El acero para herramientas no es simplemente «acero más resistente», y la dureza por sí sola no lo define. Un acero aleado de ingeniería de uso general puede proporcionar una resistencia adecuada para un eje, un engranaje o un elemento de fijación, pero fallar rápidamente cuando se utiliza como filo de corte o superficie de una matriz. A la inversa, un acero para herramientas muy resistente al desgaste puede fracturarse cuando un grado resistente a los impactos o un acero de ingeniería más tenaz habría sobrevivido. La fabricabilidad también forma parte del cálculo: un material difícil de serrar, rectificar, mecanizar, cortar con hilo, soldar o tratar térmicamente puede generar riesgos de fallo y cargas de proceso antes de llegar al servicio.
La obra de Routledge Tool Steels: Properties and Performance (2021) aborda el comportamiento de los grados mediante la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos. Este marco es más preciso que tratar una letra AISI como una simple clasificación jerárquica. La guía de Uddeholm de 2024 sobre trabajo en frío expresa el principio de aplicación como la selección de un acero que se ajuste al servicio y minimice el coste por pieza producida. En este caso, esto significa considerar el rendimiento durante todo el ciclo de vida: la medida pertinente incluye los cambios de herramienta, el afilado, los tiempos de inactividad, las piezas rechazadas y las fracturas prematuras, no solo la especificación inicial del material.
El papel de las formas de producto forjado conforme a ASTM A681
ASTM A681 proporciona un marco normativo para los productos forjados de acero aleado para herramientas. ASTM International declara en su alcance de 2024 que «ASTM A681 abarca los requisitos químicos, mecánicos y físicos aplicables a los productos forjados de acero aleado para herramientas». Las formas contempladas incluyen barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción.
Este alcance es importante, pero limitado. ASTM A681 establece los requisitos del producto forjado suministrado; por sí sola, no selecciona AISI D2 frente a AISI A2, no prescribe el diseño de un punzón ni identifica si el modo de fallo determinante es el desgaste, el astillado, la fatiga térmica superficial o la distorsión. El usuario aún debe especificar el grado, la forma del producto, el tamaño, el estado de suministro, el tratamiento térmico, el acabado superficial y los requisitos de aceptación adecuados para el servicio.
La designación de una barra, una placa o una pieza forjada tampoco elimina los efectos de la microestructura direccional ni del tamaño de la sección. La orientación de los carburos, la segregación, las inclusiones y la velocidad de enfriamiento pueden influir en la respuesta al rectificado, la tenacidad y la propagación de grietas. La herramienta terminada puede requerir un alivio de tensiones, un mecanizado de desbaste antes del endurecimiento, un tratamiento térmico controlado y un rectificado final para mantener la geometría prevista. ASTM A681 define el marco del material; el criterio de ingeniería conecta ese marco con el trabajo real de la herramienta.
Cómo se organizan las designaciones AISI de los aceros para herramientas
Las designaciones de los aceros para herramientas son etiquetas de clasificación, no una escala que vaya de calidades inferiores a superiores. ASM International define los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas. Dentro de este propósito general, el sistema AISI agrupa los aceros según la característica que originalmente distinguía su comportamiento: el método de temple, la aplicación principal o el sistema de aleación predominante. Tool Steels, de ASM, identifica nueve familias principales: W, L, S, O, A, D, H, M y T (ASM International, 2020).
Por tanto, la letra proporciona una hipótesis inicial. Por sí sola, no predice la vida útil. El contenido de carbono, los carburos de aleación, la limpieza, la segregación, la ruta de fabricación mediante pulvimetalurgia o lingote, la forja, el tratamiento térmico, el estado superficial y el modo de fallo real de la herramienta influyen en el resultado. Un punzón que se fractura por impacto necesita un equilibrio diferente del de una matriz que se desgasta por abrasión, aunque ambas sean herramientas para trabajo en frío. ASTM A681 proporciona el marco normativo para los productos de acero aleado para herramientas fabricados por deformación, y abarca los requisitos químicos, mecánicos y físicos de barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se transforman en herramientas, matrices o accesorios de sujeción (ASTM International, 2024).
Series W, L y S
La serie W designa el acero para herramientas templable en agua. La designación refleja el medio de temple tradicional, no afirma que todos los grados W deban templarse en agua en todos los procedimientos modernos de tratamiento térmico. Por lo general, estos aceros son aceros al carbono para herramientas, con adiciones de aleación limitadas en comparación con muchas familias posteriores de aceros para herramientas. Una designación representativa es W1. Su composición química relativamente sencilla puede proporcionar una superficie de trabajo martensítica dura después de un tratamiento adecuado, mientras que esa misma templabilidad limitada restringe la profundidad y la uniformidad del endurecimiento en secciones de mayor tamaño.
Este compromiso explica el uso histórico de los aceros W en herramientas de corte accionadas manualmente, punzones sencillos, cinceles, cuchillos y herramientas similares, en las que las secciones pequeñas podían enfriarse rápidamente. El temple en agua también genera una tensión térmica considerable y riesgo de distorsión. La etiqueta de la familia describe la práctica de endurecimiento prevista; sin hacer referencia al tamaño de la sección y al procesamiento, no establece la tenacidad, la estabilidad dimensional ni la resistencia al desgaste.
La serie L designa el acero de baja aleación para herramientas. Los grados de esta familia utilizan adiciones moderadas de elementos como cromo, níquel, molibdeno o vanadio para mejorar la templabilidad, la resistencia, el comportamiento frente al desgaste o la estabilidad, sin alcanzar la composición química de los aceros de alta aleación para trabajo en frío o de los aceros rápidos. L6 es una designación conocida. Su composición con níquel se asocia con un diseño orientado a la tenacidad, pero eso no hace que todos los grados L sean adecuados para servicios de impacto ni para todas las aplicaciones que impliquen un acero de baja aleación.
La serie S designa el acero para herramientas resistente a los golpes. El requisito de servicio definitorio es la resistencia a impactos repetidos, cargas repentinas y desconchado, más que la máxima resistencia alcanzable a la abrasión. S7 es un grado representativo; S1 y S5 pertenecen a la misma familia general, pero no tienen composiciones ni respuestas al tratamiento térmico idénticas. La resistencia a los golpes depende del nivel de carbono, el equilibrio de aleación, el tamaño de grano, la austenita retenida, el revenido y la población de defectos. En consecuencia, una designación de resistencia a los golpes es una indicación del compromiso previsto entre dureza y tenacidad, no una garantía contra la rotura.
Series O, A y D
La serie O designa el acero para herramientas templable en aceite. Estos grados contienen suficientes adiciones de aleación para endurecerse de forma más gradual que los aceros W de acero al carbono simple, lo que permite utilizar aceite en lugar de agua según la clasificación tradicional. O1 es el ejemplo citado habitualmente. El temple en aceite puede reducir la distorsión y las grietas de temple en comparación con el agua, aunque el cambio dimensional sigue siendo una preocupación importante en matrices de precisión, punzones, machos de roscar, escariadores y pequeñas herramientas de conformado. La designación O indica cómo se esperaba endurecer históricamente el grado; no significa que su resistencia al desgaste supere a la de un grado A o D.
La serie A designa el acero para herramientas templable al aire. El contenido de aleación aumenta la templabilidad lo suficiente para que una herramienta se endurezca al aire o mediante un temple controlado con gas, reduciendo el choque térmico intenso asociado con el agua o el aceite. A2 es ampliamente reconocido como un grado para trabajo en frío templable al aire. Estos aceros se seleccionan cuando se necesita una combinación de resistencia al desgaste, tenacidad y estabilidad dimensional en matrices, punzones, herramientas de estampación o herramientas de conformado. La menor severidad del temple puede reducir la distorsión, pero la austenita retenida, la distribución de carburos, los daños por rectificado y la práctica de revenido siguen determinando el estado final de la herramienta.
La serie D designa el acero para herramientas con alto contenido de carbono y cromo. D2 es la designación representativa. Sus contenidos de carbono y cromo favorecen una población considerable de carburos duros ricos en cromo, lo que explica la asociación de la familia con la resistencia al desgaste abrasivo y el servicio de trabajo en frío. Esos carburos también afectan la tenacidad, la maquinabilidad, la respuesta al rectificado y la sensibilidad a las grietas. Los carburos grandes o mal distribuidos pueden convertirse en sitios de iniciación de grietas; una designación D no revela el tamaño ni la orientación de los carburos generados por la ruta de fabricación.
Por ello, los aceros D se utilizan en operaciones prolongadas de trabajo en frío, como matrices, punzones, cuchillas de cizallado y herramientas de conformado, pero la elección correcta depende de si el servicio termina primero por desgaste, desconchado del filo, fractura generalizada, adherencia o cambio dimensional. El alto contenido de carbono y cromo son hechos composicionales, no una clasificación universalmente superior a las familias O o A, de menor aleación.
Series H, M y T
La serie H designa el acero para herramientas de trabajo en caliente. Estos grados están destinados a herramientas expuestas a temperaturas elevadas durante operaciones como la fundición a presión, la forja en caliente, la extrusión y el conformado en caliente. La familia se subdivide según los sistemas de aleación predominantes, incluidos los aceros para trabajo en caliente al cromo, al tungsteno y al molibdeno. H13 es una designación de acero al cromo para trabajo en caliente utilizada con frecuencia como referencia; los grados de la serie H deben conservar la resistencia, resistir la fatiga térmica y limitar el ablandamiento durante ciclos repetidos de calentamiento y enfriamiento. Estos requisitos difieren de la resistencia a la abrasión en el trabajo en frío, por lo que una herramienta más dura a temperatura ambiente no es automáticamente una herramienta mejor para trabajo en caliente.
La serie M designa el acero rápido para herramientas al molibdeno. M2 es un grado representativo. El molibdeno, el tungsteno, el vanadio, el cromo y el carbono forman un sistema de alta aleación capaz de conservar la dureza de corte a las temperaturas generadas durante el mecanizado. La clasificación refleja la base de aleación de la familia de aceros rápidos, mientras que el comportamiento final de corte depende de la austenización, el temple, los revenidos múltiples, la población de carburos, la preparación del filo y los posibles recubrimientos.
La serie T designa el acero rápido para herramientas al tungsteno. T1 es la designación representativa clásica. Las composiciones de acero rápido ricas en tungsteno se desarrollaron históricamente para herramientas de corte que debían mantener la dureza bajo el efecto del calor; los grados T contienen carburos que influyen en la dureza en caliente, el desgaste, el rectificado y la tenacidad. M y T no son niveles de calidad opuestos. Son diferentes rutas de diseño de aleación dentro de los aceros rápidos para herramientas, y la ruta adecuada depende de la temperatura de corte, el corte interrumpido, la carga sobre el filo, la geometría y el tratamiento térmico.
Este vínculo con el procesamiento es decisivo. Un estudio de 2020 publicado en Coatings identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta, mientras que la composición y la ruta de fabricación establecen la estructura posible de los carburos y la población de defectos. Tool Steels: Properties and Performance, de Routledge, también aborda el rendimiento a través de la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos (Mesquita, 2021). La Monografía 88 del NBS proporciona un punto de referencia federal anterior para la metalurgia del acero y la terminología histórica.
Por tanto, la selección debe comenzar por el modo de fallo y las condiciones de servicio, y después utilizar la letra AISI como mapa de las composiciones químicas candidatas. Uddeholm expresa claramente el objetivo de la ingeniería del trabajo en frío: adaptar el acero para herramientas a la aplicación y minimizar el coste por pieza producida. En términos prácticos, el rendimiento durante el ciclo de vida importa más que la letra por sí sola. La clasificación AISI organiza las opciones; no toma la decisión de ingeniería.
Las variables metalúrgicas detrás del rendimiento de los aceros para herramientas
Los aceros para herramientas se definen por el servicio al que están destinados, no únicamente por su dureza. ASM International los describe como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas. Esta definición abarca exigencias muy diferentes: un punzón puede necesitar resistir los impactos y el colapso del filo, mientras que una herramienta de corte debe conservar un filo agudo bajo fricción y calor. ASTM A681, el marco normativo pertinente para los productos de acero aleado para herramientas obtenidos por transformación plástica, contempla requisitos químicos, mecánicos y físicos para barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción. La designación, por sí sola, no predice el rendimiento.
Las familias AISI, como W, L, S, O, A, D, H, M y T, identifican conceptos generales de aleación y procesamiento. Como explica el texto de Metalurgia de Maricopa Community Colleges, las letras suelen indicar el método de temple, la aplicación principal o el sistema de aleación predominante. W1 se asocia con el temple en agua, O1 con el temple en aceite, A2 con el temple al aire, D2 con una composición de alto contenido de carbono y cromo, H13 con el servicio en caliente, M2 con el acero rápido aleado con molibdeno y T1 con el acero rápido aleado con tungsteno. Estas designaciones establecen un punto de partida. La estructura funcional depende de la práctica de fusión, la forja o el procesamiento pulvimetalúrgico, la austenización, el temple, el revenido, el estado superficial y el modo de fallo concreto.
Carbono, elementos de aleación y templabilidad
| Elemento | Principal efecto sobre el acero para herramientas descrito |
|---|---|
| Carbono | Dureza martensítica y formación de carburos |
| Cromo | Templabilidad y carburos ricos en cromo |
| Molibdeno | Endurecimiento secundario y resistencia al revenido |
| Tungsteno | Carburos de aleación y dureza en caliente |
| Vanadio | Carburos muy duros y control del tamaño de grano |
| Níquel | Templabilidad y tenacidad en composiciones seleccionadas |
El carbono aporta los átomos intersticiales que endurecen el hierro y permite que la austenita se transforme en martensita dura durante el temple. En general, un mayor contenido de carbono eleva el contenido de carbono de la martensita y favorece una mayor dureza después del temple, pero esa misma adición puede aumentar la formación de carburos, reducir la ductilidad y hacer que un filo o una esquina toleren peor los impactos. El carbono también modifica la cantidad que permanece en la matriz después de que se formen los carburos de aleación. Por tanto, un porcentaje nominal de carbono no indica el contenido de carbono de la martensita final.
Términos metalúrgicos clave
- Dureza
- Resistencia a la deformación plástica localizada.
- Templabilidad
- Profundidad hasta la que puede formarse martensita bajo una condición de enfriamiento especificada.
- Austenita retenida
- Austenita que no se transforma en martensita durante el temple.
- Endurecimiento secundario
- Aumento de la dureza causado por la precipitación de carburos finos de aleación durante el revenido.
La templabilidad es diferente de la dureza. Describe la profundidad hasta la que un acero puede formar martensita bajo una condición de enfriamiento determinada. El cromo, el molibdeno, el manganeso y el silicio retrasan las transformaciones difusivas, como la perlita y la bainita, lo que permite que se endurezcan las secciones más alejadas de una superficie templada. El níquel puede contribuir a la templabilidad y a la tenacidad, aunque se asocia menos con una intensa formación de carburos en los aceros para herramientas convencionales. El molibdeno también suprime ciertas formas de fragilización por revenido y contribuye al endurecimiento secundario. El resultado depende del tamaño de la sección, el tamaño de grano de la austenita, la severidad del temple y el estado previo del acero.
El cromo desempeña varias funciones. En cantidades moderadas mejora la templabilidad y la resistencia a la oxidación; en contenidos más altos se combina con el carbono para producir carburos ricos en cromo, especialmente en calidades de alto contenido de carbono y cromo, como D2. El molibdeno y el tungsteno forman carburos de aleación duros y favorecen el endurecimiento secundario cuando aparecen precipitados finos durante el revenido. Su efecto sobre la dureza en caliente es especialmente importante en los aceros rápidos y en las calidades para trabajo en caliente. El vanadio forma carburos de vanadio muy duros, a menudo VC o carburos MC ricos en V, que resisten el desgaste abrasivo y restringen el crecimiento del grano de austenita cuando sus partículas permanecen finas y bien distribuidas.
Otras adiciones modifican la ventana de procesamiento. El silicio endurece la ferrita y puede afectar la respuesta al revenido. El manganeso mejora la templabilidad, pero puede aumentar la sensibilidad a la austenita retenida y a la segregación cuando la composición y el tratamiento no están bien controlados. El cobalto no forma una población importante de carburos en el sentido habitual de los aceros rápidos; eleva la temperatura a la que la matriz se ablanda y favorece el rendimiento de corte a temperaturas elevadas. El nitrógeno, el azufre y el plomo pueden afectar la maquinabilidad o la precipitación, pero su utilidad depende en gran medida de la calidad y de los requisitos de limpieza.
Un acero con alta templabilidad no es automáticamente más tenaz ni más resistente al desgaste. Puede endurecerse en toda una sección grande de una matriz y, aun así, contener carburos gruesos, segregación o un exceso de austenita retenida. El estudio sobre tratamiento térmico publicado por MDPI en Coatings en 2020 identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta. La composición establece qué estructuras pueden formarse; el tratamiento determina cuáles de ellas permanecen realmente.

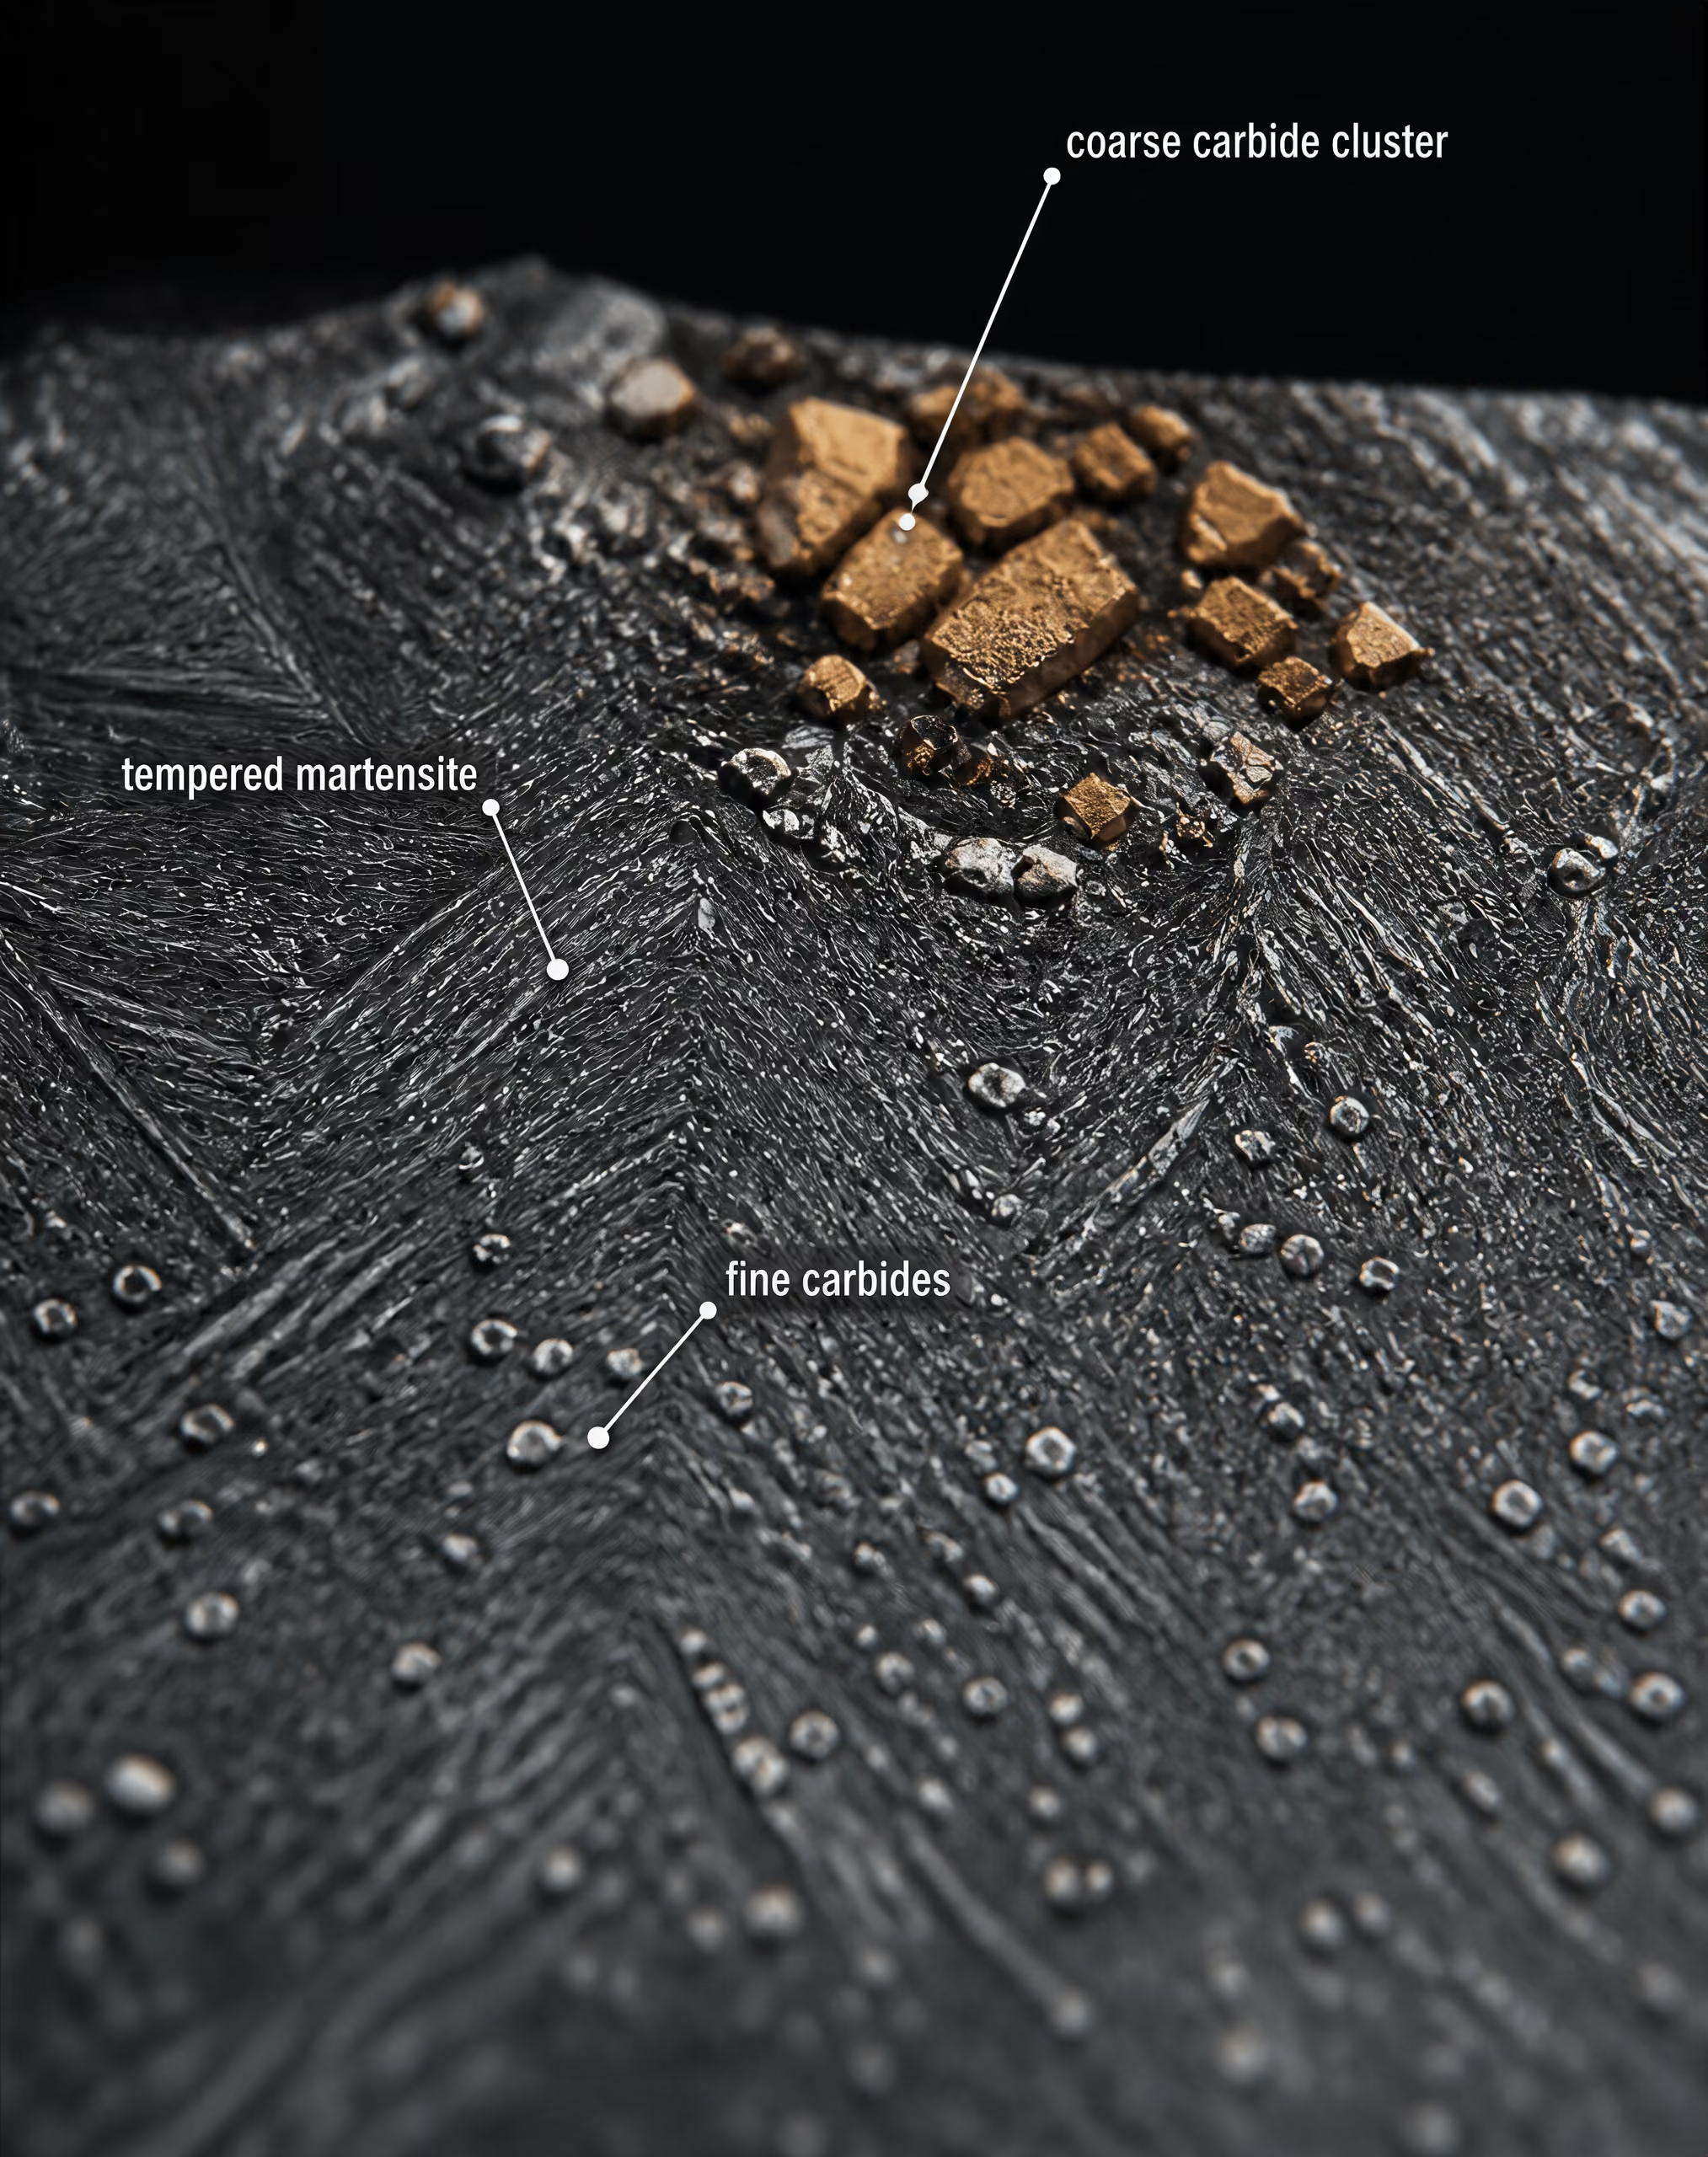
Carburo Compuesto duro que se forma cuando el carbono se combina con hierro o con elementos de aleación como cromo, molibdeno, tungsteno o vanadio.
Carburos y equilibrio entre desgaste y tenacidad
Los carburos son fundamentales para el comportamiento de los aceros para herramientas porque son partículas duras dentro de una matriz metálica comparativamente más tenaz. Su composición química, fracción volumétrica, tamaño, forma, separación y orientación son tan importantes como su mera presencia. La cementita rica en hierro, los carburos M₇C₃ ricos en cromo, los carburos M₆C ricos en molibdeno y tungsteno y los carburos MC ricos en vanadio no ofrecen la misma resistencia a la abrasión, al ablandamiento térmico ni a la formación de grietas.
Una población fina y dispersa de carburos puede favorecer la resistencia al desgaste sin crear grandes iniciadores de grietas. Los carburos primarios gruesos pueden resistir eficazmente un mecanismo de desgaste, pero también interrumpen la matriz y concentran las tensiones. Las esquinas afiladas de los carburos, las bandas de carburos producidas por segregación y las agrupaciones de carburos alineadas por laminación o forja pueden convertirse en trayectorias preferentes para la iniciación de grietas. Una micrografía pulida puede mostrar el mismo tipo nominal de carburo en dos calidades y, al mismo tiempo, revelar distribuciones muy diferentes y, por tanto, vidas útiles muy distintas.
| Ruta de fabricación | Estructura o aspecto descrito |
|---|---|
| Metalurgia de lingote | Segregación química y bandas de carburos alargadas |
| Forja y laminación | Flujo de grano y disposición direccional de los carburos |
| Pulvimetalurgia | Partículas de carburo más finas y distribuidas de manera más uniforme |
El equilibrio entre desgaste y tenacidad no consiste en un simple intercambio entre «más carburo» y «menos carburo». El desgaste abrasivo suele beneficiarse de una elevada fracción de partículas duras, pero el astillado del filo puede acelerarse cuando la matriz entre las partículas es demasiado débil o cuando la separación entre carburos es demasiado pequeña para frenar una grieta. El desgaste adhesivo, el desgaste por impacto, la deformación plástica y la fatiga térmica imponen requisitos diferentes. Un punzón que golpea una pieza de trabajo desalineada puede fallar mediante un único desprendimiento inestable, aunque su dureza medida siga siendo elevada. En cambio, una cuchilla de cizallamiento puede perder rendimiento por un redondeo abrasivo gradual.
La ruta de fabricación modifica esta estructura. La metalurgia convencional de lingote puede producir segregación química y bandas alargadas de carburos que la forja posterior puede reducir, aunque no siempre eliminar. La pulvimetalurgia puede crear una distribución de carburos más uniforme, pero sus propiedades finales siguen dependiendo de la consolidación, la forja, el tratamiento térmico y los defectos superficiales. La cuestión no es que una ruta sea siempre superior. Es que la composición nominal no puede describir la población de defectos ni la arquitectura de carburos creada por dicha ruta.
El revenido añade otra dimensión. Durante el revenido, los elementos de aleación pueden salir de la martensita sobresaturada y formar carburos secundarios finos. En M2 y en aceros rápidos relacionados, el molibdeno, el tungsteno y el vanadio participan en una precipitación que eleva la dureza después de una etapa inicial de ablandamiento. Este endurecimiento secundario también favorece la dureza en caliente, pero un tratamiento demasiado intenso puede dejar tensiones residuales excesivas o austenita retenida. El refinamiento de los carburos, más que la cantidad de carburos por sí sola, suele determinar si el contenido adicional de elementos de aleación produce una durabilidad de corte útil o un comportamiento frágil del filo.
Estructura de la matriz y austenita retenida
La matriz que rodea los carburos aporta gran parte de la tenacidad de la herramienta y sostiene los carburos bajo carga. La martensita templada proporciona una alta resistencia porque el carbono y los átomos de aleación distorsionan la red de hierro e impiden el movimiento de las dislocaciones. Sin embargo, la martensita sin revenir contiene una elevada tensión residual y ofrece poca resistencia a la fractura súbita. El revenido reduce esa tensión, permite una precipitación controlada de carburos y ajusta el equilibrio entre dureza y tenacidad.
El tratamiento de austenización controla tanto la composición de la matriz como la disolución de los carburos. Si la temperatura es demasiado baja, una cantidad insuficiente de carbono y elementos de aleación entra en la austenita, lo que limita la templabilidad y la dureza final. Si es demasiado alta o se mantiene durante demasiado tiempo, una disolución excesiva de carburos puede enriquecer la matriz, aumentar el tamaño de grano de la austenita y elevar la cantidad de austenita retenida después del temple. Los granos gruesos de austenita previa reducen el número de barreras disponibles para una grieta en propagación.
La austenita retenida es la parte de la austenita que no se transforma en martensita durante el temple. Puede mejorar la tenacidad aparente inmediatamente después del endurecimiento, pero es dimensionalmente inestable bajo las tensiones de servicio, el calor de rectificado o un revenido posterior. La transformación en martensita nueva sin revenir puede causar deformación, grietas o cambios en la geometría de corte. El tratamiento criogénico, varios ciclos de revenido o unas condiciones de austenización cuidadosamente seleccionadas pueden reducir este problema, pero ninguno constituye un remedio universal.
La matriz final puede contener martensita revenida, austenita retenida, carburos secundarios y, en ocasiones, regiones bainíticas o perlíticas causadas por un enfriamiento insuficiente. Sus proporciones e interfaces gobiernan la fatiga, el astillado, la deformación y el ablandamiento térmico. El rectificado superficial añade otra variable: las tensiones residuales de tracción, las quemaduras de rectificado y las microgrietas pueden inutilizar un núcleo tratado correctamente.
Tool Steels: Properties and Performance de Routledge (2021) aborda el rendimiento a través de la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos, en lugar de basarse únicamente en el nombre de la calidad. Este enfoque coincide con los fundamentos metalúrgicos más antiguos recogidos en la NBS Monograph 88 y con el énfasis de ASM International en los efectos combinados de la resistencia al desgaste, la tenacidad, la dureza en caliente, los carburos y el tratamiento térmico. La guía de Uddeholm para el trabajo en frío expresa la consecuencia práctica: la selección debe corresponder a la aplicación y reducir el coste del ciclo de vida por pieza producida. La pregunta pertinente no es qué designación ocupa el puesto más alto, sino qué estructura de matriz y carburos puede soportar la carga, la temperatura, el contacto y el modo de fallo reales de la herramienta.
Ruta de fabricación: por qué el mismo grado no implica una única microestructura
Una designación de acero para herramientas identifica un intervalo de composición y una familia de uso prevista, no una única estructura interna. Por ello, AISI O1, AISI D2, AISI M2 y otros grados pueden presentar distintas combinaciones de tenacidad, resistencia al desgaste, estabilidad dimensional y maquinabilidad cuando difieren sus historiales de fusión, colada, deformación y tratamiento térmico. ASM International describe los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas; la pregunta útil no es simplemente qué letra aparece en la designación, sino cómo responde la microestructura resultante al modo de fallo de la herramienta.
ASTM A681 (2024) abarca «los requisitos químicos, mecánicos y físicos de los productos de acero de aleación para herramientas elaborados por deformación», incluidas barras, chapas gruesas, chapas finas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción. Este marco normativo define los requisitos del producto, pero no hace que todas las formas de un grado sean metalúrgicamente idénticas. El tamaño del producto, la relación de reducción, el historial de enfriamiento y la ubicación de la que se extrae una sección pueden afectar a la estructura suministrada para la fabricación de herramientas.
Metalurgia de lingote y segregación
El acero convencional para herramientas elaborado por deformación comienza con un lingote colado o una sección obtenida mediante colada continua. Durante la solidificación, los elementos de aleación no permanecen distribuidos de forma perfectamente uniforme. El carbono, el cromo, el molibdeno, el tungsteno, el vanadio y otros solutos se reparten entre las fases líquida y sólida. El último líquido en solidificarse puede enriquecerse en elementos que forman carburos, produciendo segregación química entre los núcleos de las dendritas y las regiones interdendríticas. En un grado con alto contenido de carbono y cromo, como AISI D2, este historial puede influir en el tamaño, la cantidad y la distribución de los carburos ricos en cromo. En AISI M2, las poblaciones de carburos que contienen tungsteno, molibdeno y vanadio también reflejan tanto la composición como la solidificación.
La segregación no equivale a un defecto visible en todas las secciones, pero crea variaciones locales en el comportamiento de transformación y en la formación de carburos. Las regiones enriquecidas pueden responder de manera diferente durante la austenización, y las agrupaciones de carburos gruesos pueden actuar como concentradores de tensiones. Bajo impacto o flexión, una grieta puede propagarse a través de una alineación o agrupación en lugar de atravesar la matriz martensítica revenida. En condiciones de deslizamiento o servicio abrasivo, un carburo duro puede mejorar la resistencia a la eliminación de material, mientras que un carburo grande y mal soportado puede fracturarse o desprenderse y dañar el filo de trabajo.
Las inclusiones no metálicas añaden otra dimensión. Las inclusiones de óxido, sulfuro y silicato pueden originarse durante la fusión, el afino, la colada o etapas posteriores del procesamiento. Su composición química, tamaño, forma y orientación afectan a la iniciación de la fatiga y al comportamiento frente a la fractura. El efecto es especialmente importante en punzones, cuchillas de cizallado, machos de roscar y otras herramientas sometidas a cargas repetidas, en las que una pequeña discontinuidad interna puede ser más determinante que una diferencia moderada en la dureza global.
La forja y el laminado reducen la estructura de colada, cierran los huecos internos y redistribuyen el material segregado, pero no eliminan por completo el historial original. El resultado final depende de la temperatura, la deformación, la reducción y el enfriamiento. Un lingote grande reducido considerablemente hasta obtener una barra puede presentar un espaciado de carburos y un patrón de segregación distintos de los de una sección inicial más pequeña procesada hasta alcanzar el mismo grado nominal.
Forja, laminado y estructura direccional
Anisotropía Diferencia en la respuesta del material causada por la orientación, como una carga aplicada a lo largo o a través de las bandas de carburos o del flujo de grano.
El trabajo en caliente fragmenta las dendritas de colada y alarga las inclusiones y las regiones ricas en carburos en la dirección de la deformación. Esto produce flujo de grano y, en muchos aceros para herramientas elaborados por deformación, una disposición direccional de los carburos que a menudo se denomina bandeado o alineación de carburos. La matriz puede volverse relativamente uniforme después del tratamiento térmico, mientras que las hileras alargadas de carburos siguen siendo visibles en una sección pulida y atacada químicamente.
La dirección es importante porque las propiedades mecánicas pueden diferir a lo largo y a través de la dirección de trabajo. Una herramienta sometida a carga paralela a las hileras de carburos alineados no experimenta la misma trayectoria de propagación de grieta que otra cargada transversalmente a ellas. Por tanto, la tenacidad longitudinal, la tenacidad transversal, la resistencia a la flexión, la resistencia a la fatiga y la estabilidad del filo pueden diferir incluso cuando la dureza y el análisis químico son similares. Esta diferencia es la anisotropía: la respuesta del material depende de la orientación.
La consecuencia se extiende al diseño de herramientas. Una matriz de forja, un punzón o un componente de troquelado obtenido de una barra no debe tratarse como material sin dirección preferente. La orientación del perfil de la herramienta, la carga de servicio dominante y la trayectoria de grieta prevista deben considerarse conjuntamente. Una barra, chapa gruesa, chapa fina, fleje, varilla, alambre o pieza forjada también impone decisiones diferentes de mecanizado y conformado. Una chapa gruesa puede requerir la eliminación de una capa superficial o una atención especial a las variaciones a través de la sección; el fleje puede seleccionarse para un componente pequeño conformado cuya dirección final siga la del laminado; y el alambre y la varilla pueden alimentar operaciones de conformado en frío o encabezado en las que el estado superficial y los defectos axiales adquieren importancia.
El flujo de grano es beneficioso cuando favorece la carga aplicada, pero perjudicial cuando ofrece una trayectoria fácil para la separación o el fallo del filo. El bandeado también puede producir una respuesta irregular durante el tratamiento térmico, especialmente cuando los cambios locales de composición alteran la templabilidad o la austenita retenida. En consecuencia, una herramienta de AISI O1 nominalmente idéntica, pero fabricada a partir de formas de producto diferentes, puede requerir distintas holguras para compensar la distorsión de mecanizado y puede fallar por desportillado, flexión o agrietamiento por razones diferentes.
El tratamiento de ASM International de 2020 establece que el rendimiento de los aceros para herramientas depende de combinaciones de resistencia al desgaste, tenacidad, dureza en caliente, carburos y tratamiento térmico. Tool Steels: Properties and Performance de Routledge (2021) expone el mismo planteamiento general al considerar la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos como variables interconectadas. La ruta de fabricación establece la condición inicial; no sustituye al tratamiento térmico. Un estudio de 2020 publicado en Coatings, de MDPI, identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta, mientras que la composición y el procesamiento previo establecen el potencial del material y su población de defectos.

Pulvimetalurgia y refinamiento de carburos
El acero para herramientas pulvimetalúrgico modifica el problema de la solidificación, en lugar de limitarse a repetir la producción convencional a menor escala. La aleación fundida se atomiza en partículas finas; cada partícula solidifica rápidamente y contiene un volumen segregado relativamente pequeño. A continuación, el polvo se compacta y consolida, normalmente mediante prensado isostático en caliente, seguido de procesamiento termomecánico y tratamiento térmico.
La rápida solidificación de las partículas limita el crecimiento de grandes redes de carburos. Después de la consolidación, las partículas de carburo suelen ser más finas y estar distribuidas de forma más uniforme que en un material de la misma composición nominal obtenido mediante colada y deformación convencionales. La reducción de las agrupaciones de carburos gruesos puede mejorar la resistencia a la fractura de los carburos, al desportillado del filo y a la propagación de grietas, mientras que la estructura más uniforme reduce la variación de propiedades con la sección y la orientación. Estas son tendencias estructurales, no garantías automáticas; los defectos de consolidación, un tratamiento térmico inadecuado, un contenido excesivo de carburos y una preparación superficial deficiente aún pueden controlar el fallo.
El contraste es más claro en los grados de alta aleación que contienen cantidades importantes de elementos formadores de carburos. El AISI D2 convencional puede contener poblaciones considerables de carburos ricos en cromo, con una alineación heredada del procesamiento. Una ruta pulvimetalúrgica puede producir una distribución más fina de carburos de cromo, aunque las fases y los tamaños exactos dependen de la atomización, la consolidación, la forja o el laminado y el tratamiento térmico. Las versiones pulvimetalúrgicas de aceros rápidos como AISI M2 también buscan controlar el espaciado de los carburos y reducir la anisotropía relacionada con la segregación. La designación sigue identificando la familia de aleación. No especifica un único tamaño de carburo ni un único nivel de tenacidad.
Esta distinción es importante cuando una herramienta se fabrica a partir de una barra, chapa gruesa, fleje, varilla, alambre o pieza forjada. El mecanizado elimina material, pero no elimina la estructura direccional de toda la herramienta restante. El rectificado puede dejar expuestas regiones ricas en carburos y puede introducir tensiones residuales de tracción o daños térmicos localizados en la superficie. Por tanto, una ruta de procesamiento que proporcione al núcleo una estructura fina y homogénea puede ofrecer un margen diferente frente al desportillado que una ruta convencional de elaboración por deformación, incluso después de que ambos materiales reciban el mismo tratamiento nominal de dureza.
Las recomendaciones de Uddeholm de 2024 para el trabajo en frío expresan la regla práctica de ingeniería: la selección del acero para herramientas debe adecuarse a la aplicación y minimizar el coste por pieza producida. Esto significa adaptar la ruta y la forma del producto al modo de fallo dominante —desgaste, fractura por impacto, deformación plástica, fisuración térmica, fatiga o desportillado del filo—, en lugar de clasificar las letras AISI de menor a mayor. El mismo nombre de grado puede describir estructuras iniciales materialmente diferentes, y esas estructuras siguen formando parte de la herramienta mucho después de que el acero haya sido mecanizado.
Los parámetros del tratamiento térmico fueron el factor principal que controló el rendimiento del núcleo de la herramienta en el sistema recubierto examinado. Limited evidence

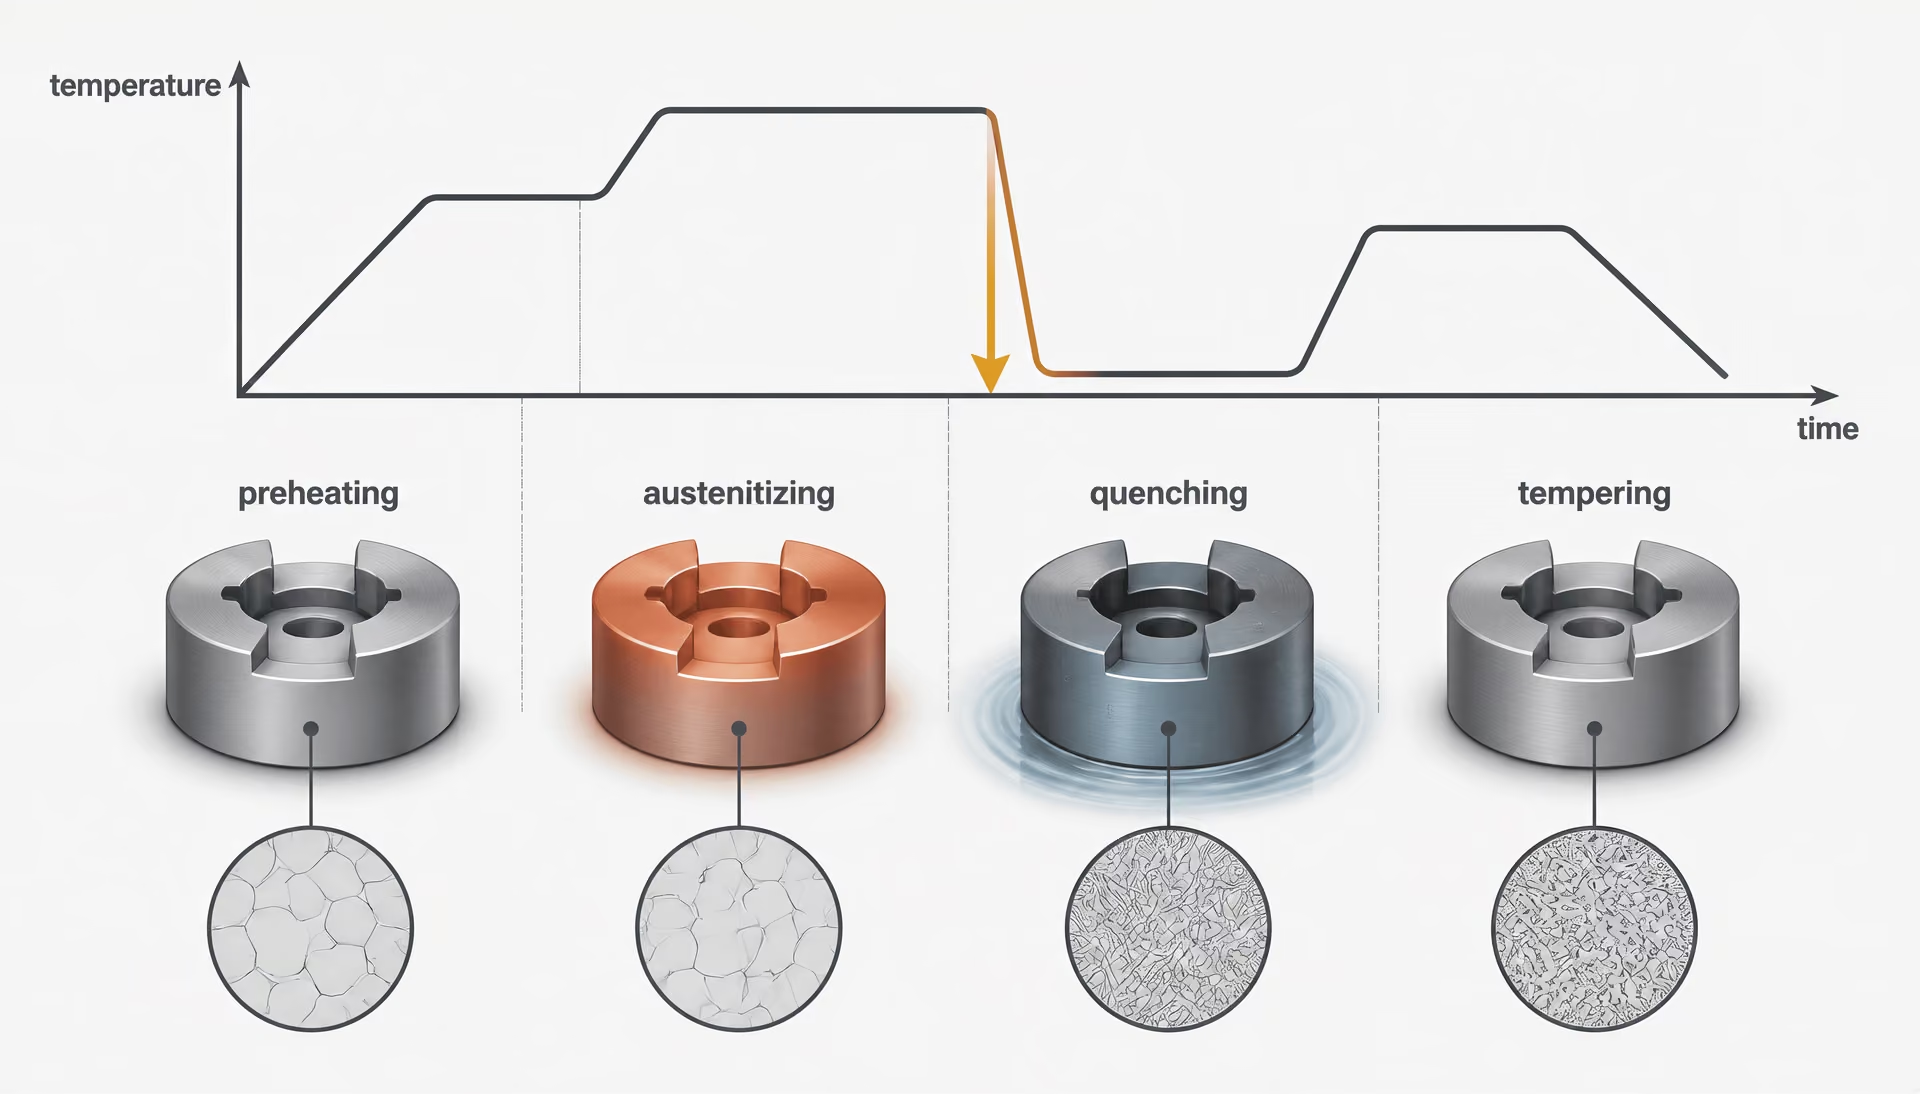
Secuencia del tratamiento térmico
- Precalentamiento Reducir el gradiente de temperatura entre el horno y la pieza de trabajo.
- Austenización Transformar la matriz y disolver una cantidad controlada de carburo.
- Temple Enfriar con suficiente rapidez para formar martensita, limitando al mismo tiempo las tensiones térmicas y de transformación.
- Revenido Reducir la tensión residual, ajustar la dureza y la tenacidad, y estabilizar la estructura.
El tratamiento térmico es el proceso que define el rendimiento
Un grado de acero para herramientas no entra en servicio con las propiedades que sugiere únicamente su designación. AISI D2, por ejemplo, identifica una familia de aceros para trabajo en frío con alto contenido de carbono y cromo; no garantiza una combinación determinada de dureza, tenacidad, estabilidad dimensional o vida útil frente al desgaste. Estas propiedades aparecen después de que el acero haya sido calentado, mantenido a temperatura, enfriado y revenido en condiciones adecuadas para su composición química y el tamaño de su sección.
Este es el punto técnico central del estudio de 2020 publicado en Coatings por MDPI, volumen 10, número 3, artículo 265. El estudio identifica los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta en el sistema revestido examinado. La composición y la ruta de fabricación establecen el potencial microestructural disponible y la población de inclusiones, segregaciones, poros y carburos. El tratamiento térmico determina cuánto de ese potencial llega a materializarse. Un revestimiento no puede compensar un núcleo que haya sido sobrecalentado, templado insuficientemente, agrietado durante el temple o dejado con una cantidad excesiva de austenita retenida.
La secuencia normalmente se controla mediante precalentamiento, austenización, temple y revenido, pero no constituye una receta universal. Los aceros AISI W, L, S, O, A, D, H, M y T responden de forma diferente porque sus contenidos de carbono, cromo, molibdeno, tungsteno, vanadio, manganeso y silicio modifican las temperaturas de transformación, la estabilidad de los carburos, la templabilidad y la respuesta al revenido. ASTM A681, que contempla los requisitos químicos, mecánicos y físicos de los productos de acero para herramientas aleado, proporciona el marco normativo; no sustituye al programa de tratamiento térmico específico de cada calidad.
Control de la austenización y de la disolución
El precalentamiento reduce el gradiente térmico entre el horno y la pieza. Esto es especialmente importante en secciones grandes, punzones de geometría compleja, esquinas agudas y aceros que contienen poblaciones considerables de carburos. Cuando la calidad del acero o la geometría generan un alto riesgo de tensiones térmicas, puede utilizarse un precalentamiento escalonado. El objetivo no es simplemente ahorrar tiempo de horno. Se reduce la diferencia de temperatura entre la superficie y el núcleo antes de que comience la austenización.
A continuación, la austenización eleva el acero a un intervalo de temperatura en el que una cantidad suficiente de ferrita o perlita se transforma en austenita y se disuelven determinados carburos. El carbono y los elementos de aleación que entran en la austenita controlan la templabilidad y la respuesta durante el revenido. La cantidad disuelta debe controlarse. Una disolución insuficiente deja un exceso de carburo no disuelto y una matriz austenítica que puede no alcanzar el nivel de dureza requerido tras el temple. Una disolución excesiva puede producir granos de austenita gruesos, un contenido excesivo de elementos de aleación en solución, una mayor cantidad de austenita retenida y una tenacidad reducida.
La distinción es importante en calidades de alto contenido de carbono y cromo, como AISI D2. Sus carburos ricos en cromo proporcionan resistencia al desgaste, pero no se pretende que dichos carburos se disuelvan por completo. El especialista en tratamiento térmico controla el equilibrio entre una matriz martensítica dura y una estructura de carburos útil y estable. Los aceros rápidos AISI M y T requieren un control aún más diferenciado, porque el molibdeno, el tungsteno, el vanadio y el cromo forman carburos de aleación que favorecen la dureza en caliente y el endurecimiento secundario. Sus temperaturas de austenización son elevadas y el margen de proceso permitido puede ser estrecho.
El calentamiento insuficiente se confunde a menudo con un tratamiento destinado a preservar la tenacidad. Si la temperatura de austenización o el tiempo de mantenimiento son inadecuados, la matriz puede contener demasiado poco carbono y elementos de aleación disueltos, lo que produce una dureza baja y una resistencia deficiente al desgaste después del temple. El sobrecalentamiento genera otro conjunto de fallos: engrosamiento del grano, exceso de austenita retenida, mayor distorsión y un riesgo más elevado de agrietamiento durante el temple. Los tiempos de mantenimiento prolongados también pueden intensificar la descarburación o la oxidación superficial.
| Familia | Medio de enfriamiento tradicional | Principal aspecto del procesamiento |
|---|---|---|
| W | Agua | Grietas de temple y distorsión |
| O | Aceite | Templabilidad de la sección y cambio dimensional |
| A | Aire o gas controlado | Austenita retenida y enfriamiento no uniforme |
| D | Aire o gas controlado | Estructura de carburos y estabilidad dimensional |
| H | Aire o gas presurizado | Fatiga térmica y ablandamiento en caliente |
La condición superficial debe controlarse durante el calentamiento. La descarburación elimina carbono de la capa exterior, dejando una zona superficial más blanda que puede fallar por redondeo prematuro, agarrotamiento o deformación plástica, incluso cuando la dureza interior es correcta. La atmósfera protectora, el procesamiento al vacío, los baños de sales, unas prácticas adecuadas de horno y el rectificado posterior al tratamiento son posibles medidas de control, pero su idoneidad depende de la calidad del acero y de la geometría. Una medición de dureza realizada por debajo de una capa descarburada puede ocultar el defecto.
El tamaño de la sección modifica las prácticas de calentamiento y mantenimiento necesarias. Un punzón delgado alcanza rápidamente la temperatura; una matriz grande puede presentar un desfase considerable entre la superficie y el núcleo. Aplicar a una sección pesada un programa destinado a piezas pequeñas puede dejar el núcleo subaustenizado, mientras que mantener una sección delgada durante el tiempo requerido por un bloque grande favorece el crecimiento del grano y los daños superficiales. Por ello, las instrucciones de tratamiento térmico especifican tanto la temperatura como el tiempo, a menudo partiendo de supuestos sobre la carga del horno y el espesor de la sección.
Temple, endurecimiento y revenido
El temple transforma la estructura austenizada en martensita cuando el enfriamiento es suficientemente rápido para evitar una formación excesiva de perlita o bainita. La severidad de enfriamiento necesaria depende de la templabilidad. Los aceros AISI W, templables en agua, requieren un enfriamiento rápido y, por consiguiente, presentan mayores riesgos de distorsión y agrietamiento. Los aceros AISI O, templables en aceite, permiten un enfriamiento menos severo. Los aceros AISI A, D y H, templables al aire, así como muchos aceros rápidos, pueden endurecerse en secciones más grandes con una tensión de temple menor, aunque «templable al aire» no significa que todas las geometrías se enfríen uniformemente o alcancen la misma dureza en el centro.
El temple es un fenómeno mecánico además de metalúrgico. La superficie se contrae mientras el interior permanece caliente; después, el núcleo se contrae al enfriarse. Las esquinas agudas, los cambios bruscos de sección, los orificios, las ranuras para chavetas y las piezas mal sujetas concentran las tensiones. Puede producirse agrietamiento durante el temple, especialmente cuando el medio de enfriamiento es demasiado severo, el acero se ha sobrecalentado, quedan marcas de mecanizado o el diseño contiene concentradores de tensión. La distorsión puede producirse sin una grieta visible. Una matriz puede combarse, un punzón puede perder su concentricidad o un filo de corte puede desplazarse lo suficiente como para afectar la holgura y la alineación.
El temple interrumpido, el enfriamiento escalonado, el martemple o el temple a presión pueden reducir las tensiones, pero cada método debe validarse para la calidad del acero y la pieza correspondientes. El objetivo no es lograr el enfriamiento más rápido posible, sino una transformación suficiente con tensiones controladas y un cambio dimensional aceptable.
La martensita recién templada es dura, pero frágil, y contiene una elevada tensión interna. El revenido debe realizarse después del temple sin demoras innecesarias. Este proceso recalienta el acero por debajo del intervalo de transformación de la austenita, permitiendo que el carbono abandone la martensita sobresaturada y forme carburos de transición o cementita, al tiempo que reduce la tensión residual. Un revenido insuficiente puede dejar la herramienta expuesta al agrietamiento durante el servicio, incluso cuando el ensayo de dureza indica el valor nominal especificado. Un único revenido puede no estabilizar adecuadamente la estructura en calidades con una cantidad significativa de austenita retenida; para esos aceros suele especificarse un revenido doble o triple.
Algunos sistemas de aleación presentan endurecimiento secundario. En los aceros rápidos AISI M y T, y en determinadas calidades de alto contenido de aleación para trabajo en caliente y en frío, el revenido puede precipitar carburos finos de aleación, como carburos ricos en molibdeno, tungsteno o vanadio. La dureza puede aumentar durante un revenido a alta temperatura adecuado, en lugar de disminuir simplemente. Esta respuesta depende del tratamiento de austenización, de la cantidad de aleación disuelta, de la trayectoria de enfriamiento y del programa de revenido. No puede suponerse para todos los aceros de herramientas, y un valor de dureza más elevado no significa automáticamente un mejor comportamiento en servicio.
La dureza nominal es solo una medición. Una herramienta con una dureza Rockwell superior puede fallar antes que otra ligeramente más blanda si su red de carburos es gruesa, si su filo contiene una capa descarburada, si su tenacidad es insuficiente o si su austenita retenida se transforma durante el funcionamiento. El comportamiento en servicio también depende del mecanismo de desgaste, la carga de impacto, la temperatura, la lubricación, la presión de contacto y la calidad de la superficie de trabajo. Por ello, el análisis de 2020 de ASM International sobre los aceros de herramientas relaciona el rendimiento con combinaciones de resistencia al desgaste, tenacidad, dureza en caliente, carburos y tratamiento térmico, en lugar de considerar la dureza de forma aislada.
Cambio dimensional, austenita retenida y tratamiento criogénico
El cambio dimensional comienza durante el calentamiento y continúa durante el temple, el revenido y el servicio. La transformación de austenita en martensita implica un cambio de volumen, mientras que la precipitación de carburos y la transformación de la austenita retenida pueden modificar posteriormente las dimensiones. La dirección y la magnitud varían según la calidad del acero, la geometría, el trabajo en frío previo, la orientación y la ruta de procesamiento. Un escariador de precisión, una matriz de corte o un inserto de conformado pueden requerir sobremedida de mecanizado, alivio de tensiones, estabilización criogénica o rectificado de acabado después del tratamiento térmico.
La austenita retenida es la parte de la austenita que no se transforma durante el temple. Un alto contenido de carbono y de elementos de aleación, una temperatura de austenización excesiva y una severidad de temple insuficiente pueden aumentar su cantidad. Es más blanda que la martensita y puede transformarse posteriormente durante el revenido, el enfriamiento, el rectificado o bajo las tensiones de servicio. Esta transformación retardada puede causar deriva dimensional, agrietamiento o cambios en la geometría del filo de corte. En una matriz, un pequeño desplazamiento dimensional puede modificar la holgura; en un escariador, puede cambiar el diámetro final del orificio.
El tratamiento criogénico, aplicado normalmente después del temple y antes del revenido o entre varias operaciones de revenido, puede favorecer una transformación adicional de la austenita retenida en martensita. No sustituye a una austenización, un temple o un revenido correctos. Un enfriamiento excesivo o aplicado en un momento inadecuado puede aumentar las tensiones, y la martensita fresca resultante aún requiere revenido. Por tanto, su utilidad debe demostrarse para el acero, la geometría y el modo de fallo específicos, en lugar de añadirse como un paso rutinario.
El tratamiento térmico debe evaluarse en función de los requisitos reales de servicio de la herramienta. La guía de Uddeholm de 2024 para el trabajo en frío expresa el objetivo de ingeniería como adaptar el acero a la aplicación y minimizar el coste por pieza producida; en términos metalúrgicos, esto significa controlar el ciclo de vida completo de la herramienta, en lugar de seleccionar un grado basándose únicamente en su designación o dureza. La secuencia, la atmósfera, la uniformidad térmica, el método de temple, la respuesta al revenido, el estado superficial y la tolerancia dimensional forman parte de la especificación. La composición hace posible un intervalo de rendimiento. El tratamiento térmico determina en qué punto de ese intervalo opera la herramienta terminada.
Las principales propiedades de rendimiento y sus compromisos
El rendimiento de los aceros para herramientas no puede determinarse únicamente a partir de un valor de dureza o de una letra de designación. ASM International define los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas, pero el resultado en servicio depende de la interacción entre la dureza de la matriz, la población de carburos, la tenacidad, el tratamiento térmico, el estado superficial, los defectos de fabricación y el modo de fallo dominante. ASTM A681:2024 abarca “los requisitos químicos, mecánicos y físicos de los productos de acero de aleación para herramientas conformados por deformación”, incluidas barras, chapas gruesas, hojas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción. Sus requisitos describen el material; no establecen una clasificación universal de los grados W, L, S, O, A, D, H, M y T.
Por tanto, una comparación útil debe plantear una pregunta más precisa: ¿la herramienta está fallando por desgaste abrasivo, desgaste adhesivo, deformación plástica, fisuración por fatiga, fractura por impacto, fisuración térmica o pérdida de exactitud dimensional?
Dureza y desgaste abrasivo o adhesivo
La dureza es la resistencia a la deformación plástica localizada, que suele medirse mediante ensayos Rockwell C, Vickers o similares. No es lo mismo que la resistencia al desgaste. Una superficie más dura suele resistir con mayor eficacia el ranurado plástico y la indentación; sin embargo, el desgaste abrasivo también depende de la dureza, el tamaño, la separación y la continuidad de los carburos. Un grado de alto carbono y alto cromo como AISI D2 puede resistir el ataque abrasivo gracias a los carburos duros de cromo, mientras que un grado de menor aleación y resistente a los impactos como AISI S7 puede sacrificar parte de la resistencia al desgaste para tolerar mejor los impactos y las concentraciones de tensiones.
El desgaste abrasivo se produce cuando partículas duras o asperezas cortan, aran o generan microarañazos en la superficie de la herramienta. El desgaste adhesivo se produce cuando se forman uniones locales entre la herramienta y la pieza de trabajo, que posteriormente arrancan material durante el deslizamiento. El daño adhesivo se ve afectado por el acabado superficial, la lubricación, la presión de contacto, la temperatura y la afinidad química, no solo por la dureza global. Una superficie de conformado pulida puede comportarse de manera diferente a una superficie rectificada que contenga marcas de rectificado afiladas, tensiones residuales de tracción o una capa afectada térmicamente.
La morfología de los carburos es fundamental. Los carburos finos y distribuidos uniformemente pueden aumentar la resistencia al desgaste sin crear tantos sitios de inicio de grietas como los carburos gruesos y agrupados. Las bandas de carburos grandes, alineadas por el laminado, pueden producir un comportamiento direccional: el desgaste puede ser aceptable transversalmente a la dirección de las bandas, pero la resistencia a la fractura puede ser deficiente cuando una grieta sigue la población alargada. Los procesos de pulvimetalurgia pueden producir una distribución de carburos más uniforme que la metalurgia convencional de lingotes, pero la respuesta resultante sigue dependiendo de la composición y del tratamiento térmico.
La dureza también modifica la matriz que rodea esos carburos. Una temperatura de austenización excesiva puede disolver más carbono y elementos de aleación, aumentando la templabilidad o el potencial de endurecimiento secundario, pero también favoreciendo el crecimiento de grano y la austenita retenida. Una temperatura insuficiente puede dejar carburos sin disolver y una matriz incapaz de alcanzar la dureza prevista. El revenido controla posteriormente el equilibrio entre dureza, tensiones residuales, tenacidad y resistencia al revenido. Una lectura de 62 HRC dice muy poco sobre si un punzón resistirá impactos repetidos cuando su red de carburos sea gruesa o su filo contenga una grieta de rectificado.
La resistencia a la compresión es otra propiedad distinta. Los aceros para herramientas suelen tolerar elevadas tensiones de compresión porque una matriz martensítica endurecida resiste el flujo plástico, algo importante en matrices, punzones y utillaje para el recalcado en frío. Sin embargo, la resistencia a la compresión no evita la fisuración por tracción en una entalla, una esquina, una inclusión o un borde dañado. La geometría de contacto puede transformar una compresión nominal en tensiones locales de cizalladura y tracción. Por tanto, la comparación correcta debe considerar la dureza, el mecanismo de desgaste y el estado tensional.
Tenacidad, fatiga y resistencia a la fractura
La tenacidad es la capacidad de absorber energía antes de fisurarse o fracturarse. La tenacidad al impacto, que suele evaluarse mediante ensayos Charpy, es especialmente relevante para punzones, cuchillas de cizalla, matrices sometidas a cargas intermitentes y herramientas de corte accionadas manualmente. Un valor elevado de dureza puede coexistir con una baja tenacidad al impacto, porque el mismo contenido de carbono, la estructura martensítica, las agrupaciones de carburos y las tensiones residuales que aumentan la resistencia a la indentación pueden reducir la energía necesaria para propagar una grieta.
La resistencia a la fractura es más específica que la tenacidad al impacto. Describe la resistencia al crecimiento de grietas bajo una geometría y una condición de carga definidas, y suele expresarse mediante una medición de la intensidad de tensiones o de la tenacidad a la fractura. Ninguna de estas propiedades es un atributo fijo del grado. El tamaño de la sección modifica la velocidad de enfriamiento durante el temple, y esta velocidad modifica la formación de martensita, la precipitación de carburos, la austenita retenida y las tensiones internas. Una probeta pequeña puede mostrar la dureza prevista, mientras que el centro de una matriz grande puede contener productos de transformación más blandos o defectos relacionados con el temple.
La fatiga añade la acción de cargas repetidas. La fatiga por flexión está regida por el intervalo de tensión cíclica, la tensión media, el acabado superficial, la tensión residual y la geometría local. Un radio pulido puede soportar muchos más ciclos que una esquina afilada sometida a la misma tensión nominal, porque la esquina aumenta la concentración local de tensiones. Las marcas de herramienta, la descarburación, las quemaduras de rectificado, los repliegues, las costuras y las inclusiones no metálicas pueden actuar como sitios de iniciación. El fallo puede producirse por debajo de la resistencia bajo carga única, ya que miles o millones de ciclos extienden progresivamente una pequeña grieta.
Dureza en caliente Capacidad de un acero para conservar una dureza útil y resistencia a la deformación plástica a temperatura elevada.
Esto explica por qué un grado seleccionado por su resistencia al desgaste puede fallar antes que un grado más tenaz en una operación de punzonado. Es posible que el fallo no sea en absoluto una pérdida abrasiva; puede tratarse de un astillado del filo por impacto, de fatiga en el radio de unión o de una fractura frágil a través de una banda de carburos. El revenido reduce las tensiones de temple y puede mejorar la resistencia a la fractura, pero un revenido a una temperatura inadecuada puede reducir la dureza o producir fragilización. En algunos grados de alta aleación se emplean varios ciclos de revenido para transformar la austenita retenida y estabilizar las dimensiones.
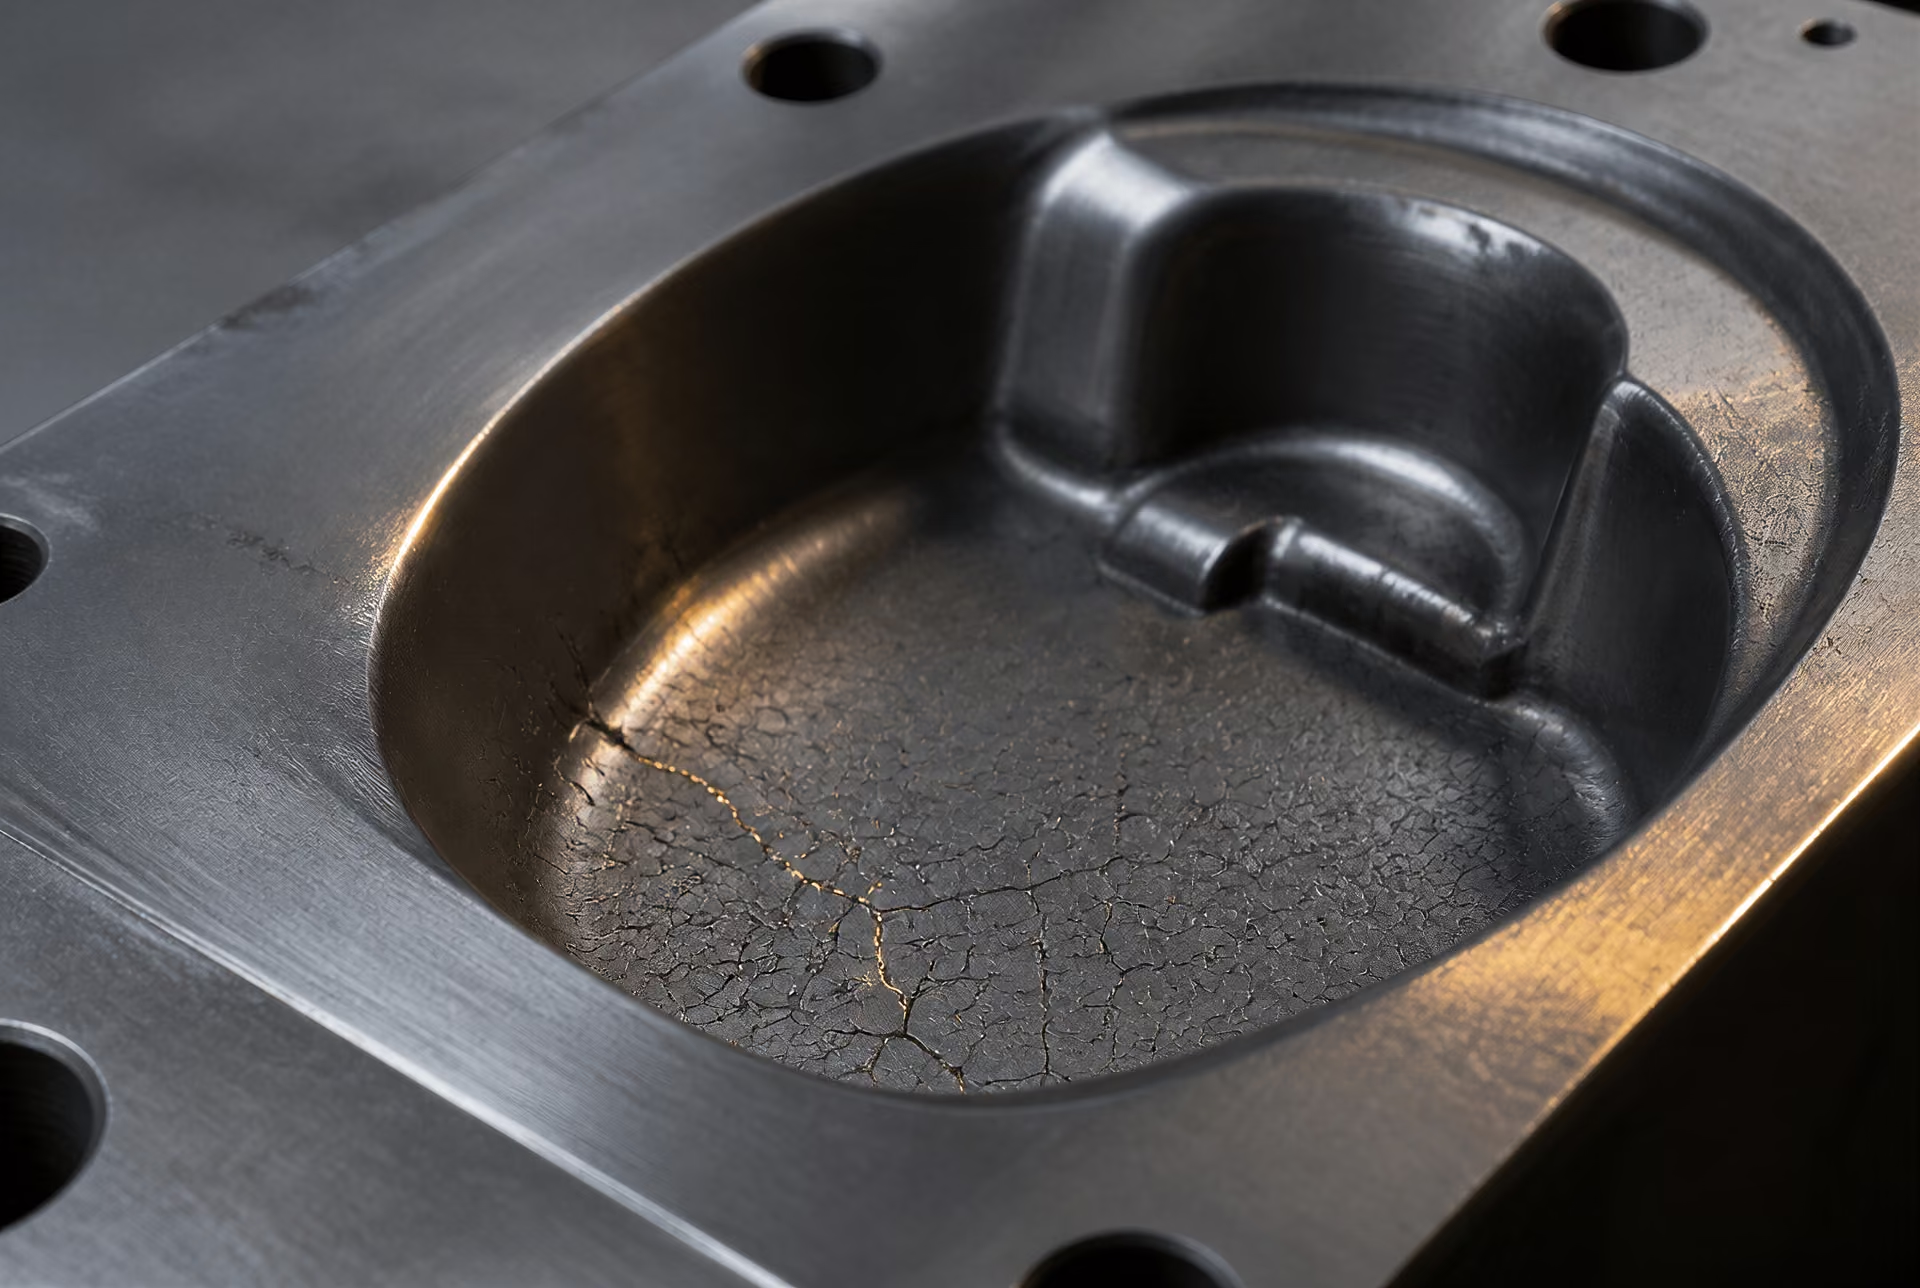
Fisuración térmica Red de grietas superficiales producida por el calentamiento y enfriamiento repetidos, especialmente en herramientas para trabajo en caliente.
El estado superficial merece la misma consideración que la composición química nominal. Un filo afilado mejora la acción de corte, pero aumenta la tensión local. Una superficie rugosa incrementa la fricción y el daño adhesivo, mientras que una superficie sometida a un rectificado excesivo puede contener tensiones residuales de tracción. La nitruración, los recubrimientos y otros tratamientos superficiales pueden reducir la fricción o aumentar la dureza superficial; sin embargo, una capa dura y mal sustentada puede fisurarse o desprenderse si el sustrato carece de tenacidad. Aceros para herramientas: propiedades y rendimiento (2021), de Routledge, considera la composición, el proceso de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos como partes relacionadas del comportamiento del grado, en lugar de tratarlos como designaciones independientes.
Dureza en caliente, fatiga térmica y estabilidad dimensional
La dureza en caliente es la capacidad de conservar una dureza útil y la resistencia a la deformación plástica a temperaturas elevadas. Es importante en el corte a alta velocidad, la forja en caliente, la extrusión y las matrices que reciben contactos repetidos con material caliente. Una herramienta puede seguir siendo dura a temperatura ambiente y, no obstante, ablandarse durante el servicio si su resistencia al revenido es insuficiente. Los grados de acero rápido aleados con molibdeno de la serie M y los grados de acero rápido aleados con tungsteno de la serie T desarrollan un endurecimiento secundario debido a la precipitación de carburos de aleación; la respuesta exacta depende de los ciclos de austenización, temple y revenido.
La fatiga térmica es distinta del simple ablandamiento. El calentamiento y enfriamiento repetidos producen expansión y contracción cíclicas. Las capas superficiales se calientan primero, mientras que el núcleo permanece más frío, lo que genera gradientes térmicos y tensiones alternantes. Las grietas suelen iniciarse en esquinas, marcas de mecanizado, agrupaciones de carburos u otros concentradores de tensiones, y posteriormente forman redes conocidas a menudo como heat checking. Los grados para trabajo en caliente de la familia H están diseñados teniendo en cuenta este problema, pero ninguna designación lo elimina. El método de enfriamiento, la geometría de la matriz, el tiempo de contacto, la lubricación y la variación de temperatura siguen siendo factores decisivos.
La estabilidad dimensional significa conservar la forma y el tamaño durante el endurecimiento y el servicio. La distorsión durante el temple resulta de una transferencia de calor desigual y de deformaciones de transformación desiguales; la austenita retenida puede transformarse posteriormente y expandirse; la descarburación puede producir una superficie blanda que se desgaste o deforme aunque el interior cumpla la especificación. Las secciones grandes son especialmente difíciles porque la superficie y el núcleo experimentan historias térmicas diferentes. El procesamiento en vacío, las atmósferas controladas, una sujeción adecuada, un temple por etapas y un revenido correcto pueden reducir estos efectos, pero no pueden compensar un diseño de sección inadecuado.
El estudio de 2020 publicado en Coatings por MDPI identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta, mientras que la composición y la ruta de fabricación establecen el potencial disponible y la población de defectos. Este hallazgo respalda una regla práctica: comparar material ensayado y tratado térmicamente en una geometría y un estado similares a los del servicio. AISI O1, A2, D2, S7, H13, M2 y T1 no son puntos de una escala simple. Su valor depende de si la herramienta necesita conservar el filo, sobrevivir a los impactos, proporcionar soporte a la compresión, resistir los ciclos térmicos o mantener el control dimensional.
La guía de Uddeholm de 2024 para el trabajo en frío expresa el mismo principio de ingeniería mediante el rendimiento durante el ciclo de vida: seleccionar un acero que se adapte a la aplicación y minimizar el coste por pieza producida. La medida significativa no es la dureza máxima. Es el número de piezas conformes producidas antes de que el desgaste, el astillado, la fatiga, la fractura, la fisuración térmica o la distorsión exijan una intervención.
Aceros para herramientas de temple en agua, de baja aleación y resistentes al impacto
Las designaciones W, L y S describen diferentes compromisos, no una escala que vaya de un acero inferior a uno superior. AISI utiliza las letras W, L, S, O, A, D, H, M y T para las principales familias de aceros para herramientas, y estas letras suelen identificar un método de temple, una aplicación principal o un sistema de aleación predominante. Esta clasificación es útil, pero por sí sola no permite predecir la vida útil de una herramienta. El contenido de carbono, los carburos de aleación, el tamaño de la sección, las marcas de mecanizado, las prácticas de tratamiento térmico, el estado superficial y el modo real de fallo influyen en el resultado.
ASTM A681 establece el marco normativo para los productos de acero aleado para herramientas elaborados por procesos de transformación mecánica, incluidas barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se convierten en herramientas, matrices o utillajes. Sus requisitos químicos, mecánicos y físicos establecen lo que debe cumplir un grado; no eliminan la necesidad de seleccionar un grado adecuado para una geometría y una carga determinadas.
Series W y temple en agua
La serie W de AISI corresponde al grupo de aceros de temple en agua. Estos aceros dependen principalmente del carbono para la formación de martensita y contienen cantidades relativamente limitadas de elementos de aleación en comparación con los grados de temple al aire o los aceros rápidos. Entre las designaciones comunes se encuentran W1 y W2. Su composición permite alcanzar una elevada dureza superficial después de la austenización y el temple en agua, lo que los hace adecuados para herramientas de corte manuales, punzones pequeños, trazadores, cuchillos, matrices sencillas y otras herramientas en las que importa más un filo de trabajo duro que una gran profundidad de endurecimiento.
Esta misma característica genera su principal limitación. Una sección de acero al carbono simple o ligeramente aleado pierde calor rápidamente y debe enfriarse con suficiente rapidez para transformar la austenita en martensita. El agua proporciona un enfriamiento intenso, especialmente cerca de la superficie. El interior de una herramienta gruesa puede enfriarse más lentamente, dejando un gradiente de dureza o una mezcla de productos de transformación. Una hoja estrecha puede endurecerse eficazmente; un punzón grueso puede no hacerlo.
El temple en agua también aumenta el riesgo de deformación y agrietamiento. La superficie se contrae mientras el núcleo aún está caliente, y las tensiones térmicas y de transformación resultantes son sensibles a las esquinas agudas, los cambios bruscos de sección, los chaveteros, los orificios y los daños producidos por el rectificado. Una herramienta puede salir del horno con el grado nominal requerido y, aun así, fallar porque su geometría concentró tensiones durante el temple. El precalentamiento, una austenización controlada, una agitación adecuada del medio de temple, un revenido inmediato y unos radios generosos reducen ese riesgo, pero no pueden hacer que un acero de temple en agua se comporte como una aleación de gran profundidad de endurecimiento.
Por tanto, los grados W son adecuados para secciones relativamente sencillas y aplicaciones en las que el operador puede aceptar una zona endurecida estrecha, o en las que la herramienta es lo bastante pequeña para enfriarse completamente. Un cincel manual, por ejemplo, necesita un extremo de corte duro, pero también un cuerpo revenido y menos frágil. Una dureza excesiva en toda la herramienta puede mejorar la resistencia al desgaste del filo y, al mismo tiempo, hacer que el mango sea propenso a la fractura. El resultado correcto es una condición obtenida mediante tratamiento térmico, no simplemente una designación de grado.
El carbono también controla el equilibrio entre dureza y tenacidad. El aumento del contenido de carbono puede elevar la dureza alcanzable, pero la martensita de alto carbono sin revenir tolera muy poco el impacto o la tensión de tracción. En consecuencia, el comportamiento de la serie W depende en gran medida de la temperatura de revenido, el tiempo de mantenimiento y el tamaño de la sección. El rectificado posterior al endurecimiento introduce otro riesgo: una superficie quemada o sometida a tensiones de tracción puede iniciar grietas incluso cuando la estructura general es aceptable.
Series L y endurecimiento de baja aleación
La serie L de AISI identifica los aceros para herramientas de baja aleación. Las adiciones son moderadas en comparación con las de los grados de trabajo en frío con alto contenido de cromo, de trabajo en caliente o de alta velocidad; sin embargo, pequeñas cantidades de níquel, cromo, molibdeno, manganeso u otros elementos pueden modificar de forma significativa la templabilidad y la tenacidad. L2 y L6 son designaciones conocidas, pero no representan un comportamiento idéntico. L6, por ejemplo, está asociado con una composición de baja aleación que contiene níquel y se selecciona cuando se necesita mayor tenacidad y templabilidad de la que suele proporcionar un grado común de temple en agua.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
La baja aleación permite que el acero se endurezca a mayor profundidad y puede permitir un temple menos severo que el agua, dependiendo del grado, la sección y el tratamiento prescrito. Esto puede reducir la deformación y el agrietamiento durante el temple en un punzón grande, una herramienta de conformado o un utillaje. No garantiza la estabilidad dimensional. Una herramienta larga y esbelta aún puede combarse, un filo delgado puede desplazarse y la austenita retenida o unas condiciones no uniformes en el horno pueden seguir produciendo cambios dimensionales.
La naturaleza específica de cada aplicación es especialmente importante en los aceros L. Una herramienta para conformado en frío puede requerir una superficie de trabajo dura y un núcleo tenaz; en cambio, un calibre o un utillaje puede dar mayor prioridad a la estabilidad dimensional; un componente grande de corte o conformado puede necesitar un endurecimiento en toda su sección sin el choque térmico intenso del agua. La misma dureza nominal puede ocultar diferentes microestructuras, distribuciones de carburos y tensiones residuales. Por tanto, el tratamiento térmico debe adaptarse al grado L específico y no copiarse de un procedimiento de la serie W.
La ruta de fabricación también es importante. La forja, el laminado, el recocido y el mecanizado determinan el flujo de grano, la segregación, las inclusiones y las tensiones residuales antes del endurecimiento. La obra Tool Steels: Properties and Performance, de Routledge, presenta el rendimiento como resultado combinado de la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos. Este modelo es más preciso que considerar «baja aleación» como una medida directa de la resistencia.
Un estudio publicado en 2020 en MDPI Coatings identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta en el sistema recubierto que examinó. El hallazgo tiene una importancia práctica más amplia: un recubrimiento no puede corregir un sustrato blando, frágil, sobrecalentado o revenido de forma deficiente. La ingeniería de superficies modifica el comportamiento superficial; no sustituye una metalurgia adecuada del núcleo.
Series S y servicio dominado por el impacto
La serie S de AISI corresponde a la familia de aceros resistentes al impacto. Estos grados están destinados a impactos repetidos, cargas intermitentes o cambios bruscos en la tensión de contacto, donde la resistencia a la fractura es más importante que la máxima resistencia alcanzable al desgaste. S1, S5 y S7 son designaciones establecidas, con diferencias en la aleación y en la respuesta al tratamiento térmico que hacen que se comporten de manera distinta durante el servicio.
Un cincel, un cabezal para remachar, una cuchilla de cizalla sometida a trabajo intermitente, una herramienta neumática o un punzón que experimente impactos pueden necesitar el equilibrio entre dureza y tenacidad propio de la familia S. La estructura requerida suele contener martensita revenida con un contenido controlado de carburos, en lugar de una matriz con una elevada carga de carburos diseñada principalmente para resistir el desgaste abrasivo. Una mayor cantidad de carburos no es automáticamente mejor: los carburos gruesos o mal distribuidos pueden actuar como puntos de iniciación de grietas cuando la herramienta recibe un golpe.
Los aceros S también requieren una elección deliberada de la dureza. Si se reviene con una dureza demasiado baja, un punzón puede deformarse en forma de hongo, un cincel puede perder el filo por deformación plástica o un filo de conformado puede deformarse. Si se endurece y reviene con una dureza excesivamente alta, la misma herramienta puede astillarse o romperse. La geometría puede dominar el resultado. Una entalla aguda, un filo delgado sin apoyo o un hombro abrupto elevan la tensión local, mientras que un radio generoso y una superficie de apoyo adecuada distribuyen el impacto. Incluso un grado tenaz puede fallar cuando el diseño obliga a aplicar tensión de tracción a través de un filo frágil.
Por tanto, la designación S indica la prioridad de servicio, no inmunidad al uso indebido. La resistencia al impacto depende de la limpieza del acero, el tamaño de grano, la distribución de carburos, el control de la austenización, la severidad del temple, el revenido y el acabado superficial. La Monografía 88 de NBS sigue siendo útil para la terminología histórica de la metalurgia del acero, mientras que ASM International relaciona el rendimiento de los aceros para herramientas con la resistencia al desgaste, la tenacidad, la dureza en caliente, los carburos y el tratamiento térmico. Uddeholm expresa el principio de ingeniería resultante en términos del ciclo de vida: las herramientas de trabajo en frío deben adaptarse a su aplicación para minimizar el coste por pieza producida. Tanto en los aceros W como en los L y S, esto significa determinar si el fallo se debe al desgaste, la deformación plástica, el agrietamiento, el astillamiento o el cambio dimensional antes de seleccionar la familia.
Grados de endurecimiento en aceite, endurecimiento al aire y alto contenido de carbono y cromo
Las familias O, A y D suelen presentarse como una progresión desde los aceros para herramientas ordinarios hasta los avanzados. Esa interpretación es incorrecta. Sus letras describen prioridades metalúrgicas diferentes: O indica endurecimiento en aceite, A indica endurecimiento al aire y D identifica un acero con alto contenido de carbono y cromo. Ninguna representa una clasificación universal de prestaciones. Un punzón que resiste impactos repetidos puede fallar si se fabrica con un grado D enfocado en la resistencia al desgaste, mientras que una matriz de la serie A puede resistir la distorsión, pero ofrecer un rendimiento deficiente cuando el astillado del filo determina la vida útil de la herramienta.
ASTM A681:2024 establece el marco normativo para los productos de acero aleado para herramientas obtenidos por deformación, incluidas barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción. Las familias AISI se clasifican según el método de temple, la aplicación principal o el sistema de aleación predominante, y no conforme a una única escala de prestaciones. ASM International define los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas. Por tanto, el comportamiento durante el temple forma parte de la clasificación, porque determina el cambio de temperatura a través de la sección, la martensita formada, las tensiones generadas y el cambio dimensional que permanece después del tratamiento.
Series O y comportamiento durante el endurecimiento en aceite
Los aceros de la serie O, como AISI O1 y O2, contienen suficiente carbono y elementos de aleación para endurecerse cuando se templan desde el intervalo de austenización en aceite. El manganeso, el cromo y el wolframio aumentan la templabilidad en comparación con el acero al carbono simple, mientras que el carbono aporta la dureza martensítica. El aceite es menos severo que el agua, por lo que la superficie y el núcleo experimentan una menor diferencia térmica y de transformación. Esto suele reducir el agrietamiento y la distorsión durante el temple, pero no elimina ninguno de los dos riesgos.
O1 se asocia habitualmente con matrices pequeñas para trabajo en frío, herramientas de corte, calibres, cuchillos, punzones y herramientas de conformado en las que son importantes la maquinabilidad antes del endurecimiento y una respuesta predecible al temple en aceite. O2 tiene una función relacionada, aunque su composición y su respuesta al tratamiento térmico producen un equilibrio diferente entre dureza, tenacidad y cambio dimensional. La designación del grado, por sí sola, no determina el resultado. La temperatura de austenización, el tiempo de permanencia, la atmósfera del horno, el espesor de la sección, la agitación del aceite, el retraso en la transferencia y la práctica de revenido modifican la estructura final.
El endurecimiento en aceite constituye un compromiso entre la velocidad del endurecimiento en agua y la facilidad del endurecimiento al aire. La velocidad de enfriamiento debe ser suficientemente alta para atravesar los intervalos de transformación de la perlita y la bainita antes de que se produzca un reblandecimiento excesivo, pero lo bastante baja para limitar el choque térmico. Un punzón delgado puede enfriarse rápidamente en toda su sección y endurecerse de forma eficaz; una matriz grande puede desarrollar una superficie más dura y un núcleo más blando si la templabilidad de la aleación es insuficiente. La geometría importa tanto como el tamaño nominal. Las esquinas agudas, los cambios bruscos de espesor, los orificios y las salientes delgadas concentran las tensiones durante el temple.
La austenita retenida constituye otra preocupación. Si el acero está muy aleado, se templa a una temperatura excesivamente alta o se enfría de forma inadecuada, parte de la austenita puede permanecer sin transformarse en martensita. Posteriormente puede transformarse durante el servicio o el revenido y provocar movimientos dimensionales. El tratamiento subcero puede reducir la austenita retenida en determinados procesos, pero no compensa una austenización o un control del revenido deficientes. Los parámetros del tratamiento térmico siguen siendo decisivos: un estudio de 2020 citado por Coatings, de MDPI, los identificó como el factor principal que controla el rendimiento del núcleo de la herramienta.
En los grados O, la cuestión práctica no es simplemente si la herramienta puede alcanzar una dureza elevada. La cuestión es si el enfriamiento en aceite puede endurecer la sección requerida sin producir una distorsión, un agrietamiento o una blandura del núcleo inaceptables. Por ello, los aceros O son relevantes para matrices de trabajo en frío, herramientas de estampación en relieve, machos de roscar, escariadores y punzones, pero no son automáticamente adecuados para cualquier tamaño o patrón de carga.
Series A y comportamiento durante el endurecimiento al aire
Los aceros de la serie A, incluidos A2, A6 y A10, están diseñados para desarrollar una dureza útil después de enfriarse en aire quieto o mediante un enfriamiento controlado con gas. El cromo, el manganeso, el molibdeno y otros elementos de aleación retrasan las transformaciones por difusión y aumentan la templabilidad, de modo que puede formarse martensita en secciones más gruesas sin la severidad de un temple en aceite. Por tanto, el endurecimiento al aire reduce el choque de temple, una fuente importante de agrietamiento y distorsión geométrica en matrices complejas.
Este beneficio tiene límites. El enfriamiento al aire no garantiza un movimiento nulo. La herramienta sigue contrayéndose al enfriarse, expandiéndose o contrayéndose durante la transformación martensítica, y puede experimentar cambios adicionales cuando se transforma la austenita retenida. A2, ampliamente utilizado como grado para trabajo en frío, puede presentar cambios dimensionales relacionados con su contenido de aleación y su ciclo de tratamiento térmico. Las secciones grandes, las formas asimétricas y una exposición desigual en el horno pueden amplificar esos cambios, incluso cuando el medio de temple es suave.
Los grados de endurecimiento al aire también ofrecen una ventaja en cuanto al tamaño de sección frente a los grados de baja templabilidad endurecidos en aceite. Una matriz gruesa de conformado o un inserto de estampación en relieve puede desarrollar una zona endurecida más uniforme, reduciendo el problema del núcleo blando asociado con una severidad insuficiente del temple en aceite. Sin embargo, la templabilidad no es infinita. Las secciones muy grandes, las superficies descarburadas, un control inadecuado del horno o un enfriamiento lento y desigual todavía pueden producir una dureza no uniforme.
Su equilibrio entre resistencia al desgaste y tenacidad depende de la población de carburos, el carbono de la matriz y el revenido. Por lo general, A2 ofrece mayor resistencia al desgaste que un acero de menor aleación y resistente a los impactos, pero su estructura de carburos y su dureza pueden hacerlo menos tolerante a impactos intensos. A6 suele seleccionarse cuando resultan útiles una temperatura de endurecimiento más baja y un comportamiento dimensional controlado, aunque su respuesta debe verificarse para la geometría real. El mismo grado puede comportarse de manera diferente cuando se trata al vacío, se templa en sales, se enfría con gas o se procesa a partir de un material de partida diferente.
Por ello, los aceros A son habituales en matrices de trabajo en frío, punzones, cizallas, herramientas de troquelado, herramientas de conformado y equipos de estampación en relieve. No son automáticamente preferibles a los aceros O. Si predominan la tenacidad al impacto, un tratamiento térmico sencillo en taller o un espesor de sección reducido, un grado O puede ser más apropiado. Si predominan el control de la distorsión y el endurecimiento en toda la sección de una matriz considerable, un grado A puede constituir un punto de partida más adecuado.
Series D, carburos y resistencia al desgaste
Los aceros de la serie D, como AISI D2, D3 y D6, son grados con alto contenido de carbono y cromo. Sus contenidos de carbono y cromo favorecen la formación de un gran volumen de carburos duros ricos en cromo dentro de una matriz martensítica. Según la composición y el historial térmico, la población de carburos puede incluir carburos M7C3 y M23C6 ricos en cromo, junto con cementita aleada u otros carburos complejos. Estas partículas resisten la abrasión y el desgaste adhesivo, lo que explica el uso de los grados D en matrices de troquelado, punzones, cuchillas de cizalla, componentes de laminado de roscas, herramientas de estampación en relieve e insertos de conformado.
Los mismos carburos que ofrecen resistencia al desgaste pueden reducir la tenacidad. Las redes de carburos grandes, angulares o continuas actúan como puntos de iniciación de grietas, especialmente cuando en el material quedan segregaciones procedentes de la colada o una reducción por deformación insuficiente. Una herramienta sometida a impactos repetidos, flexión o cargas desalineadas puede astillarse o fracturarse aunque su velocidad de desgaste abrasivo sea baja. Por tanto, D2 no es una solución universal para el trabajo en frío; debe seleccionarse en función del modo de fallo. Un grado menos resistente al desgaste, pero con una distribución de carburos más limpia y una mayor tenacidad, puede proporcionar una vida útil más larga cuando la vida de la herramienta termina por fractura y no por abrasión.
Los aceros D se endurecen al aire, por lo que generalmente evitan las intensas tensiones de temple asociadas con el agua y con muchos tratamientos en aceite. Esto favorece el control dimensional en matrices de precisión, pero «dimensionalmente estable» no significa dimensionalmente invariable. Los aceros con alto contenido de carbono y cromo pueden retener cantidades considerables de austenita después del temple, y la austenita retenida puede transformarse durante el revenido, el rectificado o el servicio. Varios ciclos de revenido, una austenización cuidadosa y, cuando esté justificado, un tratamiento en frío ayudan a controlar este movimiento. Las quemaduras de rectificado y las capas superficiales sin revenir pueden crear una vía de fallo independiente después del endurecimiento.
La ruta de fabricación también es importante. La pulvimetalurgia puede producir una distribución de carburos más fina y uniforme que la metalurgia convencional de lingotes, modificando el equilibrio entre desgaste y tenacidad sin cambiar la designación general de la familia. En consecuencia, Tool Steels: Properties and Performance (2021), de Routledge, trata la composición, el proceso de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos como variables interrelacionadas. Las directrices de Uddeholm para el trabajo en frío plantean la cuestión económica relacionada: la selección debe ajustarse a la aplicación y minimizar el coste por pieza producida, lo que significa considerar el rendimiento durante todo el ciclo de vida y no un valor elevado de dureza nominal.
Un grado D es adecuado para una operación de trabajo en frío dominada por el desgaste únicamente cuando su tenacidad, su estructura de carburos, su respuesta dimensional y el estado de su superficie se ajustan a la herramienta. En otra matriz, una serie A puede controlar mejor la distorsión; para una herramienta más pequeña, la serie O puede ofrecer una ruta más sencilla de endurecimiento en aceite. La designación identifica la familia metalúrgica. Las condiciones de servicio determinan si esa familia resistirá.
Aceros para trabajo en caliente y aceros rápidos
Las familias H, M y T suelen agruparse porque todas pueden estar expuestas a un calor intenso, pero cumplen funciones diferentes. Los aceros de la serie H son principalmente aceros para trabajo en caliente: matrices, punzones, insertos, mandriles y herramientas expuestos a metal calentado o a ciclos térmicos repetidos. Los aceros de las series M y T son aceros rápidos (HSS), desarrollados principalmente para filos de corte que generan calor durante el mecanizado. La letra no constituye una clasificación universal del rendimiento. Como explica ASM International, los aceros para herramientas son aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas, mientras que la clasificación AISI incluye las series W, L, S, O, A, D, H, M y T (ASM International, 2020, 2024). La designación apunta hacia un método de endurecimiento, una aplicación principal o un sistema de aleación predominante.
ASTM A681 proporciona el marco normativo para los productos de acero de herramienta aleado trabajado mecánicamente. Su alcance abarca los requisitos químicos, mecánicos y físicos aplicables a barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción (ASTM International, 2024). Por tanto, la designación de un grado identifica un tipo de acero controlado, no un resultado garantizado en el filo de la herramienta. La distribución de carburos, el historial de forja o de procesamiento por pulvimetalurgia, los daños producidos durante el mecanizado, la práctica de austenización, el temple, el revenido y el tratamiento superficial afectan a la vida útil.
Serie H para herramientas sometidas a temperaturas elevadas
La familia H se clasifica como acero para trabajo en caliente porque su principal problema de diseño es la pérdida de resistencia y la formación de grietas durante el servicio a temperaturas elevadas. Entre los grados comunes se incluyen H10, H11, H12, H13, H19, H21 y H26. Los grados de trabajo en caliente al cromo, representados comúnmente por H10 a H19, dependen de combinaciones de cromo, molibdeno y vanadio para proporcionar templabilidad, resistencia al revenido y resistencia a la fatiga térmica. Los grados de trabajo en caliente al tungsteno, incluidos H20 a H26, utilizan contenidos más altos de tungsteno para favorecer la dureza en caliente, aunque su comportamiento frente a la fatiga térmica y su tenacidad también deben adecuarse al entorno de la matriz.
H13 se asocia ampliamente con matrices para fundición a presión de aluminio y magnesio, herramientas de extrusión y componentes de conformado en caliente, porque su sistema de aleación cromo-molibdeno-vanadio proporciona un equilibrio útil entre tenacidad, resistencia térmica y resistencia a la aparición de grietas por fatiga térmica. No es automáticamente la elección correcta para todas las operaciones de trabajo en caliente. Una matriz expuesta a aluminio fundido, una matriz de forja sometida a golpes de martillo y un mandril de extrusión experimentan combinaciones diferentes de temperatura, impacto, erosión y velocidad de enfriamiento.
Las herramientas para trabajo en caliente suelen fallar mediante una secuencia interrelacionada, y no por un único mecanismo aislado. La superficie se calienta rápidamente al entrar en contacto con la pieza, se enfría cuando se pulveriza sobre ella un fluido o queda expuesta al aire, y vuelve a calentarse en el ciclo siguiente. La repetición genera tensiones de tracción cerca de la superficie. Se forman pequeñas grietas que se unen y producen la red conocida como agrietamiento térmico superficial o agrietamiento por fatiga térmica. Una dureza excesiva puede reducir la deformación que la herramienta tolera antes de agrietarse; una dureza insuficiente permite la deformación plástica, el desgaste por arrastre y la pérdida prematura de la forma.
El diseño y el procesamiento de la herramienta importan tanto como el grado nominal. Los carburos grandes y segregados pueden actuar como puntos de inicio de grietas, mientras que los granos gruesos de austenita previa reducen la tenacidad. La práctica de forja, la limpieza y, cuando corresponde, la refusión bajo escoria electroconductora o la pulvimetalurgia influyen en la población de defectos y en la disposición de los carburos. Una superficie pulida y correctamente nitrurada puede retrasar el inicio de las grietas, pero una capa superficial no puede compensar un núcleo inadecuado ni un ciclo de revenido incorrecto.
El tratamiento térmico establece el equilibrio de trabajo. Los grados para trabajo en caliente suelen endurecerse mediante austenización, temple en aire o en gas a presión y varias operaciones de revenido. El objetivo no es simplemente alcanzar la máxima dureza a temperatura ambiente. La herramienta debe conservar suficiente resistencia después de exponerse al calor de operación y, al mismo tiempo, mantener la tenacidad necesaria para resistir el impacto y la deformación térmica. El gradiente de temperatura que atraviesa una matriz grande también hace que el control dimensional y el enfriamiento uniforme sean importantes.
Series M y T para el rendimiento de corte
La serie M designa los aceros rápidos al molibdeno, mientras que la serie T designa los aceros rápidos al tungsteno. Esta distinción es química e histórica, no una clasificación sencilla de superioridad. M2 es un grado rápido al molibdeno de uso extendido que contiene cantidades importantes de tungsteno, molibdeno, cromo y vanadio; su composición nominal aproximada suele describirse como alrededor de un 6 % de tungsteno, un 5 % de molibdeno, un 4 % de cromo y un 2 % de vanadio, con un contenido de carbono cercano al 0,8 %. T1, en cambio, es el grado rápido clásico al tungsteno, asociado habitualmente con aproximadamente un 18 % de tungsteno, un 4 % de cromo y un 1 % de vanadio.
El molibdeno sustituye parte del sistema de tungsteno y mantiene al mismo tiempo una elevada cantidad de carburos de aleación duros. En M2, el molibdeno contribuye al endurecimiento secundario y a la dureza en caliente sin requerir el mismo nivel de tungsteno que T1. El resultado es una familia de aceros de corte de aplicación amplia para brocas, fresas, escariadores de corte, machos de roscar, escariadores, sierras y herramientas de corte de uso general. Los grados de la serie T siguen siendo importantes cuando su sistema de carburos rico en tungsteno y su resistencia térmica se adaptan a la operación, aunque la elección depende de la velocidad de corte, el material de la pieza, la carga sobre el filo, las condiciones de rectificado y la geometría de la herramienta.
La familia M también incluye grados con contenido de cobalto, como M35 y M42. M35 contiene aproximadamente un 5 % de cobalto, mientras que M42 contiene aproximadamente un 8 % de cobalto. El cobalto eleva la temperatura a la que la estructura endurecida conserva una resistencia útil y puede mejorar el rendimiento de corte a alta velocidad, pero no elimina la necesidad de un tratamiento térmico correcto ni proporciona inmunidad frente al desportillado. Un grado más duro que opere a mayor temperatura puede fallar antes si el filo experimenta cortes interrumpidos o un apoyo insuficiente.
Las aplicaciones de los aceros rápidos muestran por qué la designación por sí sola es insuficiente. Un macho de roscar necesita resistencia al desgaste en sus flancos y crestas, una tenacidad adecuada para evitar la rotura de los dientes y precisión dimensional durante los acoplamientos repetidos. Un escariador necesita un filo estable y agudo, así como un bajo cambio dimensional, ya que un desportillado o crecimiento excesivos modifican el orificio acabado. Una broca, un escariador de corte, una fresa o una herramienta para tallar engranajes pueden imponer exigencias diferentes al mismo acero. Los recubrimientos, como el nitruro de titanio o el nitruro de titanio y aluminio, pueden reducir la fricción y limitar la interacción química en la superficie, pero el sustrato sigue soportando la carga de corte. Tool Steels: Properties and Performance (2021), de Routledge, aborda por este motivo el rendimiento de los grados a través de la composición, el proceso de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos.
Dureza en caliente, endurecimiento secundario y dureza al rojo
La dureza a temperatura ambiente es solo una medición. Una herramienta de corte puede presentar una dureza muy elevada después del temple y el revenido, y aun así perder gran parte de su capacidad para soportar cargas cuando el filo alcanza varios cientos de grados Celsius. La dureza en caliente describe la capacidad de conservar la dureza y la resistencia a temperaturas elevadas. La dureza al rojo es el término tradicional utilizado en taller para referirse a la misma exigencia práctica: el filo debe seguir siendo útil mientras se calienta visiblemente durante el corte.
Los aceros rápidos obtienen este comportamiento de los carburos de aleación y del endurecimiento secundario. Durante la austenización, parte del carbono, tungsteno, molibdeno, cromo y vanadio se disuelve en la austenita. El temple produce una estructura martensítica dura, normalmente con austenita retenida. Durante el revenido a temperaturas adecuadas, precipitan carburos finos de aleación a partir de la martensita. Esta precipitación puede aumentar la dureza en lugar de reducirla, produciendo el pico de endurecimiento secundario característico de los aceros rápidos. Los revenidos repetidos también transforman la austenita retenida y estabilizan las dimensiones.
El tipo de carburo es importante. Los carburos MC ricos en vanadio son especialmente duros y resisten el desgaste abrasivo, mientras que los carburos ricos en tungsteno y molibdeno favorecen la resistencia al revenido y la dureza en caliente. Su tamaño, separación, orientación y continuidad importan tanto como su presencia. Un alto volumen de carburos puede mejorar la resistencia al desgaste, pero reducir la tenacidad si los carburos son gruesos, están agrupados o se encuentran alineados con el flujo de forja. Los aceros rápidos fabricados mediante pulvimetalurgia pueden producir una distribución de carburos más uniforme que la metalurgia convencional de lingote, aunque siguen requiriendo un ciclo de endurecimiento adecuado.
Los aceros para trabajo en caliente también dependen de la resistencia al revenido, pero su perfil de servicio difiere del de los aceros rápidos. H13 debe tolerar los ciclos térmicos y el contacto mecánico con metal caliente; M2 o M42 deben conservar un filo agudo mientras el calor de fricción se concentra cerca de la zona de corte. El primero puede fallar por agrietamiento térmico superficial o deformación generalizada; el segundo, por desgaste de flanco, desgaste de cráter, desportillado o redondeo plástico del filo.
Un estudio de 2020 publicado en Coatings, de MDPI, identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta. Este hallazgo respalda una regla práctica: la composición establece el potencial, mientras que el tratamiento térmico determina qué parte de ese potencial se vuelve utilizable. Una designación no puede sustituir a una austenización, un temple, un revenido y una inspección controlados.
Por tanto, la selección debe basarse en el modo de fallo y en las condiciones de producción. La guía de Uddeholm de 2024 sobre trabajo en frío expresa el principio económico relacionado como la adecuación del acero a la aplicación y la minimización del coste por pieza producida; para las herramientas de trabajo en caliente y las herramientas de corte de alta velocidad, la misma idea se expresa mejor como rendimiento durante todo el ciclo de vida. El grado correcto es aquel cuya estructura de carburos, tenacidad, dureza en caliente, resistencia a la fatiga térmica, proceso de fabricación y tratamiento producen la vida útil requerida para el filo o la matriz bajo el ciclo real, no el que lleva la letra de apariencia más impresionante.
Aplicaciones: adecuación de la familia de grados al modo de fallo
Un grado de acero para herramientas no ocupa una posición en una escala universal. Las letras identifican una familia, no garantizan un resultado en servicio. ASM International define los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas, mientras que las familias AISI incluyen las series W, L, S, O, A, D, H, M y T. Como explica Metallurgy at Maricopa Community Colleges (2024), esas letras suelen referirse al método de temple, a la aplicación principal o al sistema de aleación predominante.
Esta distinción es importante porque una herramienta puede fallar por desgaste abrasivo, gripado adhesivo, deformación plástica, reblandecimiento térmico, astillado del filo, fractura generalizada, fatiga o deriva dimensional. El carbono, el cromo, el molibdeno, el tungsteno, el vanadio y otros elementos de aleación determinan la templabilidad y la formación de carburos, pero la ruta de fabricación controla el tamaño de los carburos, la segregación, la porosidad y las inclusiones. El tratamiento térmico determina después la matriz que rodea esos carburos. Un estudio de 2020 publicado en MDPI Coatings identificó los parámetros del tratamiento térmico como el factor principal que controlaba el rendimiento del núcleo de la herramienta en el sistema revestido que examinó. El revestimiento no puede corregir un núcleo inadecuado.
ASTM A681, según la relación publicada por ASTM International en 2024, establece los requisitos químicos, mecánicos y físicos para productos forjados de acero aleado para herramientas, incluidos barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o utillajes. Por tanto, la decisión sobre la aplicación comienza con las condiciones de servicio y después delimita la familia y el grado, el tratamiento térmico, el tamaño de la sección, el estado superficial y la ruta de fabricación.
Corte, taladrado, roscado y escariado
Las herramientas de corte requieren un filo afilado y estable. Los requisitos predominantes son dureza, dureza en caliente, resistencia al desgaste y resistencia a la deformación del filo; la tenacidad sigue siendo importante porque los cortes interrumpidos, las vibraciones, las inclusiones y una alineación deficiente pueden astillar incluso un filo muy duro.
Las herramientas de corte operadas manualmente suelen fabricarse a partir de grados W templables en agua, grados L de baja aleación o grados O templables en aceite. El AISI W1 puede alcanzar una dureza elevada después del temple en agua, pero su baja templabilidad y el riesgo de distorsión limitan el tamaño de la sección y hacen importante controlar el tratamiento térmico. El AISI O1, un grado templable en aceite, ofrece un endurecimiento más predecible en secciones moderadas y conserva una mecanizabilidad útil antes del tratamiento. El AISI L6, perteneciente a la familia de baja aleación, se selecciona cuando la resistencia al impacto y la tenacidad tienen más importancia que la máxima resistencia a la abrasión. Son soluciones diferentes para modos de fallo diferentes, no niveles sucesivos de calidad.
Las brocas, los machos de roscar y los escariadores están sometidos a condiciones más exigentes para el filo y la torsión. Los machos deben resistir el desgaste de los flancos y el gripado, además de soportar inversiones del par y problemas de evacuación de viruta. Los escariadores necesitan conservar el filo y mantener la estabilidad dimensional, ya que eliminan poco material, pero deben mantener un tamaño de agujero controlado. Las familias de acero rápido —los grados M de acero rápido al molibdeno y los grados T de acero rápido al tungsteno— mantienen una dureza útil a temperaturas de corte que reblandecerían un acero al carbono ordinario para herramientas. El AISI M2 y el AISI T1 son grados de referencia conocidos, aunque la elección correcta depende de la velocidad de corte, la dureza de la pieza, el refrigerante, la geometría y de si el corte es continuo o interrumpido.
La estructura de los carburos controla más que la dureza nominal. Unos carburos de aleación finos y bien distribuidos pueden proporcionar resistencia al desgaste sin crear grandes iniciadores de grietas; unos carburos gruesos o segregados pueden desgarrar un filo durante el rectificado o el corte intermitente. Los grados M suelen basarse en adiciones formadoras de carburos de molibdeno y tungsteno, mientras que los grados T presentan un mayor predominio del tungsteno. La designación por sí sola no revela el espaciamiento de los carburos, la limpieza ni el resultado de la forja y del procesamiento pulvimetalúrgico.
El taladrado añade fatiga torsional y tensiones de evacuación. Una broca con una excelente dureza en caliente aún puede romperse si su núcleo es demasiado frágil, si el acabado de sus canales es deficiente o si el tratamiento térmico deja un exceso de austenita retenida. El roscado es especialmente poco tolerante: una pequeña cantidad de gripado puede aumentar el par hasta fracturar la herramienta. En el escariado, el equilibrio se desplaza hacia la estabilidad dimensional, el acabado y un desgaste controlado. El tratamiento superficial puede modificar la fricción y la adhesión, pero no sustituye la tenacidad necesaria del núcleo.
Corte de piezas, punzonado, encabezado y estampado en relieve
El corte de piezas y el punzonado están determinados por cargas compresivas repetidas, desgaste por deslizamiento y concentración local de tensiones en el filo de corte. El punzón o la matriz deben resistir la indentación plástica y el redondeo abrasivo, pero conservar suficiente resistencia al astillado para soportar desalineaciones, rebabas, arrastre de la pieza recortada y contactos interrumpidos.
El AISI D2, perteneciente a la familia de alto carbono y alto cromo, proporciona abundantes carburos ricos en cromo y una elevada resistencia al desgaste. Esto lo hace atractivo cuando predomina el desgaste del filo, pero su población de carburos y su respuesta al tratamiento térmico pueden penalizar las malas prácticas de rectificado o los impactos intensos. El AISI A2, un grado templable al aire, suele ofrecer un equilibrio diferente: proporciona resistencia al desgaste con mayor tenacidad y estabilidad dimensional que muchas alternativas con más carbono y más carburos. El AISI O1 puede utilizarse en trabajos menos exigentes de conformado en frío cuando son valiosos un mecanizado sencillo y el temple en aceite. El AISI S7, un grado resistente a los impactos, adquiere mayor relevancia cuando la principal amenaza es el astillado o la fractura, y no la máxima vida frente al desgaste por deslizamiento.
Cortar chapa delgada y punzonar material grueso y abrasivo no son operaciones equivalentes. La holgura, la resistencia de la chapa, la formación de rebabas, la esbeltez del punzón y la alineación de la prensa modifican el campo de tensiones. Un punzón de grado D puede resistir el desgaste en una línea de producción, pero astillarse en otra si la herramienta está sometida a impactos. A la inversa, una herramienta de grado S puede soportar los golpes y perder rápidamente el filo con un material abrasivo. La guía de Uddeholm de 2024 sobre trabajo en frío expresa la regla práctica de ingeniería: seleccionar un acero que se ajuste a la aplicación y minimizar el coste por pieza producida. En términos metalúrgicos, esto significa comparar el reafilado, la fractura prematura, el gripado, el tiempo de inactividad y la pérdida dimensional, y no limitarse a comparar los valores de dureza.
El encabezado en frío impone otra exigencia a las herramientas. Las matrices y los punzones de encabezado absorben impactos repetidos mientras comprimen alambre o barra, por lo que la tenacidad, la resistencia a la compresión y la resistencia a la fatiga deben actuar conjuntamente. Una matriz que sobrevive a un golpe, pero acumula microgrietas a lo largo de millones de ciclos, no es adecuada para el proceso. Los grados S resistentes a los impactos pueden ser apropiados para impactos intensos, mientras que las familias A, D u otras familias para trabajo en frío pueden utilizarse cuando predominan el desgaste y la conservación dimensional. La condición correcta de tratamiento térmico es un compromiso: una dureza excesiva aumenta el riesgo de astillado; una dureza insuficiente permite el flujo plástico y el ensanchamiento prematuro de la cavidad de la matriz.
Las herramientas de estampado en relieve suelen fallar por daños superficiales y no por una fractura limpia. La transferencia adhesiva de material, el gripado, las marcas de pulido y la deformación plástica local pueden trasladar defectos a todas las piezas. La estructura fina de los carburos, una matriz revenida estable, un pulido cuidadoso y un tratamiento superficial controlado adquieren una importancia central. El control dimensional también depende de la distorsión producida por el tratamiento térmico, la austenita retenida, la sobremedida de mecanizado y el apoyo de la matriz durante el servicio. Un acero nominalmente más duro puede producir piezas peores si se mueve durante el tratamiento o daña la superficie de la chapa.
Moldeo, conformado, matrices, utillajes y cuchillería
Las herramientas de moldeo y conformado exponen el acero a presión de contacto, deslizamiento, ciclos térmicos y, en ocasiones, productos corrosivos de la descomposición de polímeros. El conformado en frío favorece la estabilidad dimensional, la resistencia al desgaste y la resistencia al gripado; el conformado en caliente añade fatiga térmica, oxidación y reblandecimiento. El AISI H13, un grado de trabajo en caliente al cromo, se asocia con matrices y herramientas que operan a temperaturas elevadas porque su diseño de aleación favorece la resistencia en caliente y la resistencia a la fatiga térmica. No es un sustituto universal de los grados para trabajo en frío. El AISI D2 o el AISI A2 pueden responder mejor al contacto abrasivo en frío, mientras que el AISI S7 puede elegirse cuando predominan los impactos.
Las matrices se definen tanto por su modo de fallo como por su operación. Las matrices de estirado experimentan desgaste por deslizamiento y fricción. Las matrices de doblado soportan presión concentrada y cargas sobre los bordes. Las matrices de extrusión están sometidas a elevadas tensiones de compresión, temperatura y flujo de material. Los moldes pueden requerir capacidad de pulido, resistencia a la corrosión, conductividad térmica o resistencia a la abrasión causada por fibras de vidrio. Por tanto, una misma familia puede comportarse de manera diferente después de modificar el tamaño de la sección, la temperatura de revenido, la nitruración, el revestimiento o el acabado de la superficie de trabajo.
Los utillajes normalmente no necesitan la extrema resistencia al desgaste de una matriz de corte de piezas. Necesitan una dureza adecuada para resistir la indentación, suficiente tenacidad para soportar la sujeción y la manipulación, y estabilidad dimensional durante ciclos repetidos de montaje. Los grados L de baja aleación, los grados O o determinados grados A pueden ser opciones razonables cuando el mecanizado, el desgaste moderado y un tratamiento predecible importan más que el contenido máximo de carburos. Un utillaje con una dureza excesiva puede resultar difícil de mecanizar, ser propenso a agrietarse en las esquinas agudas y volverse innecesariamente sensible a los impactos.

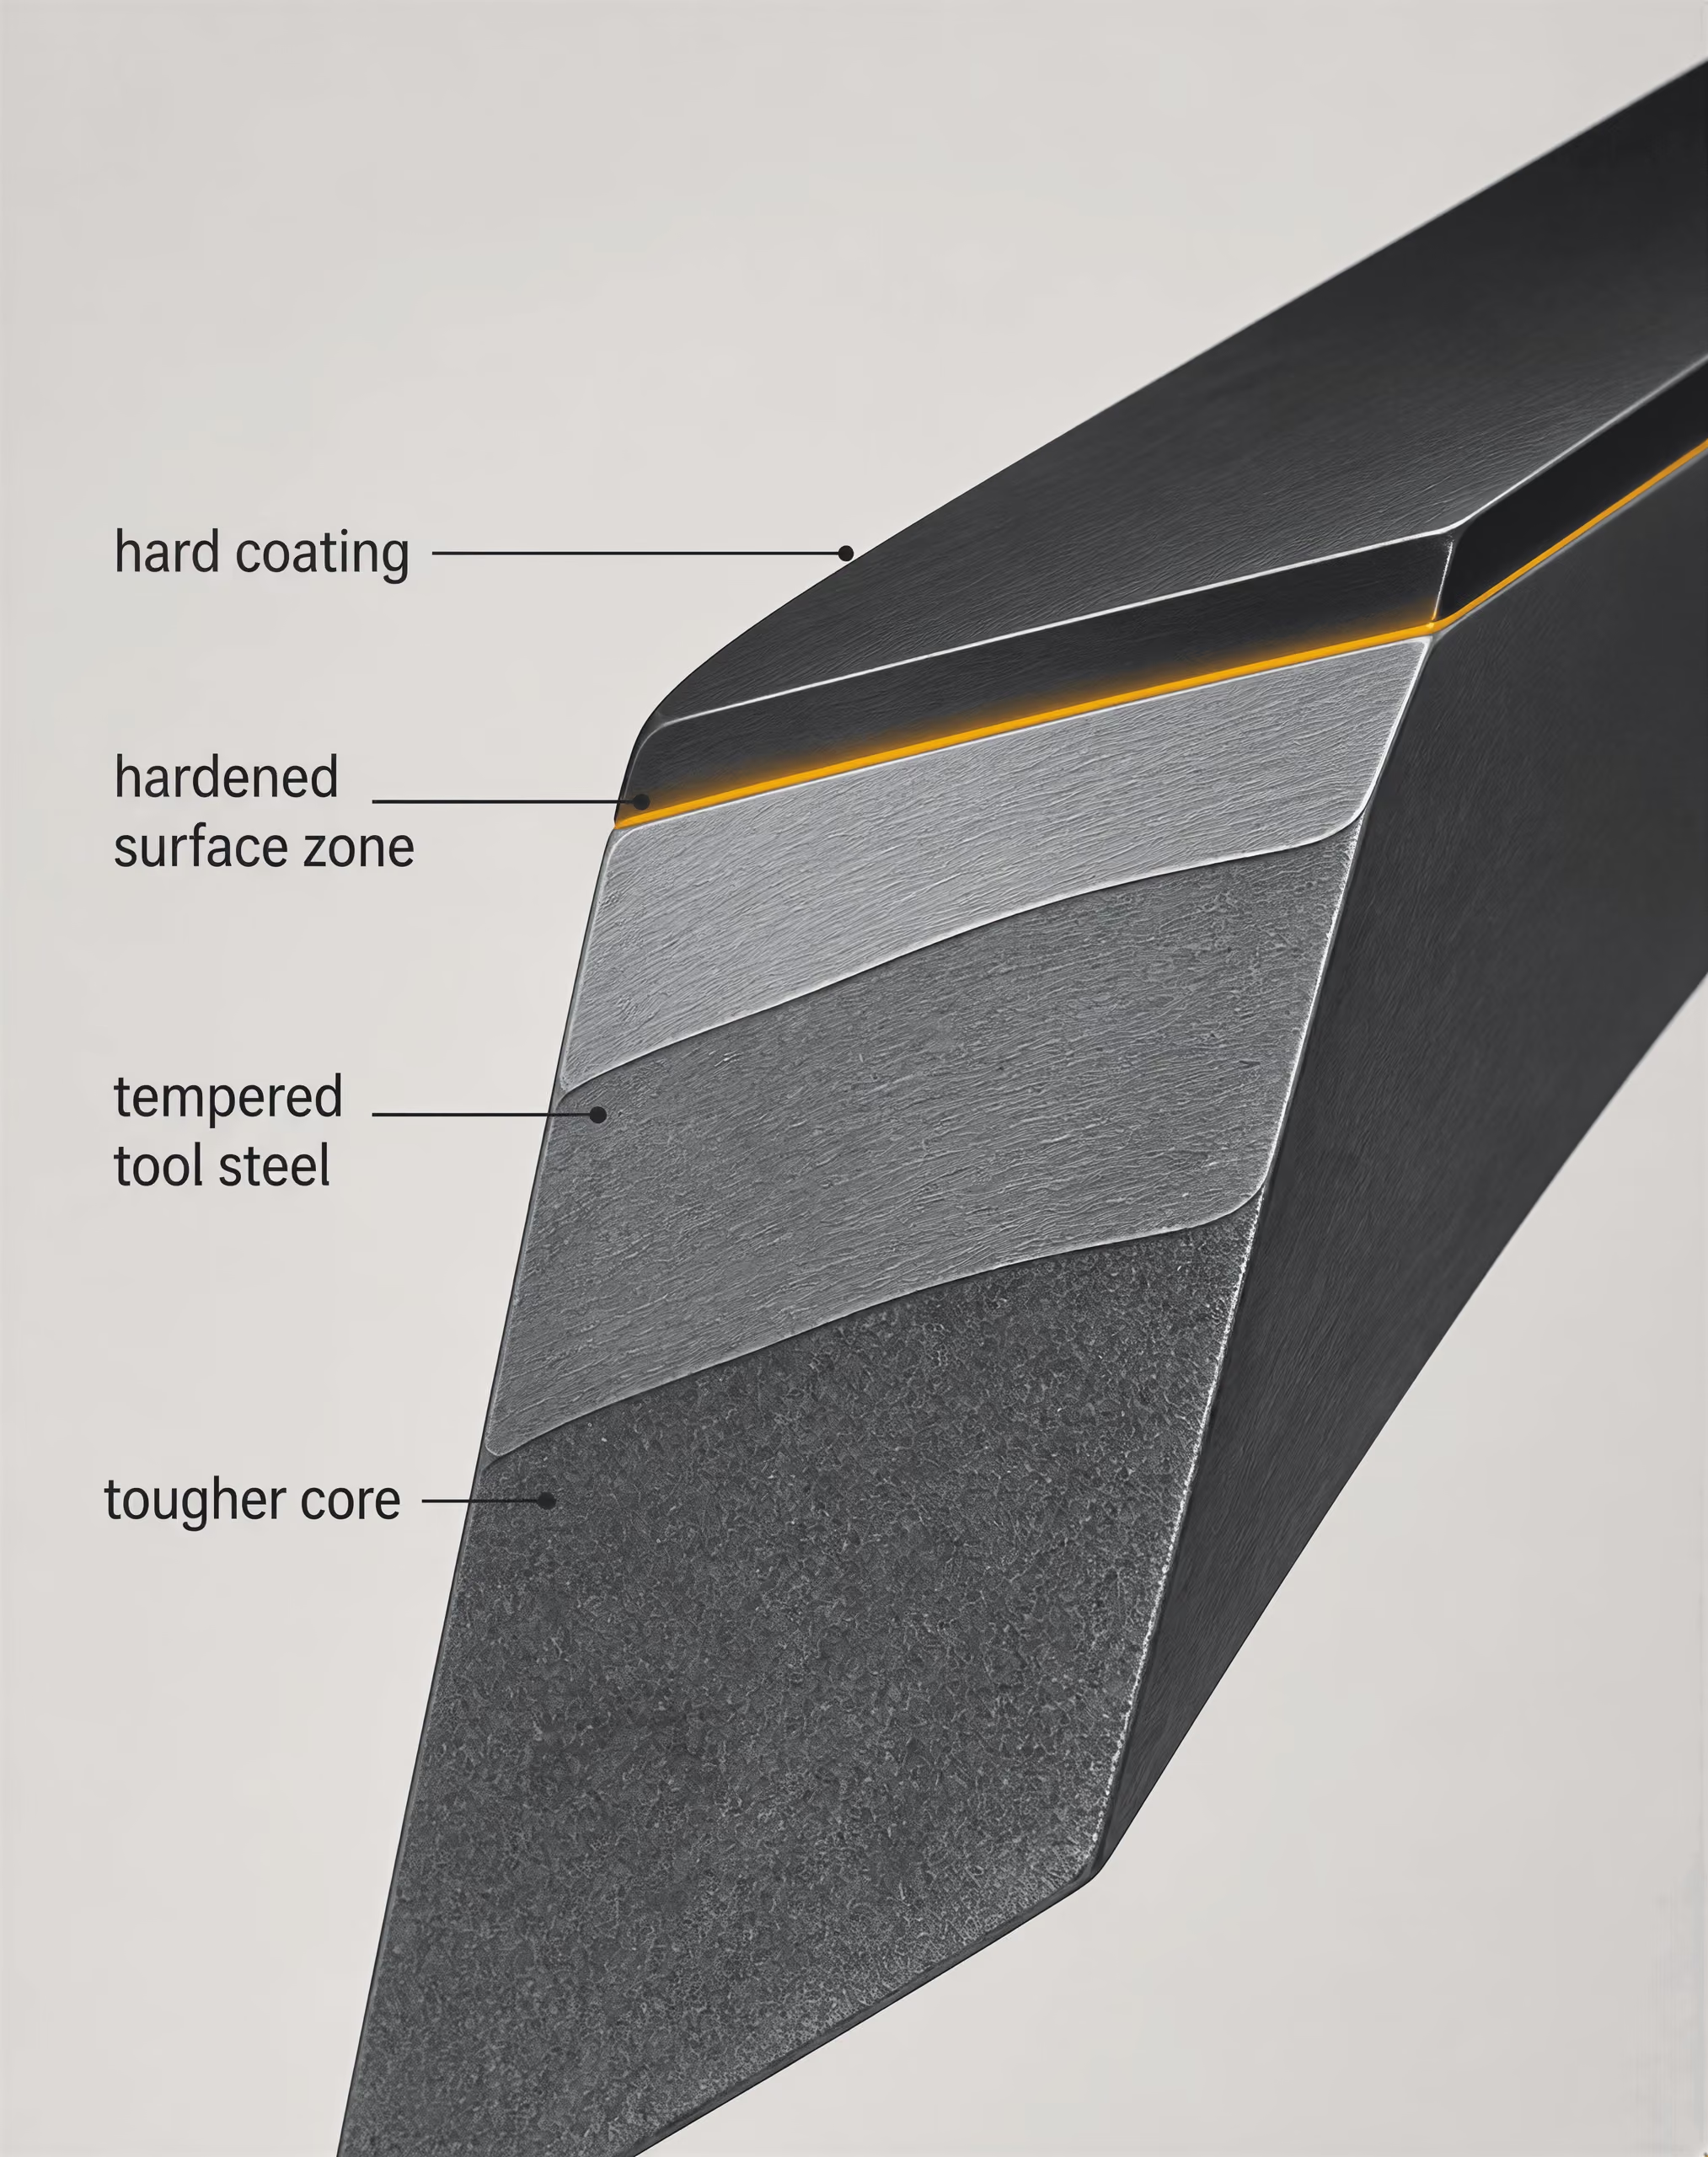
La cuchillería ilustra el mismo equilibrio de una forma conocida. Un filo de corte necesita dureza y resistencia al desgaste, pero un cuchillo también necesita tenacidad frente a la flexión, la torsión y los impactos accidentales. Los aceros para herramientas con alto contenido de carbono, como el AISI D2, pueden conservar el filo gracias a la resistencia al desgaste proporcionada por los carburos, pero su comportamiento depende en gran medida del tratamiento térmico, el espesor de la sección, el rectificado y la geometría del filo. Los grados inoxidables para cuchillería, como el AISI 420, quedan fuera de las principales familias AISI de aceros para herramientas, pero muestran por qué la resistencia a la corrosión puede ser un requisito de servicio independiente de la conservación del filo. Un filo más duro no convierte automáticamente un cuchillo en uno más duradero.
El marco descrito en Tool Steels: Properties and Performance, de Routledge (2021), considera la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos como controles interconectados. La Monografía 88 de NBS y ASM International proporcionan la base histórica y metalúrgica de este enfoque. La selección del grado debe seguir el mecanismo de daño dominante y, posteriormente, verificar la estructura de los carburos, la limpieza, la profundidad de endurecimiento, la respuesta al revenido, la distorsión y el estado superficial. Las letras AISI acotan el campo; no toman la decisión de ingeniería.
Ingeniería de superficies, recubrimientos y núcleo de la herramienta
Una herramienta recubierta no es un recubrimiento con un mango de acero debajo. Es un sistema mecánico estratificado: la superficie de trabajo, cualquier zona de difusión o endurecida, el recubrimiento, el sustrato de acero y el núcleo tratado térmicamente deben soportar conjuntamente la carga. ASM International define los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas, pero la ingeniería de superficies modifica la manera en que esa herramienta interactúa con la pieza de trabajo. No elimina la necesidad de seleccionar y tratar térmicamente correctamente el grado subyacente.
La distinción es importante porque las letras del grado no clasifican el rendimiento superficial. Un acero para herramientas AISI D2, un acero para trabajo en caliente AISI H13 y un acero rápido AISI M2 pueden recibir un tratamiento superficial endurecedor o un recubrimiento depositado, pero tienen poblaciones de carburos, respuestas al revenido, conductividades térmicas, niveles de tenacidad y cambios dimensionales diferentes. Sus límites de servicio siguen siendo distintos después del recubrimiento.
Endurecimiento superficial y capas tratadas
El endurecimiento superficial crea una región reforzada en el propio acero. La nitruración introduce nitrógeno en la superficie y forma nitruros de aleación con elementos como cromo, molibdeno, vanadio o aluminio. La carburización eleva la concentración de carbono cerca de la superficie antes del endurecimiento y produce una capa martensítica rica en carbono sobre un núcleo con menor contenido de carbono. El endurecimiento por inducción y por láser, en cambio, calienta rápidamente una profundidad controlada y depende del contenido de carbono existente para formar martensita.
La capa resultante no equivale a la dureza del volumen completo. Una capa endurecida puede ser mucho más dura que el interior y, al mismo tiempo, conservar un núcleo más tenaz que soporte cargas de impacto. Ese gradiente puede reducir la indentación plástica y el desgaste adhesivo, pero también crea una zona de transición donde se concentran las tensiones. La profundidad de la capa, el espesor de la capa compuesta, la uniformidad de la difusión, la austenita retenida, la distribución de los carburos y el estado de revenido influyen en que el tratamiento sobreviva durante el servicio.
Los aceros para herramientas suelen seleccionarse ya por su elevada dureza en toda la sección de trabajo. En esos grados, un endurecimiento superficial excesivo puede reducir la tenacidad o producir una capa compuesta frágil en lugar de una transición útil capaz de soportar carga. La descarburización durante la austenización plantea el problema opuesto: el grado nominal puede ser correcto, pero la superficie ha perdido carbono y no puede alcanzar la dureza prevista. El rectificado de una capa dañada puede restaurar la geometría, pero también puede dejar expuesta una microestructura no uniforme o reducir la profundidad de capa diseñada.
El estudio de sistemas recubiertos publicado en 2020 en Coatings identifica los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta. Este hallazgo sitúa el tratamiento superficial en el orden adecuado. La temperatura de austenización, el tiempo de mantenimiento, la severidad del temple, el tratamiento subcero cuando se especifica y el revenido determinan la martensita, la austenita retenida, el estado de los carburos y las tensiones residuales antes de aplicar un recubrimiento. Una capa dura depositada no puede convertir un núcleo insuficientemente endurecido, excesivamente revenido, descarburizado o susceptible al agrietamiento en una herramienta fiable.
Recubrimientos y soporte del sustrato
Un recubrimiento proporciona una superficie delgada con propiedades que el acero en masa quizá no pueda poseer simultáneamente. Una elevada dureza puede resistir el desgaste abrasivo y reducir la transferencia de material; la estabilidad química puede limitar la reacción con la pieza de trabajo; y una superficie de baja fricción puede reducir la adhesión y la generación de calor. Estos son beneficios frente al desgaste y la fricción, no una prueba de resistencia a la fractura.
La dureza del recubrimiento describe la resistencia a la indentación o a la deformación plástica dentro del propio recubrimiento. La adhesión del recubrimiento describe la fuerza necesaria para mantener esa capa unida al sustrato bajo cargas térmicas, mecánicas y químicas. Ambas propiedades son independientes. Un recubrimiento muy duro con una adhesión débil puede desprenderse en escamas. Un recubrimiento bien adherido puede permanecer unido mientras el sustrato más blando cede debajo de él, permitiendo que la superficie se agriete o se deforme.
Por tanto, el sustrato debe proporcionar una base suficientemente dura y dimensionalmente estable. Si el núcleo se deforma plásticamente, el recubrimiento sigue esa deformación y puede agrietarse, pandearse o desprenderse. Si se forman carburos gruesos que crean una trayectoria discontinua para la carga, aumenta la tensión local en las interfaces entre los carburos y la matriz. Si el acero contiene quemaduras de rectificado, solapes, costuras, poros o tensiones superficiales de tracción, un recubrimiento puede ocultar temporalmente el defecto, pero deja intacta la condición que impulsa la grieta.
La ruta de fabricación importa tanto como la composición nominal. El AISI D2 convencional trabajado puede presentar carburos ricos en cromo distribuidos direccionalmente, mientras que el material obtenido por pulvimetalurgia puede proporcionar una distribución de carburos más fina y uniforme. Esta diferencia afecta al soporte del filo y al crecimiento de grietas bajo el recubrimiento. No hace que una ruta sea universalmente superior; la cuestión pertinente es si la microestructura corresponde a la presión de contacto, el nivel de impacto, la abrasividad de la pieza de trabajo y el modo de fallo.
La temperatura de deposición también debe ser compatible con el estado de revenido. Una herramienta revenida a una temperatura inferior a la temperatura del proceso de recubrimiento puede ablandarse durante la deposición. En grados para trabajo en caliente como el AISI H13, los ciclos térmicos repetidos pueden modificar el revenido de la martensita, el estado de los precipitados y las tensiones residuales, incluso cuando el recubrimiento en sí permanece intacto. La temperatura de funcionamiento añade otra variable: un recubrimiento que funciona bien en un contacto deslizante frío puede oxidarse, ablandarse, reaccionar con la pieza de trabajo o perder adhesión durante el conformado en caliente.
Adhesión, tensiones residuales e integridad del filo
La preparación superficial determina la primera conexión mecánica entre el recubrimiento y el acero. Normalmente incluye desengrasado, granallado o pulido controlados, eliminación de óxidos y una etapa final de limpieza, pero cada operación modifica la superficie. La rugosidad puede mejorar el enclavamiento mecánico dentro de ciertos límites; una rugosidad excesiva crea asperezas agudas y zonas delgadas. Una superficie pulida puede reducir la fricción, pero ofrecer menos anclaje y conservar metal embadurnado procedente del rectificado. La preparación debe eliminar la contaminación sin redondear el filo de corte ni introducir daños de tracción.
Las tensiones residuales pueden ser beneficiosas o perjudiciales. Las tensiones de compresión en una capa nitrurada o en un recubrimiento depositado pueden retrasar la apertura de grietas superficiales. Sin embargo, una compresión excesiva puede provocar pandeo o desconchado cuando la capa carece de un soporte adecuado. Las tensiones de tracción favorecen la iniciación de grietas, especialmente en un filo agudo, una quemadura de rectificado, una acumulación de carburos o un defecto del recubrimiento. La diferencia de expansión térmica entre el recubrimiento y el acero añade tensiones durante la deposición, el enfriamiento y los cambios de temperatura de servicio.
La geometría del filo suele ser el punto en el que las herramientas recubiertas fallan primero. Un recubrimiento tiene un espesor finito y no puede mantener una capa perfectamente uniforme sobre un radio infinitamente agudo. Un filo en forma de pluma puede astillarse durante la deposición, la manipulación o el primer contacto con la pieza de trabajo. Un radio de filo pequeño y controlado puede sostener el recubrimiento y reducir la concentración de tensiones, pero un radio demasiado grande modifica la geometría de corte y aumenta la fuerza de conformado. El filo correcto se determina según el modo de fallo: desgaste abrasivo, gripado adhesivo, astillamiento, colapso plástico o agrietamiento térmico.
La referencia de Routledge de 2021, Tool Steels: Properties and Performance, aborda el rendimiento mediante la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos, en lugar de hacerlo únicamente mediante la selección del recubrimiento. Este marco coincide con las orientaciones prácticas de Uddeholm: la economía de las herramientas para trabajo en frío depende de adaptar el acero para herramientas a la aplicación y minimizar el coste por pieza producida. Un recubrimiento puede prolongar la vida útil cuando se controlan el núcleo, el filo, la preparación y el ciclo térmico. No puede compensar un grado cuya tenacidad sea insuficiente, un estado de revenido que deje inestable el sustrato o una geometría que concentre la carga por encima de la capacidad del sistema recubrimiento–sustrato.
Normas, especificaciones y lectura de una ficha técnica de acero para herramientas
Una ficha técnica de acero para herramientas contiene varios tipos de información que pueden confundirse fácilmente. Una norma define qué requisitos debe cumplir un material. Una designación de grado identifica una familia de composiciones y una justificación tradicional para su uso. A continuación, la ficha técnica del productor recomienda cómo debe forjarse, mecanizarse, endurecerse, revenirse y acabarse ese grado. Estas tres capas están relacionadas, pero no son intercambiables.
ASM International define los aceros para herramientas como “aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas” (2024). Su clasificación AISI incluye las series W, L, S, O, A, D, H, M y T (2020). Las letras suelen describir un método de temple, una aplicación principal o un sistema de aleación predominante, no una escala universal de prestaciones. Por ejemplo, AISI O1 es un acero para trabajo en frío templable en aceite; AISI D2 es un acero para trabajo en frío con alto contenido de carbono y cromo; y AISI H13 es un acero para trabajo en caliente al cromo. La designación delimita el punto de partida metalúrgico. No predice la vida útil de la herramienta sin tener en cuenta la carga, la temperatura, la lubricación, la geometría, el estado superficial y el modo de fallo.
Qué regula ASTM A681
ASTM A681 es una especificación de producto, no una declaración completa de cómo funcionará un punzón, troquel, cortador o inserto de conformado terminado. ASTM International afirma que “ASTM A681 contempla los requisitos químicos, mecánicos y físicos para productos forjados de acero aleado para herramientas” (2024). Su alcance incluye barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, troqueles o dispositivos de sujeción. La especificación establece requisitos para el acero suministrado, incluida la composición del grado y las propiedades pertinentes del material, al tiempo que permite que comprador y productor definan detalles como la forma del producto, sus dimensiones, su estado y los ensayos.
La palabra forjado es importante. Los productos forjados han sido sometidos a trabajo mecánico mediante procesos como la forja, el laminado o el trefilado, y su historial de procesamiento afecta al flujo de grano, la segregación, la porosidad, la distribución de carburos y las propiedades direccionales. Por tanto, ASTM A681 pertenece a la etapa de control del material. No certifica un ciclo de tratamiento térmico concreto para cada geometría de herramienta ni elimina la necesidad de inspeccionar la pieza terminada.
Una ficha técnica puede incluir AISI D2, ASTM A681 y una designación interna propia en la misma página. Esas entradas cumplen funciones diferentes. “AISI D2” identifica la familia de grados reconocida. “ASTM A681” identifica una especificación conforme a la cual puede suministrarse el producto forjado. La designación interna del productor puede describir una ruta de fusión, una ruta de refusión, un nivel de limpieza o una condición de procesamiento. No debe interpretarse como un nuevo grado universal a menos que el documento defina su composición y sus requisitos.
La norma tampoco debe tratarse como un sistema de clasificación por niveles. Las familias AISI W, L, S, O, A, D, H, M y T abordan compromisos diferentes. Los grados W dependen principalmente del temple en agua y pueden proporcionar una dureza elevada en secciones adecuadas, mientras que los grados S priorizan la resistencia al impacto. Los grados M y T son familias de aceros rápidos basadas principalmente, respectivamente, en la aleación con molibdeno y con tungsteno. Una composición de grado D puede ofrecer una resistencia considerable al desgaste asociada a los carburos, pero su comportamiento a la fractura puede no ser adecuado cuando predomina el impacto repetido. La comparación correcta debe establecerse entre la resistencia al fallo requerida y la estructura de carburos, la tenacidad, la templabilidad, la dureza en caliente, la estabilidad dimensional y el estado superficial alcanzable del material.
Composición química frente a estado de suministro
La tabla de composición normalmente proporciona intervalos de composición nominales, no una descripción completa del estado de trabajo del acero. El carbono afecta a la dureza de la matriz y a la formación de carburos. El cromo, el molibdeno, el tungsteno y el vanadio influyen en la templabilidad, el endurecimiento secundario, la dureza en caliente y el tipo y volumen de los carburos de aleación. El silicio y el manganeso afectan a la desoxidación y a la templabilidad, mientras que el azufre puede controlarse para mejorar la mecanizabilidad, a costa de posibles efectos sobre la tenacidad transversal. La misma composición química nominal puede producir comportamientos diferentes cuando difieren el tamaño de los carburos, la segregación, el contenido de inclusiones y el tamaño de grano de la austenita previa.
Por tanto, el estado de suministro requiere un análisis separado. “Recocido” generalmente significa que el acero se suministró después de un tratamiento controlado de ablandamiento destinado a reducir la dureza y mejorar la mecanizabilidad. No significa que el acero posea sus propiedades finales como herramienta. Una barra de D2 recocida y un punzón de D2 endurecido al vacío pertenecen al mismo grado, pero no se encuentran en la misma condición material durante el servicio. La ficha técnica también puede especificar una dureza máxima en estado recocido, una estructura de carburos esferoidizados, un tamaño de grano o un requisito microestructural. Estos detalles son importantes porque los carburos gruesos y el bandeado pueden favorecer el astillado, mientras que un crecimiento excesivo del grano reduce la tenacidad.
Compruebe si las propiedades indicadas son longitudinales o transversales. El laminado y la forja pueden alargar las inclusiones y los filamentos de carburos, produciendo diferencias direccionales en la ductilidad, la resistencia al impacto y la trayectoria de fractura. Un resultado de tracción longitudinal no puede representar automáticamente un filo transversal de punzón. Las clasificaciones de limpieza y las inspecciones de inclusiones proporcionan información adicional, pero no describen todas las poblaciones de defectos. La ruta de fabricación —metalurgia convencional de lingote, refusión por electroescoria u otro proceso de afino— puede modificar la segregación y la morfología de las inclusiones incluso cuando el nombre del grado no cambia.
| Método de ensayo | Base del penetrador o de la medición | Uso típico descrito |
|---|---|---|
| Rockwell C | Cono de diamante con cargas especificadas | Dureza global de aceros para herramientas endurecidos |
| Brinell | Bola penetradora | Material más blando o de mayor escala |
| Vickers | Pirámide de diamante | Regiones pequeñas, profundidades de capa o zonas microestructurales |
Tool Steels: Properties and Performance (2021), de Routledge, aborda el comportamiento de los grados a través de la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos. Ese orden resulta útil: la composición establece el potencial, la fabricación determina en parte la población de defectos y carburos, y el tratamiento térmico determina la matriz y el equilibrio final entre dureza y tenacidad. Un estudio de 2020 publicado en Coatings, de MDPI, identificó los parámetros del tratamiento térmico como el factor principal que controla el comportamiento del núcleo de la herramienta en el sistema recubierto analizado. El resultado no hace que la composición química carezca de importancia; muestra por qué una comparación basada únicamente en la composición es incompleta.
Intervalos de dureza, métodos de ensayo y notas sobre el tratamiento térmico
La dureza indicada en una ficha técnica puede describir el estado de suministro recocido, un estado endurecido recomendado o un objetivo posterior al revenido. Lea el encabezado y las notas a pie de página antes de comparar valores. Un intervalo indicado como “dureza máxima en estado recocido” es una especificación de mecanizabilidad, no una prueba de la dureza disponible después del endurecimiento. Una temperatura de austenización, un medio de temple, una temperatura de revenido y un tiempo de mantenimiento recomendados constituyen una ruta de procesamiento, no una garantía para todos los tamaños de sección.
Los valores Rockwell, Brinell y Vickers no son números intercambiables. Rockwell C, escrito habitualmente HRC, utiliza un cono de diamante y una carga menor y mayor especificadas; ASTM E18 regula los ensayos de dureza Rockwell. Brinell, contemplado por ASTM E10, utiliza una bola penetradora y es más adecuado para materiales más blandos o de mayor tamaño. Vickers, contemplado por ASTM E384 para la microindentación y ensayos de dureza relacionados, utiliza una pirámide de diamante y puede medir regiones pequeñas, profundidades de capa o áreas microestructurales individuales. Las diferentes cargas, geometrías del penetrador, acabados superficiales y espesores de las probetas pueden modificar el resultado.
Las tablas de conversión proporcionan equivalencias aproximadas dentro de intervalos definidos. No convierten un ensayo en otra medición con una incertidumbre idéntica, especialmente en aceros para herramientas muy duros, secciones delgadas, superficies descarburadas o estructuras de carburos heterogéneas. Un barrido de dureza Vickers sobre una sección pulida que atraviesa una capa endurecida responde a una pregunta diferente de la que responde una lectura HRC tomada sobre una probeta maciza.
Secuencia del análisis del fallo
- Registrar las condiciones de servicio Documentar la temperatura, la carga, la frecuencia de carrera, la pieza de trabajo, el lubricante, el número de piezas y la primera ubicación del daño.
- Conservar la fractura No pulir, granallar ni manipular la superficie de fractura antes del examen.
- Comparar las probetas Comparar la herramienta fallida con una herramienta sin usar y, cuando sea posible, con una herramienta que haya completado su servicio previsto.
- Examinar la estructura Combinar la inspección visual, la fractografía, el mapeo de dureza, la metalografía y la medición dimensional.

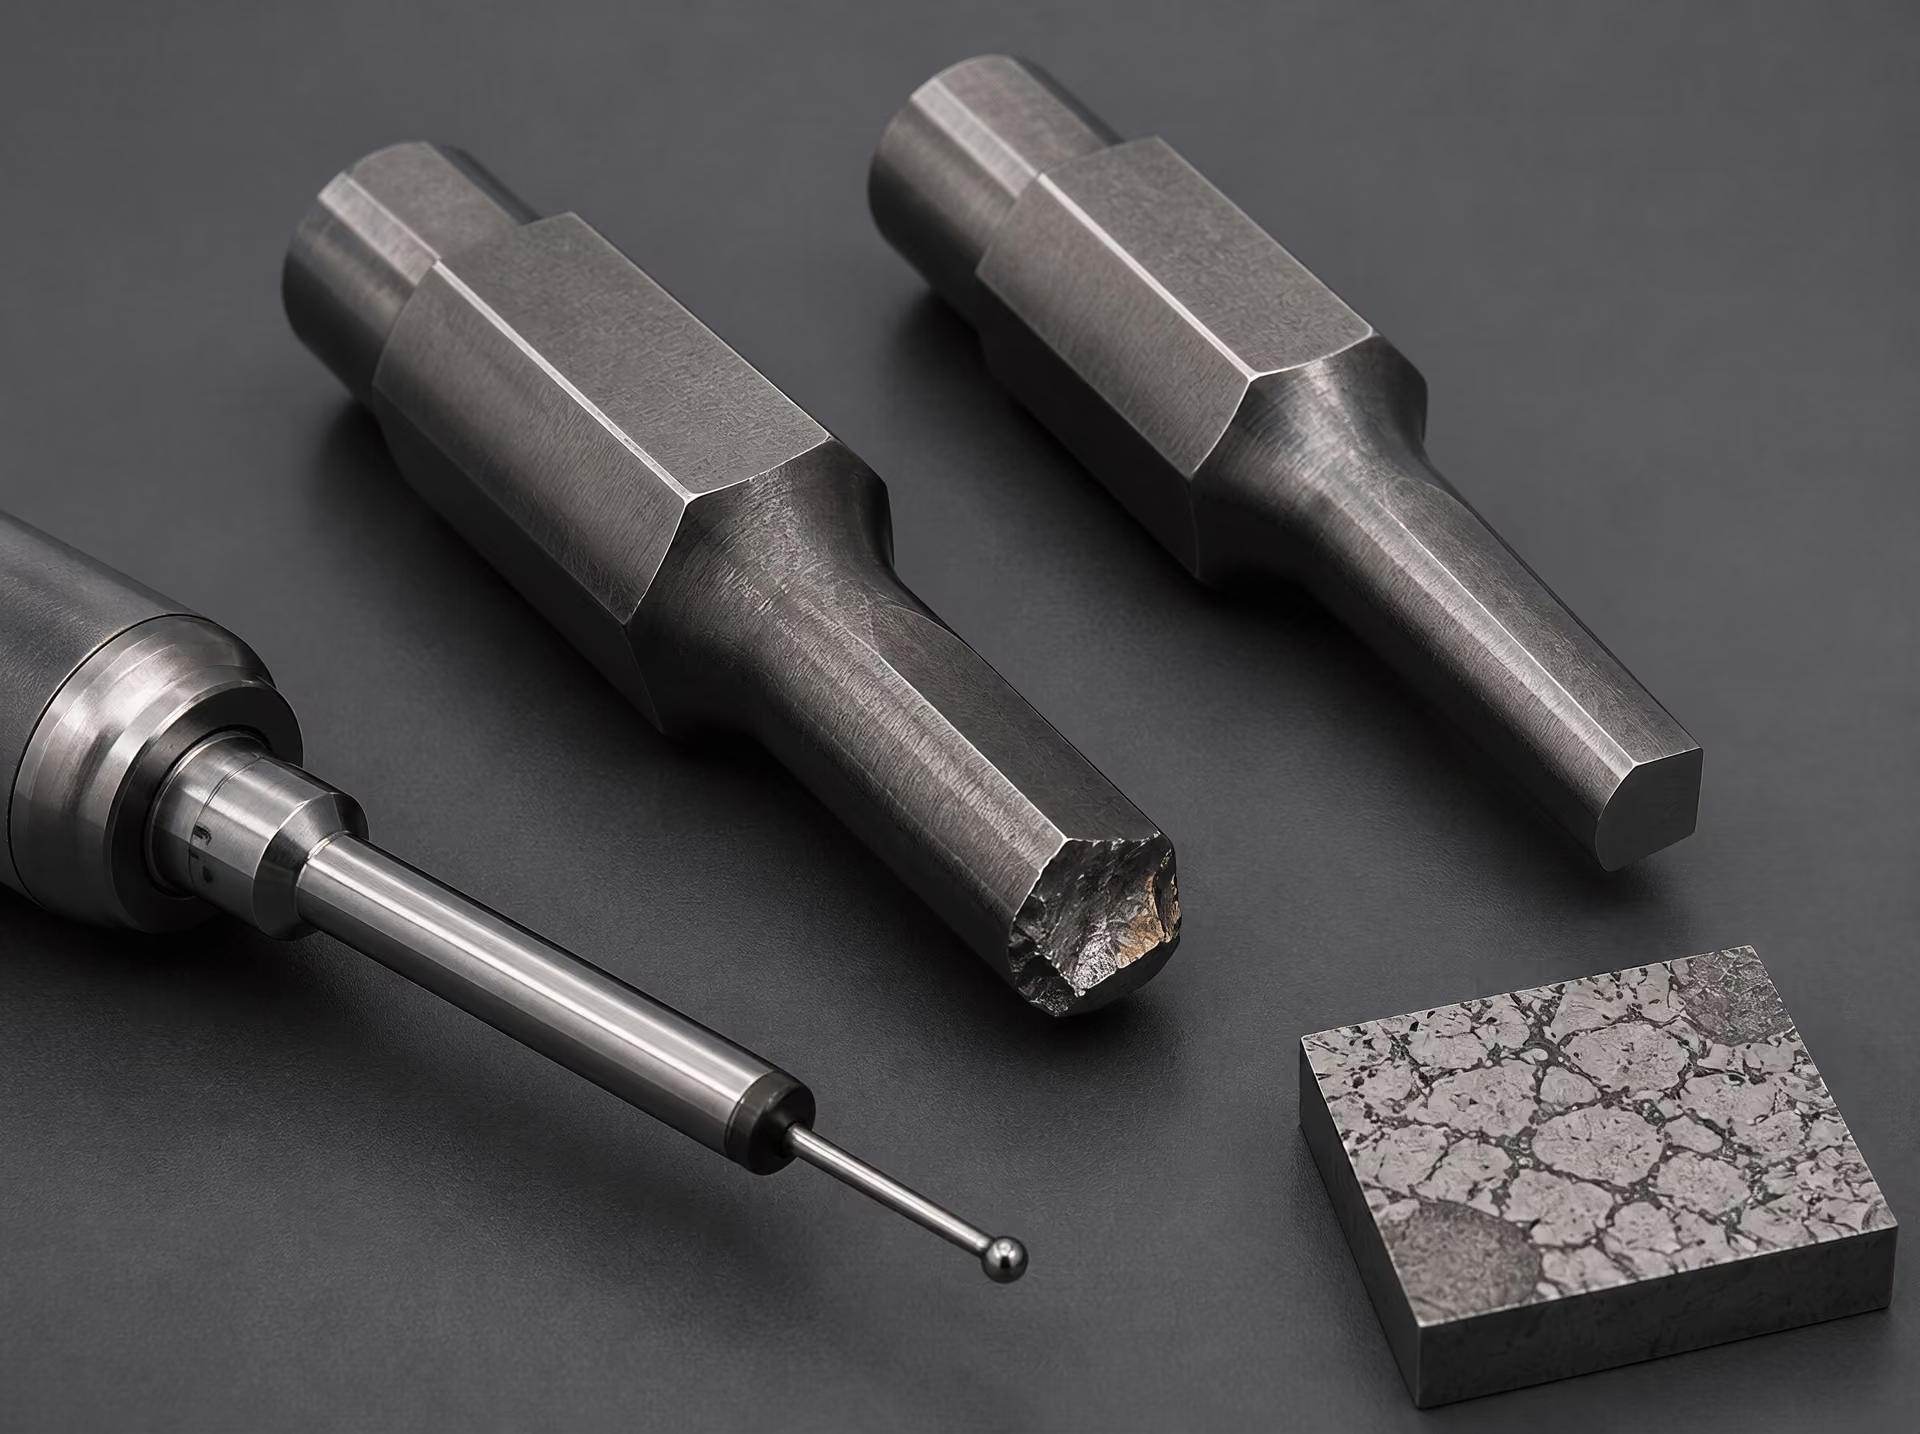
Por último, examine las notas sobre el tratamiento térmico para comprobar el control del tamaño de grano, el precalentamiento, la austenización, el temple, el tratamiento criogénico, el revenido y los límites de distorsión. La Monografía 88 de NBS sigue siendo una referencia federal útil para la terminología histórica y la metalurgia fundamental de los aceros, mientras que ASTM proporciona el marco del producto. Ninguna de las dos sustituye a una cualificación del proceso realizada sobre la herramienta real. La guía de Uddeholm para el trabajo en frío expresa claramente el objetivo práctico: seleccionar un acero que se ajuste a la aplicación y minimizar el coste por pieza producida (2024). En términos de ingeniería, esto significa minimizar la pérdida durante el ciclo de vida causada por el desgaste, el astillado, la deformación plástica, el agrietamiento térmico, la corrosión y los cambios dimensionales, no seleccionar el número de dureza más alto de una ficha técnica.
Análisis de fallos: diagnóstico de por qué falló una herramienta
Una herramienta averiada no debe diagnosticarse únicamente a partir de su designación de grado. Las familias AISI W, L, S, O, A, D, H, M y T describen el método de temple, la aplicación principal o el sistema de aleación predominante; no constituyen una clasificación universal de menor a mayor resistencia. Un punzón AISI D2, un cincel AISI S7 y un troquel AISI H13 pueden haber sido seleccionados correctamente para condiciones de servicio diferentes, pero cualquiera de ellos puede fallar si su tratamiento térmico, la geometría del filo, el acabado superficial o el ciclo de carga son inadecuados.
La primera tarea consiste en conservar las evidencias. Registre la ubicación de la herramienta, la temperatura de funcionamiento, la carga, la frecuencia de carrera, el material de la pieza de trabajo, el lubricante, el número de piezas producidas y la posición exacta del primer daño visible. Compare la herramienta averiada con una herramienta sin usar y, cuando sea posible, con una herramienta que haya completado su vida útil prevista. La superficie de fractura no debe pulirse, someterse a granallado ni manipularse antes del examen. A continuación, la investigación del fallo combina la inspección visual, la fractografía, el mapeo de dureza, la metalografía, la medición dimensional y la revisión del registro de tratamiento térmico.
Este enfoque convierte la clasificación en razonamiento de ingeniería. ASM International define los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas, mientras que ASTM A681 contempla los requisitos químicos, mecánicos y físicos de los productos forjados de acero aleado para herramientas, incluidas barras, chapas gruesas, chapas, flejes, varillas, alambres y piezas forjadas. Ninguna de estas referencias promete que un grado nominal vaya a funcionar correctamente bajo cualquier carga. La composición establece el potencial; la ruta de fabricación determina la segregación, las inclusiones y la distribución de carburos; el tratamiento térmico determina gran parte de la estructura final.
Deformación plástica y desgaste prematuro
La deformación plástica suele indicar que la tensión local superó el límite elástico o la resistencia a la compresión de la herramienta a su temperatura de servicio. En un punzón para trabajo en frío, la punta puede abarrilarse, ensancharse o hundirse. En una matriz para trabajo en caliente, la cavidad puede ensancharse o perder detalle después de contactos repetidos con material calentado. La cuestión central es si la herramienta carecía de dureza y resistencia a la compresión suficientes a la temperatura real de trabajo, y no si su dureza a temperatura ambiente parecía aceptable.
Los grados para trabajo en caliente, como AISI H13, dependen de la dureza en caliente conservada, la resistencia al revenido y la resistencia a la fatiga térmica. Un grado para trabajo en frío puede presentar una dureza elevada a temperatura ambiente y, aun así, ablandarse durante una operación de conformado inesperadamente caliente. Un revenido realizado a una temperatura demasiado baja, una temperatura de austenización excesiva, la descarburación o un programa de enfriamiento incorrecto pueden dejar el núcleo sin capacidad para soportar la tensión aplicada. Por tanto, es esencial revisar los registros de temperatura del horno, los registros de temple, los tiempos de revenido y la dureza medida. El estudio de 2020 publicado en Coatings de MDPI identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta; este hallazgo hace que un registro del tratamiento térmico sea más informativo que la designación del grado por sí sola.
El mapeo de dureza permite distinguir un problema del núcleo de un problema superficial. Mida la región fallada, una región no afectada y una sección transversal desde el borde de trabajo hacia el centro. Una pérdida pronunciada de dureza cerca de la superficie puede indicar descarburación, sobrecalentamiento, quemado por rectificado o un tratamiento superficial insuficiente. Una dureza uniformemente baja apunta a una austenización, un temple o un revenido incorrectos. Una dureza elevada acompañada de deformación sugiere una resistencia a la compresión insuficiente para la carga, una tensión excesiva en la sección o una temperatura de servicio superior al intervalo de resistencia al revenido del grado.
El desgaste prematuro exige una pregunta diferente: ¿qué eliminó material? El desgaste abrasivo produce arañazos alineados, bordes redondeados y pérdida de perfil allí donde partículas duras o asperezas se deslizan sobre la herramienta. El desgaste adhesivo produce material de la pieza transferido, zonas desgarradas y soldadura localizada. La población de carburos es importante en ambos casos. El carbono y los elementos formadores de carburos, como el cromo, el molibdeno, el tungsteno y el vanadio, pueden aumentar la resistencia al desgaste, pero los carburos grandes y desiguales pueden reducir el soporte del borde y favorecer la fractura. AISI D2, por ejemplo, contiene una elevada población de carburos de cromo que puede ofrecer resistencia a la abrasión, aunque su rendimiento depende en gran medida del tamaño y la orientación de los carburos, del tratamiento térmico y del diseño del borde.
La metalografía debe examinar el tipo y el tamaño de los carburos, el bandeado, la austenita retenida, la descarburación y las inclusiones no metálicas. Una sección pulida y atacada procedente de la zona desgastada puede mostrar si la herramienta presenta una estructura fina y razonablemente uniforme o una red de carburos gruesa que concentra la tensión. El análisis de 2020 de ASM International sobre los aceros para herramientas relaciona correctamente el rendimiento con la combinación de resistencia al desgaste, tenacidad, dureza en caliente, carburos y tratamiento térmico. Aumentar únicamente la dureza no puede reparar una estructura de carburos inadecuada ni una condición de servicio incompatible.
Descascarillado, agrietamiento y fractura
El descascarillado es la pérdida de pequeños fragmentos de un borde, una esquina, la punta de un punzón o una superficie de apoyo de la matriz. Suele reflejar una fragilidad excesiva, un borde demasiado delgado o afilado para la carga, un soporte deficiente detrás del borde o carburos gruesos que intersectan la superficie de trabajo. Una herramienta puede sufrir descascarillado incluso cuando su dureza medida se encuentra dentro de la especificación. La presencia excesiva de austenita retenida, la martensita no revenida, la segregación de carburos, los daños por rectificado y un radio de transición inadecuado pueden reducir la tolerancia local al impacto.
La fractografía permite establecer la secuencia de la falla. Una superficie de fractura frágil puede contener facetas brillantes de clivaje, patrones fluviales y poca deformación plástica. La sobrecarga dúctil tiende a mostrar hoyuelos, mientras que la fatiga produce una región de origen de la grieta seguida de marcas progresivas y una zona final de sobrecarga. El origen debe rastrearse hasta una esquina, una marca de mecanizado, una inclusión, una agrupación de carburos o una ranura de rectificado. Una fractura que comienza en la superficie y avanza hacia el interior exige una respuesta diferente de la que comienza en una inclusión interna o en una región de carburos bandeados.
El agrietamiento puede producirse durante el temple, después del rectificado o durante el servicio. Las grietas de temple suelen seguir esquinas pronunciadas, cambios bruscos de sección, orificios o zonas de enfriamiento desigual. Pueden estar asociadas con gradientes térmicos excesivos, una tensión de transformación elevada o condiciones de austenización que hayan producido un grano de austenita excesivamente grueso. Deben revisarse en el registro del tratamiento térmico la temperatura del horno, el tiempo de mantenimiento, la atmósfera protectora, el medio de temple, la agitación, el retraso en la transferencia y el revenido inmediatamente después del temple.
Las grietas de rectificado son poco profundas y estrechas, y a menudo son paralelas a la dirección del rectificado. La inspección por partículas magnéticas puede revelarlas, mientras que la metalografía puede mostrar una capa revenida nuevamente o sobrerrevenida y tensión residual de tracción bajo la superficie. Una presión excesiva de la muela, una muela desafilada, una refrigeración insuficiente o una eliminación excesiva de material por pasada pueden crear daños que permanecen invisibles hasta que la herramienta recibe carga. Las grietas de fatiga suelen comenzar en un concentrador de tensión de este tipo y propagarse con los ciclos repetidos, incluso cuando cada carga individual es inferior a la resistencia a la fractura en una sola aplicación.
Fisuración térmica, gripado y fallas dimensionales
La fisuración térmica es una red de grietas finas causada por el calentamiento y enfriamiento repetidos de la superficie de trabajo. Es común en las matrices para trabajo en caliente, donde la superficie se dilata durante el contacto con material caliente y se contrae durante el enfriamiento. Los ciclos térmicos, los gradientes pronunciados de temperatura, un precalentamiento insuficiente, un control deficiente del enfriamiento y una superficie rugosa o dañada aumentan la fuerza impulsora. Las redes de grietas deben correlacionarse con la temperatura de la matriz, el patrón de pulverización, la posición de los canales de enfriamiento y las zonas de contacto. La metalografía puede determinar si las grietas están confinadas a la superficie o si se han conectado con defectos más profundos.
El estado de la superficie suele determinar la rapidez con la que se desarrolla la fisuración térmica. Las marcas de rectificado, las capas refundidas por EDM, las regiones descarburadas, los defectos del recubrimiento y las transiciones de mecanizado pronunciadas actúan como iniciadores de grietas. Una superficie lisa no es automáticamente segura: el quemado por rectificado puede dejar una capa reblandecida y sometida a tensión de tracción bajo un acabado visualmente aceptable. Los perfiles de dureza, el ataque químico y las inspecciones sensibles a la tensión residual ayudan a distinguir la fatiga térmica de la abrasión ordinaria.
El gripado es un daño adhesivo. La soldadura localizada entre la herramienta y la pieza transfiere material, desgarra la superficie y puede formar crestas que posteriormente aceleran el desgaste o provocan un rayado repentino. La investigación debe examinar la degradación del lubricante, la presión de contacto, la distancia de deslizamiento, la rugosidad superficial, la limpieza de la pieza y la dureza de la herramienta. Un tratamiento o recubrimiento superficial químicamente compatible puede ser útil, pero no puede compensar una alineación deficiente, una holgura insuficiente o un sustrato reblandecido.
Las fallas dimensionales incluyen la pérdida de holgura de la matriz, el acortamiento del punzón, el crecimiento de la cavidad, la deformación y un cambio inaceptable durante el tratamiento térmico. Mida la herramienta fallada comparándola con su plano e inspeccione la simetría a través de la sección. La distorsión puede deberse a la transformación de la austenita retenida durante el servicio, un mecanizado desigual antes del endurecimiento, un temple no uniforme, la segregación de carburos o un alivio de tensiones insuficiente. El volumen de Routledge Tool Steels: Properties and Performance (2021) considera por este motivo la composición, el proceso de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos como variables relacionadas.
La conclusión útil no es que una familia AISI deba sustituir a otra. La guía de Uddeholm para el trabajo en frío plantea la selección en torno a la adaptación del acero a la aplicación y la minimización del coste por pieza producida; desde el punto de vista técnico, esto significa controlar la falla a lo largo del ciclo de vida en lugar de perseguir una designación de grado. El diagnóstico correcto identifica el mecanismo de falla, lo verifica mediante evidencia física y, a continuación, modifica la variable pertinente: la estructura del acero, la geometría, el tratamiento térmico, el estado de la superficie, la temperatura del proceso, la lubricación o la carga.
Un método práctico de selección sin un grado universalmente «mejor»
El grado de acero para herramientas debe seleccionarse partiendo del problema de servicio, no de una designación alfabética. ASM International define los aceros para herramientas como «aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas» (2024). Esa definición describe una función, no una clasificación. Las familias AISI W, L, S, O, A, D, H, M y T agrupan los aceros según características como el método de temple, la aplicación principal o el sistema de aleación predominante. La letra, por sí sola, no predice la vida útil.
ASTM A681 proporciona el marco normativo para los productos de acero de aleación para herramientas elaborados por transformación plástica, incluidas barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción. Su alcance abarca los requisitos químicos, mecánicos y físicos, pero un análisis conforme solo constituye el punto de partida. El tamaño y la distribución de los carburos, la segregación, la limpieza, el historial de forja o laminación, el tratamiento térmico, el tamaño de la sección, los daños por rectificado y el estado superficial pueden modificar el resultado en la cara activa de la herramienta.
Definir las condiciones de carga, temperatura y contacto
Comience describiendo la pieza de trabajo y el contacto real. «Conformado en frío» no es suficiente. Registre si la pieza es de acero bajo en carbono, acero inoxidable, aleación de aluminio, aleación de cobre, aleación de níquel, compacto de polvo, polímero reforzado con fibra de vidrio u otro material; su dureza, resistencia, ductilidad, cascarilla, recubrimientos y cualquier inclusión abrasiva pueden ser más importantes que su denominación comercial nominal.
A continuación, identifique la carga mecánica. Un punzón que experimenta un impacto breve y de alta energía enfrenta un problema diferente al de una matriz sometida a una carga de compresión constante. Anote la presión de contacto, la frecuencia de carga, la velocidad de carrera, la alineación, la longitud no apoyada y la concentración de tensiones en radios, orificios, esquinas e insertos. Una herramienta puede tener una elevada resistencia a la compresión y, aun así, fallar cuando una entalla, una desalineación o una sección delgada convierte la carga en tensión de flexión o tracción.
Lista de comprobación para la selección
- Pieza de trabajo Registrar el material, la dureza, la resistencia, la ductilidad, la cascarilla, los recubrimientos y las inclusiones abrasivas.
- Carga mecánica Registrar la presión, el impacto, la frecuencia, la alineación, la longitud no apoyada y las concentraciones de tensión.
- Movimiento de contacto Clasificar la operación como corte, indentación, extrusión, deslizamiento, rodadura o impacto repetido.
- Temperatura Registrar las temperaturas media y máxima, las velocidades de calentamiento y enfriamiento, el tiempo de permanencia y el refrigerante.
- Límites dimensionales Especificar la distorsión admisible, el acabado superficial, la geometría del borde y las limitaciones de mantenimiento.
El movimiento de contacto también requiere una descripción precisa. ¿La acción predominante es corte, indentación, extrusión, deslizamiento, rodadura o impacto repetido? El deslizamiento contra un polímero limpio puede producir un mecanismo de desgaste diferente al del deslizamiento contra cascarilla o partículas de carburo. El desgaste abrasivo puede favorecer una población de carburos duros, mientras que el desgaste adhesivo puede estar controlado por la química superficial, el acabado, la lubricación y la transferencia de material de la pieza. Los carburos primarios grandes pueden mejorar la resistencia frente a ciertos mecanismos abrasivos, pero también pueden constituir puntos de iniciación de grietas cuando la herramienta recibe impactos o se dobla.
La temperatura debe incluir tanto los valores medios como los máximos. Las herramientas para trabajo en caliente experimentan ciclos térmicos, oxidación, agrietamiento térmico y pérdida de dureza, mientras que una herramienta nominalmente para trabajo en frío puede calentarse localmente en un filo de corte o en un contacto de deslizamiento de alta velocidad. Registre las velocidades de calentamiento y enfriamiento, el tiempo de permanencia, la química del refrigerante y el número de ciclos por turno. El ciclo de producción es importante porque una herramienta que sobrevive a una prueba breve puede fallar después de miles de repeticiones térmicas o de impacto.
Por último, defina los límites dimensionales. La distorsión admisible puede determinar si un grado templable en aceite es práctico para un punzón esbelto o si un proceso de temple al aire requiere dispositivos de fijación y márgenes de mecanizado especiales. El acabado superficial, la agudeza del filo, la dirección del pulido y las prácticas de rectificado deben formar parte de la especificación, no tratarse como cuestiones posteriores. Las limitaciones de mantenimiento completan el análisis: ¿puede retirarse la herramienta para aliviar tensiones, volver a recubrirse, rectificarse o sustituirse selectivamente, y cuánto tiempo de inactividad es aceptable?
Clasificar los modos de fallo y el riesgo tolerable
Enumere los modos de fallo probables antes de elegir un grado. Entre las categorías habituales se encuentran la rotura total, el desconchado, la deformación plástica, el desgaste abrasivo, el desgaste adhesivo, el gripado, el ablandamiento térmico, el agrietamiento térmico, la corrosión, la distorsión y la pérdida de la geometría del filo. Clasifíquelos según sus consecuencias para la producción y su probabilidad. Un punzón desconchado puede contaminar las piezas y detener inmediatamente una línea; un desgaste gradual del flanco puede ser aceptable si la inspección lo detecta antes de que se produzca una deriva dimensional.
Esta clasificación evita un error frecuente: maximizar la dureza o el contenido de carburos cuando la tenacidad es el factor que realmente controla la pérdida. Los aceros de la serie S resistentes al impacto pueden estar justificados cuando predominan los impactos y el desconchado del filo. Los aceros de la serie D, con alto contenido de carbono y cromo, pueden ser adecuados para un desgaste intenso en trabajo en frío, pero su estructura de carburos y su tenacidad deben considerarse simultáneamente. Los aceros de la serie O, templables en aceite, pueden ofrecer un equilibrio útil para algunas matrices y dispositivos de sujeción, mientras que los aceros de la serie A, templables al aire, pueden reducir la distorsión de temple en secciones adecuadas. Los aceros de la serie W, templables en agua, los aceros de baja aleación de la serie L y los aceros para trabajo en caliente de la serie H ocupan espacios de servicio diferentes; ninguno constituye una escala general de rendimiento.
Para el corte a velocidad elevada, los aceros rápidos de molibdeno de la serie M y los aceros rápidos de tungsteno de la serie T se evalúan mediante la dureza en caliente, la retención del filo, la tenacidad y la respuesta al rectificado, no por el alfabeto por sí solo. En las herramientas pueden aparecer grados de las series S, H y D, así como grados de acero rápido, pero la variable decisiva sigue siendo el mecanismo de fallo bajo las condiciones de contacto y temperatura especificadas.
Separe los daños tolerables de los inaceptables. Si una herramienta puede desgastarse hasta un límite cuantificable, especifique dicho límite y el intervalo de inspección. Si cualquier grieta es inaceptable, favorezca un diseño y un proceso de selección de materiales con mayor tolerancia a la fractura, aunque ello sacrifique parte de la resistencia al desgaste. El riesgo también incluye daños ocultos: grietas subsuperficiales por rectificado, filos descarburados, austenita retenida, carburos gruesos y distorsión del tratamiento térmico pueden permanecer invisibles hasta la puesta en servicio.
Validar mediante el tratamiento térmico y la evidencia de servicio
La economía de las herramientas debe evaluarse mediante el coste del ciclo de vida por pieza producida, y no mediante el precio de compra o la dureza máxima. Strong evidence
Después de reducir las opciones a una familia de grados, verifique la ruta térmica completa. La temperatura de austenización, el precalentamiento, el tiempo de mantenimiento, el medio de temple, la presión, la temperatura de revenido, el número de revenidos, el tratamiento criogénico cuando esté justificado y el alivio de tensiones deben relacionarse con el tamaño real de la sección y la capacidad del horno. El mismo grado nominal puede producir distinta dureza, contenido de austenita retenida, tenacidad y variación dimensional cuando cambian la sección transversal o la severidad del temple.
El tratamiento térmico merece prioridad. Un estudio de 2020 publicado en Coatings identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta en el sistema recubierto analizado. La composición y la ruta de fabricación establecen el potencial y la población de defectos; el tratamiento determina qué parte de ese potencial se convierte en una estructura utilizable. Mida la dureza a través de la sección cuando proceda, inspeccione la descarburación, compruebe las dimensiones antes y después del tratamiento y examine los carburos o las superficies de fractura cuando el riesgo de fallo lo justifique.
La ingeniería superficial debe comprobarse en relación con el núcleo. El pulido, el bruñido, la nitruración, el recubrimiento metálico y la deposición física o química en fase de vapor pueden modificar la fricción, la adhesión y el desgaste, pero los recubrimientos no reparan un sustrato débil ni una estructura de carburos inadecuada. Confirme la dureza del sustrato, la resistencia al revenido, la temperatura de recubrimiento, el radio del filo, la rugosidad superficial, la adhesión y cualquier rectificado posterior al recubrimiento. Por este motivo, la obra de Routledge de 2021, Tool Steels: Properties and Performance, aborda el rendimiento a través de la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos.
Utilice evidencia de servicio en lugar de una afirmación de catálogo. Compare la vida útil documentada de la herramienta, las fotografías de los fallos, los registros de inspección, las dimensiones de las piezas y los intervalos de mantenimiento de una herramienta que tenga la misma pieza de trabajo, el mismo contacto, el mismo ciclo y la misma geometría. La Monografía 88 de NBS sigue siendo útil para la terminología histórica y la metalurgia fundamental de los aceros; ASTM, AISI, ASM International, MDPI y Uddeholm proporcionan normas, clasificaciones, investigaciones y orientación de aplicación complementarias.
| Letra | Significado | Ámbito de aplicación representativo |
|---|---|---|
| W | Endurecimiento en agua | Pequeñas herramientas manuales y punzones sencillos |
| L | Baja aleación | Herramientas y utillajes orientados a la tenacidad |
| S | Resistencia al impacto | Impactos repetidos y cargas intermitentes |
| O | Endurecimiento en aceite | Matrices pequeñas para trabajo en frío y herramientas de corte |
| A | Endurecimiento al aire | Matrices para trabajo en frío que requieren un choque de temple reducido |
| D | Alto carbono y alto cromo | Herramientas para trabajo en frío dominadas por el desgaste |
| H | Trabajo en caliente | Matrices y herramientas para temperaturas elevadas |
| M | Alta velocidad con molibdeno | Herramientas de corte de alta velocidad |
| T | Alta velocidad con tungsteno | Herramientas de corte resistentes al calor |
El criterio económico es el coste por pieza producida a lo largo de la vida útil. Incluya el mecanizado, el tratamiento térmico, el recubrimiento, el afilado, la sustitución, las piezas rechazadas, el tiempo de inactividad y los límites de fallo seguro. La guía de Uddeholm de 2024 sobre trabajo en frío establece que la economía de las herramientas depende de adecuar el acero a la aplicación con el objetivo de minimizar el coste por pieza producida. Ese principio constituye una comparación de ingeniería, no una afirmación sobre el precio de compra, la disponibilidad en existencias o el rendimiento del proveedor.
Marco histórico y técnico de referencia
La clasificación AISI como abreviatura técnica
La nomenclatura de los aceros para herramientas resulta útil porque condensa una gran cantidad de información metalúrgica en una designación breve, pero la letra no constituye una clasificación universal. El sistema AISI organiza las principales familias como W, L, S, O, A, D, H, M y T. ASM International describe los aceros para herramientas como aceros utilizados para fabricar herramientas destinadas a cortar, conformar o dar forma a piezas manufacturadas; el sistema de designación ayuda a identificar la clase general de material asociada a esa función.
Las letras suelen indicar un método de temple, una aplicación principal o un sistema de aleación predominante. Los grados W son aceros templables en agua. Los grados L son aceros para herramientas de baja aleación, mientras que los grados S son aceros resistentes a los impactos. O designa aceros para trabajo en frío templables en aceite; A indica grados templables al aire; y D identifica aceros para trabajo en frío con alto contenido de carbono y cromo. H comprende los aceros para trabajo en caliente. M y T identifican, respectivamente, aceros rápidos con alto contenido de molibdeno y aceros rápidos con alto contenido de tungsteno.
Esta abreviatura no explica toda la realidad de la ingeniería. AISI O1 y AISI D2 están asociados ambos con herramientas para trabajo en frío, pero sus contenidos de carbono y cromo, así como sus poblaciones de carburos, producen respuestas diferentes al endurecimiento, el revenido, el desgaste, el astillamiento y los cambios dimensionales. AISI S7 puede tolerar impactos que fracturarían un grado más orientado a la resistencia al desgaste, mientras que un acero rápido puede conservar la dureza de corte a temperaturas que ablandarían un acero al carbono para herramientas más sencillo. Ninguna de estas observaciones hace que una familia sea universalmente superior.
La composición establece el potencial, no el comportamiento final. El carbono proporciona dureza martensítica y se combina con elementos de aleación para formar carburos. El cromo, el molibdeno, el tungsteno y el vanadio influyen en la templabilidad, el endurecimiento secundario, la dureza en caliente y la resistencia al desgaste; el níquel y el manganeso influyen en la templabilidad y la tenacidad en determinadas composiciones. La cantidad, el tipo, el tamaño, el espaciamiento y la distribución de los carburos son tan importantes como un intervalo químico nominal. Los carburos grandes o mal distribuidos pueden contribuir a la resistencia al desgaste abrasivo, pero también aumentar la sensibilidad a las grietas y reducir la tenacidad del filo.
La ruta de fabricación añade otra variable. El procesamiento convencional de productos forjados, la refundición por electroescoria, la pulvimetalurgia, las prácticas de forja y el historial de recocido pueden producir estructuras de carburos y poblaciones de defectos diferentes bajo una misma designación general de grado. Por lo tanto, una designación identifica una familia de composiciones y un margen de procesamiento previsto. No sustituye al examen microestructural ni al registro del tratamiento térmico.
ASTM A681 proporciona el marco normativo para los productos de acero aleado para herramientas elaborados mediante procesos de transformación. ASTM International declara en su descripción de 2024 que ASTM A681 abarca los requisitos químicos, mecánicos y físicos de los productos de acero aleado para herramientas elaborados mediante procesos de transformación, incluidas barras, placas, chapas, flejes, varillas, alambres y piezas forjadas que normalmente se fabrican para convertirlas en herramientas, matrices o dispositivos de sujeción. Su lenguaje es el de una especificación: define requisitos y límites de aceptación. No predice la vida útil en servicio ni clasifica las familias AISI según su rendimiento, tenacidad o vida útil de la herramienta.
NBS Monograph 88 y las referencias federales sobre metalurgia
NBS Monograph 88 forma parte de la literatura técnica federal que contribuyó a establecer una terminología coherente para los aceros para herramientas y la metalurgia del acero. El National Bureau of Standards, actualmente National Institute of Standards and Technology, elaboró referencias de este tipo para relacionar la composición, los cambios de fase, el tratamiento térmico y las propiedades medidas en un formato utilizable por laboratorios, diseñadores y organizaciones manufactureras. Su valor actual es histórico y técnico, no promocional.
Una referencia como NBS Monograph 88 resulta especialmente útil cuando se interpreta una designación moderna a la luz de la literatura antigua. Términos como templabilidad, temperatura crítica, recocido de globulización, austenita retenida, endurecimiento secundario, fragilidad de revenido y descarburación tienen significados metalúrgicos específicos. No deben tratarse como descripciones intercambiables de la dureza. La templabilidad, por ejemplo, se refiere a la profundidad y distribución de la transformación martensítica bajo una determinada condición de enfriamiento; no es la misma propiedad que la dureza máxima alcanzable.
La referencia federal también proporciona una base para comprender por qué el tratamiento térmico modifica el mismo grado nominal de maneras diferentes. La temperatura de austenización controla la disolución de los carburos y el contenido de carbono y aleantes disponible para la austenita. La velocidad de enfriamiento controla los productos de transformación y la austenita retenida. El revenido modifica la martensita, alivia las tensiones y puede producir endurecimiento secundario en sistemas de aleación que contienen molibdeno, tungsteno, vanadio o cromo. Una temperatura excesiva, un tiempo de mantenimiento insuficiente, la descarburación, las grietas de temple y la distorsión pueden alejar una herramienta del intervalo de propiedades previsto.
Las referencias históricas deben seguir leyéndose de forma crítica. El control de los hornos, la limpieza, las prácticas de refundición, el procesamiento de polvos, el tratamiento térmico al vacío y la ingeniería de superficies han cambiado. Por lo tanto, una descripción histórica de un grado puede seguir siendo correcta en principio, pero no describir la escala de los carburos, la población de inclusiones o la interfaz del recubrimiento de un producto actual fabricado mediante una ruta diferente.
ASM, ASTM y la literatura moderna sobre propiedades
ASM International cumple varias funciones diferentes dentro de la cadena de referencias. Una entrada del ASM Handbook normalmente organiza los conocimientos de ingeniería aceptados en torno a la composición, el procesamiento, la microestructura, las propiedades, los ensayos y las aplicaciones. Una monografía de ASM puede desarrollar un tema más específico con mayor profundidad, a menudo relacionando mecanismos presentes en varios grados o rutas de procesamiento. Ninguno de estos formatos debe confundirse con ASTM A681. ASM explica e interpreta; ASTM especifica.
Los resúmenes didácticos de metalurgia, como el material de 2024 sobre aceros para herramientas de Maricopa Community Colleges, son útiles para aprender la lógica de las letras AISI. Identifican correctamente las letras como indicadores del método de temple, la aplicación principal o el sistema de aleación predominante. Sin embargo, su formato conciso no puede sustituir los límites de composición, los requisitos del producto, las recomendaciones de tratamiento térmico ni los requisitos suplementarios establecidos en la norma ASTM vigente y en los datos del productor.
La literatura moderna sobre propiedades añade otra capa. El estudio de 2020 publicado en Coatings, revista de MDPI, identificó los parámetros del tratamiento térmico como el factor principal que controla el rendimiento del núcleo de la herramienta en el sistema recubierto que examinó. Este hallazgo es importante porque un recubrimiento no puede corregir un núcleo endurecido de forma incorrecta, una cantidad excesiva de austenita retenida, una red de carburos gruesa o una condición de tratamiento térmico sensible a las grietas. La adhesión del recubrimiento, la dureza del sustrato, la preparación superficial, las tensiones residuales y la temperatura de funcionamiento deben considerarse conjuntamente.
Tool Steels: Properties and Performance, de Routledge, publicado en 2021, aborda el comportamiento de los grados a través de la composición, los procesos de fabricación, el tratamiento térmico, el endurecimiento superficial y los recubrimientos. Esto refleja la secuencia correcta desde el punto de vista de la ingeniería. La guía de 2024 de Uddeholm para el trabajo en frío señala el aspecto relacionado con el servicio: la selección del acero para herramientas debe corresponderse con la aplicación y minimizar el coste por pieza producida; expresado técnicamente, la medida pertinente es el rendimiento durante el ciclo de vida bajo el modo de fallo real.
Por lo tanto, los lectores deben contrastar cada designación con la edición vigente de ASTM A681 u otra norma aplicable, con las recomendaciones de tratamiento térmico para ese grado exacto, con la estructura prevista de carburos y matriz, y con el servicio previsto. Un punzón, macho de roscar, escariador, herramienta de estampación, filo de cuchillería, matriz de conformado o inserto para trabajo en caliente puede fallar por desgaste abrasivo, desgaste adhesivo, deformación plástica, fatiga térmica, astillamiento o fractura generalizada. La letra del grado delimita el campo de partida. La composición, la ruta de fabricación, el tratamiento térmico, el estado superficial y el análisis del fallo determinan si el acero seleccionado es adecuado para el trabajo.
Referencias
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265