




Qué significa realmente una condición de suministro del acero
Una condición de suministro del acero incluye más que la composición química y relaciona la forma del producto, el historial de fabricación, el tratamiento térmico, el estado superficial, las dimensiones, los requisitos mecánicos y los ensayos. Strong evidence
Una condición de suministro del acero es el estado definido por las normas en el que se suministra un producto. No es una descripción informal del proveedor ni un sinónimo de composición química. La condición vincula la forma del producto, su historial de fabricación, el estado de tratamiento térmico, el estado superficial, las dimensiones, los requisitos mecánicos y las inspecciones o ensayos especificados. Estos detalles determinan cómo debe interpretarse el material y qué significan realmente las declaraciones de conformidad.
| Descripción del suministro | Lo que identifica | Lo que no identifica |
|---|---|---|
| Placa laminada en caliente | Producto plano e historial de trabajo en caliente | Ruta completa de fusión o cumplimiento del tratamiento térmico final |
| Placa normalizada | Estado del tratamiento térmico de normalización | Acabado superficial o ruta del horno |
| Barra acabada en frío | Ruta de acabado, dimensiones y estado superficial | Grado de aleación o condición térmica |
| Pieza forjada templada y revenida | Producto forjado con estado térmico definido | Ruta primaria de fusión, salvo que la norma lo exija |
Un número de colada y una designación de grado identifican partes importantes de la identidad del material, pero no describen la totalidad del producto suministrado. Una misma familia general de acero puede suministrarse como chapa laminada en caliente, chapa normalizada, chapa templada y revenida, barra calibrada en frío o componente forjado. Estos productos pueden compartir los principales elementos de aleación y, aun así, diferir considerablemente en el límite elástico, la tenacidad, la dureza, las tensiones residuales, la tolerancia dimensional y la soldabilidad.
Condición de suministro frente a grado de acero
Un grado de acero normalmente define un intervalo de composición y un conjunto de propiedades requeridas. Dependiendo de la norma, también puede especificar formas de producto permitidas, intervalos de espesores, temperaturas de ensayo de impacto, práctica de desoxidación o condiciones de suministro. Aun así, esto no significa que todos los productos que llevan la designación del grado hayan seguido la misma secuencia de fabricación.
Consideremos el acero estructural conforme a la serie EN 10025. BS EN 10025-3:2019 abarca productos planos de acero estructural de grano fino soldable, laminados en caliente y suministrados en condición normalizada o laminada normalizada. Por tanto, una designación como S355N comunica más que una clase nominal de límite elástico de 355 MPa: la designación «N» está vinculada al estado de suministro normalizado o laminado normalizado especificado por la norma. DIN EN 10025-6:2023-06 se refiere a una clase distinta de producto, concretamente aceros estructurales de alto límite elástico suministrados en condición templada y revenida. Un grado de esa parte de la serie no puede interpretarse como si fuera simplemente una versión de mayor resistencia de un producto normalizado.[1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM International. ASTM A668/A668M-16, 2016.
La distinción es igualmente clara en las normas ASTM para piezas forjadas. ASTM A668/A668M-16 clasifica las piezas forjadas de acero al carbono y de aleación según el tratamiento térmico de suministro, incluidas las condiciones recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada-templada y revenida. Por tanto, «acero al carbono forjado» no es una descripción suficiente del estado suministrado. El proceso de forja establece la forma del producto y su historial de deformación; el tratamiento térmico especificado establece otra parte de su condición técnica.
ASTM A434/A434M-24 abarca barras de acero aleado trabajadas en caliente y acabadas en frío, templadas y revenidas. En este caso, «acabada en frío» describe la ruta de fabricación y el estado superficial o dimensional, mientras que «templada y revenida» describe la condición metalúrgica. Ninguno de estos términos sustituye al grado de aleación. Una barra puede encontrarse químicamente dentro del intervalo requerido para el grado y, aun así, incumplir la especificación de suministro si se suministró en una condición incorrecta, con un estado superficial inadecuado o sin los ensayos mecánicos requeridos.
Condición de suministro Estado definido por las normas en el que se suministra un producto de acero, incluida su forma, tratamiento térmico, estado superficial, dimensiones y verificación requerida.
| Ruta | Principales insumos metálicos o materias primas | Operación principal |
|---|---|---|
| BF-BOF | Mineral de hierro, carbón coquizable, caliza y acero reciclado | Fabricación de hierro en alto horno seguida de afino básico con oxígeno |
| EAF | Principalmente acero reciclado, hierro de reducción directa o arrabio líquido y electricidad | Fusión eléctrica seguida de afino y colada |
La ruta de fabricación añade otra dimensión. En 2024, la World Steel Association señaló que las dos principales rutas de fabricación del acero son la ruta de alto horno-convertidor básico al oxígeno (BF-BOF) y la ruta del horno de arco eléctrico (EAF). Sus directrices sobre materias primas distinguen la ruta integral, que utiliza mineral de hierro, carbón metalúrgico, caliza y acero reciclado, de la ruta EAF, que utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido, y electricidad. En 1995, la U.S. Environmental Protection Agency describió el proceso básico al oxígeno como el afino de hierro líquido de alto horno con chatarra, mientras que trató el proceso de horno de arco eléctrico como una ruta de fabricación de acero independiente.
ASTM A434/A434M-24 permite múltiples rutas de procesamiento de la fusión para sus barras de acero aleado templadas y revenidas incluidas en su ámbito de aplicación. Strong evidence
[2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM International. ASTM A508/A508M-16, 2016.Esas rutas de fusión pueden afectar a los elementos residuales, la limpieza, las poblaciones de inclusiones y los controles del proceso, pero la ruta por sí sola no define si el producto final está normalizado, recocido o templado y revenido. ASTM A434/A434M-24 permite la producción en horno de solera abierta, horno básico al oxígeno y horno eléctrico para las barras que contempla, sujeta a los requisitos de la norma. ASTM A508/A508M-16 adopta una posición más específica para las piezas forjadas de acero al carbono y de aleación, tratadas al vacío, templadas y revenidas, destinadas a componentes de recipientes a presión: exige fabricación en horno eléctrico básico, salvo que se utilice afino secundario o refusión. El requisito relativo a la ruta forma parte de esa especificación del producto, no de una definición general de todo acero templado y revenido.

Forma del producto, estado superficial y estado de tratamiento térmico
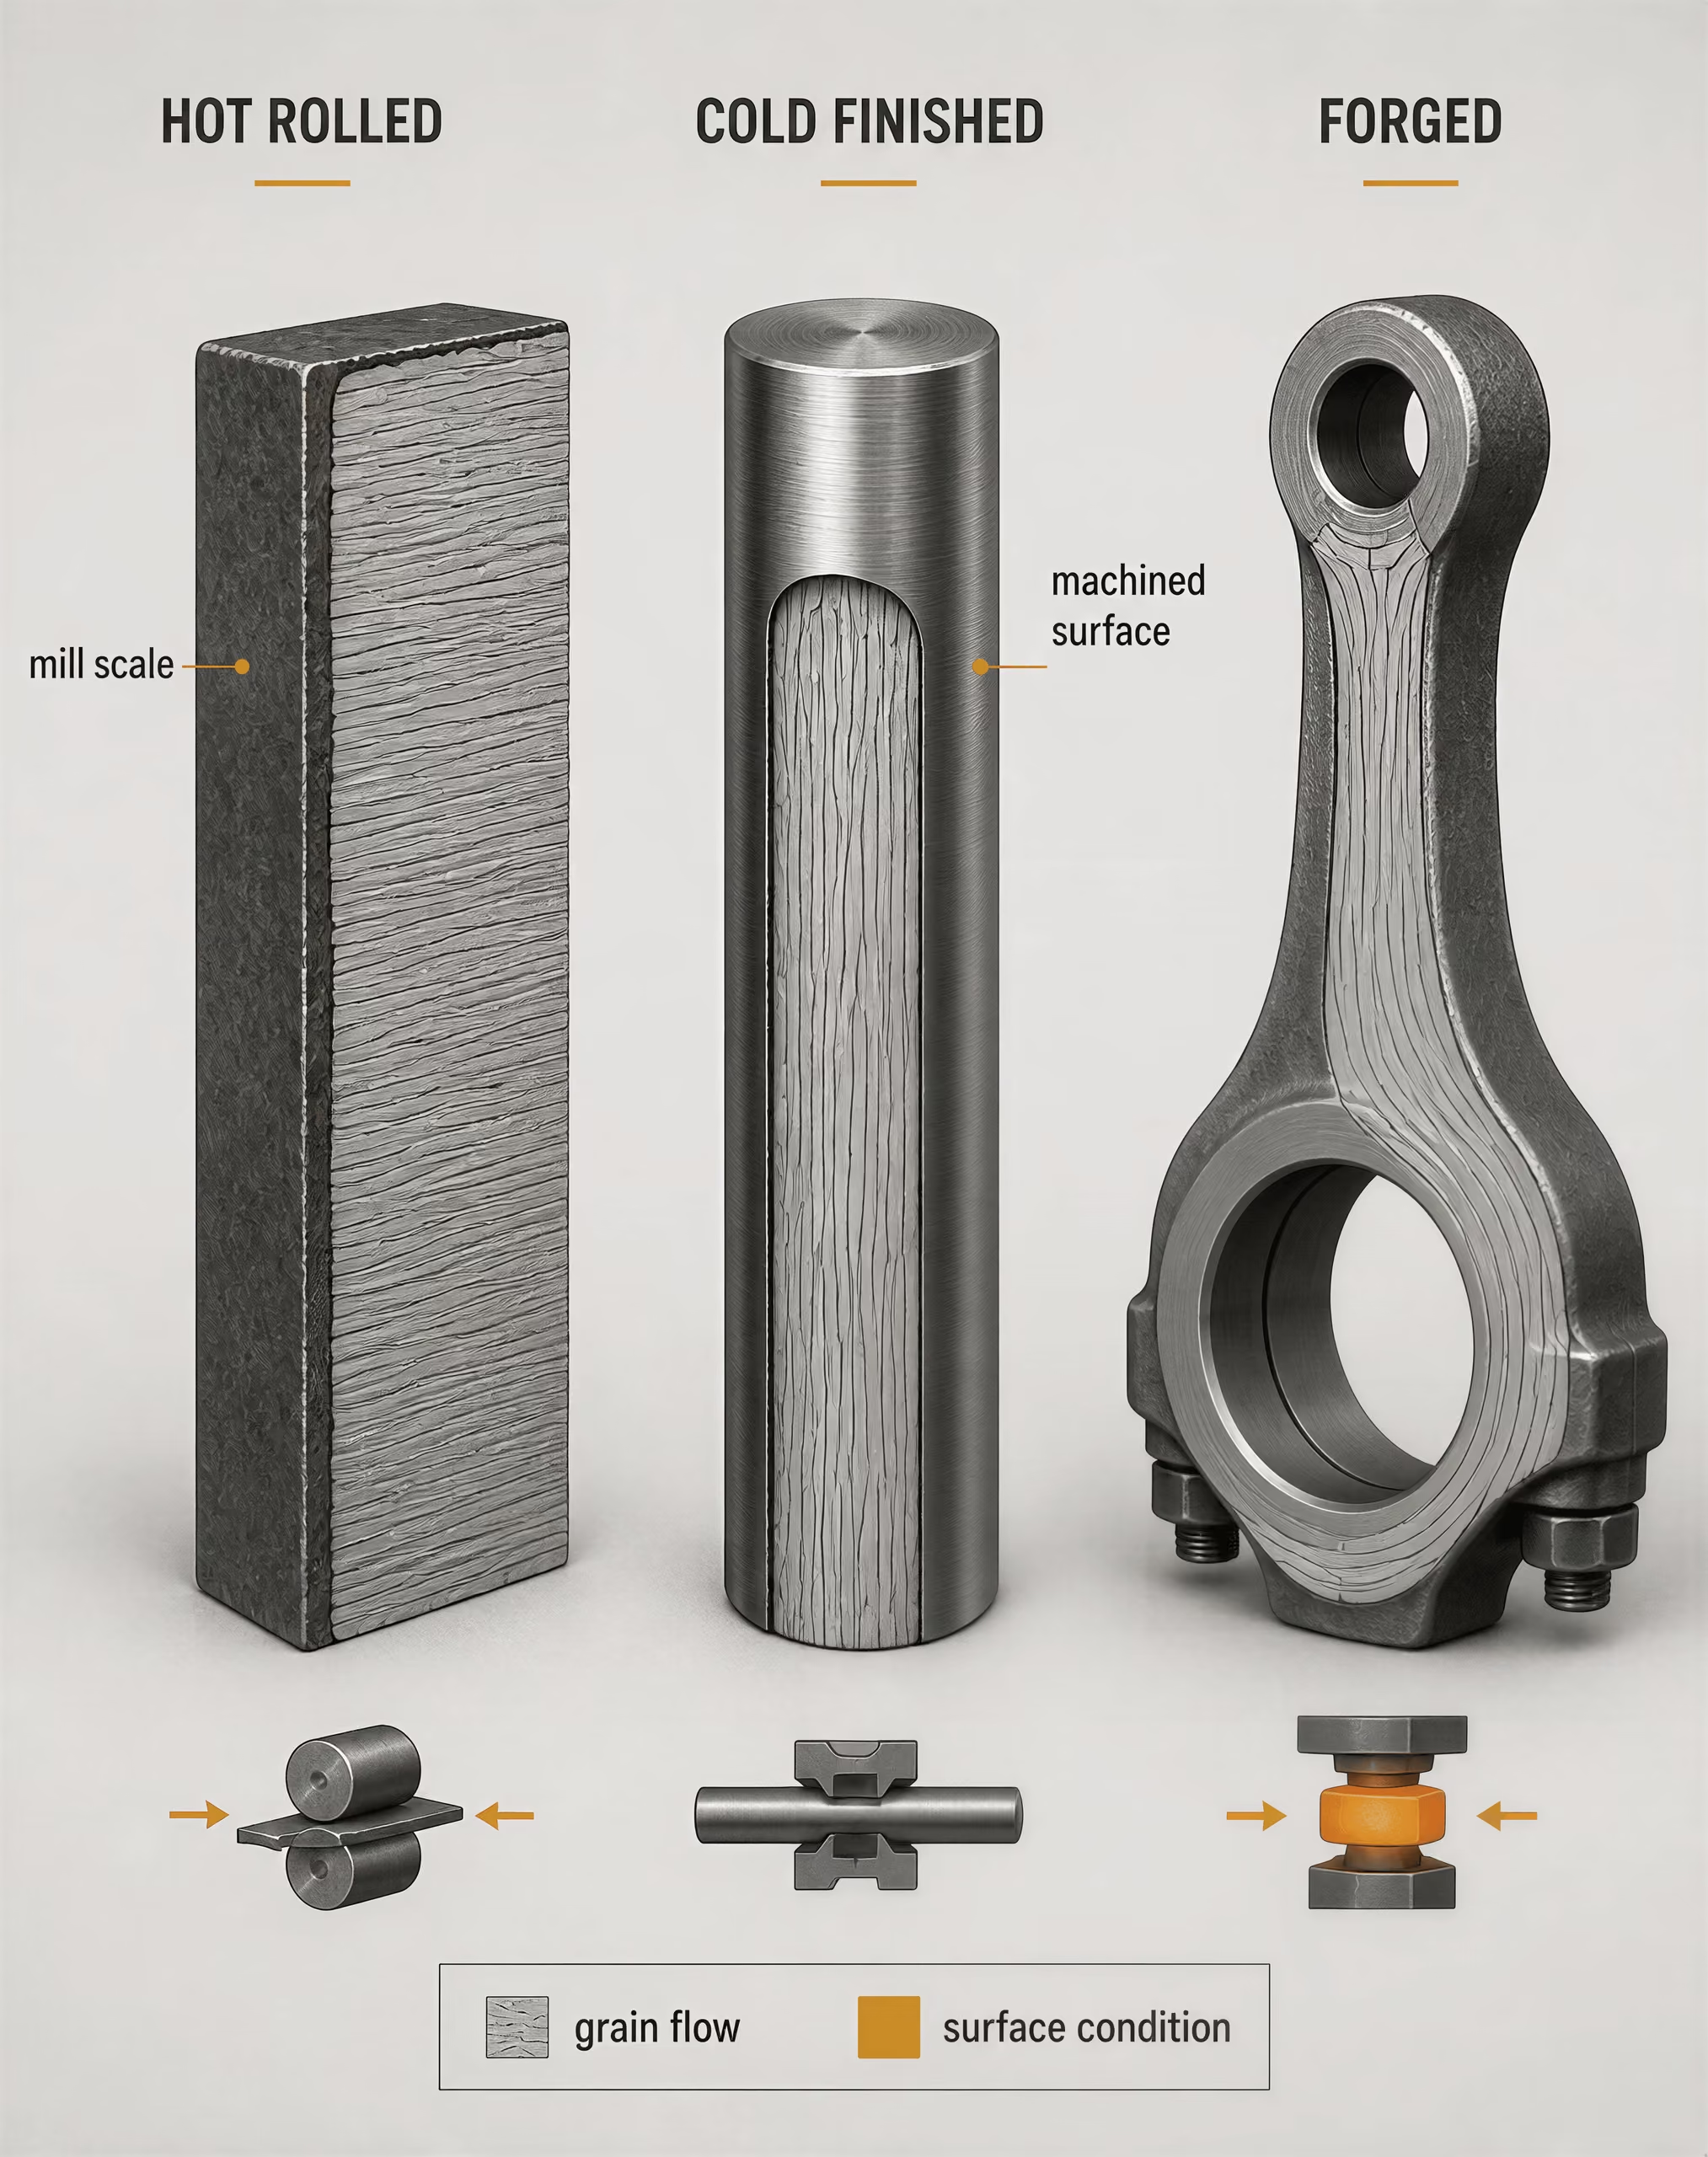
La forma del producto controla cómo se conformó el acero y qué defectos, tensiones y propiedades direccionales pueden ser relevantes. La colada continua transforma el acero líquido en planchones, palanquillas y desbastes, que posteriormente se laminan para obtener productos planos y largos, según la descripción del proceso de 2024 de la World Steel Association. Un planchón puede convertirse en chapa o lámina; una palanquilla puede convertirse en barra o alambrón; un desbaste puede convertirse en un perfil más pesado o en material para forja. El laminado, trefilado, mecanizado o forjado posteriores modifican la geometría y la respuesta mecánica.
Un producto plano suministrado laminado en caliente tiene un historial superficial y dimensional distinto del de uno que ha sido reducido en frío y posteriormente recocido. Una barra descrita como acabada en frío puede haber sido trefilada, descascarillada, rectificada o torneada, con un control dimensional más estricto y un estado superficial específico. Una pieza forjada ha experimentado una deformación plástica local o global de manera diferente a una chapa laminada, incluso cuando el análisis químico es similar.
El tratamiento térmico modifica la microestructura. El recocido generalmente reduce la dureza y las tensiones residuales, al tiempo que mejora la ductilidad y la mecanizabilidad. La normalización produce una estructura ferrítico-perlítica refinada mediante calentamiento por encima del intervalo de transformación pertinente, seguido de enfriamiento al aire. El laminado normalizado utiliza un programa de laminación controlado para que las pasadas finales produzcan una condición comparable, en los aspectos especificados, a la del material normalizado; no es simplemente una denominación ordinaria de laminado en caliente. El temple crea una estructura de transformación más dura, mientras que el revenido reduce parte de la fragilidad y ajusta la resistencia y la tenacidad. En consecuencia, «templado y revenido» identifica una secuencia controlada, no simplemente un resultado de resistencia.[3] Heat-treatable steels, alloy steels and stainless steels — Part 1. International Organization for Standardization. ISO 683-1:2016, 2016.
El estado superficial debe interpretarse por separado del tratamiento térmico del volumen del material. La cascarilla puede permanecer en el material laminado en caliente o eliminarse mediante granallado, decapado u otra operación de desincrustación. Una superficie acabada en frío o mecanizada puede afectar a las tolerancias dimensionales, la rugosidad y la ubicación de defectos que afloran a la superficie, sin modificar la composición química del grado. ISO 683-1:2016 especifica los requisitos técnicos de suministro para productos semielaborados, barras, alambrón, productos planos y piezas forjadas fabricados con aceros no aleados para temple y revenido, incluidas condiciones definidas de tratamiento térmico y de superficie. Esta estructura demuestra por qué «el grado de acero» es solo un componente de la descripción técnica.
Los ensayos requeridos completan la condición. Las propiedades de tracción pueden especificarse para un espesor y una orientación determinados. El ensayo de impacto puede aplicarse únicamente a una calidad o temperatura indicadas. También pueden ser obligatorios la dureza, el examen ultrasónico, la evaluación del tamaño de grano, los límites de descarburación, la inspección superficial y las tolerancias dimensionales. Un certificado que informe únicamente de la composición química no demuestra la conformidad con una condición de suministro que exija estos controles adicionales.
Por qué la designación controla la interpretación
Términos que no deben confundirse
- Normalizado
- Condición tratada térmicamente producida mediante austenización y enfriamiento al aire.
- Laminado de normalización
- Condición de laminación controlada destinada a producir una estructura comparable a la del material normalizado.
- Acabado en frío
- Ruta de producto que incluye operaciones de trefilado, descortezado, torneado, rectificado u operaciones de acabado relacionadas.
- Templado y revenido
- Secuencia de austenización, enfriamiento rápido y revenido.
La designación indica al usuario qué reglas de la norma son aplicables, qué condición se solicitó y qué comparaciones son válidas. «Normalizado», «laminado normalizado», «recocido», «acabado en frío» y «templado y revenido» no son adjetivos intercambiables. Cada uno activa supuestos diferentes sobre la microestructura, las propiedades, los límites de procesamiento y los ensayos de aceptación.
SAE AMSH6875C ilustra el mismo principio desde la perspectiva del tratamiento térmico aeroespacial: establece requisitos para cuatro clases de acero y especifica los equipos de horno, los procedimientos, las temperaturas y los métodos de ensayo. Por tanto, el tratamiento requerido está vinculado al control documentado del proceso, no a una declaración de que el material se calentó en algún momento.
Por esa razón, una descripción completa del material debe identificar la norma, el grado, la forma del producto, las dimensiones, la condición de suministro, el estado superficial y los ensayos requeridos. «Acero S355», «barra 4140» o «pieza forjada de acero aleado» deja sin respuesta varias cuestiones relativas al material. Una designación conforme a las normas las delimita. Indica qué es el producto, cómo se estableció su estado de suministro y qué evidencias deben acompañar la declaración.
La ruta de fabricación desde las materias primas hasta el acero semielaborado
[4] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
La producción de acero no consiste en una sola operación en un horno. Es una secuencia vinculada en la que el material que contiene hierro se convierte en hierro, el hierro se convierte en acero bruto y el acero líquido se transforma en una forma colada destinada al laminado o al forjado. La World Steel Association identifica dos rutas principales: la ruta de alto horno/convertidor básico al oxígeno, normalmente escrita BF-BOF, y la ruta del horno de arco eléctrico, o ruta EAF.[^1] Estas rutas describen cómo se reducen, funden y afinan las cargas metálicas. Por sí solas, no definen la condición final de suministro.
Una designación final también puede requerir una composición, una práctica de enfriamiento, un estado superficial, una estructura de grano, una resistencia a la tracción, una tenacidad al impacto o un tratamiento térmico determinados. ISO 683-1:2016, por ejemplo, especifica los requisitos técnicos de suministro para productos semiacabados, barras, alambrón, productos planos y piezas forjadas suministrados en condiciones definidas de tratamiento térmico y estado superficial.[^2] Por tanto, la ruta constituye una parte del historial de fabricación, no un sustituto de la norma del producto.
Horno alto y horno de oxígeno básico
La ruta BF-BOF separa la fabricación del hierro de la fabricación del acero. La fabricación del hierro produce arrabio, un hierro líquido rico en carbono, en el horno alto. Posteriormente, la fabricación del acero reduce el carbono y ajusta la composición química en el horno de oxígeno básico.
Un horno alto se carga por la parte superior con mineral de hierro, coque metalúrgico y fundentes como la caliza. El mineral de hierro aporta óxidos de hierro. El coque proporciona calor y actúa como agente reductor; su monóxido de carbono elimina el oxígeno del mineral a medida que la carga desciende. La caliza reacciona con la ganga y otros constituyentes no deseados para formar escoria. El aire calentado, denominado habitualmente soplo, entra a través de toberas situadas cerca de la base del horno. El arrabio resultante se acumula debajo de la escoria y se sangra para transferirlo al BOF.
| Recipiente o etapa | Material producido o tratado | Función |
|---|---|---|
| Alto horno | Arrabio líquido | Reduce los óxidos de hierro y produce hierro líquido rico en carbono |
| Convertidor básico de oxígeno | Acero bruto | Afina el arrabio líquido con oxígeno y chatarra |
| Horno de arco eléctrico | Acero líquido | Funde una carga metálica mediante energía eléctrica |
| Metalurgia de cuchara | Acero líquido afinado | Ajusta la composición química, la temperatura, los gases y las inclusiones |
Por tanto, un horno alto es un recipiente para la fabricación del hierro, no para la fabricación del acero. Esta distinción aparece en las descripciones del American Iron and Steel Institute y de la U.S. Environmental Protection Agency. La EPA indica que el proceso de oxígeno básico afina el hierro fundido del horno alto con chatarra, mientras que el proceso del horno de arco eléctrico constituye una ruta independiente de fabricación del acero.[^3] Esta formulación es importante: el horno alto genera un producto intermedio de hierro, mientras que el BOF produce acero bruto.
En el BOF, una lanza refrigerada por agua sopla oxígeno de alta pureza en el hierro fundido. El oxígeno se combina con el carbono, el silicio, el manganeso y el fósforo. El carbono sale principalmente en forma de monóxido de carbono y dióxido de carbono; las impurezas oxidadas pasan a la escoria. Habitualmente se añade chatarra de acero como refrigerante y materia prima metálica, lo que permite controlar el balance térmico mientras se recicla material. Los fundentes forman una escoria básica que captura el fósforo y otros óxidos.
La colada del BOF produce acero bruto, pero la composición de la colada no es necesariamente la composición final. El tratamiento en cuchara puede eliminar gases disueltos, ajustar las adiciones de aleación, modificar las inclusiones y establecer la temperatura de colada. El tratamiento al vacío puede reducir el hidrógeno, el nitrógeno o el carbono, según el grado y la especificación del proceso. El tratamiento con calcio puede modificar la forma de las inclusiones en composiciones adecuadas. Estas operaciones son controles metalúrgicos, y dos coladas procedentes de la misma ruta BF-BOF pueden recibir tratamientos de afino e historiales térmicos diferentes.
Por tanto, la ruta integrada utiliza algo más que mineral y coque. La World Steel Association enumera el mineral de hierro, el carbón metalúrgico, la caliza y el acero reciclado entre sus principales insumos.[^4] Las proporciones relativas varían según el diseño de la planta, la práctica del horno, la calidad de la chatarra y la composición química de acero requerida.
Horno de arco eléctrico, hierro de reducción directa y arrabio
Un EAF funde una carga metálica haciendo pasar una corriente eléctrica a través de los electrodos y de la carga. El horno puede cargarse principalmente con acero reciclado, pero también pueden introducirse hierro de reducción directa (DRI), hierro briqueteado en caliente, arrabio o arrabio líquido. La World Steel Association describe la ruta EAF como una ruta que utiliza principalmente acero reciclado, DRI o arrabio líquido y electricidad.[^4]
El acero reciclado ya es hierro metálico, por lo que no necesita la etapa de reducción del horno alto. Su contenido de elementos de aleación residuales, nivel de contaminación, forma física y proporción en la carga afectan a la práctica del horno y a la composición química resultante. El DRI se fabrica reduciendo el mineral de hierro en estado sólido, normalmente mediante un gas reductor. A diferencia del arrabio del horno alto, no se ha fundido durante la reducción y conserva una estructura porosa. El arrabio suministrado a un EAF es hierro líquido o hierro producido previamente en un horno de reducción, y aporta carbono y energía térmica a la colada.
El EAF funde la carga y permite la oxidación, la formación de escoria y el control de la temperatura. La inyección de oxígeno, la adición de carbono, la práctica de la escoria espumosa y la potencia eléctrica se coordinan para alcanzar la colada objetivo. Después de la colada, la metalurgia secundaria en cuchara puede incluir la desoxidación, la adición de aleantes, la desgasificación al vacío, la modificación de inclusiones y el ajuste fino de la temperatura. Por tanto, una colada de EAF puede afinarse para cumplir requisitos exigentes, mientras que una planta integrada puede producir aceros con propiedades muy diferentes mediante cambios en la composición química, la colada, el laminado y el tratamiento térmico.
La ruta, por sí sola, no determina la resistencia, la tenacidad, la soldabilidad ni el comportamiento frente a la fatiga. Un grado estructural de baja aleación fabricado mediante un EAF y el mismo grado fabricado mediante un BOF pueden cumplir la misma especificación de producto si se satisfacen los requisitos especificados de composición química, propiedades mecánicas, limpieza y procesamiento. Por el contrario, dos productos procedentes del mismo EAF pueden diferir sustancialmente si uno se normaliza y el otro se templa y revenido, o si difieren sus espesores de producto y sus velocidades de enfriamiento.
En ocasiones, las normas imponen requisitos relacionados con la ruta. ASTM A434/A434M-24 contempla barras de acero aleado, forjadas en caliente y acabadas en frío, templadas y revenidas, e identifica la producción en horno de solera abierta, horno de oxígeno básico y horno eléctrico como rutas permitidas de fusión y procesamiento. ASTM A508/A508M-16 adopta una posición más específica para piezas forjadas de acero al carbono y aleado, tratadas al vacío, templadas y revenidas, destinadas a componentes de recipientes a presión: exige la fabricación en horno eléctrico básico, salvo que se utilice afino secundario o refusio.[^5] Tal requisito es una condición de conformidad, no una prueba de que todos los productos de EAF o BOF tengan el mismo comportamiento.

Acero bruto, colada y procesamiento posterior
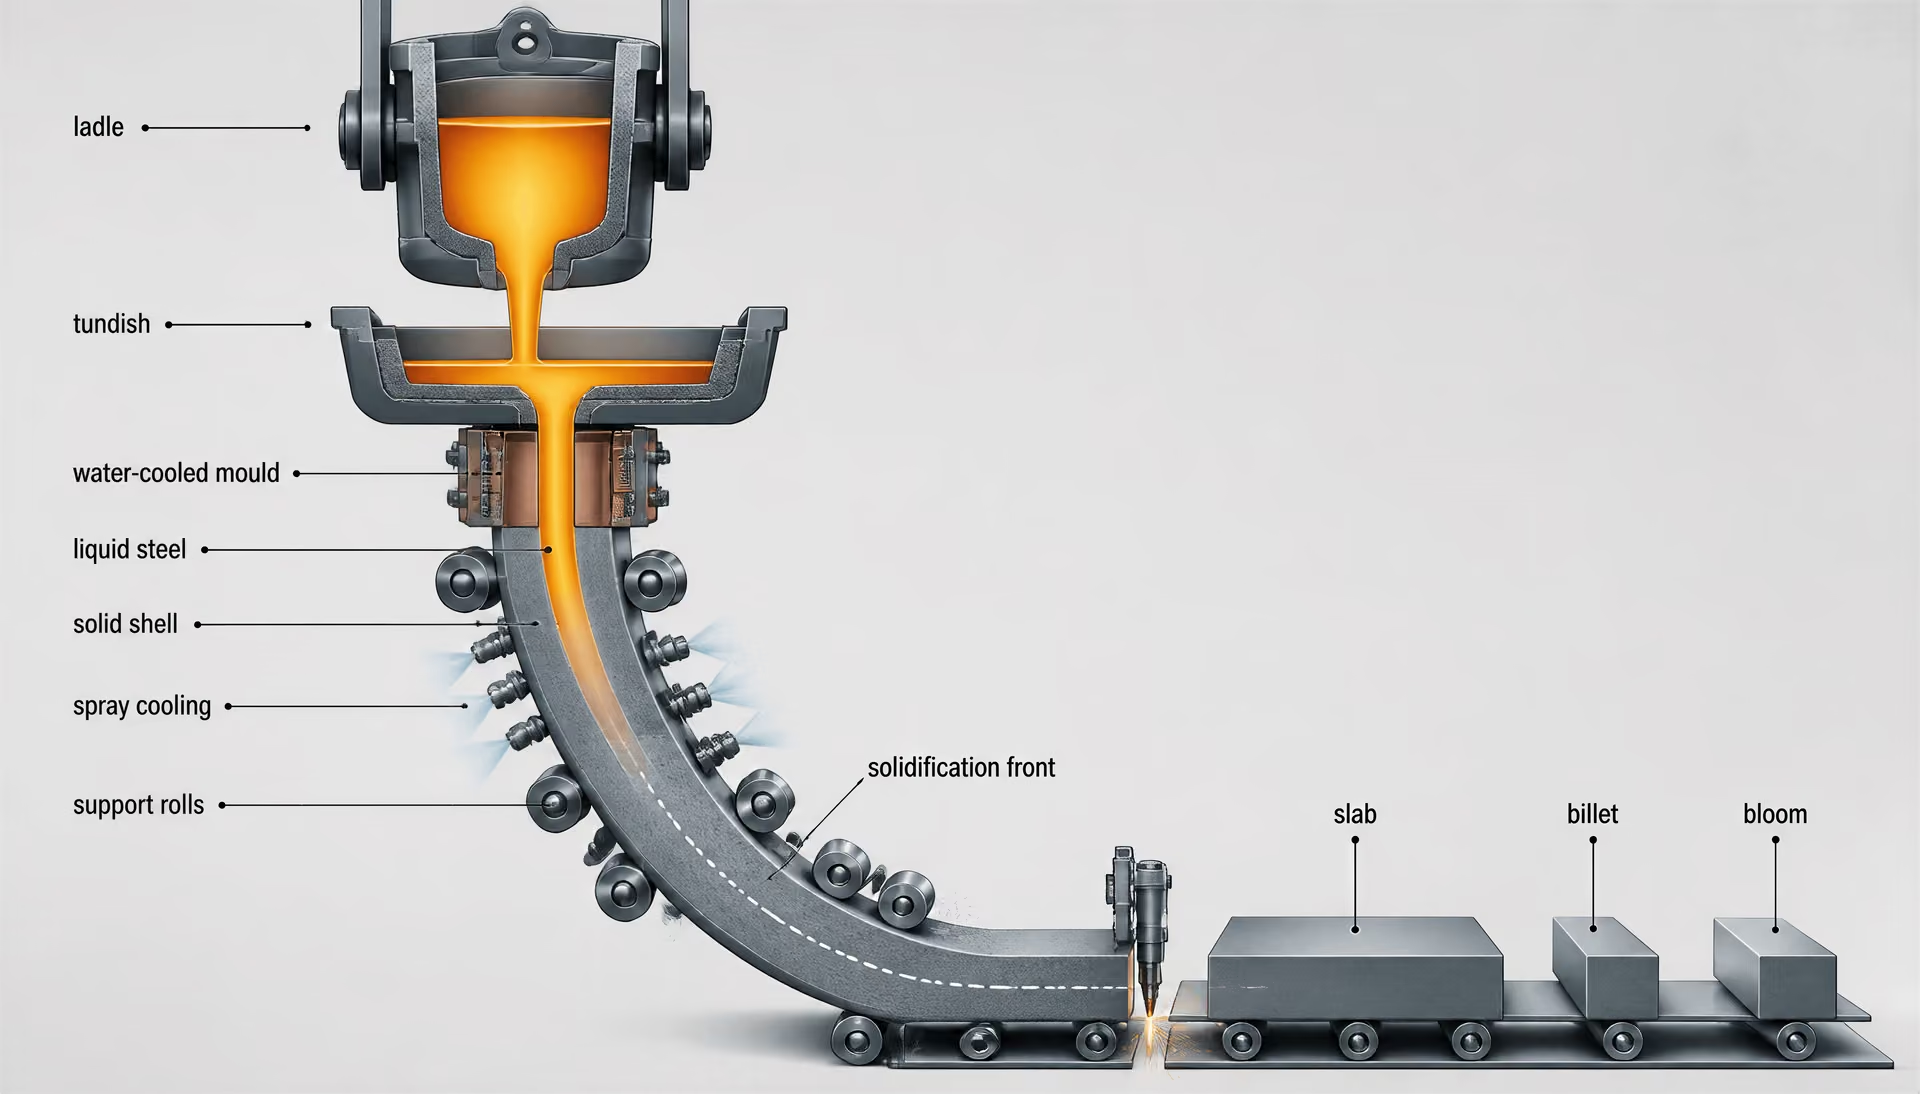
El acero bruto es acero líquido después de la fabricación primaria del acero y antes de convertirse en un producto semiacabado colado. Se transfiere a una cuchara, donde la metalurgia secundaria establece la composición química, la limpieza y la temperatura de colada. La cuchara puede alimentar un distribuidor, que actúa como depósito y distribuye el acero hacia el molde de una máquina de colada continua.[5] Steelmaking process. World Steel Association. World Steel Association technical resource, 2024.
La colada continua transforma el acero fundido en desbastes planos, palanquillas o blooms.[^1] El molde está refrigerado por agua y abierto por la parte superior e inferior. Se forma una costra sólida contra la pared del molde mientras el acero líquido permanece en el interior. Los rodillos sostienen y extraen la línea de colada; las pulverizaciones intensifican el enfriamiento por debajo del molde hasta que la sección está suficientemente solidificada. Sopletes de oxicombustible o equipos mecánicos cortan la línea de colada a la longitud requerida.
Los desbastes planos alimentan generalmente los trenes de productos planos y se laminan para producir chapa gruesa, bandas o láminas. Las palanquillas alimentan habitualmente los trenes de barras y alambrón. Los blooms, que son secciones de mayor tamaño, pueden alimentar la producción de perfiles estructurales, carriles o barras pesadas, aunque la terminología y los límites de tamaño dependen de la planta y de la norma. La práctica de colada afecta a la segregación, la porosidad, las inclusiones y los defectos superficiales. Estas características pueden reducirse posteriormente mediante recalentamiento, laminado, despunte, acondicionamiento o forja, pero no desaparecen automáticamente.
El procesamiento posterior comienza con el recalentamiento cuando se requiere laminado en caliente. El laminado comprime la sección colada entre rodillos, reduce el espesor o la sección transversal y modifica la forma y la estructura interna. El laminado controlado y el enfriamiento acelerado pueden afinar los granos y desarrollar la resistencia requerida sin un tratamiento completo de normalizado independiente. A continuación, la chapa gruesa, las barras, el alambrón y los perfiles estructurales pueden someterse a enderezado, descascarillado, descortezado, esmerilado, corte u otras operaciones superficiales.
| Clase de forja | Descripción del enfriamiento o tratamiento | Finalidad o implicación habitual |
|---|---|---|
| Recocido | Enfriamiento lento controlado | Menor dureza y mejor maquinabilidad |
| Normalizado | Enfriamiento al aire después de calentar por encima del intervalo de transformación | Estructura ferrítico-perlítica más fina |
| Normalizado y revenido | Normalización seguida de revenido | Dureza, tenacidad y tensiones residuales ajustadas |
| Templado y revenido | Enfriamiento rápido seguido de revenido | Mayor resistencia con menor fragilidad de temple |
| Normalizado, templado y revenido | Normalización antes del endurecimiento y el revenido | Estructura inicial controlada antes del temple |
La forja sigue una ruta de deformación diferente. Una palanquilla, un bloom o un lingote se calienta y se comprime entre matrices o bajo una prensa, produciendo un flujo direccional y una forma que puede no ser adecuada para el laminado. ASTM A668/A668M-16 clasifica las piezas forjadas según el tratamiento térmico de suministro, incluidas las condiciones recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida.[^6] Estas son condiciones de suministro, no denominaciones de la producción mediante BF-BOF o EAF.
En consecuencia, la ruta final es una cadena: el mineral o el acero reciclado entra en la etapa de fabricación del hierro o de fusión; el metal fundido se afina para obtener acero bruto; el acero líquido se cuela; y la sección semiacabada se lamina o se forja antes de cualquier tratamiento térmico final y preparación superficial especificados. BS EN 10025-3:2019 aborda los productos de acero estructural laminados en caliente, soldables y de grano fino, suministrados en estado normalizado o laminado de normalización, mientras que DIN EN 10025-6:2023-06 contempla los aceros estructurales laminados en caliente de alto límite elástico suministrados en estado templado y revenido.[^7] Por tanto, una misma familia general de aceros puede salir de la producción con obligaciones diferentes porque su ruta de procesamiento posterior a la colada y su condición de suministro definida son diferentes.
[^1]: World Steel Association, “Steelmaking process,” 2024. [^2]: ISO 683-1:2016. [^3]: U.S. Environmental Protection Agency, AP-42, “Iron and Steel Production,” 1995. [^4]: World Steel Association, “Raw materials,” 2024. [^5]: ASTM A434/A434M-24; ASTM A508/A508M-16. [^6]: ASTM A668/A668M-16. [^7]: BS EN 10025-3:2019; DIN EN 10025-6:2023-06.
Cómo afectan la ruta de fusión y la metalurgia secundaria al producto
Fabricación primaria del acero frente al afino secundario
La ruta del horno establece cómo los materiales que contienen hierro se convierten en acero líquido, pero por sí sola no define el producto acabado. La World Steel Association identifica dos rutas principales: la ruta de horno alto–horno básico de oxígeno (BF–BOF) y la ruta de horno de arco eléctrico (EAF) (World Steel Association, 2024). En la ruta integrada se utilizan mineral de hierro, carbón metalúrgico, caliza y acero reciclado. El horno alto produce arrabio líquido rico en hierro; a continuación, el horno básico de oxígeno afina ese arrabio con oxígeno y chatarra. La U.S. Environmental Protection Agency describió la misma distinción en 1995: el proceso básico de oxígeno afina el hierro líquido del horno alto con chatarra, mientras que el proceso de horno de arco eléctrico constituye una ruta siderúrgica independiente.
Un EAF funde una carga compuesta principalmente por acero reciclado, hierro de reducción directa o arrabio líquido, utilizando energía eléctrica. Esta descripción identifica el método de fusión primaria, no la limpieza final, la población de inclusiones, la estructura granular ni el comportamiento mecánico. Dos coladas producidas en EAF pueden diferir considerablemente porque sus aportes de chatarra o de hierro de reducción directa, la práctica de oxidación, el control de la escoria, las adiciones de aleación, la temperatura de sangrado y el tratamiento posterior pueden ser distintos. Lo mismo se aplica a dos coladas de BOF.
Secuencia de metalurgia secundaria
- Tratamiento en horno de cuchara Ajusta la temperatura y la composición química, y favorece la desulfuración.
- Agitación con argón Mezcla el baño y favorece que las inclusiones asciendan hacia la escoria.
- Tratamiento al vacío Puede reducir los gases disueltos y favorecer el control de las inclusiones.
- Tratamiento con calcio Puede modificar la forma de las inclusiones en composiciones adecuadas.
- Colada Transfiere el acero afinado a través de un distribuidor hasta un molde de colada continua.
Después de la fabricación primaria del acero, la colada líquida puede someterse a metalurgia secundaria en una cuchara. El tratamiento en horno-cuchara ajusta la temperatura y la composición química, favorece la desulfuración, modifica las inclusiones mediante adiciones de calcio u otros elementos y permite ajustar los elementos de aleación con mayor precisión que durante la operación principal de fusión. La agitación con argón ayuda a mezclar el baño y favorece que las inclusiones no metálicas asciendan hacia la escoria. Estas operaciones afectan al acero que posteriormente se colará, forjará o laminará, aunque la ruta del horno del acero siga siendo “BOF” o “EAF”.
La colada y la deformación añaden más etapas a su historial. La World Steel Association señala que la colada continua transforma el acero líquido en desbastes, palanquillas y tochos, que después se laminan para obtener productos planos y largos. La forja modifica la forma y la estructura interna de manera diferente al laminado, especialmente mediante la deformación localizada y la reducción de la porosidad de colada. Por tanto, la condición de suministro combina más elementos que el nombre del horno. ISO 683-1:2016, por ejemplo, especifica los requisitos técnicos de suministro para productos semiacabados, barras, alambrón, productos planos y piezas forjadas en condiciones definidas de tratamiento térmico y de superficie.
El tratamiento térmico constituye un eslabón independiente de la cadena. ASTM A668/A668M-16 clasifica las piezas forjadas de acero al carbono y de aleación según el tratamiento térmico de suministro, incluidas las condiciones recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida. “Templado y revenido” describe un estado térmico, no una ruta de horno. Un acero forjado a partir de una colada de EAF y otro forjado a partir de una colada de BOF pueden suministrarse ambos en estado templado y revenido, pero sus elementos residuales, inclusiones y contenidos de gases no tienen por qué ser idénticos.
Tratamiento al vacío, limpieza y gases disueltos
El tratamiento al vacío es un proceso secundario destinado a controlar los gases disueltos y, en algunas operaciones, las inclusiones. A presión reducida, el hidrógeno y el nitrógeno disueltos son menos solubles en el acero líquido; la agitación y la exposición de la masa fundida al vacío ayudan a eliminarlos. El control del hidrógeno es importante porque un exceso de este elemento puede contribuir a la formación de copos, al agrietamiento interno o a daños retardados en secciones pesadas susceptibles. El control del oxígeno es importante por otra razón: el oxígeno disuelto reacciona con las adiciones desoxidantes y contribuye a la formación de inclusiones de óxido. El tratamiento al vacío no significa que desaparezca toda inclusión ni sustituye al control de las materias primas, al control del arrastre de escoria ni al control de la colada y del recalentamiento.
La desgasificación al vacío y la refusión por arco al vacío son operaciones diferentes. La desgasificación al vacío trata una colada líquida, normalmente en una cuchara o en un recipiente de vacío, antes de la colada. La fusión por inducción al vacío funde y afina una carga bajo vacío o en una atmósfera controlada. Posteriormente, la refusión por arco al vacío (VAR) vuelve a fundir un electrodo consumible bajo vacío, produciendo un nuevo lingote con una solidificación controlada. La refusión bajo escoria electroconductora (ESR) utiliza una escoria conductora para volver a fundir un electrodo y puede mejorar el control de las inclusiones y la estructura de solidificación. Estas rutas de refusión no son simplemente versiones más intensas de la fusión en EAF; son etapas adicionales con sus propios controles y limitaciones.
Por tanto, el término “acero limpio” debe interpretarse como una condición metalúrgica medida, no como sinónimo de un horno concreto. Las evidencias pertinentes pueden incluir los resultados de hidrógeno, oxígeno y nitrógeno; el oxígeno total; el azufre; el fósforo; las clasificaciones de inclusiones; los resultados del macroataque; el examen ultrasónico; y los ensayos mecánicos longitudinales o transversales. Las evidencias exigidas dependen de la norma del producto y de la especificación de compra. Una colada tratada al vacío aún puede no cumplir los requisitos debido a segregación, discontinuidades de forja o un tratamiento térmico inadecuado. A la inversa, un producto no sometido a refusión puede cumplir los requisitos especificados cuando satisface los controles de proceso y los ensayos permitidos.
Las piezas forjadas para recipientes a presión muestran por qué los requisitos de ruta a veces se hacen explícitos. ASTM A508/A508M-16 contempla piezas forjadas de acero al carbono y de aleación, tratadas al vacío, templadas y revenidas, destinadas a componentes de recipientes a presión. La norma exige su fabricación en un horno eléctrico básico, salvo que se utilice afino secundario o refusión. Esta formulación no significa que todo producto de EAF haya sido tratado al vacío o sea adecuado para un recipiente a presión. Significa que esta especificación concreta establece una ruta primaria permitida y reconoce después el afino secundario o la refusión como una ruta alternativa dentro de sus requisitos. El producto debe seguir cumpliendo las disposiciones especificadas sobre composición química, forja, tratamiento térmico, propiedades mecánicas y ensayos.
Qué puede demostrar y qué no puede demostrar la información sobre la ruta
La designación de una ruta solo puede demostrar lo que indique la norma aplicable, el certificado o el registro de fabricación. “EAF” puede identificar el horno de fusión primaria, pero, sin información adicional, no demuestra la desgasificación al vacío, la ESR, la VAR, una clasificación concreta de inclusiones, el contenido de hidrógeno, el tamaño de grano ni la reducción de forja. “BOF” no demuestra una limpieza inferior, del mismo modo que “tratado al vacío” no demuestra que se hayan eliminado todos los defectos internos. Las afirmaciones sobre la ruta deben separarse de las afirmaciones sobre los resultados de los ensayos.
Algunas normas dejan abierta la ruta de fusión primaria. ASTM A434/A434M-24 permite la producción en horno Siemens-Martin, horno básico de oxígeno y horno eléctrico de barras de acero de aleación, laminadas en caliente y acabadas en frío, templadas y revenidas. La designación de suministro se centra entonces en la forma del producto, el acabado, la composición química, el tratamiento térmico y las propiedades exigidas, en lugar de declarar obligatorio un horno concreto. BS EN 10025-3:2019 define las condiciones de suministro normalizada o laminada normalizada para productos de acero estructural de grano fino soldable, mientras que DIN EN 10025-6:2023-06 contempla productos planos laminados en caliente suministrados en condición templada y revenida. Ninguna de estas condiciones de suministro proporciona por sí sola un historial completo de fusión.
Otras normas imponen controles sobre la ruta, como hace ASTM A508/A508M-16. SAE AMSH6875C también especifica los equipos de tratamiento térmico, los procedimientos, las temperaturas y los métodos de ensayo para cuatro clases de acero, lo que demuestra que el cumplimiento del proceso puede extenderse mucho más allá de la etiqueta del horno. La interpretación práctica es sencilla: una condición de suministro registra un estado técnicamente definido y sus requisitos asociados, mientras que la ruta de fabricación registra cómo se produjo dicho estado. Ambas se solapan, pero no son intercambiables. Solo la norma aplicable, el certificado del material y, cuando se requiera, la documentación del proceso con trazabilidad pueden establecer qué etapas de la ruta se llevaron realmente a cabo.
Condiciones de suministro normalizada y laminada normalizada
«Normalizada» y «laminada normalizada» describen condiciones metalúrgicas, no simplemente la denominación de producción preferida por una acería. Cada una identifica cómo se refinó la estructura de austenita del acero y cómo el producto terminado alcanzó sus propiedades mecánicas especificadas. La designación también se inscribe en el marco de una norma de producto: dicha norma puede controlar las dimensiones, la composición química, la tenacidad al impacto, las propiedades de tracción, el estado superficial, los ensayos y las desviaciones admisibles.
La ruta de fabricación sigue siendo una cuestión independiente. La World Steel Association declaró en 2024 que las dos principales rutas de fabricación del acero son la ruta del horno alto–horno de oxígeno básico (BF–BOF) y la ruta del horno de arco eléctrico (EAF). Sus directrices sobre materias primas distinguen una ruta integrada que utiliza mineral de hierro, carbón metalúrgico, piedra caliza y acero reciclado de una ruta EAF que utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido, y electricidad. Cualquiera de las dos rutas puede suministrar acero que posteriormente se colará y laminará para obtener un producto normalizado o laminado normalizado, siempre que se alcancen los controles requeridos de composición química, limpieza y procesamiento.
La colada continua transforma el acero líquido en desbastes planos, palanquillas o blooms, que posteriormente se laminan para obtener productos planos o largos, según la World Steel Association (2024). La ruta de colada, la práctica de recalentamiento, el programa de reducción y el historial de enfriamiento afectan a la microestructura inicial, pero por sí solos no establecen la condición final de suministro. Una chapa fabricada con acero EAF puede normalizarse; una chapa fabricada mediante la ruta BF–BOF puede laminarse en condición normalizada. La designación describe el estado metalúrgico final del producto, no el origen de su horno.
El normalizado como tratamiento térmico
El normalizado es una operación de tratamiento térmico diferenciada que se realiza después del conformado en caliente o después de que la laminación haya producido una estructura inadecuada o no uniforme. El acero se calienta hasta el intervalo austenítico, normalmente por encima de la temperatura crítica de transformación necesaria para formar austenita en toda la sección pertinente, se mantiene el tiempo suficiente para que la estructura se iguale y posteriormente se enfría al aire en reposo. La temperatura exacta y el tiempo de mantenimiento dependen del grado, del espesor de la sección y de la práctica del horno.
Durante el calentamiento, las estructuras anteriores de ferrita, perlita y deformación se sustituyen por austenita. Esta transformación puede disolver o redistribuir algunas fases y reducir las diferencias creadas por la colada, la forja o la laminación anterior. En muchos aceros estructurales no aleados y de baja aleación, el enfriamiento al aire transforma después la austenita en una estructura relativamente fina de ferrita y perlita. Por lo general, el resultado es más uniforme en toda la sección que una condición laminada no controlada.
El refinamiento de grano es fundamental. Cuando los granos de austenita se hacen más pequeños antes de la transformación, los granos de ferrita que se forman durante el enfriamiento también suelen ser más finos. Una estructura de grano ferrítico más fino tiende a aumentar el límite elástico y a mejorar la tenacidad sin depender exclusivamente de un mayor contenido de carbono. Este equilibrio es importante en los aceros estructurales soldables, donde un exceso de carbono y de templabilidad de la aleación puede aumentar el riesgo de zonas afectadas térmicamente duras y de fisuración asistida por hidrógeno.
El normalizado también puede reducir el bandeado y las diferencias entre la superficie y el centro de un producto grueso, aunque el grado de homogeneización depende de la segregación original, del tamaño de la sección y del ciclo térmico. No garantiza que desaparezca toda variación química o microestructural. Por ejemplo, la segregación importante asociada a la colada no puede eliminarse únicamente mediante el enfriamiento al aire.
Por tanto, el término «normalizada» significa que el producto ha recibido un tratamiento térmico de normalizado o que ha alcanzado la condición metalúrgica equivalente cuando la norma de producto aplicable permite esa interpretación. No significa que haya sido templado y revenido. El temple utiliza una velocidad de enfriamiento rápida para formar una estructura más dura; posteriormente, el revenido reduce la fragilidad y ajusta la resistencia. DIN EN 10025-6:2023-06 aborda los productos planos laminados en caliente suministrados en condición de temple y revenido, que es una condición de suministro distinta de la de los productos normalizados contemplados por BS EN 10025-3:2019.
Otras normas muestran por qué la redacción debe interpretarse con precisión. ISO 683-1:2016 especifica los requisitos técnicos de suministro para productos semielaborados, barras, alambrón, productos planos y piezas forjadas fabricados con aceros no aleados destinados a temple y revenido, incluidas condiciones definidas de tratamiento térmico y de superficie. ASTM A668/A668M-16 clasifica por separado las piezas forjadas como recocidas, normalizadas, normalizadas y revenidas, templadas y revenidas, o normalizadas, templadas y revenidas. «Normalizada y revenida» no es intercambiable con «normalizada»; el tratamiento adicional de revenido modifica la estructura y la verificación requerida.
La laminación normalizada como condición de laminación controlada
La laminación normalizada alcanza una estructura final de tipo normalizado mediante laminación en caliente controlada, en lugar de mediante un ciclo completo de normalizado en horno separado después de la laminación. El programa de laminación controla el recalentamiento, las reducciones por pasada, el tiempo entre pasadas y la temperatura de acabado, de modo que la deformación refine la austenita antes de la transformación. Después de la pasada final, el producto se enfría en condiciones especificadas y desarrolla una estructura equivalente, a efectos de la norma, a la obtenida mediante normalizado.
La temperatura es decisiva. Si la laminación termina a una temperatura excesivamente alta, la austenita puede recristalizarse y crecer entre pasadas, debilitando el efecto de refinamiento del grano. Si la deformación se produce a una temperatura más baja y controlada dentro del intervalo austenítico, la austenita no recristalizada o refinada repetidamente puede proporcionar numerosos sitios de nucleación para la formación de ferrita fina durante el enfriamiento. Por tanto, las propiedades finales reflejan tanto la deformación como la transformación.
La laminación normalizada no debe confundirse con la laminación termomecánica. En la laminación termomecánica, la deformación se completa deliberadamente a temperaturas más bajas y puede prolongarse hasta un intervalo en el que la recristalización queda inhibida; la condición resultante suele designarse como TM o M en las normas pertinentes. La laminación normalizada, en cambio, tiene como objetivo una condición equivalente a la del material normalizado. El límite lo definen la norma aplicable y la cualificación del proceso, no una afirmación general de que el acero fue «laminado en frío» o «laminado de forma controlada».
La distinción también afecta a la repetibilidad. Un tratamiento de normalizado separado puede corregir parte de la variación heredada de la laminación, pero requiere tiempo adicional de horno y puede modificar las dimensiones, la oxidación y el estado superficial. La laminación normalizada busca obtener la estructura requerida durante el propio programa de trabajo en caliente. Ninguna de las dos rutas es automáticamente superior: el grado especificado, el espesor, la geometría de la sección, el requisito de tenacidad y los ensayos de aceptación determinan si el material suministrado es conforme.
BS EN 10025-3:2019 y los aceros estructurales de grano fino
BS EN 10025-3:2019 establece las condiciones técnicas de suministro para productos planos y largos laminados en caliente fabricados con aceros estructurales soldables de grano fino, suministrados en condición normalizada o laminada normalizada. Abarca espesores de hasta 250 mm, inclusive. Se trata de una obligación de la norma de producto, no meramente de una descripción de la secuencia de operaciones del productor.
| Familia de designación | Condición de suministro | Implicación de calidad |
|---|---|---|
| S275N / S275NL | Normalizado o laminado de normalización | NL indica la calidad de tenacidad al impacto a baja temperatura |
| S355N / S355NL | Normalizado o laminado de normalización | NL indica la calidad de tenacidad al impacto a baja temperatura |
| S420N / S420NL | Normalizado o laminado de normalización | NL indica la calidad de tenacidad al impacto a baja temperatura |
| S460N / S460NL | Normalizado o laminado de normalización | NL indica la calidad de tenacidad al impacto a baja temperatura |
Los grados de resistencia especificados son S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N y S460NL. La letra N identifica la condición de suministro normalizada o laminada normalizada. El sufijo L identifica la calidad de tenacidad al impacto a baja temperatura. En términos prácticos, las calidades N y NL imponen requisitos Charpy de impacto diferentes, y NL exige prestaciones a una temperatura de ensayo inferior a la de N. La temperatura exacta de ensayo, la energía absorbida, la posición de muestreo y las reglas de aceptación deben tomarse de la edición de la norma y de la forma de producto aplicadas.
Los grados de la norma no se definen únicamente por el límite elástico nominal. El espesor afecta al valor especificado del límite elástico, y los intervalos de resistencia a la tracción, el alargamiento, los límites químicos, los controles de composición relacionados con la soldabilidad y las propiedades de impacto también forman parte de la conformidad. Por tanto, una chapa S460NL gruesa y una chapa S460NL más delgada comparten una designación de grado, pero siguen estando sujetas a requisitos dependientes del espesor.
En consecuencia, el certificado de suministro debe identificar la norma, el grado, la calidad, la forma del producto, las dimensiones, la referencia de la colada o del lote, la condición de suministro y los resultados de los ensayos. «S355» sin el sufijo y sin la norma es una designación incompleta. Un S355N suministrado conforme a BS EN 10025-3:2019 no constituye la misma declaración técnica que un producto S355 genérico, ni es equivalente por defecto a S355NL, a un S355 templado y revenido o a un grado laminado termomecánicamente.
Por eso, las condiciones normalizada y laminada normalizada deben figurar en la especificación, no en la descripción informal de un proveedor. La ruta establece cómo se produjo la estructura; la norma establece qué debe demostrar el producto suministrado.
Acero templado y revenido: de la austenita a la condición de servicio
El acero templado y revenido (Q&T) se define por una secuencia, no por la afirmación vaga de que un producto ha sido «tratado térmicamente». Primero, el material se calienta hasta el intervalo austenítico, se mantiene el tiempo suficiente para lograr la transformación requerida y la homogeneización química, se enfría rápidamente para formar martensita y, posteriormente, se recalienta por debajo de la temperatura inferior de transformación crítica para el revenido. La condición final depende de la composición química del acero, el tamaño de la sección, la práctica del horno, la severidad del temple, los parámetros de revenido, el estado superficial y los requisitos asociados a la norma del producto.
Esta distinción es importante porque la ruta de fabricación y el tratamiento metalúrgico describen partes diferentes de la cadena de producción. La World Steel Association identifica la ruta de alto horno–horno básico de oxígeno y la ruta de horno de arco eléctrico como las dos principales rutas de fabricación del acero (2024). A continuación, la colada continua produce desbastes planos, palanquillas o tochos, que pueden laminarse para obtener productos planos o largos. El tratamiento Q&T puede seguir cualquiera de las dos rutas; no es sinónimo de acero fabricado en horno de arco eléctrico, acero aleado ni de una forma particular de producto. Una condición de suministro definida por una norma añade otra capa al especificar qué debe suministrar y demostrar el proveedor.

Austenización, temple y transformación martensítica
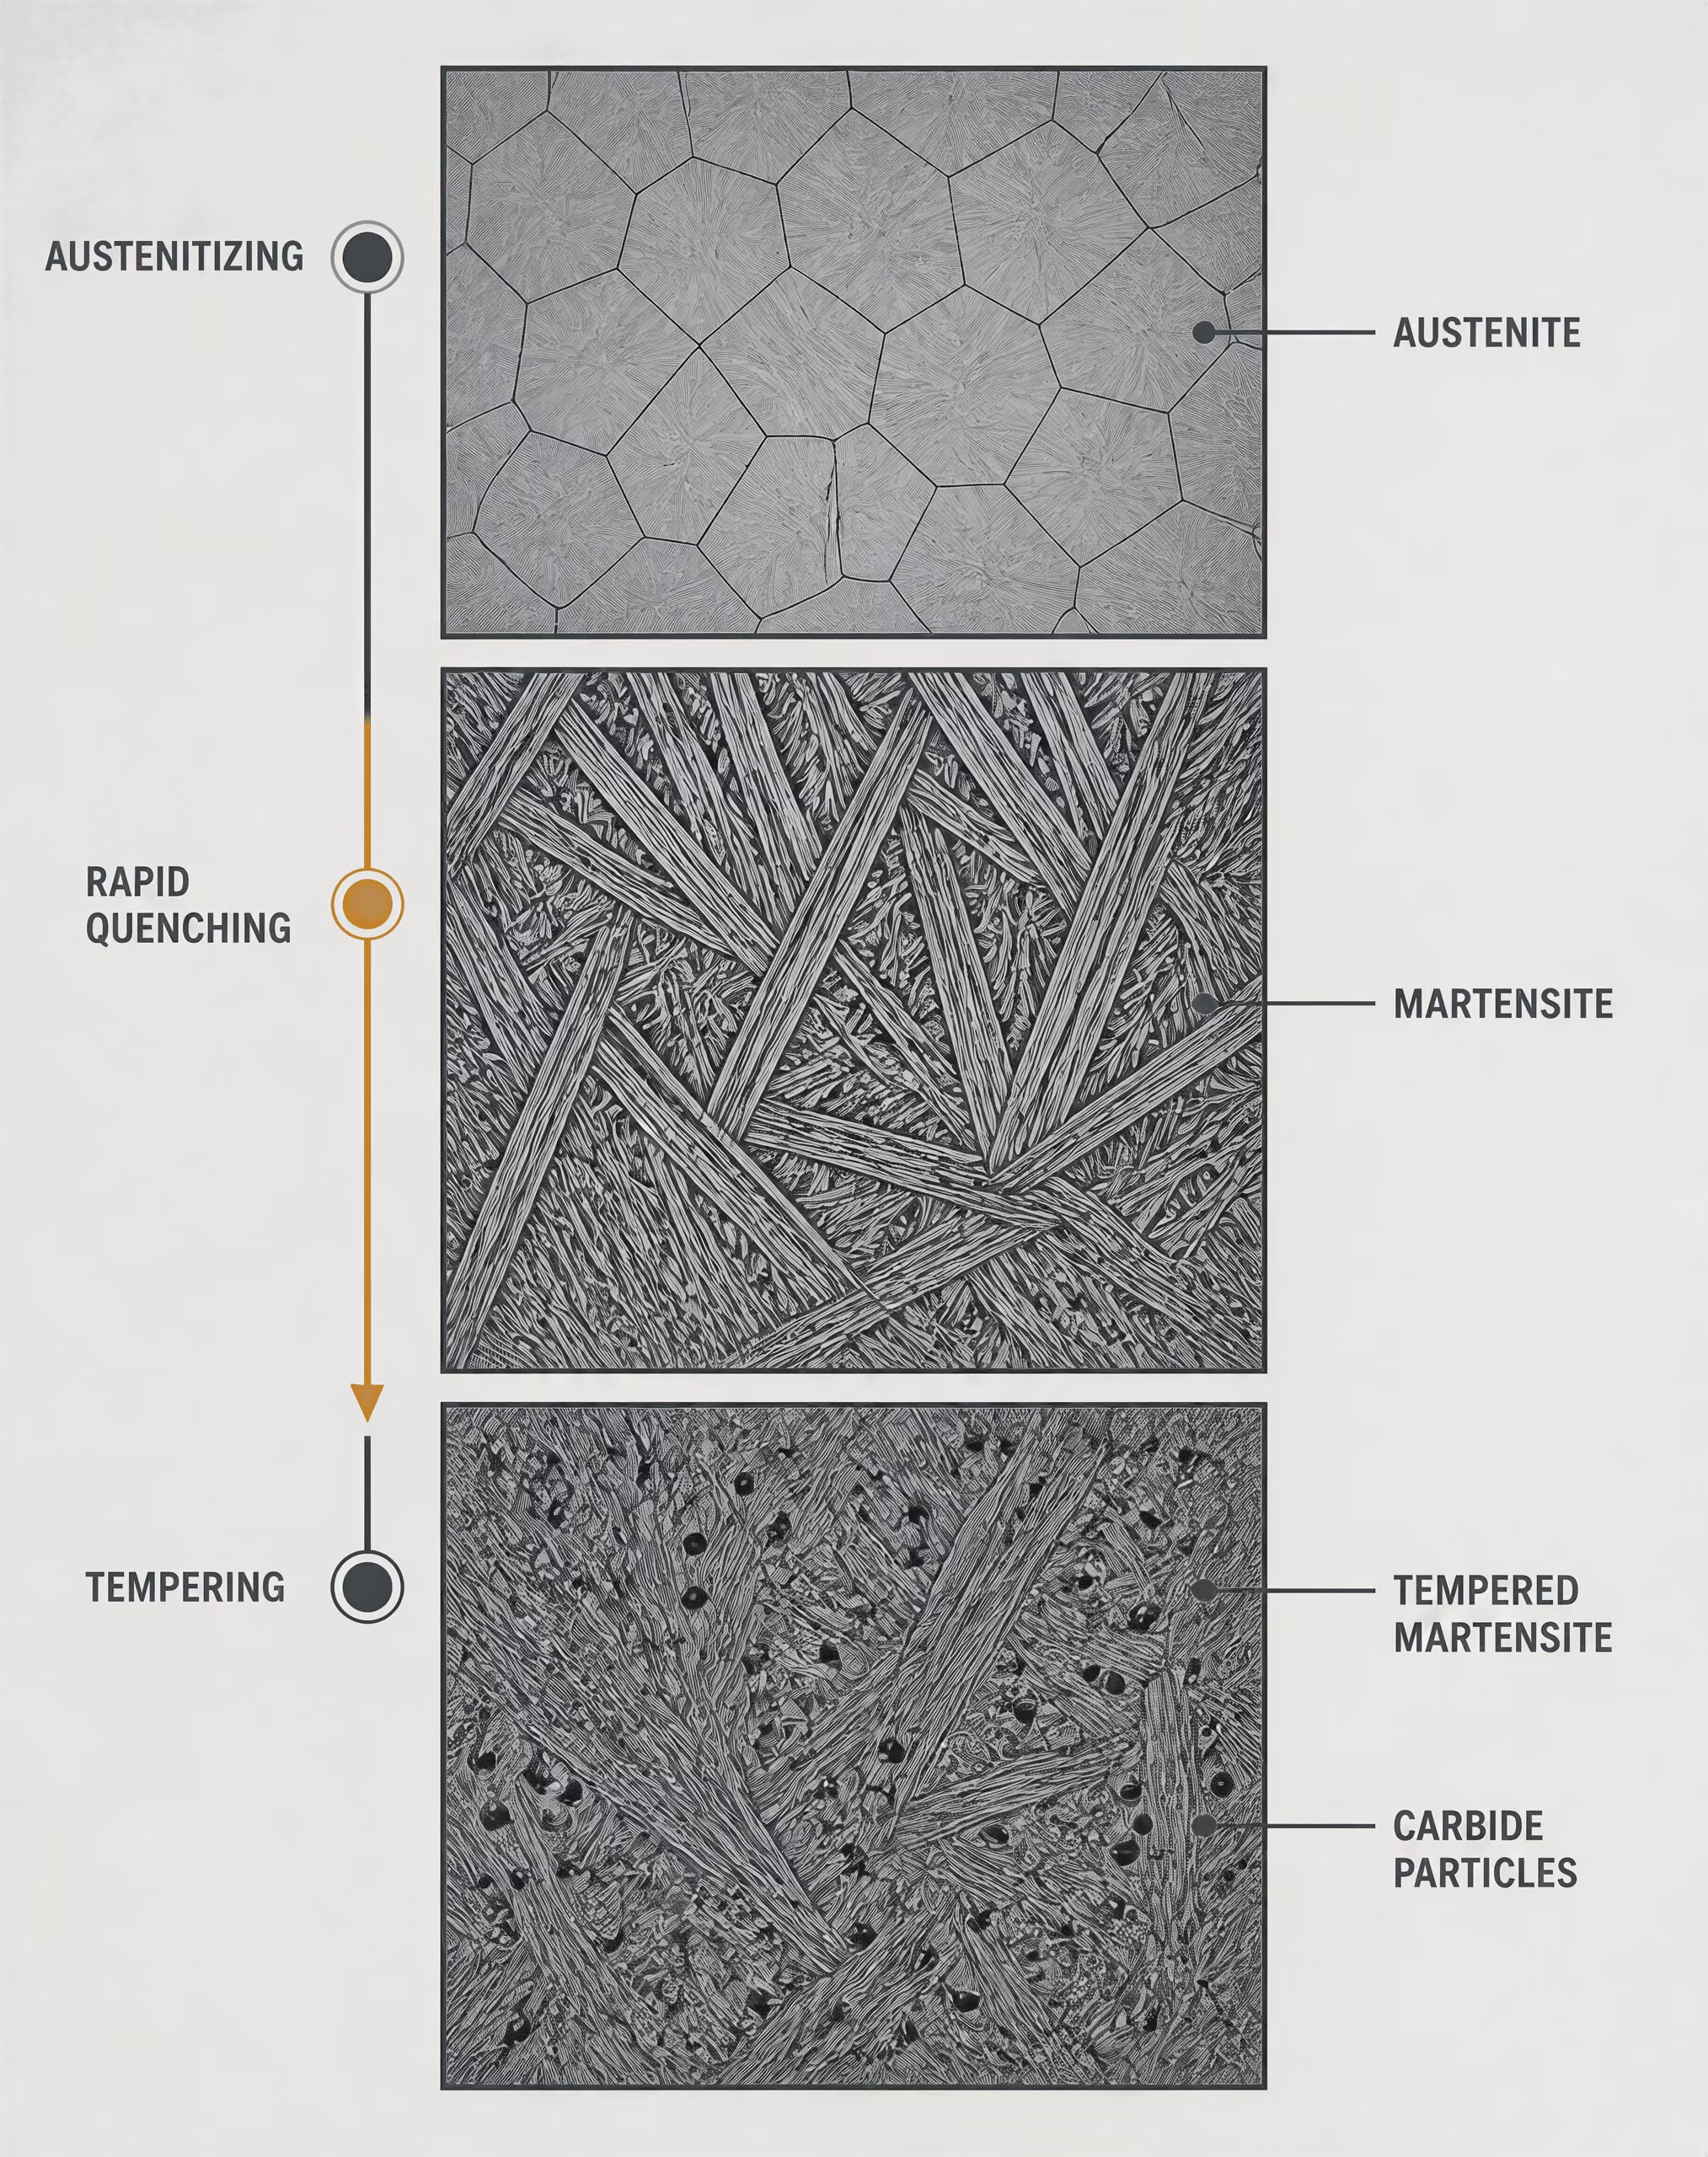
Durante la austenización, la ferrita, la perlita u otros constituyentes iniciales se transforman en austenita, la fase cúbica centrada en las caras que puede disolver considerablemente más carbono que la ferrita. El acero debe alcanzar una temperatura adecuada y permanecer en ella durante un tiempo controlado. Un calentamiento o mantenimiento insuficientes pueden dejar carburos sin disolver y producir falta de uniformidad química. Una temperatura excesiva o una exposición prolongada pueden aumentar el tamaño de grano de la austenita, incrementar la distorsión y perjudicar la tenacidad.
Por tanto, el control del horno forma parte de la metalurgia y no es un detalle administrativo. La carga puede no alcanzar el punto de consigna del horno al mismo tiempo que la atmósfera circundante, y las secciones gruesas se calientan más lentamente que las delgadas. La ubicación de los termopares, la uniformidad del horno, la separación entre cargas y el tiempo de transferencia entre el horno y el baño de temple afectan al ciclo térmico. SAE AMSH6875C, por ejemplo, establece requisitos de tratamiento térmico para cuatro clases de acero y aborda los equipos de horno, los procedimientos, las temperaturas y los métodos de ensayo. Afirmar que un componente fue «austenizado» no ofrece ninguna garantía útil a menos que la especificación aplicable controle también estas variables.
El temple enfría la austenita con suficiente rapidez para suprimir productos de transformación difusional, como la perlita gruesa y, a temperaturas adecuadas, la bainita. A continuación, la austenita experimenta una transformación en gran medida sin difusión a martensita. El carbono queda atrapado en una red tetragonal centrada en el cuerpo distorsionada, lo que produce una elevada dureza y resistencia, pero también una tensión interna considerable y una ductilidad limitada en el estado templado. Es posible que parte de la austenita permanezca sin transformar, especialmente cuando la composición química reduce la temperatura de inicio de la martensita o cuando la trayectoria de enfriamiento no basta para completar la transformación.
Templabilidad Capacidad del acero para formar una estructura de transformación dura hasta una profundidad determinada bajo condiciones de enfriamiento especificadas; no es lo mismo que la dureza superficial máxima.
El resultado no está determinado únicamente por el contenido nominal de carbono. La templabilidad describe la capacidad de un acero para formar martensita hasta una profundidad determinada bajo condiciones de enfriamiento especificadas; es diferente de la dureza máxima que puede obtenerse en la superficie. Los elementos de aleación, como el manganeso, el cromo, el molibdeno y el níquel, generalmente retrasan las transformaciones difusionales, aunque sus efectos dependen de la concentración y de las interacciones con el carbono y con otros elementos de aleación. Un grado de alta templabilidad puede desarrollar una estructura martensítica a mayor distancia de la superficie templada que un grado de templabilidad inferior con un contenido de carbono similar.
El temple también genera un problema mecánico. La superficie se enfría y contrae antes que el interior, mientras que la propia transformación modifica el volumen. Las tensiones térmicas y de transformación resultantes pueden causar distorsión, tensiones residuales o fisuración. Por ello, el temple debe ser suficientemente severo para producir la estructura especificada sin imponer tensiones innecesarias. El agua, las soluciones poliméricas, el aceite, el gas y otros medios proporcionan historiales diferentes de extracción de calor; el mismo grado y el mismo tratamiento nominal pueden producir resultados distintos cuando cambian el medio, la temperatura o la circulación.
Revenido y equilibrio entre resistencia y tenacidad
El revenido recalienta el acero templado hasta una temperatura controlada inferior a aquella a la que se reformaría la austenita. El tiempo y la temperatura permiten que el carbono salga de la martensita sobresaturada, favorecen la precipitación de carburos y reducen la distorsión de la red y las tensiones residuales creadas por el temple. La microestructura se convierte en martensita revenida, aunque la población exacta de carburos y el estado de la matriz dependen de la composición del acero y del ciclo de revenido.
Efectos habituales del revenido
- Dureza Por lo general, disminuye desde el nivel obtenido después del temple.
- Resistencia a la tracción Por lo general, disminuye a medida que el revenido se hace más intenso.
- Ductilidad Por lo general, mejora.
- Tenacidad al impacto Por lo general, mejora, sujeta a los efectos de la composición y de la fragilización por revenido.
- Tensiones residuales Se reducen mediante el ciclo de revenido.
A medida que aumentan la temperatura o el tiempo de revenido, la dureza y la resistencia a la tracción generalmente disminuyen desde el nivel del estado templado, mientras que mejoran la ductilidad, la tenacidad al impacto y la estabilidad dimensional. No se trata de una compensación simple en la que todas las propiedades cambien al mismo ritmo. Las adiciones de aleación pueden retardar el ablandamiento, favorecer la formación de carburos de aleación o modificar la resistencia al revenido. Algunos aceros también presentan fragilización por revenido durante determinadas exposiciones de temperatura y tiempo, por lo que el ciclo especificado puede incluir restricciones sobre el enfriamiento o sobre el uso de un intervalo de revenido determinado.
En consecuencia, la condición elegida es una decisión relacionada con el servicio. Un eje, una pieza forjada para un recipiente a presión y una chapa estructural pueden describirse todos como Q&T y, sin embargo, diferir en la resistencia requerida, la energía de impacto, el intervalo de espesores, la calidad superficial y las ubicaciones de ensayo. La designación del producto debe leerse junto con su norma, grado, dimensiones y clase de calidad. ISO 683-1:2016 especifica los requisitos técnicos de suministro para productos semielaborados, barras, alambrón, productos planos y piezas forjadas fabricados con aceros no aleados para temple y revenido, incluidas las condiciones de tratamiento térmico y de superficie definidas. No convierte todo acero tratado térmicamente en un producto ISO 683-1.
ASTM A668/A668M-16 demuestra por qué la formulación es importante en el caso de las piezas forjadas. Distingue entre las condiciones de suministro recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida. «Normalizada y revenida» no es intercambiable con «templada y revenida»: la normalización produce una estructura inicial y un historial de enfriamiento diferentes, y las propiedades resultantes pueden diferir incluso cuando se utiliza posteriormente una operación de revenido.[6] Hot rolled products of structural steels — Part 6. DIN Media. DIN EN 10025-6:2023-06, 2023.
DIN EN 10025-6:2023-06 abarca los productos planos laminados en caliente de aceros estructurales de alto límite elástico suministrados en condición templada y revenida. La condición de suministro tiene implicaciones para las propiedades mecánicas especificadas y su verificación, no solo para la ruta seguida a través del horno. El estado superficial, las tolerancias dimensionales, los requisitos de impacto y las obligaciones de ensayo siguen formando parte de la especificación del producto.
Por qué importan el tamaño de la sección y la práctica de enfriamiento
Una chapa o una pieza forjada no se enfría como un objeto uniforme. La superficie está en contacto directo con el medio de temple, mientras que el calor debe desplazarse desde el centro hacia la superficie. Cuanto mayor es el espesor de la sección, más tiempo permanece el centro a una temperatura elevada y menor puede ser la velocidad efectiva de enfriamiento en el núcleo. Por tanto, la superficie puede volverse predominantemente martensítica, mientras que el centro contiene una proporción mayor de bainita, perlita o productos de transformación revenidos, dependiendo del grado y de las condiciones de temple.
La templabilidad determina hasta dónde se extiende la zona martensítica, pero el espesor del producto determina la dificultad de enfriar el interior con la rapidez suficiente. Ambos factores deben considerarse conjuntamente. Una barra delgada de un acero de templabilidad moderada puede alcanzar una estructura relativamente uniforme en toda su sección, mientras que una pieza forjada grande procedente de la misma colada puede tener una superficie dura y un núcleo más blando. Las propiedades mecánicas medidas cerca de la superficie no pueden representar automáticamente el centro.
La agitación modifica la capa límite entre el acero caliente y el medio de temple. Una circulación intensa y uniforme puede aumentar y regularizar la extracción de calor; las zonas estancadas pueden producir un enfriamiento más lento o irregular. La temperatura del medio de temple, la concentración, la contaminación, la orientación de la pieza, el patrón de carga y el retraso en la transferencia tienen efectos prácticos similares. Estas variables pueden modificar los gradientes de dureza, la distorsión y las tensiones residuales sin cambiar el grado nominal indicado en el certificado del material.
La práctica del horno también importa antes y después del temple. Una temperatura de austenización irregular puede producir un tamaño de grano inconsistente o una transformación incompleta, mientras que un tiempo de revenido insuficiente puede dejar tensiones residuales excesivas. Una especificación o un procedimiento determinado puede exigir varias operaciones de revenido, pero no debe suponerse el número ni las condiciones a partir de la expresión «Q&T».
La ruta de fabricación sigue desempeñando una función independiente. ASTM A434/A434M-24 abarca barras de acero aleado templadas y revenidas, laminadas en caliente y acabadas en frío, e identifica las rutas de procesamiento de la colada en horno Siemens-Martin, horno básico de oxígeno y horno eléctrico como rutas permitidas. ASTM A508/A508M-16 aborda piezas forjadas de acero al carbono y aleado, tratadas al vacío, templadas y revenidas, para componentes de recipientes a presión, y exige la fabricación en horno eléctrico básico, salvo que se utilice afino secundario o refusición. Estos requisitos muestran que la ruta de fabricación del acero, el tratamiento térmico y la condición de suministro pueden estar vinculados por una especificación, pero no son descripciones intercambiables. Una interpretación fiable nombra los tres aspectos cuando la norma lo exige: cómo se fabricó el acero, cómo se modificó su estructura y en qué condición se suministró.
ISO 683-1:2016 y Aceros No Aleados para Temple y Revenido
ISO 683-1:2016 es una norma de requisitos técnicos de suministro para aceros no aleados destinados al temple y revenido. No describe un único proceso de fabricación ni una única condición final. En su lugar, vincula los grados de acero con las formas de producto, los estados de tratamiento térmico, las condiciones superficiales, la composición química, las propiedades mecánicas y, cuando se especifican, los requisitos de templabilidad.
Esta distinción es importante. Una designación como C45 no indica, por sí sola, si el material se suministró como barra laminada en caliente, como pieza forjada normalizada o como producto templado y revenido con superficie mecanizada. Esos detalles forman parte de la descripción completa del pedido y de la inspección.
Productos contemplados por ISO 683-1
| Forma del producto | Consideraciones pertinentes sobre el suministro |
|---|---|
| Productos semielaborados | Pueden pasar posteriormente a operaciones de laminación o forja |
| Barras | Tamaño, ruta del producto, estado superficial y tratamiento térmico |
| Alambrón | Trefilado, conformado o tratamiento térmico posteriores |
| Productos planos | Espesor, estado superficial, historial de laminación y ensayos mecánicos |
| Piezas forjadas | Historial de deformación, tamaño de la sección, tratamiento térmico y ubicación de la toma de muestras |
ISO 683-1:2016 contempla productos semielaborados, barras, alambrón, productos planos y piezas forjadas fabricados con aceros no aleados para temple y revenido. La forma del producto no es un detalle administrativo: determina las tolerancias dimensionales aplicables, las disposiciones de ensayo, los criterios de aceptación superficial y, en muchos casos, el tamaño de sección utilizado para los ensayos mecánicos.
Los productos semielaborados pueden pasar posteriormente a operaciones de forja o laminación. Las barras pueden laminarse en caliente, forjarse o suministrarse en una condición posteriormente mecanizada, según la especificación del producto. El alambrón se produce para operaciones posteriores de trefilado, conformado o tratamiento térmico. Los productos planos y las piezas forjadas presentan geometrías de sección e historiales de enfriamiento diferentes, por lo que no puede esperarse que la misma composición nominal produzca propiedades idénticas en todas las formas.
La familia de aceros incluye grados no aleados conocidos, designados con símbolos como C22E, C35E, C45E, C55 y C60, sujetos a las tablas exactas de grados y a las reglas de designación de la edición aplicada. El número generalmente se relaciona con el contenido nominal de carbono en centésimas de porcentaje, mientras que la letra E identifica un nivel máximo especificado de azufre en el sistema de designación utilizado para determinados grados. La designación solo indica la identidad química. No constituye la condición completa de suministro.
La ruta de fabricación se sitúa en un nivel distinto de esta norma. La World Steel Association declaró en 2024 que las dos principales rutas de fabricación del acero son la ruta de horno alto-horno básico de oxígeno y la ruta de horno de arco eléctrico. Sus directrices sobre materias primas identifican el mineral de hierro, el carbón metalúrgico, la caliza y el acero reciclado para la ruta integrada, mientras que la ruta EAF utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido y electricidad. La U.S. Environmental Protection Agency describió en 1995 el proceso básico de oxígeno como el afino de hierro fundido procedente del horno alto mediante chatarra, mientras que consideró la producción en EAF como una ruta siderúrgica independiente.
Ningún nombre de ruta sustituye a la condición de suministro de ISO. Después de la fabricación del acero, la colada continua puede producir desbastes planos, palanquillas o blooms, que posteriormente se laminan para obtener productos planos o largos, como explica la World Steel Association. Un comprador que especifique ISO 683-1 todavía debe identificar el producto, el grado, el tratamiento y el estado superficial requeridos. Otra especificación o contrato puede restringir la ruta de fusión, pero esta no debe inferirse de términos como «normalizado» o «templado y revenido».
Condiciones definidas de tratamiento térmico y superficie
ISO 683-1 estructura el suministro en torno a estados metalúrgicos definidos. El material normalizado se calienta por encima del intervalo de transformación crítica y se enfría al aire en condiciones controladas. El tratamiento afina y homogeneiza la estructura después de operaciones de laminación, forja u otros trabajos en caliente. En estos aceros al carbono suele producir una estructura de ferrita y perlita, aunque el tamaño de grano resultante y los valores mecánicos dependen de la composición, el tamaño de sección y las condiciones de enfriamiento.
El material templado y revenido recibe dos tratamientos. El temple enfría el acero austenitizado con la rapidez suficiente para formar un producto de transformación duro, normalmente martensita en secciones adecuadas. A continuación, el revenido vuelve a calentar el acero por debajo de la temperatura de transformación crítica inferior para reducir las tensiones de temple y ajustar la resistencia, la ductilidad y la tenacidad. Por tanto, las propiedades finales no están determinadas únicamente por el contenido de carbono.
La norma también distingue el suministro normalizado y revenido cuando se especifica dicha condición. El revenido posterior a la normalización puede reducir las tensiones residuales y modificar el equilibrio entre resistencia y ductilidad sin emplear la misma trayectoria de transformación que el temple directo. Otros estados de suministro, incluidas las condiciones recocidas o no tratadas cuando estén permitidas para el producto y el grado, pueden presentar diferencias marcadas de dureza, maquinabilidad y resistencia en el estado de suministro.
La condición superficial debe indicarse junto con el estado de tratamiento térmico. Una superficie trabajada en caliente puede conservar cascarilla de laminación y material descarburado. Una superficie desincrustada ha sido sometida a la eliminación de la cascarilla, mientras que las superficies peladas, torneadas, rectificadas o mecanizadas de otro modo eliminan parte o la totalidad de la capa exterior y pueden imponer requisitos dimensionales y de defectos más estrictos. Las descripciones superficiales permitidas y las reglas de aceptación precisas dependen de la forma del producto y de las tablas ISO pertinentes.
Por eso, «acero C45» constituye información de ingeniería incompleta. El C45 suministrado laminado en caliente y sin tratamiento no equivale, en servicio ni en su comportamiento durante el mecanizado, al C45 suministrado templado y revenido. Una capa superficial alterada por descarburación también puede ser relevante cuando son importantes la fatiga, las tensiones de contacto o la exactitud dimensional. El grado químico puede ser idéntico; el material suministrado no lo es.
Otras normas muestran el mismo principio. BS EN 10025-3:2019 contempla productos de acero estructural de grano fino soldable suministrados normalizados o laminados en condición normalizada, mientras que DIN EN 10025-6:2023-06 contempla productos planos laminados en caliente suministrados templados y revenidos. ASTM A668/A668M-16 enumera las condiciones de forja recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada-templada y revenida. Estas son clasificaciones de suministro, no descripciones intercambiables del horno de fabricación del acero.
Lectura de los requisitos junto con la designación del grado
Una descripción conforme del material debe leerse como una cadena: norma, grado, forma del producto, tratamiento térmico de suministro, condición superficial, dimensiones y requisitos de inspección. Por ejemplo, «ISO 683-1, C45E, barra, templada y revenida, superficie mecanizada» comunica sustancialmente más que «C45». El pedido también debe identificar la tabla de propiedades mecánicas aplicable, la dirección o ubicación del ensayo, el tamaño de sección y cualquier requisito de templabilidad.
Los valores mecánicos establecidos en una norma de suministro son condicionales. La resistencia a la tracción, el límite elástico, el alargamiento, la reducción de área, las propiedades de impacto cuando se especifican y la dureza pueden variar con el diámetro o el espesor, porque el centro de una sección grande se enfría más lentamente que su superficie. Por tanto, una barra templada y revenida no puede evaluarse conforme a un valor correspondiente a una sección pequeña sin comprobar el intervalo de tamaños pertinente. El material normalizado presenta el mismo problema, aunque su trayectoria de enfriamiento es menos intensa.
El análisis químico confirma el grado, pero no confirma el tratamiento térmico. Los ensayos mecánicos ayudan a confirmar el estado de suministro, pero por sí solos no establecen la ruta del horno. La inspección superficial y las comprobaciones dimensionales abordan otra parte del cumplimiento. Estos registros responden a preguntas diferentes.
La comparación con las especificaciones ASTM resulta útil. ASTM A434/A434M-24 contempla barras de acero aleado, trabajadas en caliente y acabadas en frío, templadas y revenidas, y permite rutas de fusión en horno de solera abierta, horno básico de oxígeno y horno eléctrico. ASTM A508/A508M-16, en cambio, se refiere a piezas forjadas de acero al carbono y aleado, tratadas al vacío, templadas y revenidas, para componentes de recipientes a presión, y exige fabricación en horno eléctrico básico, salvo cuando se utilice afino secundario o refundición. El requisito es explícito porque la especificación lo considera pertinente; ISO 683-1 no debe interpretarse como si impusiera tácitamente la misma restricción.
En ISO 683-1, por tanto, la condición de suministro constituye un conjunto técnico controlado. La composición química del grado identifica qué acero se fabricó; la forma del producto registra cómo se suministra; el tratamiento térmico establece el estado metalúrgico; la condición superficial define el material exterior y el acabado; y los requisitos mecánicos y de inspección determinan si el envío es conforme. Omitir cualquiera de estos elementos puede convertir una designación de grado aparentemente precisa en una especificación incompleta.
Condiciones de suministro del acero estructural conforme a EN 10025
Una condición de suministro no es simplemente una descripción de la acería sobre cómo se produjo el acero. En EN 10025, relaciona la forma del producto, el grado y la calidad especificados, el intervalo de espesores, el estado de tratamiento térmico, los requisitos superficiales, las propiedades mecánicas y las obligaciones de inspección. Por tanto, la designación solo tiene significado técnico dentro de la norma de producto pertinente.
Esta limitación es importante porque el «acero estructural» abarca varias familias de productos diferentes. Una chapa de grano fino normalizada conforme a BS EN 10025-3:2019 no es intercambiable con una chapa de alta resistencia elástica templada y revenida conforme a DIN EN 10025-6:2023-06, aunque ambas se utilicen en estructuras soldadas y contengan elementos de aleación similares. Tampoco ninguna de las dos designaciones identifica por sí sola la ruta de fabricación del acero.
La World Steel Association declara que las dos principales rutas de fabricación del acero son la ruta de horno alto–convertidor básico al oxígeno (BF-BOF) y la ruta de horno de arco eléctrico (EAF). La ruta integrada utiliza mineral de hierro, carbón metalúrgico, piedra caliza y acero reciclado; la ruta EAF utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido, además de electricidad. La U.S. Environmental Protection Agency también distingue el proceso básico al oxígeno, que afina el hierro fundido procedente del horno alto mediante chatarra, de la fabricación de acero en horno de arco eléctrico. Estas son rutas de producción de la colada. A continuación, la colada continua transforma el acero líquido en desbastes planos, palanquillas o tochos, que posteriormente se laminan para obtener productos planos o largos.
Una norma de producto puede permitir más de una ruta de fusión y, al mismo tiempo, prescribir la condición final de suministro. Por el contrario, una ruta de fusión concreta no garantiza una condición de tratamiento térmico determinada.
BS EN 10025-3:2019 y el suministro normalizado
BS EN 10025-3:2019 cubre productos planos y largos laminados en caliente fabricados con aceros estructurales soldables de grano fino y suministrados en condición normalizada o laminada normalizada. Su alcance incluye grados y calidades especificados para productos de hasta 250 mm de espesor. Entre las designaciones habituales se incluyen S275N, S275NL, S355N, S355NL, S420N, S420NL, S460N y S460NL, sujetas a los requisitos de producto, espesor y calidad establecidos en la norma.
La letra N identifica la condición de suministro normalizada o laminada normalizada. La designación de calidad L indica un requisito especificado de impacto a baja temperatura que difiere del correspondiente a la calidad sin L. Estos sufijos no son adiciones decorativas. Identifican requisitos que afectan a la documentación de adquisición, los ensayos y la verificación del diseño.
La normalización es un tratamiento térmico en el que el acero se calienta hasta el intervalo austenítico y se enfría al aire en condiciones controladas. El tratamiento afina y regulariza la microestructura ferrítico-perlítica después del laminado. En el laminado normalizado, el programa de laminación se controla de manera que la deformación final tenga lugar en un intervalo de temperaturas que produzca una condición estructural comparable; no es necesariamente necesaria una operación independiente de normalización en horno. Por tanto, ambas rutas están relacionadas, pero no representan historiales de procesamiento idénticos.
El objetivo metalúrgico es obtener una estructura de grano fino razonablemente uniforme, con un límite elástico, una resistencia a la tracción, un alargamiento y un comportamiento al impacto previsibles en todo el intervalo de espesores especificado. El contenido de carbono y de elementos de aleación, las adiciones afinadoras de grano como niobio, vanadio o titanio, la práctica de laminación y el historial de enfriamiento contribuyen al resultado. El suministro normalizado no es equivalente al suministro recocido ni sustituye al temple y revenido cuando el diseño exige la mayor resistencia asociada a una condición Q.
En lo que respecta a la soldadura, los requisitos de grano fino y soldabilidad de la norma deben analizarse conjuntamente con los controles relativos al espesor y al carbono equivalente. Una chapa marcada como S355NL no se evalúa únicamente por su clase nominal de límite elástico. Su designación de calidad, la temperatura del ensayo de impacto, el espesor del producto, el certificado de inspección y los límites químicos aplicables también forman parte del registro de conformidad. EN 10025-3 define una categoría de producto; no certifica cada chapa comercializada como «acero estructural normalizado».
DIN EN 10025-6:2023-06 y el suministro templado y revenido
DIN EN 10025-6:2023-06 cubre productos planos laminados en caliente de aceros estructurales de alto límite elástico suministrados en condición templada y revenida. La forma del producto es más restringida que en EN 10025-3: esta parte aborda productos planos, no la combinación completa de productos planos y largos cubierta por la parte relativa a los aceros de grano fino normalizados.
Los símbolos de suministro utilizan Q para el acero templado y revenido. Dependiendo del requisito de impacto especificado, las designaciones incluyen formas como S460Q, S460QL y S460QL1, con familias correspondientes que se extienden a clases de resistencia superiores, como S500, S550, S620, S690, S890 y S960, cuando están contempladas por la norma y dentro de los límites de espesor pertinentes. El grado, la calidad y el espesor exactos deben confirmarse conforme a la edición vigente y a la documentación del pedido; una referencia general a «acero Q» es insuficiente.
El temple transforma el acero austenizado en una estructura dura, predominantemente martensítica o que contiene martensita, mediante un enfriamiento rápido. Esta condición proporciona una elevada resistencia, pero también puede aumentar la dureza, las tensiones residuales y la susceptibilidad al agrietamiento asistido por hidrógeno si los controles de soldadura son inadecuados. El revenido sigue al temple. Consiste en recalentar el acero por debajo del intervalo de transformación, reduciendo la fragilidad excesiva y ajustando la resistencia, la tenacidad y los niveles de tensiones residuales.
Esta ruta explica el contraste principal con el suministro normalizado. Los grados normalizados suelen obtener el equilibrio especificado entre resistencia y tenacidad a partir de la composición, junto con el laminado controlado o el enfriamiento al aire. Los grados Q obtienen una mayor capacidad de resistencia en función del espesor mediante el endurecimiento seguido de revenido. El tratamiento no es simplemente una etiqueta aplicada después de la fabricación: determina la microestructura que los ensayos mecánicos deben representar.
En una chapa templada y revenida, el certificado debe identificar el grado y la calidad, el espesor, el número de colada, el análisis químico, los resultados de tracción, los resultados de impacto cuando sean exigibles y las pruebas de que se aplicó el tratamiento requerido. Las operaciones adicionales de conformado, soldadura o calentamiento para aliviar tensiones realizadas por el fabricante pueden alterar la condición de suministro. Por tanto, los procedimientos de soldadura deben incluir límites de aporte térmico, precalentamiento, temperatura entre pasadas y control del hidrógeno compatibles con el grado Q y el espesor concretos.
Productos planos, espesor y aceros soldables de grano fino
El espesor forma parte de la definición técnica, no es únicamente un detalle dimensional. El límite elástico puede disminuir al aumentar el espesor, debido a que el enfriamiento, la transformación y el desarrollo del grano son menos uniformes en una sección más gruesa. En consecuencia, las tablas de EN 10025 asignan requisitos mecánicos por intervalos de espesor. Un nombre de grado sin espesor no proporciona la especificación completa de las propiedades.
La distinción entre formas de producto es igualmente importante. BS EN 10025-3:2019 incluye productos planos y largos laminados en caliente, mientras que DIN EN 10025-6:2023-06 se refiere a productos planos laminados en caliente. Un documento de compra o fabricación que indique únicamente «acero estructural EN 10025» deja sin respuesta qué parte es aplicable, si el material es una chapa o un producto largo, y si la condición requerida es N, NL, Q, QL u otra calidad definida.
La condición superficial también forma parte de la especificación de suministro. La cascarilla, el saneado, las reparaciones locales, las imperfecciones admisibles y cualesquiera requisitos superficiales acordados pueden afectar a la inspección y a la fabricación, especialmente cuando intervienen los ensayos ultrasónicos, el comportamiento a fatiga o la preparación de uniones soldadas. La designación de la condición no sustituye estos requisitos.
Esta estructura es habitual en las normas. ISO 683-1:2016 especifica los requisitos técnicos de suministro para productos semiacabados, barras, alambrón, productos planos y piezas forjadas suministrados en condiciones definidas de tratamiento térmico y superficiales. ASTM A668/A668M-16 clasifica igualmente las piezas forjadas según el tratamiento de suministro, incluidas las condiciones recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida. ASTM A508/A508M-16 va más allá para determinadas piezas forjadas destinadas a recipientes a presión, al exigir la fabricación básica en horno eléctrico, salvo que se utilice afino secundario o refundición.
Estos ejemplos refuerzan el punto central: la ruta de fabricación, el tratamiento metalúrgico y la condición de suministro definida por las normas están relacionados, pero no son intercambiables. En los productos estructurales conforme a EN 10025, la parte de la norma, el grado, la calidad, la forma del producto, el espesor y la condición de suministro deben figurar en la descripción técnica. Sin esta combinación, «acero normalizado» o «acero estructural templado y revenido» sigue siendo demasiado impreciso para tomar decisiones fiables sobre las propiedades o la conformidad.
Barras, acabado en frío y ASTM A434/A434M-24
Barras trabajadas en caliente frente a barras acabadas en frío
| Descripción | Significado principal | Posibles efectos |
|---|---|---|
| Trabajado en caliente | Laminación o forja a temperatura elevada | Forma, reducción y amplio historial del flujo de grano |
| Acabado en frío | Trefilado, torneado, descortezado, rectificado o combinaciones de estas operaciones | Dimensiones más ajustadas, superficie modificada y posible endurecimiento por deformación |
| Mecanizado | Eliminación de material para conseguir una geometría especificada | Eliminación superficial, control dimensional y posibles tensiones residuales |
| Templado y revenido | Austenización, temple y revenido | Resistencia, dureza, ductilidad y tenacidad controladas |
La ruta de fabricación y la ruta de acabado de una barra describen diferentes etapas de su historial. El trabajo en caliente transforma una sección colada o semielaborada en una barra mediante laminación, forja u otro proceso de deformación realizado a temperatura elevada. Esta deformación reduce la estructura de colada, deshace la segregación a una escala práctica, cierra algunas discontinuidades internas y produce la sección redonda, cuadrada, hexagonal u otra requerida. También establece el patrón general de flujo de grano y la reducción por deformación asociada al producto.
La ruta de acabado tiene lugar posteriormente, o al menos describe una condición separada del producto. Una barra trabajada en caliente puede conservar la superficie formada durante la laminación o la forja en caliente, junto con la cascarilla y las tolerancias dimensionales asociadas a ese proceso. Una barra acabada en frío se somete adicionalmente a estirado, torneado, rectificado, descascarillado o a una combinación de estas operaciones, a temperaturas lo bastante bajas como para que el acero no experimente la recristalización ordinaria del trabajo en caliente. La operación modifica el diámetro o la geometría de la sección transversal, mejora el control dimensional y puede producir una superficie más limpia o lisa.
Esta distinción es importante porque el acabado en frío no es meramente cosmético. El estirado y otras deformaciones en frío pueden aumentar el límite elástico y la dureza mediante el endurecimiento por deformación, al tiempo que reducen la ductilidad, a menos que un tratamiento térmico posterior modifique la condición del material. Incluso cuando la resistencia a la tracción final está controlada mediante temple y revenido, el trabajo en frío puede alterar las tensiones residuales, la rectitud, la distribución de la dureza y la forma en que una pieza mecanizada se desplaza durante procesos posteriores. El torneado o el rectificado también pueden eliminar material descarburado o cubierto de cascarilla sin producir la misma deformación global que el estirado. Por tanto, «acabado en frío» no identifica un único estado metalúrgico.
ASTM A434/A434M-24 abarca tanto barras de acero aleado templadas y revenidas trabajadas en caliente como barras acabadas en frío. Estas descripciones del producto no deben reducirse únicamente al grado de acero. Una designación nominal de aleación puede suministrarse como barra trabajada en caliente con una superficie y un intervalo de tolerancias determinados, o como barra acabada en frío con otra condición superficial, otros requisitos dimensionales y otro historial de tensiones residuales. La condición de suministro es el resultado combinado de la forma del producto, el procesamiento, el tratamiento térmico, el estado superficial, las dimensiones y los ensayos mecánicos especificados.
ISO 683-1:2016 establece la misma separación general en un campo de productos más amplio. Sus requisitos técnicos de suministro abarcan productos semielaborados, barras, alambrón, productos planos y piezas forjadas suministrados en condiciones definidas de tratamiento térmico y superficiales. Una barra descrita como templada y revenida no es equivalente a otra descrita únicamente como laminada en caliente, normalizada o estirada en frío. Estos términos responden a preguntas técnicas diferentes.
Requisitos para barras de acero aleado templadas y revenidas
El temple y revenido es una secuencia de tratamiento térmico metalúrgico, no una afirmación sobre si la barra fue laminada, forjada, estirada o rectificada. El temple enfría rápidamente el acero austenitizado para formar una microestructura dura, habitualmente martensita en grados y secciones de aleación adecuados. A continuación, el revenido recalienta el acero por debajo del intervalo de transformación crítica inferior para reducir la fragilidad excesiva y establecer el equilibrio requerido entre resistencia, tenacidad y ductilidad. Los elementos de aleación afectan a la templabilidad, por lo que el tamaño de la sección y la práctica de enfriamiento influyen en que la estructura y las propiedades especificadas alcancen el centro de la barra además de su superficie.
ASTM A434/A434M-24 utiliza esta condición de temple y revenido como base para los requisitos aplicables a las barras de acero aleado. El cumplimiento no se demuestra únicamente nombrando el tratamiento térmico. El grado aplicable, el tamaño de la barra, el tipo de producto, la práctica de tratamiento térmico, los ensayos mecánicos y los requisitos de aceptación deben ser conformes con la norma y con el pedido o la especificación que la invoque. La resistencia a la tracción, el límite elástico, el alargamiento, la reducción de área y la dureza pueden describir aspectos diferentes del resultado; un valor de dureza por sí solo no puede establecer todas las propiedades mecánicas requeridas.
El tamaño de la barra es especialmente importante. Una barra redonda grande se enfría más lentamente en el centro que en la superficie, y esa diferencia afecta a la transformación, la dureza, las tensiones residuales y la tenacidad. Por tanto, un proveedor puede necesitar una temperatura de austenización, un tiempo de mantenimiento, un medio de temple, una agitación y un ciclo de revenido adecuados, en lugar de aplicar simplemente el programa utilizado para una barra pequeña. Los ensayos especificados y los límites de aceptación de la norma proporcionan el marco de cumplimiento; no convierten cada grado y diámetro en una receta universal de tratamiento térmico.
La expresión «barra de acero aleado templada y revenida» tampoco debe confundirse con las clasificaciones utilizadas para las piezas forjadas. ASTM A668/A668M-16 clasifica las piezas forjadas de acero al carbono y aleado según el tratamiento térmico de suministro, incluidas las condiciones recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida. Una especificación para piezas forjadas y una especificación para barras pueden utilizar nombres similares para los tratamientos térmicos, pero imponer requisitos diferentes de producto, ensayo y dimensiones. La forma del producto sigue siendo decisiva.
Rutas permitidas de procesamiento de la colada
ASTM A434/A434M-24 identifica la producción en horno de hogar abierto, mediante oxígeno básico y en horno eléctrico como rutas permitidas de procesamiento de la colada para las barras de acero aleado comprendidas en su ámbito. «Permitidas» es la palabra operativa. Identifica las rutas autorizadas por la especificación; no significa que cada barra se fabrique mediante las tres rutas, ni convierte una de ellas en un atributo obligatorio del suministro, salvo que lo establezca un requisito separado.
La distinción entre rutas comienza antes de la laminación de la barra. La World Steel Association declaró en 2024 que las dos principales rutas de fabricación del acero son la ruta de alto horno–horno básico de oxígeno y la ruta de horno de arco eléctrico. Su descripción de las materias primas distingue la ruta integrada, que utiliza mineral de hierro, carbón metalúrgico, caliza y acero reciclado, de la ruta de horno de arco eléctrico, que utiliza principalmente acero reciclado, hierro de reducción directa o metal caliente, además de electricidad. La U.S. Environmental Protection Agency describió asimismo el proceso de oxígeno básico como el afino de hierro fundido procedente del alto horno con chatarra, mientras que consideró la fabricación de acero en horno de arco eléctrico como una ruta separada.
La fabricación de acero en horno de hogar abierto es una ruta más antigua y no es el mismo proceso que la fusión mediante oxígeno básico o en horno eléctrico. Por tanto, la inclusión de las tres rutas en ASTM A434/A434M-24 constituye un límite de la especificación, no una afirmación de que sus detalles operativos o sus balances de materias primas sean intercambiables. El control de la composición química, los elementos residuales, la limpieza, la gestión del hidrógeno, la práctica de solidificación y el acondicionamiento posterior siguen afectando al producto, con sujeción a los requisitos impuestos por la norma.
Después de la fusión y el afino, la colada continua puede producir desbastes planos, palanquillas o tochos, que la World Steel Association describe como productos semielaborados que posteriormente se laminan para obtener productos planos y largos. El origen de colada de una barra, su reducción en caliente, su tratamiento térmico y sus operaciones de acabado están relacionados, pero siguen siendo descriptores independientes. La ruta de fusión no especifica si la barra está trabajada en caliente o acabada en frío; el acabado en frío no revela si la carga se fundió en un horno eléctrico o mediante oxígeno básico; y la condición de templada y revenida describe la condición térmica, no el horno utilizado para fabricar el acero.
Esta separación evita un error común de cumplimiento: tratar el nombre de un grado conocido como una definición completa del producto. ASTM A434/A434M-24 establece una relación controlada entre la composición de la aleación, la forma de la barra, la categoría de acabado, el tratamiento térmico, las dimensiones y los requisitos mecánicos, al tiempo que permite las alternativas de procesamiento de la colada indicadas. Otras normas pueden adoptar una elección diferente. ASTM A508/A508M-16, por ejemplo, exige la fabricación en horno eléctrico básico para sus piezas forjadas de recipientes a presión templadas y revenidas, salvo que se utilice afino secundario o refundición. La obligación relativa a la ruta corresponde a la norma y al producto particulares, no al acero aleado en general.
Las forjas y las clases de tratamiento térmico de suministro en ASTM A668/A668M
La forja como proceso de obtención de productos
Una forja se define, en primer lugar, por la manera en que se produce su forma, no por el tratamiento en horno que recibe posteriormente. En la forja, un tocho, desbaste, barra o lingote de acero calentado se deforma plásticamente mediante prensado, martillado o trabajo de recalcado hasta obtener una forma más próxima a la final. La deformación puede cerrar vacíos internos, descomponer las estructuras de colada y crear un flujo direccional de grano que sigue la geometría principal del componente. Estos efectos distinguen una forja de un producto colado, incluso cuando ambos están fabricados con el mismo grado nominal de acero al carbono o aleado.
La ruta previa a la forja constituye una cuestión independiente. La World Steel Association señala que las dos principales rutas de fabricación del acero son la ruta de horno alto-convertidor básico al oxígeno (BF-BOF) y la ruta de horno de arco eléctrico (EAF). La ruta integrada utiliza mineral de hierro, carbón metalúrgico, caliza y acero reciclado; la ruta EAF utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido, además de electricidad. Estas son rutas de producción de la masa fundida, no condiciones de suministro.
Después de la fabricación y el afino del acero, la colada continua puede producir planchones, tochos o desbastes. A continuación, un productor de forjas puede utilizar un producto semiacabado colado o un lingote cuando la especificación y el tamaño del componente así lo requieran, seguido de recalentamiento y deformación. La U.S. Environmental Protection Agency describió en 1995 el proceso de oxígeno básico como el afino de hierro líquido de horno alto con chatarra, y señaló el proceso de horno de arco eléctrico como una ruta siderúrgica independiente. Ninguna de las dos rutas de horno establece por sí sola si una forja terminada está recocida o templada y revenida.
La secuencia de deformación es importante. La reducción, el recalcado, el estirado, el recalentamiento entre operaciones y la temperatura final de forja afectan al tamaño de grano, la distribución de la segregación, la alineación de las inclusiones y la cantidad de estructura direccional que se conserva en la pieza. Por ello, un cubo, anillo, eje o cuerpo contenedor de presión de gran espesor puede responder de manera diferente a una pequeña probeta de forja, aun cuando ambos tengan la misma designación de grado y reciban instrucciones de horno nominalmente idénticas.
ASTM A668/A668M-16 organiza las forjas de acero al carbono y aleado según el tratamiento térmico de suministro. Sus clases no son simplemente descripciones del proveedor: relacionan la condición térmica indicada con requisitos mecánicos especificados, disposiciones relativas a los ensayos y reglas de aceptación. Las clases pertinentes son recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida.
Condiciones recocida, normalizada y normalizada y revenida
Una forja recocida se calienta a una temperatura adecuada, se mantiene el tiempo suficiente para que la sección alcance el estado metalúrgico previsto y se enfría a una velocidad controlada, normalmente en el horno. El objetivo general es reducir la dureza y las tensiones residuales, mejorar la maquinabilidad y producir una estructura de ferrita-perlita, o una estructura relacionada, más uniforme. El recocido no significa que la forja carezca de un historial térmico previo al ciclo final. Los recalentamientos y la deformación anteriores de la forja pueden dejar efectos que el recocido final modifica, pero no elimina automáticamente.
Una forja normalizada se calienta por encima del intervalo de transformación pertinente y se enfría al aire tranquilo. El enfriamiento al aire es más rápido que el enfriamiento en horno, por lo que la estructura de ferrita-perlita resultante suele ser más fina y resistente que la estructura recocida de la misma composición. La normalización también puede reducir algunos efectos de una estructura de colada gruesa y de los gradientes térmicos producidos durante la forja, pero su resultado depende en gran medida del espesor de la sección y de la templabilidad. Una sección delgada pierde calor rápidamente; una sección grande se enfría más lentamente en su núcleo.
La condición normalizada y revenida añade un tratamiento de revenido después de la normalización. El revenido por debajo de la temperatura de transformación ajusta la dureza, la tenacidad y las tensiones residuales, y puede hacer que la respuesta mecánica sea menos sensible a las diferencias locales de enfriamiento. No equivale al temple y revenido. La velocidad de enfriamiento después de la normalización sigue correspondiendo a un enfriamiento al aire, y la microestructura formada antes del revenido difiere de la estructura martensítica producida mediante endurecimiento y temple.
ASTM A668/A668M utiliza estas condiciones como categorías de suministro, no como recetas universales para cualquier geometría. El tamaño de forja aplicable, la composición química y la clase determinan el intervalo de tratamiento requerido y los ensayos. Las propiedades de tracción se evalúan habitualmente mediante el límite elástico, la resistencia a la tracción, el alargamiento y la reducción de área; cuando la especificación exige ensayos de impacto o exámenes adicionales, esos requisitos también forman parte de la conformidad. Una temperatura de horno comunicada sin indicar el tamaño de la sección, el tiempo de mantenimiento, la práctica de enfriamiento y la ubicación del ensayo constituye una evidencia incompleta de la condición.
La distinción también es específica del producto. ISO 683-1:2016 establece requisitos técnicos de suministro para productos semiacabados, barras, alambrón, productos planos y forjas fabricados con aceros no aleados para temple y revenido, incluidas condiciones normalizadas y templadas y revenidas definidas. BS EN 10025-3:2019 aborda productos de acero estructural laminados en caliente suministrados en condición normalizada o laminada en normalizado, mientras que DIN EN 10025-6:2023-06 contempla productos planos laminados en caliente suministrados templados y revenidos. Estas normas no pueden sustituir a ASTM A668/A668M cuando el artículo es una forja conforme a ASTM.
Condiciones templada y revenida, y normalizada, templada y revenida
En la condición templada y revenida, la forja se austeniza, se enfría con la rapidez suficiente para formar un producto de transformación duro y, posteriormente, se reviene. Según la composición y la severidad del enfriamiento, el temple puede producir martensita, bainita o una mezcla a lo largo de parte de la sección. El revenido reduce la fragilidad y ajusta la resistencia y la tenacidad. Las propiedades alcanzadas dependen del contenido de carbono, las adiciones de aleación, el tamaño de grano de la austenita previa, el medio de temple, la agitación, el tiempo de transferencia y la distancia entre la superficie y el lugar del ensayo.
La condición normalizada, templada y revenida incorpora un tratamiento de normalización antes de la austenización, el temple y el revenido. La normalización puede refinar u homogeneizar la estructura después de la forja y proporcionar una condición inicial controlada para el endurecimiento. No garantiza una dureza uniforme en toda una sección grande. Una forja masiva puede formar martensita revenida cerca de su superficie, mientras que en su centro se desarrolla una mezcla diferente porque el núcleo se enfría más lentamente durante el temple.
Por este motivo, la clase de suministro no puede interpretarse como sinónimo del grado de resistencia. AISI 4140, por ejemplo, puede suministrarse en varias formas de producto y estados térmicos, pero una forja conforme a A668/A668M clasificada como templada y revenida se rige por los requisitos de la especificación de forja, no por una ficha técnica genérica de barras de 4140. ASTM A434/A434M contempla barras de acero aleado templadas y revenidas, obtenidas mediante trabajo en caliente y acabadas en frío; sus requisitos se aplican a barras y no automáticamente a forjas. ASTM A508/A508M-16 aborda por separado las forjas de acero al carbono y aleado, tratadas al vacío, templadas y revenidas, destinadas a componentes de recipientes a presión, y exige fabricación básica en horno eléctrico, salvo que se utilice afino secundario o refusión.
La misma cautela se aplica a una pieza colada. El acero colado se enfría desde un molde y conserva una estructura dendrítica de colada, salvo que un procesamiento posterior la modifique; la forja impone efectos de deformación plástica y de flujo de grano antes del tratamiento térmico de suministro. Por tanto, una placa, una barra, una pieza colada y una forja fabricadas con composiciones químicas ampliamente similares no comparten una única condición intercambiable de “normalizada” o “templada y revenida”.
Para una forja conforme a A668/A668M, la interpretación defendible combina la clase, la composición química, las dimensiones máxima y mínima de la sección, la reducción y la geometría de la forja, el ciclo del horno, el método de enfriamiento, la ubicación de la toma de muestras y los ensayos mecánicos especificados. El historial térmico proporciona la designación del tratamiento. El tamaño de la sección y el historial de deformación determinan cómo experimentó la pieza dicho tratamiento, mientras que los ensayos de la norma determinan si la forja suministrada cumple realmente la clase que se le ha asignado.
Control, equipos y verificación del tratamiento térmico
Una condición de suministro no se establece escribiendo «templado y revenido» en un certificado. Se establece mediante el control del horno, la carga, el ciclo térmico, la operación de enfriamiento y los ensayos que demuestran que se obtuvo el resultado requerido. SAE AMSH6875C aborda el tratamiento térmico en este sentido práctico: sus requisitos se refieren a los equipos, los procedimientos, las temperaturas y los métodos de ensayo para el tratamiento térmico del acero. Por tanto, la condición designada es un resultado respaldado por evidencias de producción controlada, no una descripción informal del proveedor.
La distinción es importante porque la ruta de fabricación, el tratamiento metalúrgico y la condición de suministro están relacionados, pero no son intercambiables. La World Steel Association identifica la ruta de horno alto/convertidor básico de oxígeno y la ruta de horno de arco eléctrico como las dos principales rutas de fabricación del acero. A continuación, la colada continua puede producir desbastes planos, palanquillas o blooms, que se laminan para obtener productos planos o largos. El tratamiento térmico se realiza posteriormente, o entre operaciones de conformado, y modifica la estructura y las propiedades de ese producto. Un acero fabricado mediante la ruta de horno de arco eléctrico no es automáticamente templado y revenido; un acero fabricado mediante la ruta integrada tampoco es automáticamente normalizado. Las normas de producto pueden controlar tanto la ruta como la condición de suministro, pero lo hacen como cuestiones técnicas independientes.

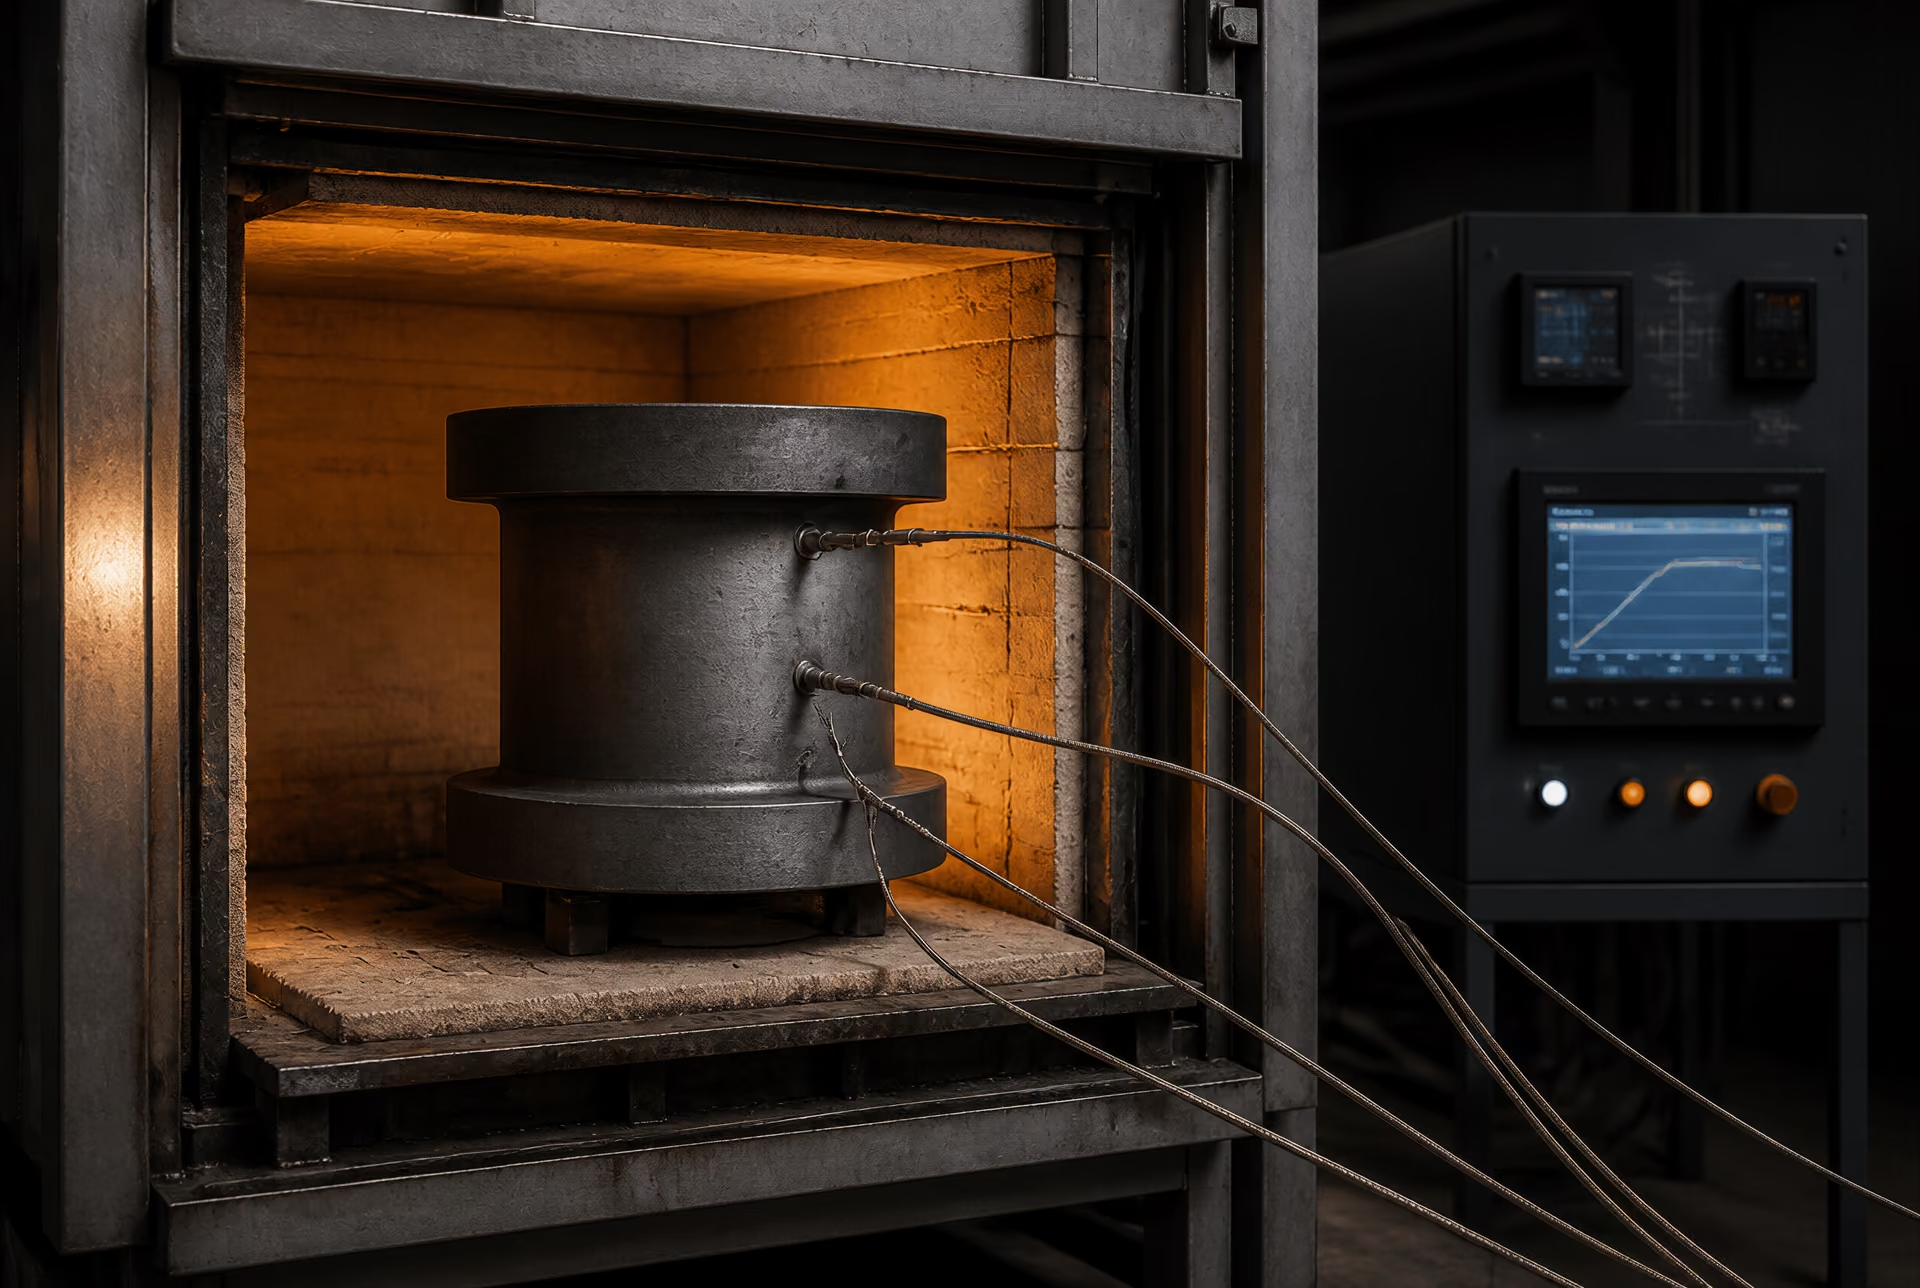
Requisitos del horno y control de la temperatura
El horno debe ser capaz de llevar la carga completa al intervalo de temperatura especificado y mantenerla allí sin variaciones excesivas de temperatura. Este requisito es más exigente que demostrar que un controlador del horno mostró la temperatura objetivo. Normalmente, un controlador mide la temperatura de la atmósfera o de una zona del horno, mientras que el propio acero se calienta más lentamente y puede estar más frío en el centro de una sección gruesa que en su superficie. Los estudios del horno, las mediciones de la zona de trabajo y los termopares de carga se utilizan para determinar si el equipo proporciona una uniformidad de temperatura aceptable en las condiciones de funcionamiento previstas.
Los equipos de medición de temperatura requieren calibración frente a una referencia conocida. El procedimiento aplicable normalmente define la exactitud del instrumento, el tipo de termopar, el intervalo de calibración, la ubicación y el tratamiento de los sensores averiados o sometidos a deriva. Un punto de consigna registrado no equivale a una temperatura del metal verificada. En piezas forjadas gruesas, barras grandes y cargas densamente compactadas, la ubicación determinante puede ser el punto de calentamiento más lento, en lugar de la atmósfera del horno. Por tanto, debe especificarse la disposición de la carga: las piezas no deben protegerse unas a otras, obstaculizar la circulación ni crear una masa para la que el horno no haya sido evaluado.
SAE AMSH6875C es útil precisamente porque plantea el tratamiento térmico como un sistema controlado. Aborda cuatro clases de acero y no reduce la conformidad a una única cifra de temperatura. La capacidad del equipo, la medición de la temperatura, el procedimiento operativo y la verificación forman parte del proceso. La especificación de producto pertinente sigue proporcionando los límites específicos del grado. Por ejemplo, ISO 683-1:2016 establece requisitos técnicos de suministro para productos semiacabados, barras, alambrón, productos planos y piezas forjadas fabricados con aceros no aleados destinados al temple y revenido, incluidos los estados normalizado y templado y revenido. El tratador térmico debe aplicar la condición requerida a la forma real del producto y al tamaño de su sección.
La atmósfera del horno también puede afectar a la conformidad. La oxidación, la descarburación y la carburación pueden alterar la composición química superficial, la sobremedida dimensional y la capa superficial sensible a la fatiga. Una especificación puede exigir una atmósfera controlada, un tratamiento protector o una eliminación posterior de la superficie. El registro del horno debe identificar el equipo, la receta, la atmósfera cuando corresponda, las lecturas de temperatura, las alarmas y las desviaciones. Si un lote estuvo expuesto a una desviación no controlada, su disposición no puede inferirse únicamente a partir de su aspecto.
Procedimientos, tiempo de mantenimiento y prácticas de enfriamiento
Un procedimiento de tratamiento térmico debe definir la secuencia, no limitarse a indicar el nombre nominal del ciclo. Normalmente identifica la carga, el horno, la velocidad de calentamiento o las etapas de calentamiento cuando están controladas, el intervalo de temperatura de austenización o transformación, el tiempo mínimo de mantenimiento, los límites de transferencia, el medio de temple, la agitación, la operación de revenido y el método de enfriamiento final. El periodo de mantenimiento requerido está relacionado con la geometría del producto y con las condiciones de la carga. No puede suponerse que una bobina de alambrón delgado y una pieza forjada grande de acero aleado alcancen la misma temperatura interna al mismo tiempo.
El mantenimiento comienza únicamente cuando la parte determinante de la carga ha alcanzado la temperatura requerida, salvo que la norma aplicable permita explícitamente otro criterio. Poner en marcha el temporizador cuando el horno alcanza su punto de consigna puede producir un centro insuficientemente calentado en una sección pesada. Este error puede dejar fases sin disolver, una transformación incompleta o un gradiente de dureza, aunque el registro parezca mostrar un ciclo correcto.
El temple es una operación controlada independiente. La especificación o el procedimiento aprobado puede definir agua, solución polimérica, aceite, gas u otro medio, junto con los límites de concentración, temperatura, circulación, agitación y contaminación. El retraso del temple es importante porque el enfriamiento comienza durante la transferencia del horno al tanque. La carga debe introducirse en el medio dentro del intervalo permitido, con movimiento o agitación suficientes para evitar mantos de vapor y un enfriamiento irregular. La temperatura del tanque de temple y la concentración de polímero requieren medición; «templado en aceite» no identifica el estado del aceite el día del tratamiento.
La velocidad de enfriamiento afecta a algo más que a la dureza. Controla la formación de ferrita, perlita, bainita y martensita, mientras que el tamaño de la sección y la composición determinan hasta dónde progresa la transformación requerida. Posteriormente, el revenido reduce las tensiones y ajusta la resistencia, la tenacidad y la dureza. Un producto templado y revenido no puede representarse con exactitud únicamente mediante su temperatura de temple. ASTM A668/A668M-16 demuestra el enfoque de las normas para piezas forjadas al distinguir entre las condiciones de suministro recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida. Estas designaciones describen historiales térmicos diferentes y no son intercambiables.
La ruta especificada puede imponer obligaciones adicionales. DIN EN 10025-6:2023-06 abarca productos planos laminados en caliente de aceros estructurales de alto límite elástico suministrados en estado templado y revenido, mientras que BS EN 10025-3:2019 abarca productos estructurales de grano fino soldables, laminados en caliente, suministrados en estado normalizado o laminado normalizado. Un producto laminado normalizado no es simplemente un producto templado y revenido con menor dureza; su ruta de procesamiento y su microestructura resultante son diferentes. De forma similar, ASTM A508/A508M-16 aborda piezas forjadas de acero al carbono y acero aleado, tratadas al vacío, templadas y revenidas, destinadas a componentes de recipientes a presión, y exige su fabricación en horno eléctrico básico, salvo que se utilice afino secundario o refundición. El tratamiento térmico no puede eliminar un requisito relativo a la ruta de fusión.
Métodos de ensayo y documentación
La verificación debe vincular el material ensayado con la colada, el producto y el ciclo de tratamiento exactos. Las evidencias habituales incluyen análisis químico, dureza, resistencia a la tracción, límite elástico, alargamiento, reducción de área, ensayo de impacto cuando se especifica, examen metalográfico e inspección superficial o interna. La norma de producto aplicable determina qué ensayos son obligatorios y de dónde se extraen las probetas. Una probeta mecanizada a partir de una ubicación conveniente puede no representar la región más gruesa o de enfriamiento más lento; por ello, deben registrarse la ubicación y la orientación de la toma de muestras, así como la distancia respecto de la superficie.
La dureza es útil para el control del proceso, pero no constituye un sustituto universal de los ensayos de tracción o de impacto. Dos productos pueden mostrar una dureza similar y, sin embargo, diferir en tenacidad, segregación, estructura de grano o tensiones residuales. Por tanto, los ensayos mecánicos demuestran la conformidad con los requisitos de propiedades establecidos, mientras que la metalografía y los registros del proceso ayudan a explicar si se produjo la estructura requerida. Las reglas de repetición de ensayos, la validez de las probetas, la calibración de la máquina de ensayo y la identificación del laboratorio también forman parte de la cadena de evidencias.
El registro debe identificar la colada del material, las dimensiones del producto, la cantidad, el horno y el número de carga, la revisión del procedimiento, el operador o el registro del sistema, el gráfico de temperatura, las ubicaciones de los termopares, los tiempos de mantenimiento, las condiciones de temple, el ciclo de revenido, las desviaciones y la disposición final. Los certificados deben establecer referencias cruzadas con los informes de ensayo, en lugar de presentar cifras aisladas. La trazabilidad debe mantenerse durante el corte, la forja, el laminado, el tratamiento térmico y la extracción de probetas.
Sin esos registros, un certificado que indique «normalizado» o «templado y revenido» es una afirmación con respaldo técnico limitado. Con equipos controlados, un procedimiento definido y resultados vinculados a la misma identidad del material, la condición de suministro se vuelve demostrable. Esa es la diferencia entre una condición designada y una condición verificada.
Condición superficial, estado dimensional y propiedades mecánicas
Una condición de suministro describe mucho más que el nombre de un grado de acero. Vincula la forma del producto, el estado superficial, la exactitud dimensional, la condición de tratamiento térmico y las propiedades mecánicas especificadas. No obstante, estos atributos deben mantenerse separados. Una barra puede suministrarse en estado templado y revenido con una superficie en bruto de laminación, o pertenecer a la misma familia amplia de aleaciones después de un acabado en frío y un mecanizado. La designación del grado puede permanecer invariable, mientras que los resultados de inspección, las tensiones residuales y el comportamiento en servicio difieren.
La ruta de fabricación constituye otra distinción. La World Steel Association establece que las dos principales rutas de fabricación del acero son la ruta de horno alto-convertidor básico al oxígeno (BF-BOF) y la ruta de horno de arco eléctrico (EAF). La ruta integrada utiliza mineral de hierro, carbón metalúrgico, caliza y acero reciclado; la ruta EAF utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido, y electricidad (World Steel Association, 2024). Estas rutas de fusión influyen en la limpieza, los elementos residuales y los controles del proceso, pero por sí solas no definen si un producto está recocido, normalizado, templado y revenido, acabado en frío o mecanizado.
Después de la colada, las planchas, los tochos y los desbastes cuadrados se laminan para obtener productos planos y largos. Esta secuencia determina gran parte de la forma y la textura del producto, pero la condición final de suministro puede requerir operaciones térmicas, mecánicas o superficiales adicionales.
Superficies en bruto de laminación, mecanizadas, desincrustadas y acabadas
«En bruto de laminación» normalmente identifica una superficie conservada del laminado en caliente, no una descripción completa del tratamiento térmico. La superficie puede presentar cascarilla de laminación, una capa de óxido formada a temperatura elevada. Su aspecto y espesor dependen del recalentamiento, la temperatura de laminación, el enfriamiento, la composición química del acero y el tiempo transcurrido antes de la desincrustación. Por tanto, una chapa puede estar en bruto de laminación y normalizada, o suministrarse en bruto de laminación y en otro estado térmico especificado, siempre que la norma de producto aplicable permita esa combinación.
La desincrustación elimina parte o la totalidad de la cascarilla de laminación mediante tratamiento con chorros de agua, granallado, decapado u otro proceso definido. Modifica la superficie presentada para la inspección visual, el recubrimiento, la soldadura o el examen ultrasónico. No normaliza, templa ni reviene automáticamente el acero en su totalidad. Una desincrustación intensa o mal controlada puede dejar al descubierto pliegues, costuras o cascarilla incrustada por laminación que antes estaban ocultos; esto es un efecto de inspección y no necesariamente un defecto del material creado recientemente.
El mecanizado elimina material y puede producir un diámetro, una planitud, un perfil o una rugosidad controlados. También puede eliminar la descarburación superficial, la cascarilla y las discontinuidades poco profundas. Una barra mecanizada no es de un grado diferente simplemente porque se haya cortado su superficie. Sin embargo, el mecanizado puede dejar al descubierto indicaciones subsuperficiales, reducir la sección disponible para los ensayos de comprobación y crear tensiones locales de tracción o marcas afectadas por el calor si los parámetros de corte no son adecuados. El rectificado puede introducir calentamiento local, quemaduras o daños superficiales orientados direccionalmente, mientras que el torneado puede dejar marcas de herramienta que actúan como concentradores de tensiones en condiciones de fatiga.
El acabado en frío incluye el estirado en frío, el pelado, el torneado, el rectificado o combinaciones de estas operaciones, según la norma de producto. A diferencia de una simple limpieza, la deformación en frío puede aumentar el límite elástico y la dureza, reducir el alargamiento, modificar la exactitud dimensional y dejar tensiones residuales. Por ello, un producto acabado en frío puede conservar la misma designación nominal del acero y, sin embargo, tener propiedades diferentes de las de un producto laminado en caliente fabricado a partir de la misma colada. ISO 683-1:2016 trata el estado superficial y la condición de tratamiento térmico como partes independientes de los requisitos técnicos de suministro aplicables a productos semiacabados, barras, alambrón, productos planos y piezas forjadas fabricados con aceros no aleados para temple y revenido.
El estado superficial especificado también determina qué puede demostrar una inspección. El examen visual de un acero brillante y mecanizado difiere del examen a través de la cascarilla de laminación. La rugosidad superficial afecta a las mediciones del espesor de los recubrimientos, a los ensayos de dureza por contacto y a la detección de grietas. En un componente crítico para la seguridad, el certificado debe identificar el estado superficial suministrado, en lugar de dejar «acabado» sujeto a interpretación.
Tolerancias dimensionales y tensión residual
El estado dimensional se refiere al tamaño, la forma y la desviación permitida: espesor, diámetro, anchura, longitud, rectitud, planitud, ovalidad y perfil. No es sinónimo de acabado superficial ni de tratamiento térmico. El laminado en caliente suele producir una variación dimensional mayor que el mecanizado o el estirado en frío, porque el producto se contrae durante el enfriamiento y porque los controles de abertura entre cilindros, temperatura y bombeo tienen límites finitos. El acabado en frío puede estrechar las tolerancias, pero también puede producir curvatura, deformación plástica desigual o cambios dimensionales anisotrópicos.
El tratamiento térmico también puede modificar las dimensiones. El temple introduce una contracción térmica y una transformación de fase no uniformes; la formación de martensita ocupa un volumen diferente del de la austenita de partida, y las diferencias entre la superficie y el núcleo pueden deformar una pieza. El revenido reduce parte de las tensiones creadas por el temple, pero no garantiza un producto libre de tensiones. La normalización puede afinar y restablecer la estructura después del trabajo en caliente; aun así, las diferencias de enfriamiento en una sección gruesa pueden seguir produciendo variaciones dimensionales.
La tensión residual es una tensión retenida que permanece después de retirar la carga externa o la fuerza de procesamiento. Puede ser consecuencia del laminado, el enderezado, el estirado en frío, el mecanizado, la soldadura, el rectificado o un tratamiento térmico no uniforme. La tensión puede ser de tracción en la superficie y de compresión por debajo de ella, o a la inversa. Una pieza puede cumplir la tolerancia dimensional durante la inspección y, aun así, deformarse cuando se elimina material, cuando se cura un recubrimiento o cuando se suelda el componente. Por el contrario, un tratamiento de alivio de tensiones puede mejorar la estabilidad dimensional sin modificar la designación del grado.
Por tanto, los requisitos de tolerancia deben figurar en la especificación de pedido e inspección, y no asumirse a partir del nombre del acero. Una chapa suministrada conforme a BS EN 10025-3:2019 en estado normalizado o laminado normalizado tiene requisitos técnicos de suministro que incluyen más que la composición química. Del mismo modo, un producto plano templado y revenido conforme a DIN EN 10025-6:2023-06 está sujeto a requisitos dimensionales, superficiales y mecánicos, además de su condición térmica especificada.
Dureza, resistencia, ductilidad y tenacidad
La dureza es la resistencia a la indentación o, en algunos ensayos, a la penetración y al rebote. La resistencia a la tracción es la tensión nominal máxima alcanzada en un ensayo de tracción; el límite elástico describe el inicio de una deformación permanente especificada. El alargamiento y la reducción de área indican la ductilidad. La tenacidad se refiere a la resistencia a la fractura y suele evaluarse mediante ensayos de impacto a una temperatura y con una orientación de probeta determinadas. Estas propiedades están relacionadas, pero ninguna puede sustituir a todas las demás.
El temple generalmente aumenta la dureza y la resistencia al producir martensita o productos de transformación mixtos. El revenido reduce parte de esa dureza y mejora al mismo tiempo la ductilidad y la tenacidad. El recocido normalmente reduce la resistencia y la dureza, y favorece una estructura más fácil de trabajar. La normalización produce una estructura ferrítico-perlítica en muchos aceros al carbono y de baja aleación, cuyas propiedades se ven afectadas por el contenido de carbono, el tamaño de la sección y la velocidad de enfriamiento. Un estado laminado normalizado puede alcanzar las propiedades especificadas mediante laminación y enfriamiento controlados sin tener un historial idéntico al de un producto normalizado por separado.
Por tanto, la designación de suministro debe interpretarse junto con los requisitos de ensayo. ASTM A668/A668M-16 clasifica las piezas forjadas de acero al carbono y de aleación como recocidas, normalizadas, normalizadas y revenidas, templadas y revenidas, o normalizadas, templadas y revenidas. ASTM A434/A434M-24 abarca barras de acero de aleación templadas y revenidas, conformadas en caliente y acabadas en frío; por ello, las expresiones «acabado en frío» y «templado y revenido» describen partes diferentes de la condición. SAE AMSH6875C añade requisitos controlados para los equipos de horno, los procedimientos, las temperaturas y los métodos de ensayo en cuatro clases de acero.
La dureza o la resistencia a la tracción por sí solas no pueden identificar la microestructura completa ni el historial del proceso. Un acero con estructura martensítica revenida y otra estructura pueden mostrar una dureza similar en una ubicación determinada y, sin embargo, diferir en tenacidad al impacto, tensión residual, limpieza o comportamiento frente a la soldadura. Importan la temperatura de ensayo, la orientación de la probeta, la ubicación de la sección y la frecuencia de muestreo. Para piezas forjadas destinadas a recipientes a presión, ASTM A508/A508M-16 exige la fabricación básica en horno eléctrico, salvo que se utilice afino secundario o refusión, lo que demuestra que la conformidad del suministro puede incluir una ruta de fabricación definida, además del tratamiento térmico y los ensayos mecánicos. El certificado solo tiene sentido cuando todas estas condiciones relacionadas se interpretan conjuntamente.
Razonamiento sobre la soldabilidad, la tenacidad y la temperatura de servicio
Una condición de suministro no es una descripción informal del material por parte del proveedor. Registra una combinación controlada de forma del producto, límites químicos, ruta de fabricación, estado de tratamiento térmico, condición superficial y propiedades mecánicas especificadas. Estos detalles son importantes al soldar acero, porque la chapa base y la zona afectada por el calor (ZAC) de la soldadura experimentan ciclos térmicos diferentes. Por lo tanto, dos productos de la misma familia general de aceros estructurales pueden requerir controles de soldadura distintos y responder de manera diferente a la restricción, la velocidad de enfriamiento y la temperatura de servicio.
La ruta de fabricación es una variable, pero no constituye por sí misma la condición de suministro. La World Steel Association identificó la ruta de horno alto/horno básico de oxígeno (BF-BOF) y la ruta de horno de arco eléctrico (EAF) como las dos principales rutas de fabricación de acero en 2024. La ruta integrada utiliza mineral de hierro, carbón metalúrgico, piedra caliza y acero reciclado; la ruta EAF utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido, y electricidad. La U.S. Environmental Protection Agency describió por separado el proceso de oxígeno básico como el afino de hierro fundido procedente del horno alto mediante chatarra, mientras que consideró la producción en EAF como una ruta siderúrgica independiente. Después de la colada, las planchas, palanquillas o desbastes pueden laminarse para obtener productos planos o largos. La ruta influye en los elementos residuales, la limpieza y la segregación, pero la norma de producto aplicable sigue determinando qué debe suministrarse y verificarse.
Aceros estructurales de grano fino y soldadura
BS EN 10025-3:2019 es un ejemplo útil de acero estructural, ya que abarca productos planos y largos laminados en caliente de aceros estructurales soldables de grano fino, suministrados en condición normalizada o laminada normalizada. Sus calidades incluyen designaciones como S275N, S355N, S420N y S460N, con calidades correspondientes para bajas temperaturas, como S275NL, S355NL, S420NL y S460NL. El sufijo no es meramente decorativo. Identifica una condición de suministro y una categoría de tenacidad especificadas, mientras que el espesor del producto y la designación de calidad afectan a los requisitos aplicables.
El normalizado, o el laminado normalizado controlado cuando está permitido, refina la estructura de grano ferrítico-perlítica y establece una condición inicial conocida para la fabricación. Un tamaño de grano fino generalmente favorece una combinación útil de límite elástico, soldabilidad y tenacidad Charpy. No elimina los riesgos de la soldadura. La ZAC puede contener una región de grano grueso junto al límite de fusión, una zona de productos de transformación modificados y áreas que han sido revenidas o ablandadas por el ciclo de soldadura. La temperatura máxima, el tiempo por encima de los intervalos críticos de transformación, la velocidad de enfriamiento y el recalentamiento posterior determinan dichas regiones.
Carbono equivalente Índice calculado que combina el carbono y determinados elementos de aleación para estimar la templabilidad y la tendencia a la fisuración relacionada con la soldadura.
El carbono equivalente y el control del hidrógeno son fundamentales para seleccionar el procedimiento. Una mayor tendencia al endurecimiento, una restricción excesiva, una chapa fría o consumibles que contengan hidrógeno pueden favorecer la fisuración en frío asistida por hidrógeno, especialmente en la ZAC o en la raíz de la soldadura. El precalentamiento reduce la velocidad de enfriamiento y ayuda a que el hidrógeno se difunda fuera de la unión; los límites de temperatura entre pasadas evitan un crecimiento excesivo del grano y la pérdida de tenacidad. El aporte térmico debe controlarse en ambos sentidos. Un calor insuficiente puede producir regiones duras y sensibles a la fisuración, mientras que un calor excesivo puede ampliar la ZAC de grano grueso y reducir la tenacidad.
El término «soldable» describe una capacidad general bajo condiciones especificadas. No garantiza que toda unión, espesor, proceso o soldador vaya a cumplir sus criterios de aceptación. La cualificación de un procedimiento de soldeo debe establecer las variables pertinentes: diseño de la unión, proceso, clasificación del consumible, aporte térmico, precalentamiento, temperatura entre pasadas, espesor de la chapa, restricción y cualquier tratamiento térmico posterior a la soldadura. La condición de suministro es importante porque un procedimiento cualificado sobre S355N normalizado no es automáticamente transferible a S690Q templado y revenido, aunque ambos se denominen aceros estructurales.
La restricción dimensional añade otra dificultad. Un conjunto grueso y muy constreñido no puede contraerse libremente mientras el metal de soldadura solidifica y la ZAC se enfría. La tensión residual, la distorsión angular y la deformación plástica local pueden ser mayores que en una probeta de ensayo con poca restricción. Por tanto, el espesor del producto, la dirección de laminación, la secuencia de las uniones y el ajuste pertenecen a la planificación de la fabricación, no solo al certificado del material.
Aceros templados y revenidos en estructuras sometidas a carga
Los aceros templados y revenidos (Q&T) adquieren sus propiedades de suministro mediante una secuencia deliberada: austenización, enfriamiento rápido y revenido. El temple crea productos de transformación duros, mientras que el revenido reduce la fragilidad y ajusta la resistencia, la ductilidad y la tenacidad. DIN EN 10025-6:2023-06 abarca productos planos laminados en caliente de aceros estructurales de alto límite elástico, suministrados en condición templada y revenida. Designaciones como S690Q, S690QL y S690QL1 distinguen categorías de resistencia y tenacidad al impacto a temperaturas de ensayo definidas.
El mismo calor que confiere resistencia al acero Q&T puede alterar localmente sus propiedades durante la soldadura. Una ZAC calentada por encima del intervalo de transformación puede volver a formar constituyentes martensíticos o bainíticos duros durante el enfriamiento. Una región calentada por debajo de dicho intervalo puede volver a revenirse y perder dureza y límite elástico. En un elemento sometido a cargas elevadas, esa banda ablandada puede controlar la deformación local, aunque la chapa base conserve su resistencia certificada. Por tanto, la cualificación del procedimiento debe ensayar la combinación real de calidad de acero, espesor y ciclo térmico de soldadura, en lugar de inferir el comportamiento a partir del certificado del metal base.
El aporte térmico, la temperatura entre pasadas y el precalentamiento requieren un control especial. Un aporte térmico excesivo puede reducir la tenacidad de la ZAC o crear una zona ablandada inaceptable; un aporte térmico insuficiente y un enfriamiento rápido pueden producir microestructuras duras y sensibles al hidrógeno. El tratamiento térmico posterior a la soldadura puede revenir aún más la ZAC y el metal de soldadura, pero no constituye una solución universal para un procedimiento inadecuado. También puede modificar la resistencia y la precisión dimensional.
La condición de suministro Q&T no equivale a la ruta de fabricación. ASTM A434/A434M-24 permite el procesamiento de la colada en horno Siemens-Martin, horno básico de oxígeno u horno eléctrico para barras de acero aleado templadas y revenidas especificadas, mientras que ASTM A668/A668M-16 clasifica las piezas forjadas según el tratamiento térmico de suministro, incluidas las condiciones recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada, templada y revenida. Estos ejemplos muestran por qué «acero aleado» o «acero EAF» por sí solos no identifican la condición mecánica o de soldabilidad. Asimismo, ISO 683-1:2016 define los requisitos técnicos de suministro para productos semiacabados, barras, alambrón, productos planos y piezas forjadas suministrados en condiciones especificadas de tratamiento térmico y superficie.
Ensayo de impacto, efectos del espesor y cualificación
El ensayo de impacto Charpy es un ensayo definido a una temperatura definida; no constituye una promesa universal de tenacidad a cualquier temperatura de servicio. Una calidad con designación «L» conforme a BS EN 10025-3:2019 tiene una categoría de ensayo de impacto especificada diferente de la calidad «N» correspondiente. El diseñador debe relacionar dicha categoría con la temperatura mínima del metal, el estado tensional, la velocidad de deformación, el espesor de la chapa y las consecuencias de una fractura.
El espesor modifica tanto la historia térmica del material como las exigencias estructurales. Una chapa gruesa se enfría de manera diferente a una chapa delgada después del laminado, el normalizado o la soldadura. Puede contener una segregación más importante a través de la sección, desarrolla una mayor restricción en una unión y puede presentar una tenacidad diferente entre las ubicaciones próximas a la superficie y las de mitad del espesor. Soldar una chapa de 100 mm con un aporte térmico elevado y múltiples recalentamientos no es metalúrgicamente equivalente a soldar una chapa de 12 mm de la misma calidad nominal. Por tanto, el intervalo de cualificación, la ubicación del ensayo de impacto, la dirección de extracción de las muestras y la energía de aceptación deben ajustarse a las normas de producto y de soldeo aplicables.
La historia térmica también incluye el recalentamiento durante las pasadas posteriores de soldadura, los puntos de soldadura, las reparaciones y el enderezado local con llama. Cada ciclo puede refinar, engrosar o revenir una parte de la ZAC. En el acero Q&T, el calentamiento repetido puede reducir la resistencia; en el acero normalizado de grano fino, una exposición excesiva puede perjudicar el refinamiento del grano. Los ensayos de cualificación deben representar el máximo aporte térmico verosímil, las temperaturas entre pasadas mínima y máxima y el intervalo de espesores pertinente. Por eso, un certificado de material no puede sustituir a la cualificación de un procedimiento de soldeo.
El razonamiento sobre la temperatura de servicio debe concluir con la estructura real, no con el nombre de la calidad. Hay que confirmar la condición de suministro, el espesor, la temperatura de impacto especificada, el procedimiento de soldeo, las evidencias de tenacidad de la ZAC y el nivel de restricción. Solo entonces puede relacionarse de forma creíble una calidad declarada con las cargas y temperaturas que experimentará la fabricación.
Piezas forjadas para recipientes a presión y por qué ASTM A508/A508M es diferente
ASTM A508/A508M-16 no es simplemente una designación para un acero al carbono o aleado con una composición química especificada. Su título identifica una combinación controlada de forma del producto, aplicación en servicio, estado de tratamiento térmico y práctica de fabricación del acero: piezas forjadas de acero al carbono y aleado, tratadas al vacío, templadas y revenidas, para componentes de recipientes a presión. Esa combinación es lo esencial.
Por tanto, una pieza forjada perteneciente a una familia de aceros aleados puede cumplir una condición de suministro y no cumplir otra. La misma composición química general no establece si el acero fue tratado al vacío, forjado con la forma requerida, templado y revenido, o aceptado conforme a los requisitos para recipientes a presión. Se trata de cuestiones técnicas independientes, y ASTM A508/A508M-16 las integra en una única especificación específica para la aplicación.
Alcance de las piezas forjadas para recipientes a presión tratadas al vacío
ASTM A508/A508M-16 contempla componentes forjados utilizados en la construcción de recipientes a presión. El producto no es una barra genérica que posteriormente se mecaniza para convertirla en un componente; es una pieza forjada de acero al carbono o aleado que soporta presión, suministrada en estado templado y revenido y sujeta a disposiciones relativas al tratamiento al vacío. Por consiguiente, la ruta de fabricación y el estado de suministro forman parte de la identidad técnica de la especificación.
La forja modifica la forma y, por lo general, el patrón interno de trabajo del acero, pero por sí sola no establece las propiedades mecánicas finales. Estas propiedades dependen de la composición, la reducción durante la forja, el tamaño de la sección, el enfriamiento, el temple, el revenido y la ubicación de la que se extraen las probetas de cualificación. Además, una pieza forjada grande para un recipiente a presión presenta un problema de templabilidad a través de la sección mucho mayor que una barra pequeña. La superficie puede enfriarse rápidamente mientras que el centro se enfría más lentamente, produciendo diferentes productos de transformación y distinta tenacidad a lo largo de la sección si el tratamiento térmico no se diseña y controla específicamente para el componente.
El tratamiento al vacío aborda otra parte del riesgo. Reducir los gases disueltos y controlar las inclusiones no metálicas puede ser muy importante cuando una pieza forjada de gran espesor debe conservar su tenacidad y soportar un servicio cíclico o a alta presión. Este requisito no afirma que se elimine toda inclusión, ni sustituye a la forja o al tratamiento térmico. Constituye un control adicional sobre el estado del acero líquido antes de que la pieza forjada alcance su estado final de suministro.
Por eso, “templado y revenido” por sí solo no basta para describir una pieza forjada conforme a A508/A508M. ASTM A668/A668M-16, una especificación más amplia para piezas forjadas, clasifica las piezas según el tratamiento térmico de suministro, incluidos los estados recocido, normalizado, normalizado y revenido, templado y revenido, y normalizado, templado y revenido. Esta clasificación indica al usuario cómo se trató térmicamente la pieza forjada. A508/A508M añade requisitos específicos de la aplicación relativos al tratamiento al vacío y a la ruta de fabricación permitida.
La distinción también aparece en otras normas. ISO 683-1:2016 especifica los requisitos técnicos de suministro para productos semielaborados, barras, alambrón, productos planos y piezas forjadas suministrados en estados definidos de tratamiento térmico y superficial. DIN EN 10025-6:2023-06 se aplica a productos planos laminados en caliente de aceros estructurales de alto límite elástico suministrados en estado templado y revenido. Ninguna de estas referencias convierte un producto estructural ordinario en una pieza forjada para recipientes a presión. La forma del producto, la categoría de servicio y la ruta especificada siguen siendo determinantes.
Fabricación básica en horno eléctrico y alternativas permitidas
ASTM A508/A508M-16 exige la fabricación mediante el proceso de horno eléctrico básico, salvo que se utilice un proceso aceptado de afino secundario o de refundición. Esta redacción controla la ruta de fabricación; no afirma que todos los hornos eléctricos produzcan aceros idénticos. La práctica de horno, los materiales de carga, el afino, la desoxidación, el tratamiento al vacío, la colada y la forja posterior siguen influyendo en la limpieza y la calidad interna.
La World Steel Association identifica dos rutas principales de fabricación del acero: la ruta de alto horno/horno básico de oxígeno y la ruta de horno de arco eléctrico. Su descripción de 2024 de las materias primas distingue sus insumos: la ruta integrada utiliza mineral de hierro, carbón coquizable, caliza y acero reciclado, mientras que la ruta de horno de arco eléctrico utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido, además de electricidad. La U.S. Environmental Protection Agency distingue asimismo el proceso básico de oxígeno, que afina el hierro líquido de alto horno con chatarra, del proceso independiente de horno de arco eléctrico.
Esta distinción entre rutas no debe confundirse con las etapas posteriores de fabricación. Según la World Steel Association, la colada continua transforma el acero líquido en desbastes planos, palanquillas y tochos, que después se laminan para obtener productos planos y largos. En cambio, una pieza forjada para un recipiente a presión requiere un producto colado adecuado, seguido de una deformación suficiente y de una operación de forja controlada. El tratamiento térmico se realiza después de esas operaciones de conformado, o parcialmente en paralelo con ellas; no es otra denominación para la ruta de horno eléctrico.
La redacción de A508/A508M permite alternativas mediante el afino secundario o la refundición, en lugar de considerar equivalentes todas las posibles rutas de fusión primaria. El afino secundario puede controlar adicionalmente la composición, los gases y las inclusiones después de la fusión inicial. Los procesos de refundición producen un lingote nuevo a partir de acero fabricado previamente y pueden imponer un control adicional sobre la segregación y la limpieza. Por tanto, la estructura de la norma indica, en efecto, que una ruta primaria diferente solo puede ser aceptable cuando la condición especificada de afino o refundición proporciona la base técnica requerida.
Este requisito no debe trasladarse a todos los productos de acero. ASTM A434/A434M-24, por ejemplo, se aplica a barras de acero aleado, trabajadas en caliente y acabadas en frío, templadas y revenidas, y reconoce la producción en horno abierto, mediante oxígeno básico y en horno eléctrico como rutas permitidas de procesamiento de la fusión. Una especificación para barras puede permitir esas alternativas porque su alcance, geometría del producto, supuestos de servicio y disposiciones de aceptación son diferentes. A508/A508M es más limitada porque una pieza forjada para un recipiente a presión tiene consecuencias distintas cuando presenta discontinuidades internas, segregación o propiedades insuficientes a través del espesor.
Por qué las normas específicas de una aplicación imponen controles sobre la ruta de fabricación
Los componentes de recipientes a presión no se evalúan únicamente por su límite elástico nominal y su resistencia a la tracción. Su fallo puede implicar fractura frágil, fatiga, concentración de tensiones, interacción con soldaduras, daños relacionados con el hidrógeno o una hipótesis de fuga antes de rotura que depende de un comportamiento verificado del material. Los controles sobre la ruta de fabricación ayudan a limitar causas que la composición química y los ensayos de tracción por sí solos pueden no detectar.
En una pieza forjada conforme a A508/A508M, la ruta especificada funciona conjuntamente con la reducción de forja, el tratamiento al vacío y el ciclo de temple y revenido. El resultado es un estado de suministro compuesto por varias capas relacionadas: una forma de producto forjada; un historial controlado de fusión y afino; un acero tratado al vacío; y un estado definido de tratamiento térmico. Si se elimina una de esas capas, cambia la descripción.
Esta lógica explica por qué una etiqueta del proveedor como “acero aleado forjado, templado y revenido” es técnicamente incompleta. Puede identificar la forma y el tratamiento térmico, pero no indicar nada sobre el tratamiento al vacío o la ruta de fusión permitida. Por el contrario, “acero de horno eléctrico” aporta información sobre la fabricación primaria, pero no indica si el componente fue forjado, templado y revenido, o aceptado conforme a una especificación para recipientes a presión.
Por tanto, los controles sobre la ruta de fabricación están justificados cuando la aplicación hace que la calidad interna y la trazabilidad sean críticas para la seguridad. No deben generalizarse a barras, chapas o productos estructurales ordinarios simplemente porque esos productos puedan compartir elementos de aleación o un estado templado y revenido. BS EN 10025-3:2019 se refiere a productos de acero estructural soldable de grano fino, normalizados o laminados en estado normalizado, mientras que DIN EN 10025-6:2023-06 se refiere a productos planos estructurales templados y revenidos. Sus estados de suministro responden a cuestiones diferentes de servicio y fabricación.
ASTM A508/A508M-16 es diferente porque considera la ruta de fabricación parte del requisito del material para recipientes a presión. El acero no se define únicamente por la composición química del grado, sino por lo que es, cómo se fabricó, cómo se trató y dónde está destinado a funcionar.

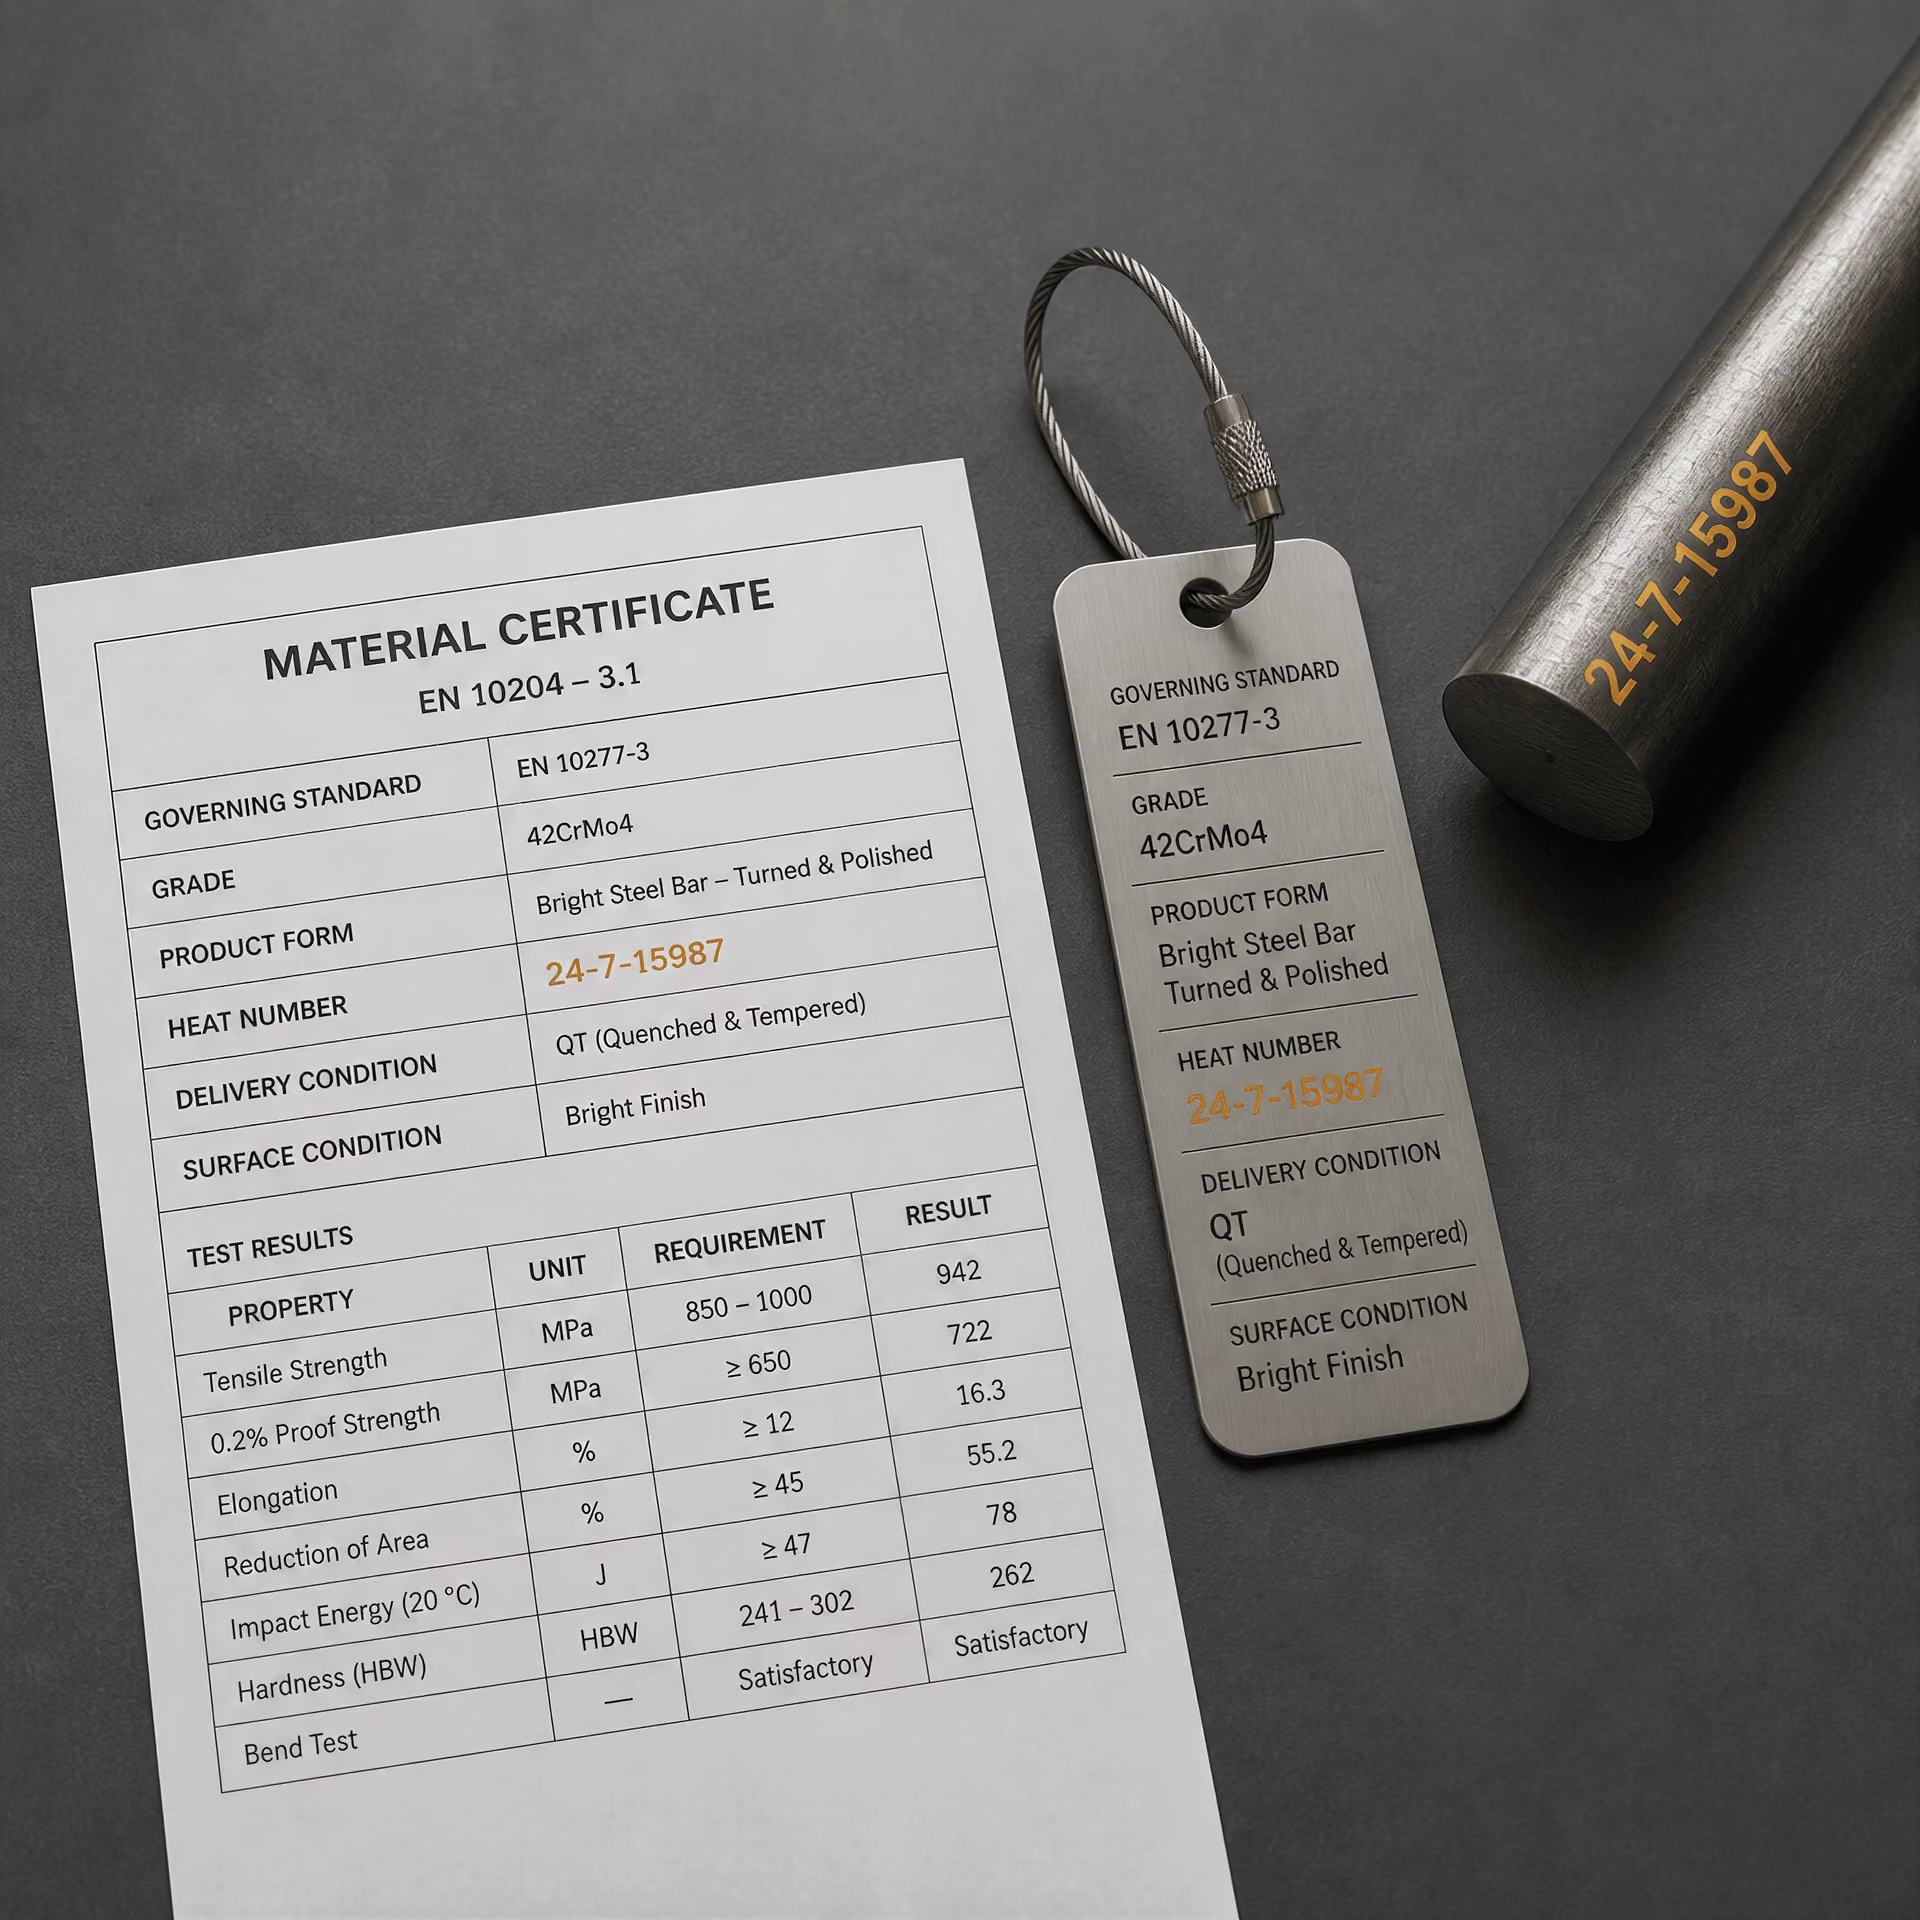
Cómo leer un certificado de material y una referencia normativa estándar
Un certificado de material no es una descripción independiente del acero. Es una evidencia de que un producto concreto, identificado por su calidad, dimensiones y número de colada o de fundición, fue suministrado conforme a requisitos definidos. Debe leerse junto con la norma de producto citada y su edición. «S355N según EN 10025-3» no tiene el mismo significado que «S355J2+N según EN 10025-2», y «42CrMo4 +QT» no es intercambiable con la misma calidad suministrada en estado recocido.
Calidad, norma de producto y condición de suministro
Comience por identificar la norma de producto aplicable, su año de publicación o estado de modificación, y la designación de la calidad exactamente tal como está escrita. La norma controla los límites químicos, las formas de producto permitidas, las condiciones de suministro, los requisitos mecánicos, las dimensiones o tolerancias, las disposiciones de inspección y cualquier cláusula suplementaria. Un certificado que solo indique una calidad, como S690Q o 42CrMo4, es incompleto para su interpretación técnica, porque la misma calidad puede estar contemplada en diferentes normas de producto o suministrarse en formas distintas.
A continuación, identifique la forma del producto. «Chapa», «producto plano», «barra», «alambrón», «forja», «palanquilla» y «tubo sin soldadura» describen categorías de producto diferentes, con distintas reglas de ensayo y dimensionales. La colada continua produce desbastes planos, palanquillas y blooms semifabricados; posteriormente, estos se transforman en productos planos o largos, tal como describió la World Steel Association en 2024. Por tanto, un certificado para una chapa laminada no demuestra automáticamente la conformidad de un anillo forjado fabricado a partir de un acero de composición similar.
La condición de suministro es un estado definido por las normas, no una descripción general del proveedor. Puede combinar la forma del producto, el estado superficial, el tratamiento térmico y los requisitos mecánicos. ISO 683-1:2016 especifica los requisitos técnicos de suministro para productos semifabricados, barras, alambrón, productos planos y forjas fabricados con aceros no aleados para temple y revenido, incluidos los estados normalizado y templado y revenido. La designación «+N» identifica generalmente el material normalizado o laminado de normalización cuando la norma aplicable así lo define; «+QT» identifica el material templado y revenido. El significado preciso sigue derivándose de la norma citada.
BS EN 10025-3:2019 abarca los productos planos y largos laminados en caliente de aceros estructurales de grano fino soldables suministrados en estado normalizado o laminado de normalización, incluidas calidades como S275N y S355N. DIN EN 10025-6:2023-06 abarca los productos planos laminados en caliente de aceros estructurales de alto límite elástico suministrados en estado templado y revenido, incluidas designaciones como S690Q. No se trata simplemente de denominaciones alternativas para un mismo estado de suministro. La normalización, el laminado de normalización, el temple y el revenido producen microestructuras diferentes y, por tanto, distintos límites de resistencia, tenacidad y condiciones de fabricación.
Registre el espesor nominal, la anchura, la longitud o el diámetro, y si el certificado informa de dimensiones nominales o reales. El espesor puede afectar tanto a los valores mecánicos especificados como a la ubicación de la toma de muestras. El estado superficial también requiere una lectura independiente: en bruto de laminación, decapado, mecanizado, pelado o rectificado pueden tener implicaciones diferentes para los defectos, la inspección dimensional y el procesamiento posterior. No infiera la calidad superficial a partir de un sufijo de tratamiento térmico.
Ruta de fusión, número de colada y trazabilidad
La ruta de fabricación es un campo independiente de la condición de suministro. La World Steel Association identifica dos rutas principales de fabricación del acero: la ruta de alto horno/horno básico de oxígeno y la ruta de horno de arco eléctrico. En su descripción de las materias primas de 2024, la ruta integrada utiliza mineral de hierro, carbón metalúrgico, caliza y acero reciclado, mientras que la ruta de horno de arco eléctrico utiliza principalmente acero reciclado, hierro de reducción directa o arrabio líquido y electricidad. La U.S. Environmental Protection Agency describió el proceso de oxígeno básico como el afino del hierro líquido procedente del alto horno con chatarra, y trató el proceso de horno de arco eléctrico como una ruta siderúrgica independiente.
Un certificado puede identificar el proceso de horno, el afino secundario, el tratamiento al vacío, la refusión por electroescoria u otra cualificación de ruta. No trate estas indicaciones como pruebas de una condición de tratamiento térmico. ASTM A434/A434M-24 permite la fabricación en horno de hogar abierto, horno básico de oxígeno y horno eléctrico para las barras de acero aleado laminadas en caliente y acabadas en frío, templadas y revenidas, contempladas en dicha norma. ASTM A508/A508M-16, en cambio, exige la fabricación en horno eléctrico básico, salvo que se utilice afino secundario o refusiones. Estas cláusulas imponen requisitos relativos a la ruta porque así lo establece la norma de producto; no significan que todo acero templado y revenido deba fundirse en un horno eléctrico.
El número de colada, el número de fundición o la identificación de la fusión constituyen el vínculo entre el certificado y el material físico. Deben figurar en el certificado, el marcado del producto, la etiqueta del paquete, la documentación de la forja o el registro de control de materiales. La trazabilidad puede pasar por varios identificadores: colada de horno, línea o colada de colada continua, desbaste plano o palanquilla, lote de laminación, carga de forja y número de pieza final. Compruebe que la cadena sea continua. Un resultado de ensayo de la colada H1234 no puede asignarse a la colada H1235 simplemente porque ambas tengan la misma calidad y se hayan procesado el mismo día.
Cuando el certificado indique «análisis de cuchara», «análisis de producto» o «análisis de comprobación», lea atentamente el término. El análisis de cuchara representa la composición declarada de la colada líquida; el análisis de producto se realiza sobre el producto acabado y puede estar sujeto a desviaciones permitidas diferentes. El carbono, manganeso, silicio, cromo, níquel, molibdeno, fósforo, azufre, nitrógeno y los elementos de microaleación deben compararse con los límites de la norma citada, no con una tabla genérica de calidades de otra edición.
Ensayos mecánicos, tratamiento térmico y criterios de aceptación
Distinga el resultado registrado del requisito de aceptación. Un certificado puede mostrar el límite elástico, la resistencia a la tracción, el alargamiento, la energía de impacto, la dureza, la estricción o el resultado de un examen no destructivo. Cada valor necesita su dirección de ensayo, ubicación de la probeta, intervalo de espesor, temperatura de ensayo, unidad y método normativo. Por ejemplo, un resultado de impacto de 40 J no es interpretable sin saber si se trata de la energía Charpy con entalla en V a 0 °C, −20 °C u otra temperatura especificada.
Compruebe si el resultado es un valor medido o una declaración de conformidad, y si la norma exige ensayar cada colada, cada lote, cada forja o una muestra definida. La aceptación puede depender del límite elástico mínimo, del intervalo de resistencia a la tracción, del alargamiento mínimo, del promedio de energía de impacto y del mínimo individual, del intervalo de dureza o del procedimiento de repetición del ensayo permitido. «Conforme» solo es útil cuando los criterios aplicables son visibles o se citan claramente.
El registro del tratamiento térmico debe identificar la condición, el horno o equipo, el lote, las fechas del tratamiento cuando sean necesarias, las temperaturas, el tiempo de mantenimiento, el método de enfriamiento y los detalles del revenido. SAE AMSH6875C establece requisitos para el tratamiento térmico del acero que incluyen los equipos de horno, los procedimientos, las temperaturas y los métodos de ensayo. ASTM A668/A668M-16 clasifica las forjas según el tratamiento térmico de suministro, incluidas las condiciones recocida, normalizada, normalizada y revenida, templada y revenida, y normalizada-templada y revenida. Estas categorías describen lo que se hizo a la forja antes del suministro; no identifican si el acero se fabricó mediante BOF o EAF.
Por último, examine los requisitos suplementarios. Pueden abarcar ensayos ultrasónicos, ensayos de tracción en la dirección del espesor, ensayos de impacto, tamaño de grano, limpieza, controles de soldabilidad, cartografía de dureza, inspección superficial o restricciones sobre elementos residuales. Estos requisitos suelen invocarse mediante una especificación de compra o una cláusula adicional, y no mediante el nombre de la calidad por sí solo. El certificado solo tiene significado técnico cuando la calidad, la norma y edición del producto, la forma del producto, las dimensiones, la condición de suministro, la declaración de ruta, la identificación de la colada, el registro del tratamiento y las evidencias de ensayo se refieren al mismo material.
Interpretaciones erróneas habituales y marco de comparación basado en normas
Por qué EAF no significa un comportamiento material universal
“Acero EAF” identifica una ruta de fabricación del acero, no un conjunto de propiedades del producto acabado. La World Steel Association afirma que las dos principales rutas de fabricación del acero son la ruta del horno alto–horno de oxígeno básico (BF–BOF) y la ruta del horno de arco eléctrico (EAF). También distingue sus principales materias primas: la ruta integral utiliza mineral de hierro, carbón metalúrgico, piedra caliza y acero reciclado, mientras que la ruta EAF utiliza principalmente acero reciclado, hierro de reducción directa (DRI), arrabio líquido y electricidad.
Esta distinción es importante, pero por sí sola no predice la condición final de suministro. Una carga de EAF compuesta principalmente por acero reciclado puede contener elementos residuales, como cobre, estaño o cromo, distintos de los presentes en una carga basada en gran medida en DRI. La selección de la chatarra, la dilución con DRI o arrabio líquido, la práctica de operación del horno, la inyección de oxígeno, el control de la escoria, la afino secundario y el tratamiento al vacío influyen en la composición química y la limpieza resultantes. Además, un productor puede colar el acero en desbastes planos, palanquillas o blooms y aplicar después diferentes reducciones, programas de enfriamiento y operaciones de acabado. La World Steel Association describe directamente esta secuencia: la colada continua produce desbastes planos, palanquillas y blooms semielaborados, que posteriormente se laminan para obtener productos planos y largos.
Por lo tanto, la ruta EAF no determina si un producto será dúctil, de grano grueso, sensible a las inclusiones, soldable o adecuado para una determinada exigencia de fatiga. Esos resultados dependen de la composición química del grado, los límites de los elementos residuales, el control del nitrógeno y el hidrógeno, la práctica de colada y reducción, el afino de grano, las dimensiones del producto y el tratamiento térmico. La U.S. Environmental Protection Agency dejó clara esta distinción entre rutas en 1995: la fabricación de acero al oxígeno básico afina hierro líquido procedente del horno alto con chatarra, mientras que la fabricación de acero en EAF es un proceso separado. Esta afirmación separa la ruta de la posterior cualificación del producto; no crea una categoría de material EAF con un comportamiento universal.
Las normas también pueden tratar la ruta de manera diferente. ASTM A434/A434M-24 permite rutas de fusión mediante horno de hogar abierto, oxígeno básico y horno eléctrico para barras especificadas de acero aleado templado y revenido, sujetas a los demás requisitos de la norma. En cambio, ASTM A508/A508M-16 exige la fabricación en horno eléctrico básico para las piezas forjadas destinadas a recipientes a presión contempladas, salvo que se utilice afino secundario o refundición. Por lo tanto, la ruta es una variable de conformidad cuando así lo establece la norma, pero sigue siendo solo una variable. Un certificado de colada que indique “EAF” no puede sustituir al grado especificado, la forma del producto, las dimensiones, la condición de tratamiento térmico ni los resultados de ensayo.
Por qué normalizado no es lo mismo que templado y revenido
Normalizado y templado y revenido describen condiciones metalúrgicas de suministro, no nombres alternativos para el mismo tratamiento. En el normalizado, el acero se calienta por encima del intervalo de transformación pertinente y se enfría al aire en reposo. El tratamiento afina o restablece la estructura ferrítico-perlítica y reduce algunos efectos del laminado o la forja previos. La resistencia y la tenacidad resultantes dependen del carbono equivalente, el contenido de aleación, el espesor de la sección y las condiciones de enfriamiento.
El temple es diferente. El acero se calienta para formar austenita y después se enfría con suficiente rapidez para producir un producto de transformación considerablemente más duro, normalmente martensita o una mezcla de martensita y bainita. A continuación se realiza el revenido para reducir las tensiones de temple y ajustar la dureza, la resistencia y la tenacidad. En consecuencia, la estructura final no es la misma que produce el normalizado, y ambas condiciones no deben intercambiarse en una especificación ni en un procedimiento de fabricación.
Un tercer término causa confusión reiteradamente: laminado normalizado. En un programa de laminado normalizado, las pasadas finales de laminación se controlan de modo que la condición resultante se asemeje a la del acero normalizado, aunque el producto puede no recibir un tratamiento independiente de normalizado completo en horno. La temperatura, la reducción y el control de las pasadas de acabado forman parte de la ruta. “Normalizado” y “laminado normalizado” son descripciones relacionadas de la condición de suministro, pero no son afirmaciones de proceso idénticas.
BS EN 10025-3:2019 contempla productos planos y largos de acero estructural soldable de grano fino, laminados en caliente y suministrados en condición normalizada o laminada normalizada. Esta redacción es deliberada. Define una familia de condiciones de suministro permitidas junto con grados, calidades y espesores especificados de hasta 250 mm; no implica que todos los productos de la familia hayan recibido el mismo historial térmico.
Los productos templados y revenidos se rigen por una lógica de propiedades diferente. DIN EN 10025-6:2023-06 contempla productos planos laminados en caliente de aceros estructurales de alta resistencia elástica, suministrados en condición templada y revenida. La resistencia especificada se obtiene mediante endurecimiento y revenido, con requisitos dependientes del espesor y los correspondientes límites para la soldadura, el conformado y el calentamiento de reparación. Un grado normalizado con un límite elástico nominal similar no constituye automáticamente un sustituto, ya que la microestructura, la distribución de dureza, el comportamiento a través del espesor y la respuesta de la zona afectada por el calor pueden ser diferentes.
ASTM A668/A668M-16 muestra por qué la redacción relativa a la condición de suministro debe interpretarse con precisión. Clasifica las piezas forjadas de acero al carbono y aleado como recocidas, normalizadas, normalizadas y revenidas, templadas y revenidas, o normalizadas, templadas y revenidas. Son clasificaciones distintas, no variaciones estilísticas. Del mismo modo, ISO 683-1:2016 especifica requisitos técnicos de suministro para productos semielaborados, barras, alambrón, productos planos y piezas forjadas en condiciones definidas de tratamiento térmico y superficie. “Tratado térmicamente” es demasiado vago cuando la norma aplicable distingue estos estados.
Por qué los grados equivalentes no son automáticamente condiciones de suministro equivalentes
La designación de un grado generalmente controla la composición química y un conjunto de requisitos mecánicos o tecnológicos. Sin embargo, no siempre identifica el producto completo que llega a fabricación. Dos documentos pueden designar aceros químicamente comparables y, al mismo tiempo, diferir en la forma del producto, el intervalo de espesores, el tratamiento térmico de suministro, la condición superficial, la ubicación de la toma de muestras, la temperatura de ensayo, la frecuencia de los ensayos de impacto, el examen ultrasónico o la ruta de fabricación permitida.
La forma del producto es la primera comprobación. Una chapa, una barra, una pieza forjada y un alambrón no desarrollan el mismo historial de deformación ni la misma uniformidad de propiedades, aunque sus composiciones químicas nominales sean próximas. El espesor también es decisivo: las velocidades de enfriamiento y los efectos de segregación cambian con el tamaño de la sección, por lo que un requisito establecido para una chapa de 20 mm no puede aplicarse automáticamente a una pieza forjada de 180 mm.
A continuación, debe verificarse exactamente la condición de suministro. Un producto normalizado, un producto laminado normalizado y un producto templado y revenido pueden presentar cifras similares de límite elástico, pero tener distinta dureza, tenacidad y restricciones de soldadura. La condición superficial también es importante. Las superficies “laminadas”, desincrustadas, mecanizadas, acabadas en frío y forjadas implican supuestos diferentes sobre la descarburación, la cascarilla, la tolerancia dimensional y la inspección.
Las disposiciones sobre ensayos pueden invalidar una afirmación de equivalencia superficial. Debe comprobarse si los ensayos de tracción y de impacto son obligatorios, dónde se extraen las probetas, qué orientación se utiliza y si los ensayos se realizan por colada, lote, pieza forjada o intervalo de espesores. ISO 683-1:2016, BS EN 10025-3:2019, DIN EN 10025-6:2023-06 y las normas ASTM sobre piezas forjadas vinculan los requisitos a categorías de productos definidas, no únicamente a la composición química.
Lista de comprobación para la comparación de materiales
- Ruta Registre la ruta de fusión y afino cuando sea necesario.
- Forma del producto Identifique la placa, barra, alambrón, pieza forjada u otra forma.
- Tratamiento térmico Indique el estado recocido, normalizado, laminado de normalización, templado y revenido u otra condición definida.
- Superficie y dimensiones Registre el acabado, el espesor, el diámetro, las tolerancias y el tamaño de la sección.
- Ensayos Haga coincidir los requisitos de tracción, impacto, dureza, inspección y toma de muestras con la norma aplicable.
- Evidencia Relacione el certificado, el número de colada, el registro del tratamiento y el informe de ensayos con el producto físico.
Por lo tanto, una matriz práctica de comparación debería incluir la ruta de fabricación en una columna, pero nunca dejarla como la columna decisiva. Las demás columnas deberían identificar la forma del producto y el intervalo de tamaños, el grado y la norma aplicable, el tratamiento térmico de suministro, la condición superficial, los requisitos mecánicos y de impacto, la inspección suplementaria y las pruebas documentales, como el número de colada, el registro del tratamiento, el informe de ensayos y la declaración de conformidad. La comparación final debe leerse a lo largo de la fila completa: ruta → forma del producto → tratamiento térmico → norma y grado → requisitos de ensayo y superficie → pruebas documentadas. Solo entonces pueden considerarse técnicamente comparables dos condiciones de suministro nominalmente similares.
Referencias
- [1] Standard Specification for Steel Forgings, Carbon and Alloy, for General Industrial Use. ASTM A668/A668M-16, 2016. https://store.astm.org/a0668_a0668m-16.html
- [2] Standard Specification for Quenched and Tempered Alloy Steel Forgings for Pressure Vessel Components. ASTM A508/A508M-16, 2016. https://store.astm.org/a0508_a0508m-16.html
- [3] Heat-treatable steels, alloy steels and stainless steels — Part 1. ISO 683-1:2016, 2016. https://www.iso.org/standard/70642.html
- [4] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [5] Steelmaking process. World Steel Association technical resource, 2024. https://worldsteel.org/about-steel/steelmaking-process/
- [6] Hot rolled products of structural steels — Part 6. DIN EN 10025-6:2023-06, 2023. https://www.dinmedia.de/en/standard/din-en-10025-6/366216503