




Ce que sont les aciers à outils — et ce qu’ils ne sont pas
Un acier à outils se définit par ce qu’il doit accomplir en service, et non par une recette chimique unique ou par sa position sur une échelle universelle de qualité. ASM International décrit les aciers à outils comme des « aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées » (ASM International, 2024). Cette définition englobe les outils de coupe, les poinçons, les matrices, les moules, les outils de formage, les montages, les calibres et autres outillages dont les surfaces de travail doivent conserver une géométrie contrôlée tout en étant soumises au contact, à la pression, au frottement, aux chocs ou à la chaleur.
| Famille | Désignation traditionnelle | Nuance représentative |
|---|---|---|
| W | Trempable à l’eau | W1 |
| L | Faiblement allié | L6 |
| S | Résistant aux chocs | S7 |
| O | Trempable à l’huile | O1 |
| A | Trempable à l’air | A2 |
| D | À forte teneur en carbone et en chrome | D2 |
| H | Pour travail à chaud | H13 |
| M | Acier rapide au molybdène | M2 |
| T | Acier rapide au tungstène | T1 |
Le mot outil décrit donc une fonction. Un acier devient un acier à outils dans le contexte d’une utilisation exigeante en outillage, même si certaines nuances présentent des recouvrements chimiques ou métallurgiques avec des aciers employés ailleurs. Les familles AISI couramment désignées par W, L, S, O, A, D, H, M et T couvrent respectivement les aciers trempables à l’eau, les aciers faiblement alliés, les aciers résistants aux chocs, les aciers trempables à l’huile, les aciers trempables à l’air, les aciers à haute teneur en carbone et en chrome, les aciers pour travail à chaud, les aciers rapides au molybdène et les aciers rapides au tungstène. ASM International répertorie ces neuf séries dans son étude des aciers à outils publiée en 2020. Les lettres ne correspondent pas à des nuances successives dans un classement de performances. Elles indiquent généralement une méthode de trempe, une application principale ou un système d’alliage dominant.
Aucune famille d’aciers à outils n’est automatiquement supérieure pour toutes les applications. Strong evidence
Cette distinction est importante lorsqu’on compare, par exemple, AISI O1, AISI A2, AISI D2 et AISI H13. O1 est un acier pour travail à froid trempable à l’huile ; A2 est un acier pour travail à froid trempable à l’air ; D2 contient sensiblement davantage de chrome et de carbone, ce qui produit une structure riche en carbures associée à une résistance élevée à l’usure ; H13 est un acier pour travail à chaud conçu pour conserver une dureté et une ténacité utiles lors de cycles thermiques. Aucun de ces aciers n’est automatiquement supérieur aux autres. Un poinçon qui s’écaille sous l’effet des chocs peut nécessiter un équilibre différent de celui d’une matrice de découpage qui s’use au contact d’une tôle abrasive, même si tous deux sont qualifiés d’outils pour travail à froid.
La définition fonctionnelle d’ASM
Modes courants de défaillance des aciers à outils
- Usure abrasive Des particules dures ou des aspérités enlèvent de la matière à la surface active.
- Usure adhésive Des jonctions locales se forment entre l’outil et la pièce, puis arrachent de la matière pendant le glissement.
- Déformation plastique L’arête active ou la cavité perd sa forme sous l’effet d’une contrainte ou d’une température excessive.
- Écaillage De petits fragments se détachent d’une arête, d’un angle, du nez d’un poinçon ou d’un listel de matrice.
- Fatigue thermique Des chauffages et refroidissements répétés produisent des fissures superficielles appelées faïençage thermique.
Les aciers d’ingénierie d’usage général sont habituellement sélectionnés en fonction de leur résistance structurale, de leur ductilité, de leur soudabilité, de leur résistance à la corrosion, de leur tenue en fatigue ou de leur coût de fabrication. On peut exiger d’un composant en acier de construction qu’il supporte une charge sans subir de déformation plastique. Un outil doit souvent supporter cette charge tout en conservant une arête vive, une cavité, un dégagement de coupe, un profil ou une dimension étalonnée. Il peut défaillir par usure abrasive, usure adhésive, déformation plastique, rupture globale, écaillage de l’arête, fatigue thermique, corrosion ou perte de précision dimensionnelle.
Ces modes de défaillance imposent des exigences concurrentes. L’augmentation de la dureté améliore souvent la résistance à l’indentation et à l’usure abrasive, mais une dureté excessive peut réduire la résistance aux chocs ou à la propagation des fissures. Des carbures tels que le carbure de chrome, le carbure de vanadium, le carbure de molybdène et le carbure de tungstène peuvent accroître la résistance à l’usure ; toutefois, des carbures de grande taille, regroupés ou mal répartis peuvent constituer des sites d’amorçage de fissures. Les éléments d’alliage modifient également la trempabilité, les transformations de phase, la réponse au revenu, la dureté à chaud et les variations dimensionnelles au cours du traitement thermique. Le carbone favorise la dureté martensitique et la formation de carbures ; le chrome, le molybdène, le tungstène et le vanadium modifient la population de carbures et le comportement à haute température ; le nickel et le manganèse peuvent influer sur la trempabilité et la ténacité.
Classe de matériau Composition contrôlée et catégorie de produit qui ne précisent pas toutes les caractéristiques microstructurales ou de mise en œuvre régissant la durée de vie de l’outil.
Le procédé de fabrication ajoute une autre variable. Le forgeage, le laminage, la métallurgie des poudres, les pratiques de refusion et les opérations d’usinage ultérieures influencent la ségrégation, la taille et l’orientation des carbures, la porosité, les inclusions et les contraintes résiduelles. Deux pièces portant la même désignation peuvent donc réagir différemment si leur propreté, leur microstructure, la taille du produit ou leur historique de fabrication diffèrent. Une désignation identifie une classe de matériaux contrôlée, mais pas chaque caractéristique qui détermine la durée de vie de l’outil.
Le traitement thermique détermine ensuite quelle part de ce potentiel se transforme en performances utilisables. La température d’austénitisation, le temps de maintien, la vitesse de trempe, le traitement cryogénique lorsqu’il est spécifié, la température de revenu et le nombre de cycles de revenu influencent l’austénite retenue, la martensite, la précipitation des carbures, la dureté, la ténacité et la stabilité dimensionnelle. Une étude publiée en 2020 dans Coatings a identifié les paramètres de traitement thermique comme le facteur principal contrôlant les performances du cœur de l’outil dans le système revêtu étudié. Cette conclusion ne signifie pas que la composition ou la fabrication deviennent secondaires dans toutes les conceptions ; ces facteurs définissent l’étendue microstructurale disponible et la population de défauts que le traitement thermique doit maîtriser.
La conséquence pratique est directe : le choix de la nuance commence par le mode de défaillance dominant. Un outil de coupe manuel peut privilégier la conservation de l’arête et une ténacité suffisante. Un outil de frappe à froid peut nécessiter une résistance à la déformation en compression et à l’écaillage. Un taraud ou un alésoir exige une combinaison de dureté, de stabilité de l’arête de coupe, d’usinabilité et de maîtrise dimensionnelle. Les outils de gaufrage, les matrices, les poinçons, les articles de coutellerie, les outils de formage et les outillages pour hautes températures imposent chacun des combinaisons différentes de charges, de glissement, de chocs et de température. La monographie NBS 88 demeure une référence technique fédérale utile pour la terminologie historique et les notions fondamentales de métallurgie qui sous-tendent ces distinctions.
Acier à outils et acier d’ingénierie d’usage général
L’acier à outils n’est pas simplement un « acier plus résistant », et la dureté seule ne suffit pas à le définir. Un acier allié d’usage général peut fournir une résistance suffisante pour un arbre, un engrenage ou une fixation, mais défaillir rapidement lorsqu’il est utilisé comme arête de coupe ou surface de matrice. À l’inverse, un acier à outils très résistant à l’usure peut se rompre là où une nuance résistante aux chocs ou un acier d’ingénierie plus tenace aurait résisté. La fabricabilité doit également entrer dans le calcul : un matériau difficile à scier, à rectifier, à usiner, à découper au fil, à souder ou à traiter thermiquement peut entraîner des risques de défaillance et des contraintes de procédé avant même son entrée en service.
L’ouvrage de Routledge, Tool Steels: Properties and Performance (2021), analyse le comportement des nuances en fonction de leur composition, des procédés de fabrication, du traitement thermique, du durcissement superficiel et des revêtements. Ce cadre est plus exact que l’interprétation d’une lettre AISI comme un simple classement. Les recommandations d’Uddeholm pour le travail à froid, publiées en 2024, formulent le principe applicable comme le choix d’un acier adapté à l’utilisation tout en réduisant au minimum le coût par pièce produite. Cela signifie ici qu’il faut considérer les performances sur l’ensemble du cycle de vie : la mesure pertinente inclut les changements d’outil, l’affûtage, les arrêts de production, les pièces rebutées et les ruptures prématurées, et pas seulement la spécification initiale du matériau.
Le rôle des formes corroyées selon ASTM A681
ASTM A681 fournit un cadre normatif pour les produits corroyés en acier allié à outils. ASTM International précise dans son domaine d’application de 2024 que « ASTM A681 couvre les exigences chimiques, mécaniques et physiques applicables aux produits corroyés en acier allié à outils ». Les formes couvertes comprennent les barres, les plaques, les tôles, les bandes, les ronds, les fils et les pièces forgées normalement transformés en outils, matrices ou montages.
Ce domaine d’application est important, mais limité. ASTM A681 établit les exigences relatives au produit corroyé fourni ; elle ne permet pas, à elle seule, de choisir AISI D2 plutôt que AISI A2, de prescrire la conception d’un poinçon ou de déterminer si l’usure, l’écaillage, la fissuration thermique ou la déformation constitue le mode de défaillance déterminant. L’utilisateur doit encore spécifier la nuance, la forme du produit, les dimensions, l’état métallurgique, le traitement thermique, l’état de surface et les exigences d’acceptation adaptés au service.
La désignation d’une barre, d’une plaque ou d’une pièce forgée n’annule pas non plus les effets de la microstructure directionnelle ou de la taille de la section. L’orientation des carbures, la ségrégation, les inclusions et la vitesse de refroidissement peuvent influencer le comportement à la rectification, la ténacité et la propagation des fissures. L’outil fini peut nécessiter une détension, un usinage d’ébauche avant la trempe, un traitement thermique contrôlé et une rectification finale afin de respecter sa géométrie prévue. ASTM A681 définit le cadre matériel ; le jugement d’ingénierie relie ce cadre au travail réel de l’outil.
Organisation des désignations AISI des aciers à outils
Les désignations des aciers à outils sont des appellations de classification, et non une échelle allant des nuances inférieures aux nuances supérieures. ASM International définit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées. Dans le cadre de cette finalité générale, le système AISI regroupe les aciers selon la caractéristique qui distinguait initialement leur comportement : le mode de trempe, l’application principale ou le système d’alliage dominant. L’ouvrage Tool Steels d’ASM recense neuf familles principales : W, L, S, O, A, D, H, M et T (ASM International, 2020).
La lettre fournit donc une hypothèse de départ. Elle ne permet pas, à elle seule, de prédire la durée de vie en service. La teneur en carbone, les carbures d’alliage, la propreté, la ségrégation, la voie d’élaboration par métallurgie des poudres ou par lingot, le forgeage, le traitement thermique, l’état de surface et le mode réel de défaillance de l’outil influencent tous le résultat. Un poinçon qui se fracture sous l’effet des chocs nécessite un équilibre différent de celui d’une matrice qui s’use par abrasion, même si tous deux sont des outils de travail à froid. La norme ASTM A681 fournit le cadre normatif applicable aux produits corroyés en acier à outils allié ; elle couvre les exigences chimiques, mécaniques et physiques relatives aux barres, plaques, tôles, feuillards, barres rondes, fils et pièces forgées normalement transformés en outils, matrices ou montages (ASTM International, 2024).
Séries W, L et S
La série W désigne les aciers à outils trempables à l’eau. La désignation renvoie au milieu de trempe traditionnel, et non à l’affirmation que chaque nuance W doit être trempée à l’eau dans toutes les procédures modernes de traitement thermique. Ces aciers sont généralement des aciers à outils au carbone, avec des additions d’alliage limitées par comparaison avec nombre de familles d’aciers à outils apparues ultérieurement. W1 est une désignation représentative. Sa composition relativement simple peut produire une surface de travail martensitique dure après un traitement approprié, tandis que sa trempabilité limitée restreint la profondeur et l’uniformité du durcissement dans les sections plus importantes.
Ce compromis explique l’emploi historique des aciers W pour les outils de coupe manuels, les poinçons simples, les burins, les couteaux et les outils similaires, dont les petites sections pouvaient refroidir rapidement. La trempe à l’eau engendre également des contraintes thermiques importantes et un risque de déformation élevé. La désignation de la famille décrit la pratique de durcissement prévue ; elle ne définit pas la ténacité, la stabilité dimensionnelle ou la résistance à l’usure sans tenir compte de la dimension de la section et du procédé.
La série L désigne les aciers à outils faiblement alliés. Les nuances de cette famille utilisent de modestes additions d’éléments tels que le chrome, le nickel, le molybdène ou le vanadium afin d’améliorer la trempabilité, la résistance mécanique, le comportement à l’usure ou la stabilité, sans atteindre la composition des aciers à outils pour travail à froid fortement alliés ou des aciers à outils rapides. L6 est une désignation bien connue. Sa composition contenant du nickel est associée à une conception axée sur la ténacité, mais cela ne signifie pas que toute nuance L convient aux sollicitations par choc ni à toute application mettant en œuvre un acier faiblement allié.
La série S désigne les aciers à outils résistants aux chocs. L’exigence fondamentale en service est la résistance aux impacts répétés, aux chargements brusques et à l’écaillage, plutôt que la résistance maximale possible à l’abrasion. S7 est une nuance représentative ; S1 et S5 appartiennent à la même grande famille, mais leurs compositions et leurs réponses au traitement thermique ne sont pas identiques. La résistance aux chocs dépend de la teneur en carbone, de l’équilibre des éléments d’alliage, de la taille des grains, de l’austénite retenue, du revenu et de la population de défauts. Une désignation indiquant une résistance aux chocs constitue donc un indice sur le compromis recherché entre dureté et ténacité, et non une garantie contre la rupture.
Séries O, A et D
La série O désigne les aciers à outils trempables à l’huile. Ces nuances contiennent suffisamment d’éléments d’alliage pour durcir plus progressivement que les aciers W ordinaires au carbone, ce qui permet d’utiliser l’huile plutôt que l’eau dans la classification traditionnelle. O1 en est l’exemple couramment cité. La trempe à l’huile peut réduire les déformations et les fissurations de trempe par rapport à l’eau, bien que les variations dimensionnelles restent une préoccupation majeure pour les matrices de précision, les poinçons, les tarauds, les alésoirs et les petits outils de formage. La désignation O indique la manière dont la nuance était historiquement censée être trempée ; elle ne signifie pas que sa résistance à l’usure est supérieure à celle d’une nuance A ou D.
La série A désigne les aciers à outils trempables à l’air. La teneur en éléments d’alliage accroît suffisamment la trempabilité pour qu’un outil durcisse à l’air ou sous atmosphère gazeuse contrôlée, ce qui réduit le choc thermique important associé à l’eau ou à l’huile. A2 est largement reconnue comme une nuance pour travail à froid trempable à l’air. Ces aciers sont choisis lorsqu’une combinaison de résistance à l’usure, de ténacité et de stabilité dimensionnelle est nécessaire pour des matrices, des poinçons, des outils de gaufrage ou des outils de formage. La sévérité moindre de la trempe peut réduire les déformations, mais l’austénite retenue, la répartition des carbures, les dommages de rectification et la pratique du revenu régissent encore les propriétés de l’outil fini.
La série D désigne les aciers à outils à haute teneur en carbone et en chrome. D2 est la désignation représentative. Ses teneurs en carbone et en chrome favorisent la formation d’une population importante de carbures durs riches en chrome, ce qui explique l’association de cette famille avec la résistance à l’usure abrasive et les applications de travail à froid. Ces carbures influencent également la ténacité, l’usinabilité, le comportement lors de la rectification et la sensibilité à la fissuration. Des carbures volumineux ou mal répartis peuvent devenir des sites d’amorçage des fissures ; une désignation D ne révèle pas la taille ni l’orientation des carbures produites par la voie d’élaboration.
Les aciers D sont donc utilisés dans des applications de travail à froid de longue durée, telles que les matrices, les poinçons, les lames de cisaillage et les outils de formage, mais le choix approprié dépend de la cause qui met fin au service en premier : l’usure, l’écaillage de l’arête, la rupture brutale, le grippage ou la variation dimensionnelle. Une teneur élevée en carbone et en chrome constitue un fait de composition, et non un classement universellement supérieur aux familles O ou A, moins alliées.
Séries H, M et T
La série H désigne les aciers à outils pour travail à chaud. Ces nuances sont destinées aux outillages exposés à des températures élevées au cours d’opérations telles que le moulage sous pression, le forgeage à chaud, l’extrusion et le formage à chaud. La famille est subdivisée selon les systèmes d’alliage dominants, notamment les aciers pour travail à chaud au chrome, au tungstène et au molybdène. H13 est une désignation d’acier pour travail à chaud au chrome fréquemment utilisée comme référence ; les nuances de la série H doivent conserver leur résistance mécanique, résister à la fatigue thermique et limiter leur adoucissement lors de chauffages et de refroidissements répétés. Ces exigences diffèrent de celles liées à la résistance à l’abrasion en travail à froid ; un outil plus dur à température ambiante n’est donc pas automatiquement un meilleur outil pour travail à chaud.
La série M désigne les aciers à outils rapides au molybdène. M2 est une nuance représentative. Le molybdène, le tungstène, le vanadium, le chrome et le carbone forment un système fortement allié capable de conserver une dureté de coupe aux températures engendrées pendant l’usinage. La classification reflète la base d’alliage de la famille des aciers rapides, tandis que le comportement final en coupe dépend de l’austénitisation, de la trempe, des revenus multiples, de la population de carbures, de la préparation de l’arête et des éventuels revêtements.
La série T désigne les aciers à outils rapides au tungstène. T1 est la désignation représentative classique. Les compositions d’aciers rapides riches en tungstène ont été historiquement mises au point pour les outils de coupe devant conserver leur dureté sous l’effet de la chaleur ; les nuances T contiennent des carbures qui influencent la dureté à chaud, la résistance à l’usure, la rectification et la ténacité. Les séries M et T ne correspondent pas à des niveaux de qualité opposés. Il s’agit de voies de conception d’alliage différentes au sein des aciers à outils rapides, et la voie appropriée dépend de la température de coupe, de la coupe interrompue, des charges appliquées à l’arête, de la géométrie et du traitement thermique.
Le lien avec le procédé est donc déterminant. Une étude publiée en 2020 dans Coatings a identifié les paramètres du traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil, tandis que la composition et la voie d’élaboration déterminent la structure potentielle des carbures et la population de défauts. L’ouvrage de Routledge Tool Steels: Properties and Performance analyse également les performances au travers de la composition, des procédés de fabrication, du traitement thermique, du durcissement superficiel et des revêtements (Mesquita, 2021). La monographie 88 du NBS fournit un point de référence fédéral antérieur pour la métallurgie des aciers et la terminologie historique.
La sélection doit donc commencer par le mode de défaillance et les conditions de service, puis utiliser la lettre AISI comme une carte des compositions candidates. Uddeholm énonce clairement l’objectif de l’ingénierie du travail à froid : adapter l’acier à outils à l’application et réduire au minimum le coût par pièce produite. En pratique, les performances sur l’ensemble du cycle de vie comptent davantage que la lettre seule. La classification AISI organise les possibilités ; elle ne prend pas la décision d’ingénierie.
Les variables métallurgiques qui déterminent les performances des aciers à outils
Les aciers à outils se définissent par leur utilisation en service, et non par leur seule dureté. ASM International les décrit comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées. Cette définition recouvre des exigences très différentes : un poinçon peut devoir résister aux chocs et à l’effondrement de son arête, tandis qu’un outil de coupe doit conserver une arête vive sous l’effet du frottement et de la chaleur. La norme ASTM A681, qui constitue le référentiel applicable aux produits corroyés en acier à outils allié, couvre les exigences chimiques, mécaniques et physiques relatives aux barres, plaques, tôles, feuillards, barres rondes, fils et pièces forgées normalement transformés en outils, matrices ou montages. La désignation ne permet pas, à elle seule, de prédire les performances.
Les familles AISI telles que W, L, S, O, A, D, H, M et T identifient de grands concepts d’alliage et de traitement. Comme l’explique le texte de métallurgie de Maricopa Community Colleges, les lettres indiquent généralement la méthode de trempe, l’application principale ou le système d’alliage dominant. W1 est associé à la trempe à l’eau, O1 à la trempe à l’huile, A2 à la trempe à l’air, D2 à une composition à haute teneur en carbone et en chrome, H13 aux applications de travail à chaud, M2 aux aciers rapides au molybdène et T1 aux aciers rapides au tungstène. Ces désignations constituent un point de départ. La structure en service dépend de la pratique de fusion, du forgeage ou de la métallurgie des poudres, de l’austénitisation, de la trempe, du revenu, de l’état de surface et du mode de défaillance particulier.
Carbone, éléments d’alliage et trempabilité
| Élément | Principal effet sur l’acier à outils décrit |
|---|---|
| Carbone | Dureté martensitique et formation de carbures |
| Chrome | Trempabilité et carbures riches en chrome |
| Molybdène | Durcissement secondaire et résistance au revenu |
| Tungstène | Carbures d’alliage et dureté à chaud |
| Vanadium | Carbures très durs et contrôle de la taille des grains |
| Nickel | Trempabilité et ténacité dans certaines compositions |
Le carbone fournit les atomes interstitiels qui renforcent le fer et permet à l’austénite de se transformer en martensite dure lors de la trempe. Une teneur en carbone plus élevée augmente généralement la teneur en carbone de la martensite et favorise une dureté après trempe plus importante, mais cette même addition peut accroître la formation de carbures, réduire la ductilité et rendre une arête ou un angle moins apte à supporter les chocs. Le carbone modifie également la quantité de carbone qui reste dans la matrice après la formation des carbures d’alliage. Un pourcentage nominal de carbone n’indique donc pas la teneur en carbone de la martensite finale.
Principaux termes de métallurgie
- Dureté
- Résistance à une déformation plastique localisée.
- Trempabilité
- Profondeur jusqu’à laquelle la martensite peut se former dans des conditions de refroidissement spécifiées.
- Austénite retenue
- Austénite qui ne se transforme pas en martensite pendant la trempe.
- Durcissement secondaire
- Augmentation de la dureté provoquée par la précipitation de fins carbures d’alliage pendant le revenu.
La trempabilité est différente de la dureté. Elle décrit la profondeur à laquelle un acier peut former de la martensite dans des conditions de refroidissement données. Le chrome, le molybdène, le manganèse et le silicium retardent les transformations diffusives telles que la perlite et la bainite, ce qui permet aux sections situées plus loin d’une surface trempée de durcir. Le nickel peut favoriser la trempabilité et la ténacité, bien qu’il soit moins associé à une forte formation de carbures dans les aciers à outils classiques. Le molybdène réduit également certaines formes de fragilisation au revenu et contribue au durcissement secondaire. Le résultat dépend de la dimension de la section, de la taille des grains d’austénite, de la sévérité de la trempe et de l’état antérieur de l’acier.
Le chrome joue plusieurs rôles. En quantité modérée, il améliore la trempabilité et la résistance à l’oxydation ; à des teneurs plus élevées, il se combine au carbone pour produire des carbures riches en chrome, notamment dans les nuances à haute teneur en carbone et en chrome telles que D2. Le molybdène et le tungstène forment des carbures d’alliage durs et favorisent le durcissement secondaire lorsque de fins précipités apparaissent pendant le revenu. Leur effet sur la dureté à chaud est particulièrement important dans les aciers rapides et les nuances pour travail à chaud. Le vanadium forme des carbures de vanadium très durs, souvent de type VC ou des carbures MC riches en vanadium, qui résistent à l’usure abrasive et limitent la croissance des grains d’austénite lorsque leurs particules restent fines et bien réparties.
D’autres additions modifient la fenêtre de traitement. Le silicium renforce la ferrite et peut influencer la réponse au revenu. Le manganèse améliore la trempabilité, mais peut accroître la sensibilité à l’austénite retenue et à la ségrégation lorsque la composition et le traitement sont mal maîtrisés. Le cobalt ne forme pas une population importante de carbures au sens habituel des aciers rapides ; il élève la température à laquelle la matrice se ramollit et favorise les performances de coupe à température élevée. L’azote, le soufre et le plomb peuvent influencer l’usinabilité ou la précipitation, mais leur intérêt dépend fortement de la nuance et des exigences de propreté.
Un acier présentant une trempabilité élevée n’est pas automatiquement plus tenace ou plus résistant à l’usure. Il peut durcir à cœur dans une grande section de matrice tout en contenant des carbures grossiers, de la ségrégation ou une quantité excessive d’austénite retenue. L’étude du traitement thermique publiée dans Coatings par MDPI en 2020 a identifié les paramètres de traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil. La composition détermine les structures susceptibles de se former ; le traitement détermine lesquelles subsistent effectivement.

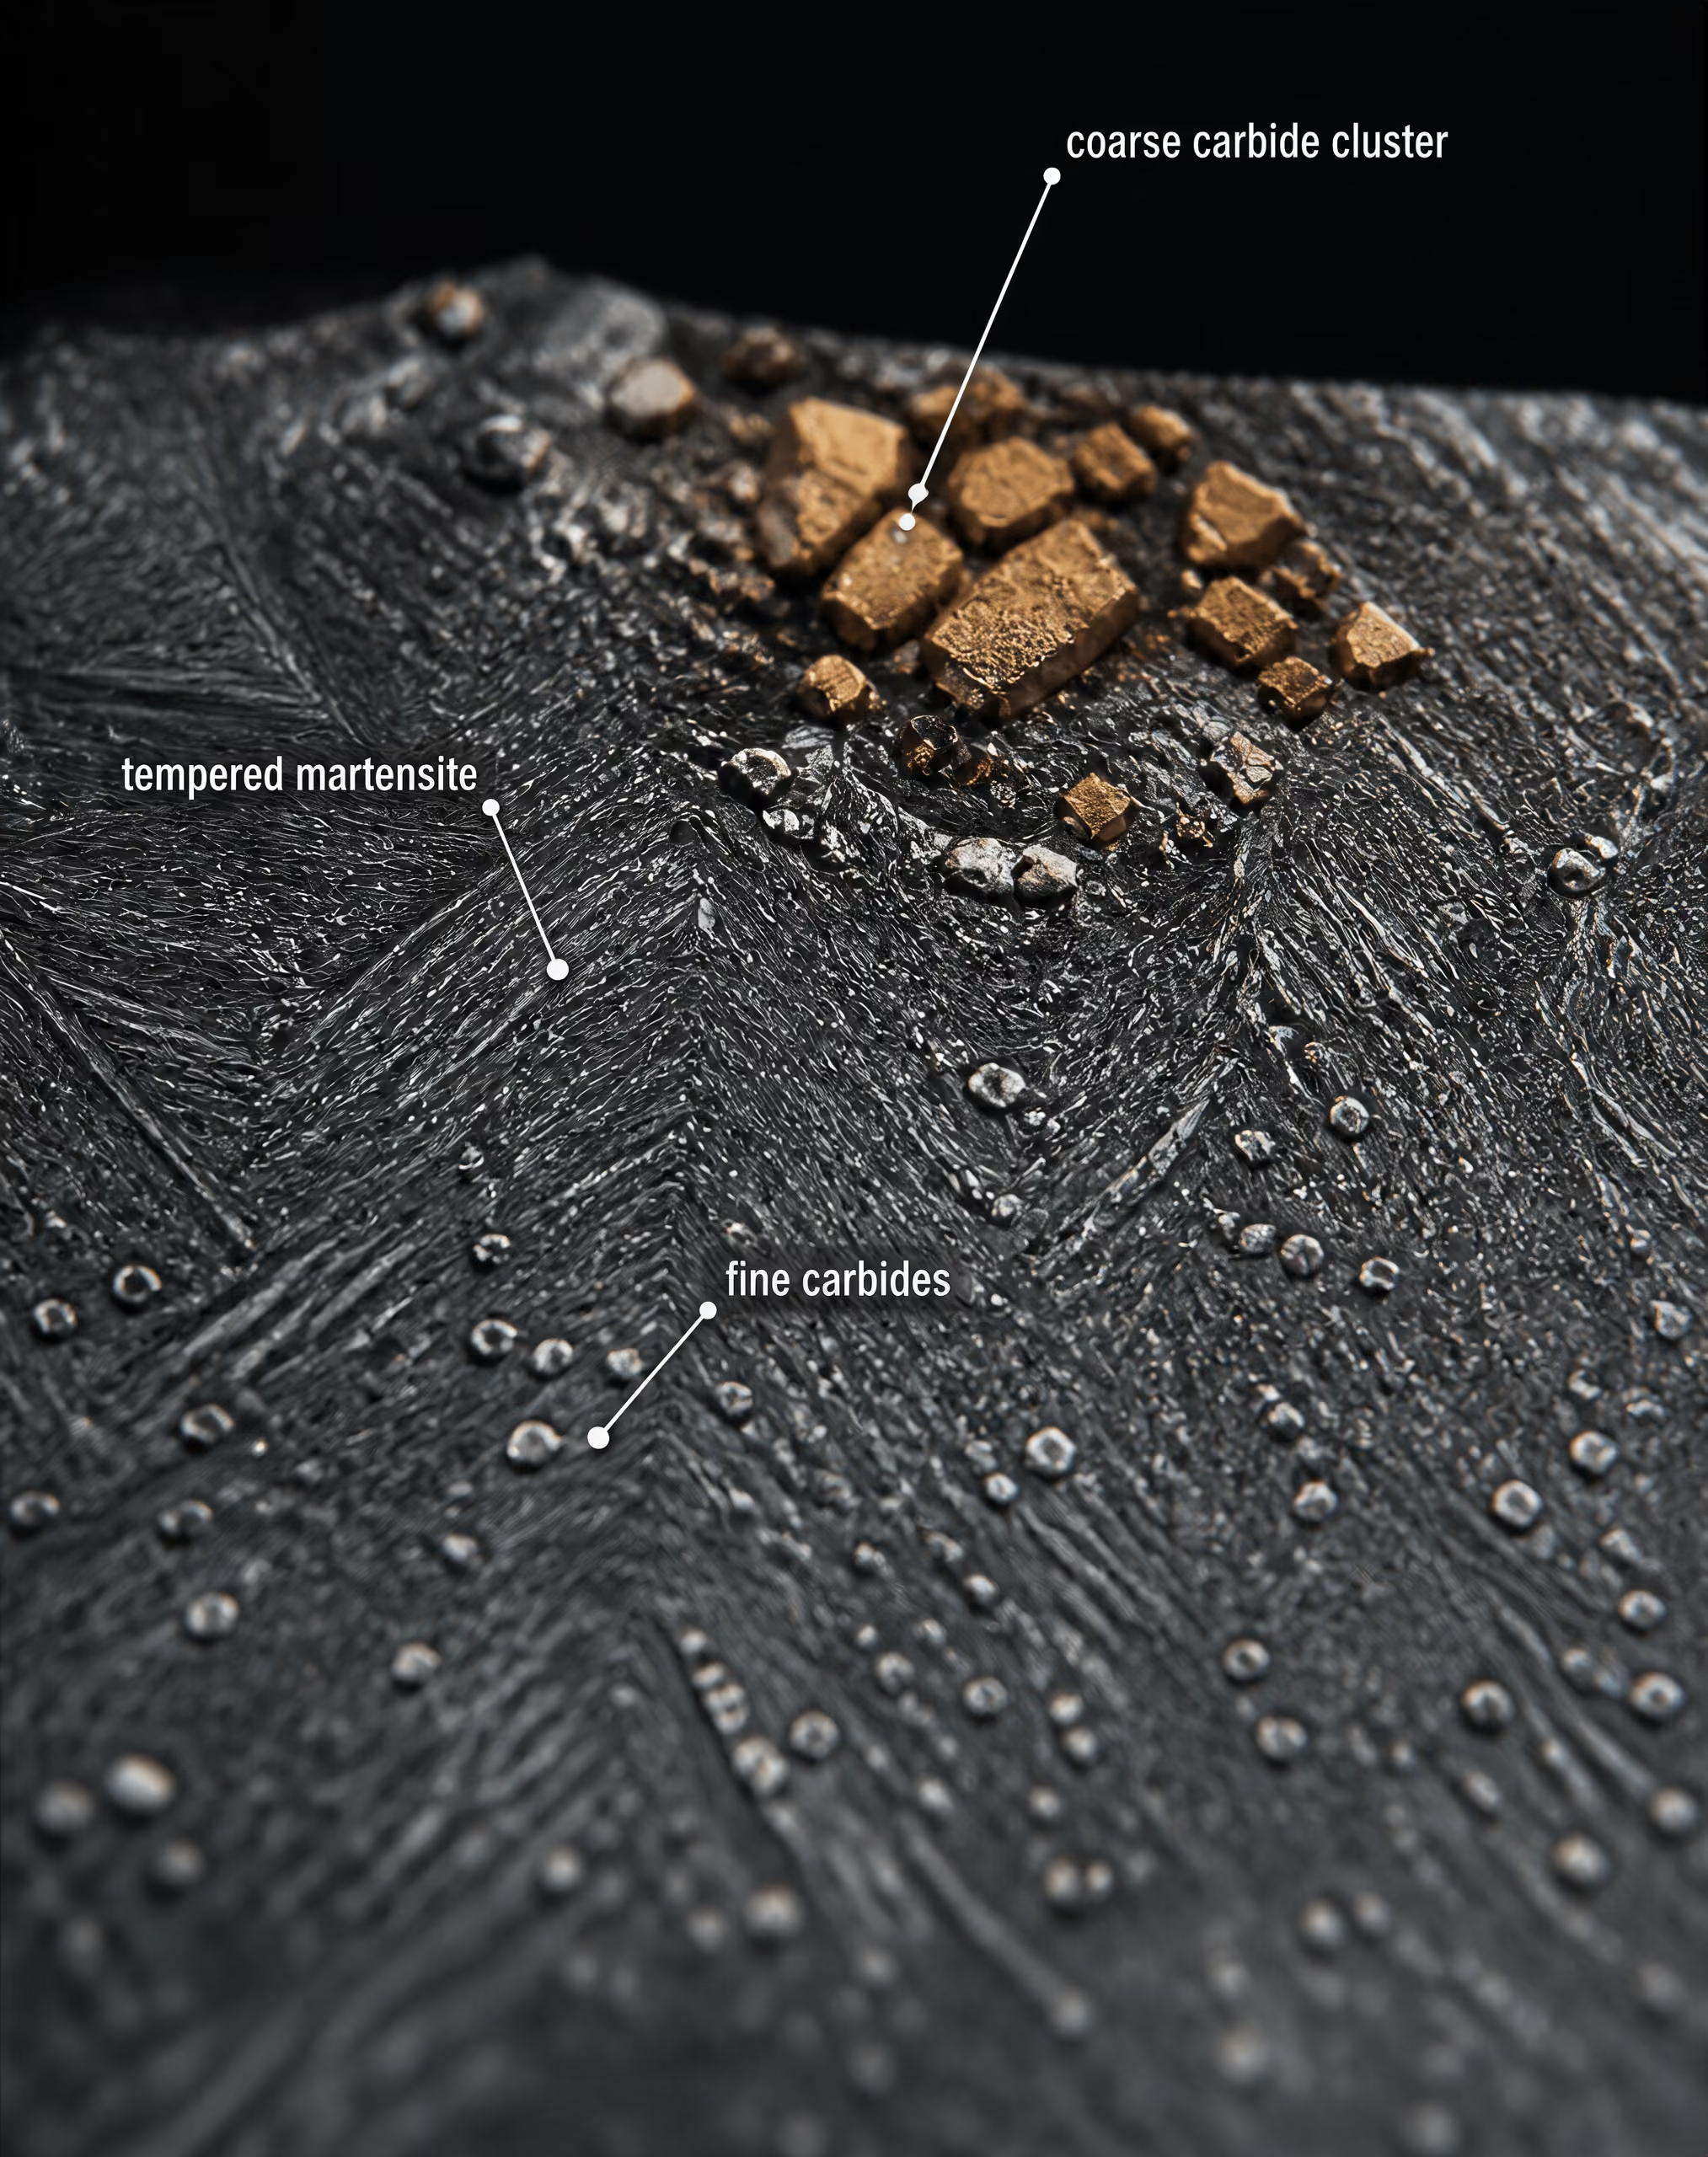
Carbure Composé dur formé lorsque le carbone se combine avec le fer ou avec des éléments d’alliage tels que le chrome, le molybdène, le tungstène ou le vanadium.
Carbures et équilibre entre résistance à l’usure et ténacité
Les carbures sont essentiels au comportement des aciers à outils, car ce sont des particules dures dispersées dans une matrice métallique comparativement plus tenace. Leur chimie, leur fraction volumique, leur taille, leur forme, leur espacement et leur orientation sont aussi importants que leur simple présence. La cémentite riche en fer, les carbures M₇C₃ riches en chrome, les carbures M₆C riches en molybdène et en tungstène et les carbures MC riches en vanadium n’offrent pas la même résistance à l’abrasion, au ramollissement thermique ou à la fissuration.
Une population de carbures fins et dispersés peut améliorer la résistance à l’usure sans créer de grands sites d’amorçage des fissures. Les carbures primaires grossiers peuvent résister efficacement à un mécanisme d’usure, mais ils interrompent également la matrice et concentrent les contraintes. Les angles vifs des carbures, les alignements de carbures produits par la ségrégation et les amas de carbures orientés par le laminage ou le forgeage peuvent devenir des chemins privilégiés pour l’amorçage des fissures. Une micrographie polie peut révéler le même type nominal de carbure dans deux nuances tout en montrant des répartitions très différentes et, par conséquent, des durées de service très différentes.
| Procédé de fabrication | Structure ou préoccupation décrite |
|---|---|
| Métallurgie des lingots | Ségrégation chimique et bandes de carbures allongées |
| Forgeage et laminage | Lignes de flux des grains et disposition directionnelle des carbures |
| Métallurgie des poudres | Particules de carbure plus fines et réparties plus uniformément |
L’équilibre entre résistance à l’usure et ténacité ne se résume pas à un simple compromis entre « davantage de carbures » et « moins de carbures ». L’usure abrasive bénéficie souvent d’une forte fraction de particules dures, mais l’écaillage des arêtes peut s’accélérer lorsque la matrice entre les particules est trop faible ou lorsque l’espacement entre les carbures est trop réduit pour émousser une fissure. L’usure adhésive, l’usure par impact, la déformation plastique et la fatigue thermique imposent des exigences différentes. Un poinçon frappant une pièce mal alignée peut connaître une défaillance par écaillage instable unique, même si sa dureté mesurée reste élevée. Une lame de cisaille peut, au contraire, perdre progressivement ses performances par émoussement abrasif.
Le procédé de fabrication modifie cette structure. La métallurgie conventionnelle en lingots peut produire une ségrégation chimique et des bandes de carbures allongées que le forgeage ultérieur peut réduire sans toujours les éliminer. La métallurgie des poudres peut créer une répartition plus uniforme des carbures, bien que les propriétés finales dépendent toujours de la consolidation, du forgeage, du traitement thermique et des défauts de surface. L’idée n’est pas qu’un procédé soit toujours supérieur. C’est que la composition nominale ne permet pas de décrire la population de défauts ni l’architecture des carbures créées par le procédé.
Le revenu ajoute un niveau de complexité. Pendant le revenu, les éléments d’alliage peuvent quitter la martensite sursaturée et former de fins carbures secondaires. Dans M2 et les aciers rapides apparentés, le molybdène, le tungstène et le vanadium participent à une précipitation qui augmente la dureté après une première phase de ramollissement. Ce durcissement secondaire favorise également la dureté à chaud, mais un traitement trop sévère peut laisser des contraintes résiduelles excessives ou de l’austénite retenue. L’affinement des carbures, plutôt que leur seule quantité, détermine souvent si l’ajout d’éléments d’alliage produit une endurance utile en coupe ou un comportement fragile de l’arête.
Structure de la matrice et austénite retenue
La matrice qui entoure les carbures assure une grande partie de la ténacité de l’outil et soutient les carbures sous charge. La martensite trempée présente une résistance élevée, car le carbone et les atomes d’alliage déforment le réseau du fer et entravent le mouvement des dislocations. La martensite non revenue contient toutefois de fortes contraintes résiduelles et résiste mal à la rupture brutale. Le revenu réduit ces contraintes, permet une précipitation contrôlée des carbures et ajuste l’équilibre entre dureté et ténacité.
Le traitement d’austénitisation contrôle à la fois la chimie de la matrice et la dissolution des carbures. Si la température est trop basse, une quantité insuffisante de carbone et d’éléments d’alliage entre en solution dans l’austénite, ce qui limite la trempabilité et la dureté finale. Si elle est trop élevée ou si le maintien est trop long, une dissolution excessive des carbures peut enrichir la matrice, augmenter la taille des grains d’austénite et accroître la quantité d’austénite retenue après la trempe. De gros grains d’austénite antérieure réduisent le nombre de barrières disponibles pour arrêter la propagation d’une fissure.
L’austénite retenue est la fraction d’austénite qui ne se transforme pas en martensite pendant la trempe. Elle peut améliorer la ténacité apparente immédiatement après le durcissement, mais elle est dimensionnellement instable sous l’effet des contraintes de service, de la chaleur de rectification ou d’un revenu ultérieur. Sa transformation en martensite fraîche et non revenue peut provoquer des déformations, des fissures ou des modifications de la géométrie de coupe. Un traitement cryogénique, plusieurs cycles de revenu ou des conditions d’austénitisation soigneusement choisies peuvent réduire ce problème, mais aucun ne constitue un remède universel.
La matrice finale peut contenir de la martensite revenue, de l’austénite retenue, des carbures secondaires et parfois des régions bainitiques ou perlitiques dues à un refroidissement insuffisant. Leurs proportions et leurs interfaces gouvernent la fatigue, l’écaillage, la déformation et le ramollissement thermique. La rectification de surface ajoute une autre variable : les contraintes résiduelles de traction, les brûlures de rectification et les microfissures peuvent compromettre un cœur correctement traité.
L’ouvrage de Routledge, Tool Steels: Properties and Performance (2021), aborde les performances à travers la composition, les procédés de fabrication, le traitement thermique, le durcissement superficiel et les revêtements, plutôt qu’à travers la seule désignation de la nuance. Cette approche concorde avec les fondements métallurgiques plus anciens consignés dans la Monographie 88 du NBS et avec l’accent mis par ASM International sur les effets combinés de la résistance à l’usure, de la ténacité, de la dureté à chaud, des carbures et du traitement thermique. Les recommandations d’Uddeholm pour le travail à froid en expriment la conséquence pratique : la sélection doit être adaptée à l’application et réduire le coût du cycle de vie par pièce produite. La question pertinente n’est pas de savoir quelle désignation occupe le rang le plus élevé, mais quelle structure matrice-carbures peut résister à la charge, à la température, au contact et au mode de défaillance réels de l’outil.
Voie de fabrication : pourquoi une même nuance ne présente pas une microstructure unique
Une désignation d’acier à outils identifie une plage de composition et une famille d’utilisation prévue, et non une structure interne unique. L’AISI O1, l’AISI D2, l’AISI M2 et d’autres nuances peuvent donc présenter différentes combinaisons de ténacité, de résistance à l’usure, de stabilité dimensionnelle et d’usinabilité lorsque leur historique de fusion, de coulée, de déformation et de traitement thermique diffère. ASM International décrit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées ; la question pertinente n’est pas simplement de savoir quelle lettre figure dans la désignation, mais de déterminer comment la microstructure obtenue réagit au mode de défaillance de l’outil.
La norme ASTM A681 (2024) couvre « les exigences chimiques, mécaniques et physiques applicables aux produits corroyés en acier à outils allié », notamment les barres, plaques, tôles, feuillards, barres étirées, fils et pièces forgées normalement transformés en outils, matrices ou montages. Ce cadre normatif définit les exigences applicables aux produits, mais il ne rend pas métallurgiquement identique chaque forme d’une nuance. La dimension du produit, le taux de réduction, l’historique de refroidissement et l’emplacement d’où provient une section peuvent tous influer sur la structure livrée à la fabrication de l’outil.
Métallurgie des lingots et ségrégation
L’acier à outils corroyé conventionnel commence par un lingot coulé ou une ébauche coulée en continu. Lors de la solidification, les éléments d’alliage ne restent pas parfaitement répartis. Le carbone, le chrome, le molybdène, le tungstène, le vanadium et les autres solutés se répartissent entre les phases liquide et solide. Le dernier liquide à se solidifier peut s’enrichir en éléments qui forment des carbures, produisant une ségrégation chimique entre les cœurs des dendrites et les régions interdendritiques. Dans une nuance à haute teneur en carbone et en chrome telle que l’AISI D2, cet historique peut influer sur la taille, la quantité et la répartition des carbures riches en chrome. Dans l’AISI M2, les populations de carbures contenant du tungstène, du molybdène et du vanadium reflètent elles aussi à la fois la composition et la solidification.
La ségrégation ne constitue pas nécessairement un défaut visible dans toutes les sections, mais elle crée des variations locales du comportement lors des transformations et de la formation des carbures. Les régions enrichies peuvent réagir différemment lors de l’austénitisation, et les amas de carbures grossiers peuvent agir comme des concentrateurs de contraintes. Sous l’effet d’un impact ou d’une flexion, une fissure peut se propager à travers une ligne ou un amas de carbures plutôt qu’à travers la matrice de martensite revenue. En service de glissement ou d’abrasion, un carbure dur peut améliorer la résistance à l’enlèvement de matière, tandis qu’un carbure volumineux et mal soutenu peut se fracturer ou s’arracher, endommageant ainsi l’arête active.
Les inclusions non métalliques ajoutent un autre niveau de complexité. Des inclusions d’oxydes, de sulfures et de silicates peuvent provenir de la fusion, de l’affinage, de la coulée ou d’opérations ultérieures de transformation. Leur composition chimique, leur taille, leur forme et leur orientation influent sur l’amorçage de la fatigue et le comportement à la rupture. Cet effet est particulièrement important dans les poinçons, les lames de cisaille, les tarauds et autres outils soumis à des sollicitations répétées, pour lesquels une petite discontinuité interne peut avoir davantage d’importance qu’une différence modérée de dureté globale.
Le forgeage et le laminage réduisent la structure de coulée, referment les vides internes et redistribuent la matière ségrégée, mais n’effacent pas complètement l’historique initial. Le résultat final dépend de la température, de la déformation, de la réduction et du refroidissement. Un gros lingot fortement réduit pour obtenir une barre peut présenter un espacement des carbures et un profil de ségrégation différents de ceux d’une section initiale plus petite transformée pour atteindre la même nuance nominale.
Forgeage, laminage et structure directionnelle
Anisotropie Différence de réponse du matériau provoquée par l’orientation, par exemple lors d’un chargement parallèle ou transversal aux alignements de carbures ou aux lignes de flux des grains.
Le travail à chaud désagrège les dendrites de coulée et allonge les inclusions ainsi que les régions riches en carbures dans la direction de la déformation. Il produit un fibrage et, dans de nombreux aciers à outils corroyés, une disposition directionnelle des carbures souvent appelée bandage ou alignement des carbures. La matrice peut devenir relativement uniforme après le traitement thermique, tandis que les chapelets de carbures allongés restent visibles sur une coupe polie et attaquée.
La direction est importante, car les propriétés mécaniques peuvent différer dans la direction de transformation et perpendiculairement à celle-ci. Un outil sollicité parallèlement à des chapelets de carbures alignés ne présente pas le même trajet de fissuration qu’un outil sollicité transversalement à ces chapelets. La ténacité longitudinale, la ténacité transversale, la résistance à la flexion, la résistance à la fatigue et la stabilité de l’arête peuvent donc diverger, même lorsque la dureté et l’analyse chimique sont similaires. Il s’agit d’une anisotropie : la réponse du matériau dépend de son orientation.
Cette conséquence s’étend à la conception de l’outil. Une matrice de forgeage, un poinçon ou un élément de découpe obtenu à partir d’une barre ne doit pas être considéré comme un matériau sans direction privilégiée. L’orientation du profil de l’outil, la charge dominante en service et le trajet de fissuration attendu doivent être pris en compte conjointement. Une barre, une plaque, une tôle, un feuillard, une barre étirée, un fil ou une pièce forgée impose également des choix différents en matière d’usinage et de formage. Une plaque épaisse peut nécessiter l’enlèvement d’une couche superficielle ou une attention particulière aux variations dans l’épaisseur ; un feuillard peut être choisi pour un petit composant formé dont la direction finale suit celle du laminage ; le fil et la barre peuvent alimenter des opérations de formage à froid ou de frappe dans lesquelles l’état de surface et les défauts axiaux deviennent importants.
Le fibrage est utile lorsqu’il soutient la charge appliquée, mais préjudiciable lorsqu’il offre un trajet facile au dédoublement ou à la rupture de l’arête. Le bandage peut également produire une réponse hétérogène lors du traitement thermique, notamment lorsque des variations locales de composition modifient la trempabilité ou l’austénite résiduelle. Un outil en AISI O1 nominalement identique, mais fabriqué à partir de formes de produits différentes, peut donc nécessiter des surépaisseurs différentes pour compenser les déformations d’usinage et se rompre par écaillage, se plier ou se fissurer pour des raisons différentes.
L’ouvrage d’ASM International publié en 2020 indique que les performances des aciers à outils dépendent de combinaisons de résistance à l’usure, de ténacité, de dureté à chaud, de carbures et de traitement thermique. Tool Steels: Properties and Performance de Routledge (2021) développe le même point général en considérant la composition, les procédés de fabrication, le traitement thermique, la trempe superficielle et les revêtements comme des variables interdépendantes. La voie de fabrication définit l’état initial ; elle ne remplace pas le traitement thermique. Une étude publiée en 2020 dans Coatings, la revue de MDPI, a identifié les paramètres du traitement thermique comme le facteur principal contrôlant les performances du cœur de l’outil, tandis que la composition et les transformations antérieures établissent le potentiel du matériau et sa population de défauts.

Métallurgie des poudres et affinement des carbures
L’acier à outils issu de la métallurgie des poudres modifie le problème de solidification au lieu de simplement reproduire la production conventionnelle à plus petite échelle. L’alliage en fusion est atomisé en fines particules, chacune se solidifiant rapidement et contenant un volume ségrégé relativement faible. La poudre est ensuite compactée et consolidée, généralement par compression isostatique à chaud, puis soumise à une transformation thermomécanique et à un traitement thermique.
La solidification rapide des particules limite la croissance de grands réseaux de carbures. Après consolidation, les particules de carbure sont généralement plus fines et plus uniformément réparties que dans un matériau de même composition nominale coulé et corroyé de manière conventionnelle. La réduction des amas de carbures grossiers peut améliorer la résistance à la rupture des carbures, à l’écaillage de l’arête et à la propagation des fissures, tandis que la structure plus uniforme réduit les variations de propriétés selon la section et l’orientation. Il s’agit de tendances structurelles et non de garanties automatiques ; des défauts de consolidation, un traitement thermique inadapté, une teneur excessive en carbures et une mauvaise préparation de surface peuvent encore déterminer la défaillance.
Le contraste est particulièrement net dans les nuances fortement alliées contenant des éléments formant une quantité importante de carbures. L’AISI D2 conventionnel peut contenir des populations relativement importantes de carbures riches en chrome, dont l’alignement est hérité de la transformation. Une voie utilisant la métallurgie des poudres peut produire une répartition plus fine des carbures de chrome, bien que les phases et les tailles exactes dépendent de l’atomisation, de la consolidation, du forgeage ou du laminage, ainsi que du traitement thermique. Les versions en métallurgie des poudres des aciers rapides tels que l’AISI M2 visent elles aussi à maîtriser l’espacement des carbures et à réduire l’anisotropie liée à la ségrégation. La désignation identifie toujours la famille d’alliage. Elle ne précise ni une taille unique de carbures ni un niveau unique de ténacité.
Cette distinction est importante lorsqu’un outil est fabriqué à partir d’une barre, d’une plaque, d’un feuillard, d’une barre étirée, d’un fil ou d’une pièce forgée. L’usinage enlève de la matière, mais ne supprime pas la structure directionnelle dans l’ensemble de l’outil restant. La rectification peut exposer des régions riches en carbures et introduire des contraintes résiduelles de traction ou des dommages thermiques localisés à la surface. Une voie de fabrication qui confère au cœur une structure fine et homogène peut donc offrir une marge différente contre l’écaillage d’une voie corroyée conventionnelle, même après que les deux matériaux ont reçu le même traitement nominal de durcissement.
Les recommandations Uddeholm de 2024 relatives au travail à froid formulent la règle pratique d’ingénierie suivante : le choix de l’acier à outils doit correspondre à l’application et réduire au minimum le coût par pièce produite. Cela signifie qu’il faut faire correspondre la voie de fabrication et la forme du produit au mode de défaillance dominant — usure, rupture par impact, déformation plastique, faïençage thermique, fatigue ou écaillage de l’arête — plutôt que de classer les lettres AISI de la plus faible à la plus élevée. Une même désignation peut décrire des structures initiales matériellement différentes, et ces structures restent partie intégrante de l’outil longtemps après l’usinage de l’acier.
Les paramètres du traitement thermique constituaient le principal facteur contrôlant les performances du cœur de l’outil dans le système revêtu étudié. Limited evidence

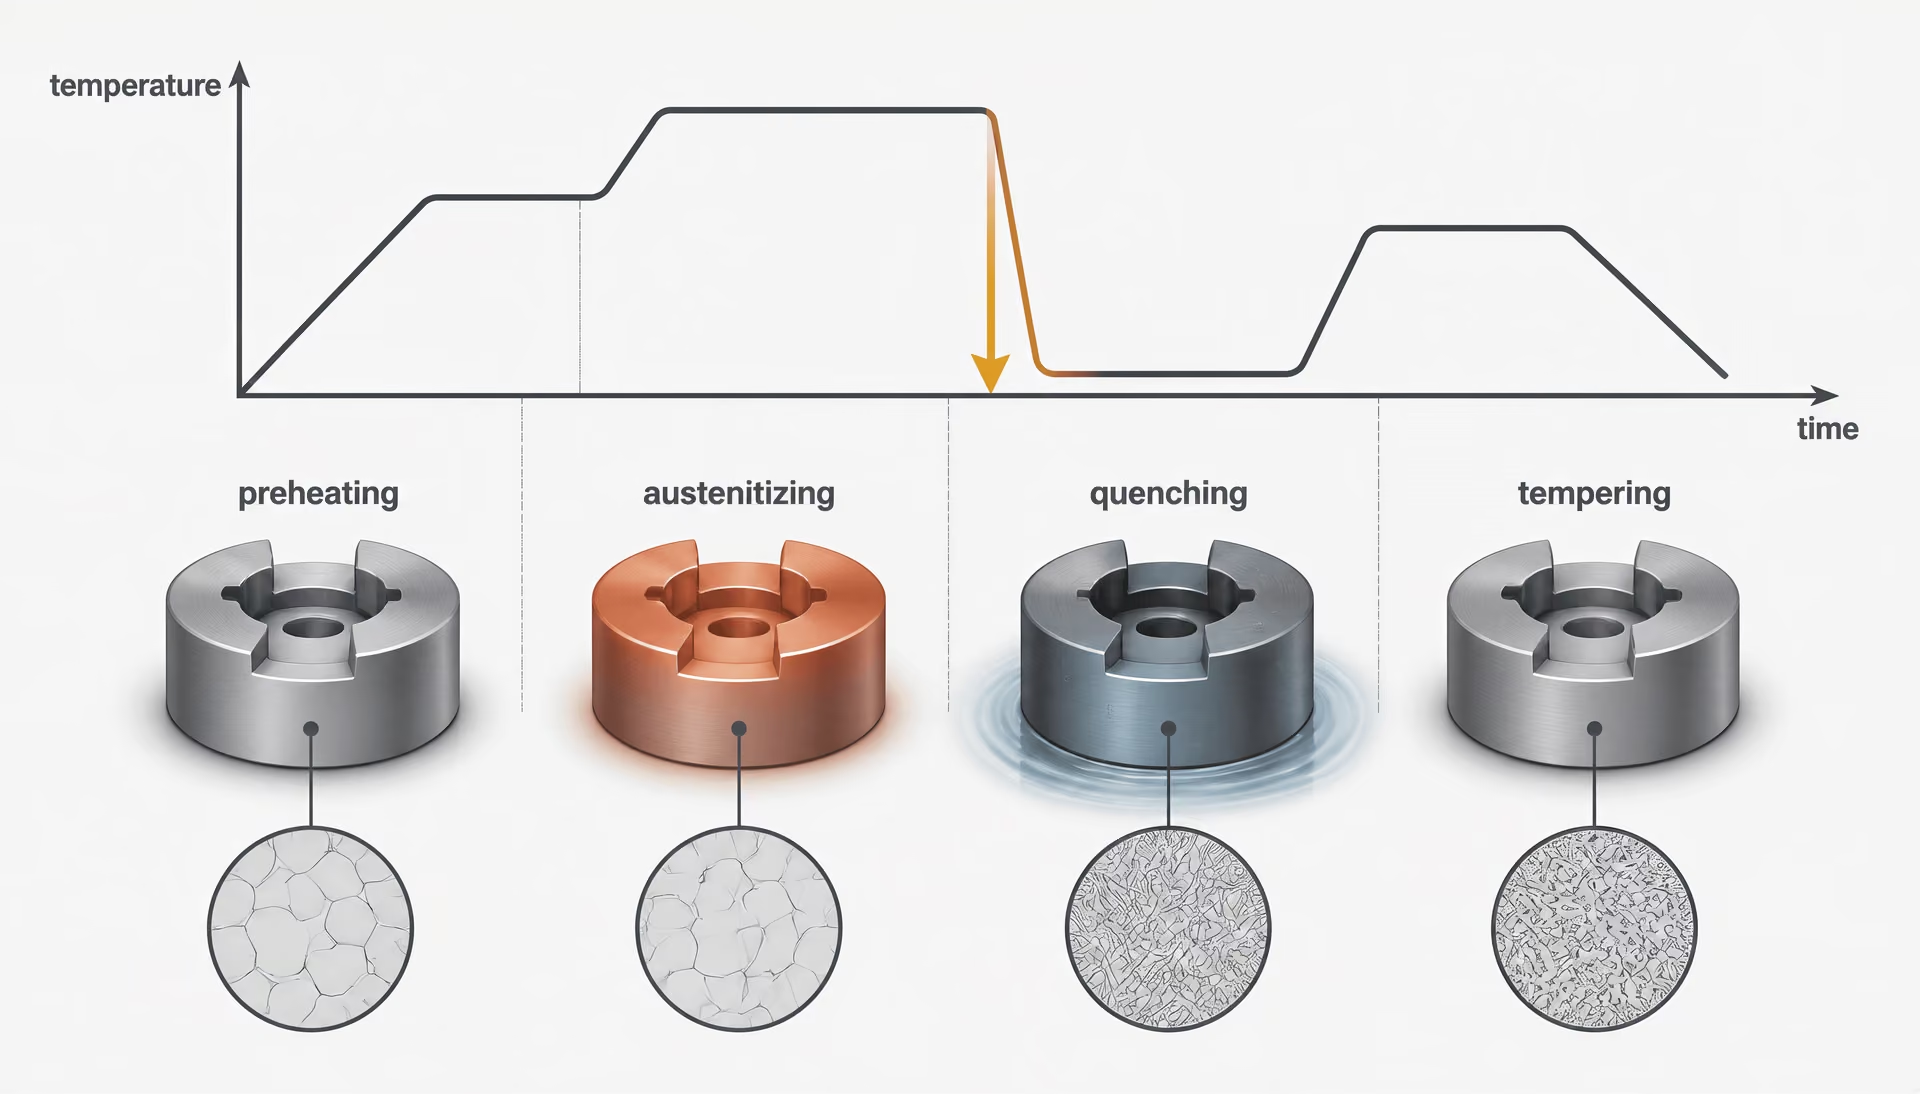
Séquence de traitement thermique
- Préchauffage Réduire le gradient de température entre le four et la pièce.
- Austénitisation Transformer la matrice et dissoudre une quantité contrôlée de carbures.
- Trempe Refroidir assez rapidement pour former de la martensite tout en limitant les contraintes thermiques et de transformation.
- Revenu Réduire les contraintes résiduelles, ajuster la dureté et la ténacité, et stabiliser la structure.
Le traitement thermique est le procédé qui définit les performances
Une nuance d’acier à outils n’entre pas en service avec les propriétés que sa seule désignation laisserait supposer. L’AISI D2, par exemple, identifie une famille d’aciers pour le travail à froid à haute teneur en carbone et en chrome ; elle ne garantit pas une combinaison particulière de dureté, de ténacité, de stabilité dimensionnelle ou de durée de vie en usure. Ces propriétés apparaissent après que l’acier a été chauffé, maintenu à température, refroidi et revenu dans des conditions adaptées à sa composition chimique et à la dimension de sa section.
Il s’agit du point technique central de l’étude publiée en 2020 dans Coatings par MDPI, volume 10, numéro 3, article 265. L’étude identifie les paramètres du traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil dans le système revêtu examiné. La composition et le procédé de fabrication déterminent le potentiel microstructural disponible ainsi que la population d’inclusions, de ségrégations, de pores et de carbures. Le traitement thermique détermine la part de ce potentiel qui est effectivement réalisée. Un revêtement ne peut pas compenser un cœur qui a été surchauffé, insuffisamment durci, fissuré pendant la trempe ou laissé avec une quantité excessive d’austénite résiduelle.
La séquence est normalement contrôlée par le préchauffage, l’austénitisation, la trempe et le revenu, mais elle ne constitue pas une recette universelle. Les aciers AISI W, L, S, O, A, D, H, M et T réagissent différemment, car leurs teneurs en carbone, chrome, molybdène, tungstène, vanadium, manganèse et silicium modifient les températures de transformation, la stabilité des carbures, la trempabilité et la réponse au revenu. La norme ASTM A681, qui couvre les exigences chimiques, mécaniques et physiques applicables aux produits en acier à outils allié corroyé, fournit le cadre normatif ; elle ne remplace pas le programme de traitement thermique propre à chaque nuance.
Austénitisation et contrôle de la dissolution
Le préchauffage réduit le gradient thermique entre le four et la pièce. Cela revêt une importance particulière pour les sections épaisses, les poinçons complexes, les angles vifs et les aciers contenant une forte population de carbures. Un préchauffage par paliers peut être utilisé lorsque la nuance ou la géométrie entraîne un risque élevé de contraintes thermiques. L’objectif n’est pas simplement de réduire le temps passé au four. Il s’agit de diminuer la différence de température entre la surface et le cœur avant le début de l’austénitisation.
L’austénitisation porte ensuite l’acier dans une plage de températures où une quantité suffisante de ferrite ou de perlite se transforme en austénite et où certains carbures se dissolvent. Le carbone et les éléments d’alliage qui entrent en solution dans l’austénite contrôlent la trempabilité et la réponse au revenu. La quantité dissoute doit être maîtrisée. Une dissolution insuffisante laisse une quantité excessive de carbures non dissous et une matrice austénitique qui peut ne pas atteindre le niveau de dureté requis après trempe. Une dissolution excessive peut entraîner un grossissement des grains austénitiques, une teneur excessive en éléments d’alliage en solution, une plus grande quantité d’austénite résiduelle et une diminution de la ténacité.
Cette distinction est importante pour les nuances à haute teneur en carbone et en chrome telles que l’AISI D2. Leurs carbures riches en chrome procurent une résistance à l’usure, mais ces carbures ne sont pas destinés à se dissoudre complètement. Le traitement thermique vise à équilibrer une matrice martensitique dure et une structure de carbures utile et stable. Les aciers rapides AISI M et T nécessitent un contrôle encore différent, car le molybdène, le tungstène, le vanadium et le chrome forment des carbures d’alliage qui contribuent à la dureté à chaud et au durcissement secondaire. Leurs températures d’austénitisation sont élevées et la fenêtre de procédé admissible peut être étroite.
Le sous-chauffage est souvent confondu avec un traitement destiné à préserver la ténacité. Si la température d’austénitisation ou le temps de maintien sont insuffisants, la matrice peut contenir trop peu de carbone et d’éléments d’alliage dissous, ce qui entraîne une faible dureté et une mauvaise résistance à l’usure après la trempe. La surchauffe provoque un ensemble différent de défaillances : grossissement des grains, quantité excessive d’austénite résiduelle, déformation accrue et risque plus élevé de fissuration lors de la trempe. Des temps de maintien prolongés peuvent également intensifier la décarburation ou l’oxydation de la surface.
| Famille | Milieu de refroidissement traditionnel | Principale préoccupation liée à la mise en œuvre |
|---|---|---|
| W | Eau | Fissuration de trempe et déformation |
| O | Huile | Trempabilité à cœur et variation dimensionnelle |
| A | Air ou gaz contrôlé | Austénite retenue et refroidissement non uniforme |
| D | Air ou gaz contrôlé | Structure des carbures et stabilité dimensionnelle |
| H | Air ou gaz sous pression | Fatigue thermique et adoucissement à chaud |
L’état de surface doit être contrôlé pendant le chauffage. La décarburation élimine le carbone de la couche externe, laissant une peau plus tendre susceptible de défaillir par arrondi prématuré, grippage ou déformation plastique, même lorsque la dureté intérieure est correcte. Une atmosphère protectrice, un traitement sous vide, des bains de sels, une pratique de four adaptée et une rectification après traitement constituent des moyens de contrôle possibles, mais leur pertinence dépend de la nuance et de la géométrie. Une mesure de dureté effectuée sous une couche décarburée peut masquer le défaut.
La taille de la section modifie les pratiques de chauffage et de maintien nécessaires. Un poinçon mince atteint rapidement la température, tandis qu’une matrice de grande taille peut présenter un décalage important entre la surface et le cœur. L’application d’un programme destiné aux petites pièces à une section épaisse peut laisser le cœur insuffisamment austénitisé, tandis que le maintien d’une section mince pendant le temps requis par un bloc de grande taille favorise la croissance des grains et l’endommagement de la surface. Les instructions de traitement thermique précisent donc à la fois la température et le temps, souvent en fonction d’hypothèses concernant le chargement du four et l’épaisseur de la section.
Trempe, durcissement et revenu
La trempe transforme la structure austénitisée en martensite lorsque le refroidissement est suffisamment rapide pour éviter une formation excessive de perlite ou de bainite. L’intensité de refroidissement requise dépend de la trempabilité. Les aciers AISI W à trempe à l’eau nécessitent un refroidissement rapide et présentent par conséquent des risques plus importants de déformation et de fissuration. Les aciers AISI O à trempe à l’huile permettent un refroidissement moins sévère. Les aciers AISI A, D, H à trempe à l’air, ainsi que de nombreuses nuances d’aciers rapides, peuvent durcir sur des sections plus importantes avec une contrainte de trempe moindre, bien que l’expression « trempe à l’air » ne signifie pas que chaque géométrie refroidira uniformément ou atteindra la même dureté en son centre.
La trempe est un phénomène mécanique autant que métallurgique. La surface se contracte tandis que l’intérieur reste chaud ; puis le cœur se contracte à son tour en refroidissant. Les angles vifs, les variations brusques de section, les trous, les rainures de clavette et les pièces mal maintenues concentrent les contraintes. Une fissuration de trempe peut s’ensuivre, en particulier lorsque le milieu de refroidissement est trop sévère, que l’acier a été surchauffé, que des marques d’usinage subsistent ou que la conception comporte des zones de concentration de contraintes. Une déformation peut se produire sans fissure visible. Une matrice peut se cintrer, un poinçon peut perdre sa concentricité ou une arête de coupe peut se déplacer suffisamment pour affecter le jeu et l’alignement.
La trempe interrompue, le refroidissement par paliers, la trempe étagée martensitique ou la trempe sous presse peuvent réduire les contraintes, mais chacune de ces méthodes doit être validée pour la nuance et la pièce concernées. L’objectif n’est pas d’obtenir le refroidissement le plus rapide possible. Il est d’assurer une transformation suffisante, avec des contraintes maîtrisées et une variation dimensionnelle acceptable.
La martensite fraîchement trempée est dure, mais fragile, et contient de fortes contraintes internes. Le revenu doit suivre la trempe sans délai inutile. Il réchauffe l’acier à une température inférieure à la plage de transformation de l’austénite, permettant au carbone de quitter la martensite sursaturée et de former des carbures de transition ou de la cémentite, tout en réduisant les contraintes résiduelles. Un revenu insuffisant peut laisser l’outil vulnérable à la fissuration en service, même lorsqu’un essai de dureté indique la valeur nominale spécifiée. Un revenu unique peut ne pas stabiliser suffisamment la structure des nuances contenant une quantité importante d’austénite résiduelle ; un double ou un triple revenu est souvent spécifié pour ces aciers.
Certains systèmes d’alliage présentent un durcissement secondaire. Dans les aciers rapides AISI M et T, ainsi que dans certaines nuances fortement alliées pour le travail à chaud et le travail à froid, le revenu peut provoquer la précipitation de fins carbures d’alliage, tels que des carbures riches en molybdène, en tungstène ou en vanadium. La dureté peut augmenter lors d’un revenu à haute température approprié au lieu de simplement diminuer. Cette réponse dépend du traitement d’austénitisation, de la quantité d’alliage dissoute, du parcours de refroidissement et du programme de revenu. Elle ne peut pas être présumée pour tous les aciers à outils, et une valeur de dureté plus élevée ne signifie pas automatiquement de meilleures performances en service.
La dureté nominale ne constitue qu’une mesure parmi d’autres. Un outil présentant une dureté Rockwell plus élevée peut défaillir plus tôt qu’un outil légèrement plus tendre si son réseau de carbures est grossier, si son arête comporte une couche décarburée, si sa ténacité est insuffisante ou si son austénite résiduelle se transforme pendant le fonctionnement. Les performances en service dépendent également du mécanisme d’usure, des charges d’impact, de la température, de la lubrification, de la pression de contact et de la qualité de la surface fonctionnelle. Le traitement des aciers à outils présenté par ASM International en 2020 relie donc les performances à des combinaisons de résistance à l’usure, de ténacité, de dureté à chaud, de carbures et de traitement thermique, plutôt qu’à la dureté considérée isolément.
Variation dimensionnelle, austénite résiduelle et traitement cryogénique
La variation dimensionnelle commence pendant le chauffage et se poursuit au cours de la trempe, du revenu et du service. La transformation de l’austénite en martensite implique une variation de volume, tandis que la précipitation des carbures et la transformation de l’austénite résiduelle peuvent modifier ultérieurement les dimensions. Le sens et l’amplitude de ces variations dépendent de la nuance, de la géométrie, de l’écrouissage préalable, de l’orientation et du procédé de fabrication. Un alésoir de précision, une matrice de découpage ou un élément de formage peut nécessiter une surépaisseur d’usinage, une détension, une stabilisation cryogénique ou une rectification de finition après le traitement thermique.
L’austénite résiduelle est la fraction d’austénite qui ne se transforme pas pendant la trempe. Une forte teneur en carbone et en éléments d’alliage, une température d’austénitisation excessive et une sévérité de trempe insuffisante peuvent en augmenter la quantité. Elle est plus tendre que la martensite et peut se transformer ultérieurement pendant le revenu, le refroidissement, la rectification ou sous l’effet des contraintes de service. Cette transformation retardée peut provoquer une dérive dimensionnelle, une fissuration ou des modifications de la géométrie de l’arête de coupe. Dans une matrice, un faible déplacement dimensionnel peut modifier le jeu ; dans un alésoir, il peut changer l’alésage fini.
Le traitement cryogénique, généralement appliqué après la trempe et avant ou entre les opérations de revenu, peut favoriser la transformation supplémentaire de l’austénite résiduelle en martensite. Il ne remplace pas une austénitisation, une trempe ou un revenu correctement réalisés. Un refroidissement excessif ou mal programmé peut accroître les contraintes, et la martensite fraîche ainsi formée doit encore être revenue. Son utilité doit donc être démontrée pour l’acier, la géométrie et le mode de défaillance spécifiques, plutôt que d’être ajoutée comme une étape rituelle.
Le traitement thermique doit être évalué au regard des exigences réelles de service de l’outil. Les recommandations d’Uddeholm de 2024 concernant le travail à froid expriment l’objectif d’ingénierie comme l’adaptation de l’acier à l’application et la réduction au minimum du coût par pièce produite ; en termes métallurgiques, cela signifie maîtriser l’ensemble du cycle de vie de l’outil plutôt que de sélectionner une nuance en fonction de sa seule désignation ou de sa seule dureté. La séquence, l’atmosphère, l’uniformité thermique, la méthode de trempe, la réponse au revenu, l’état de surface et les tolérances dimensionnelles font tous partie de la spécification. La composition rend possible une plage de performances. Le traitement thermique détermine où, dans cette plage, l’outil fini fonctionnera.
Les principales propriétés de performance et leurs compromis
La performance d’un acier à outils ne peut pas être déduite d’une seule valeur de dureté ou d’une seule lettre de désignation. ASM International définit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées, mais le résultat en service dépend de l’interaction entre la dureté de la matrice, la population de carbures, la ténacité, le traitement thermique, l’état de surface, les défauts de fabrication et le mode de défaillance dominant. La norme ASTM A681:2024 couvre « les exigences chimiques, mécaniques et physiques applicables aux produits corroyés en acier allié à outils », notamment les barres, les plaques, les tôles, les feuillards, les barres fines, les fils et les pièces forgées normalement transformés en outils, matrices ou montages. Ses exigences décrivent le matériau ; elles n’établissent pas un classement universel des nuances W, L, S, O, A, D, H, M et T.
Une comparaison utile doit donc poser une question plus précise : l’outil défaillit-il par usure abrasive, usure adhésive, déformation plastique, fissuration par fatigue, rupture par impact, fissuration thermique ou perte de précision dimensionnelle ?
Dureté et usure abrasive ou adhésive
La dureté est la résistance à une déformation plastique localisée, généralement mesurée selon Rockwell C, Vickers ou au moyen d’essais similaires. Elle n’est pas synonyme de résistance à l’usure. Une surface plus dure résiste généralement mieux au rainurage plastique et à l’indentation, mais l’usure abrasive dépend également de la dureté, de la taille, de l’espacement et de la continuité des carbures. Une nuance à haute teneur en carbone et en chrome telle que l’AISI D2 peut résister à l’attaque abrasive grâce à ses carbures de chrome durs, tandis qu’une nuance moins fortement alliée résistant aux chocs, telle que l’AISI S7, peut sacrifier une partie de sa résistance à l’usure afin de mieux tolérer les impacts et les concentrations de contraintes.
L’usure abrasive se produit lorsque des particules dures ou des aspérités coupent, labourent ou rayent par micro-abrasion la surface de l’outil. L’usure adhésive se produit lorsque des jonctions locales se forment entre l’outil et la pièce, puis arrachent de la matière pendant le glissement. Les dommages adhésifs sont influencés par l’état de surface, la lubrification, la pression de contact, la température et l’affinité chimique, et pas seulement par la dureté globale. Une surface de formage polie peut se comporter différemment d’une surface rectifiée présentant des marques de rectification acérées, des contraintes résiduelles de traction ou une couche affectée thermiquement.
La morphologie des carbures est essentielle. Des carbures fins et régulièrement répartis peuvent accroître la résistance à l’usure sans créer autant de sites d’amorçage de fissures que des carbures grossiers et agglomérés. De grandes lignes de carbures orientées par le laminage peuvent entraîner un comportement directionnel : l’usure peut rester acceptable perpendiculairement à la direction des lignes, tandis que la résistance à la rupture peut être médiocre lorsqu’une fissure suit la population allongée. Les procédés de métallurgie des poudres peuvent produire une répartition des carbures plus uniforme que la métallurgie conventionnelle des lingots, mais la réponse obtenue dépend toujours de la composition et du traitement thermique.
La dureté modifie également la matrice autour de ces carbures. Une température d’austénitisation excessive peut dissoudre davantage de carbone et d’éléments d’alliage, augmentant la trempabilité ou le potentiel de durcissement secondaire, tout en favorisant la croissance des grains et la présence d’austénite retenue. Une température insuffisante peut laisser des carbures non dissous et une matrice incapable d’atteindre la dureté visée. Le revenu contrôle ensuite l’équilibre entre la dureté, les contraintes résiduelles, la ténacité et la résistance au revenu. Une valeur de 62 HRC ne permet guère de savoir si un poinçon résistera à des impacts répétés lorsque son réseau de carbures est grossier ou que son arête présente une fissure de rectification.
La résistance à la compression est une autre propriété distincte. Les aciers à outils supportent souvent des contraintes de compression élevées, car une matrice martensitique durcie résiste à l’écoulement plastique, ce qui est important pour les matrices, les poinçons et l’outillage de frappe à froid. Toutefois, la résistance à la compression n’empêche pas la fissuration en traction au niveau d’une entaille, d’un angle, d’une inclusion ou d’une arête endommagée. La géométrie du contact peut transformer une compression nominale en contraintes locales de cisaillement et de traction. La comparaison correcte doit donc prendre en compte la dureté, le mécanisme d’usure et l’état de contrainte.
Ténacité, fatigue et résistance à la rupture
La ténacité est la capacité à absorber de l’énergie avant la fissuration ou la rupture. La ténacité aux chocs, souvent évaluée par un essai Charpy, est particulièrement importante pour les poinçons, les lames de cisaille, les matrices soumises à des chargements intermittents et les outils de coupe manuels. Une valeur de dureté élevée peut coexister avec une faible ténacité aux chocs, car la même teneur en carbone, la même structure martensitique, les mêmes amas de carbures et les mêmes contraintes résiduelles qui accroissent la résistance à l’indentation peuvent réduire l’énergie nécessaire à la propagation d’une fissure.
La résistance à la rupture est une notion plus spécifique que la ténacité aux chocs. Elle décrit la résistance à la propagation d’une fissure dans une géométrie et sous un mode de chargement définis, souvent exprimée au moyen d’une mesure de l’intensité des contraintes ou de la ténacité à la rupture. Aucune de ces propriétés ne constitue un attribut fixe d’une nuance. La dimension de la section modifie la vitesse de refroidissement lors de la trempe, et cette vitesse influence la formation de la martensite, la précipitation des carbures, l’austénite retenue et les contraintes internes. Une petite éprouvette peut atteindre la dureté visée alors que le centre d’une grande matrice contient des produits de transformation plus tendres ou des défauts liés à la trempe.
La fatigue ajoute la notion de chargement répété. La fatigue en flexion est régie par l’amplitude de la contrainte cyclique, la contrainte moyenne, l’état de surface, les contraintes résiduelles et la géométrie locale. Un rayon poli peut supporter beaucoup plus de cycles qu’un angle vif soumis à la même contrainte nominale, car l’angle accroît la concentration locale des contraintes. Les marques d’outil, la décarburation, les brûlures de rectification, les replis, les criques et les inclusions non métalliques peuvent servir de sites d’amorçage. La rupture peut se produire à un niveau inférieur à la résistance sous charge unique, car des milliers ou des millions de cycles font progressivement croître une petite fissure.
Dureté à chaud Aptitude d’un acier à conserver une dureté utile et une résistance à la déformation plastique à température élevée.
Cela explique pourquoi une nuance choisie pour sa résistance à l’usure peut défaillir plus tôt qu’une nuance plus tenace dans une opération de poinçonnage. La défaillance peut ne pas être due à une perte abrasive, mais à un écaillage de l’arête sous l’effet des impacts, à la fatigue au niveau du congé ou à une rupture fragile traversant une ligne de carbures. Le revenu réduit les contraintes de trempe et peut améliorer la résistance à la rupture, mais un revenu effectué à une température inadéquate peut diminuer la dureté ou provoquer une fragilisation. Plusieurs cycles de revenu sont utilisés pour certaines nuances fortement alliées afin de transformer l’austénite retenue et de stabiliser les dimensions.
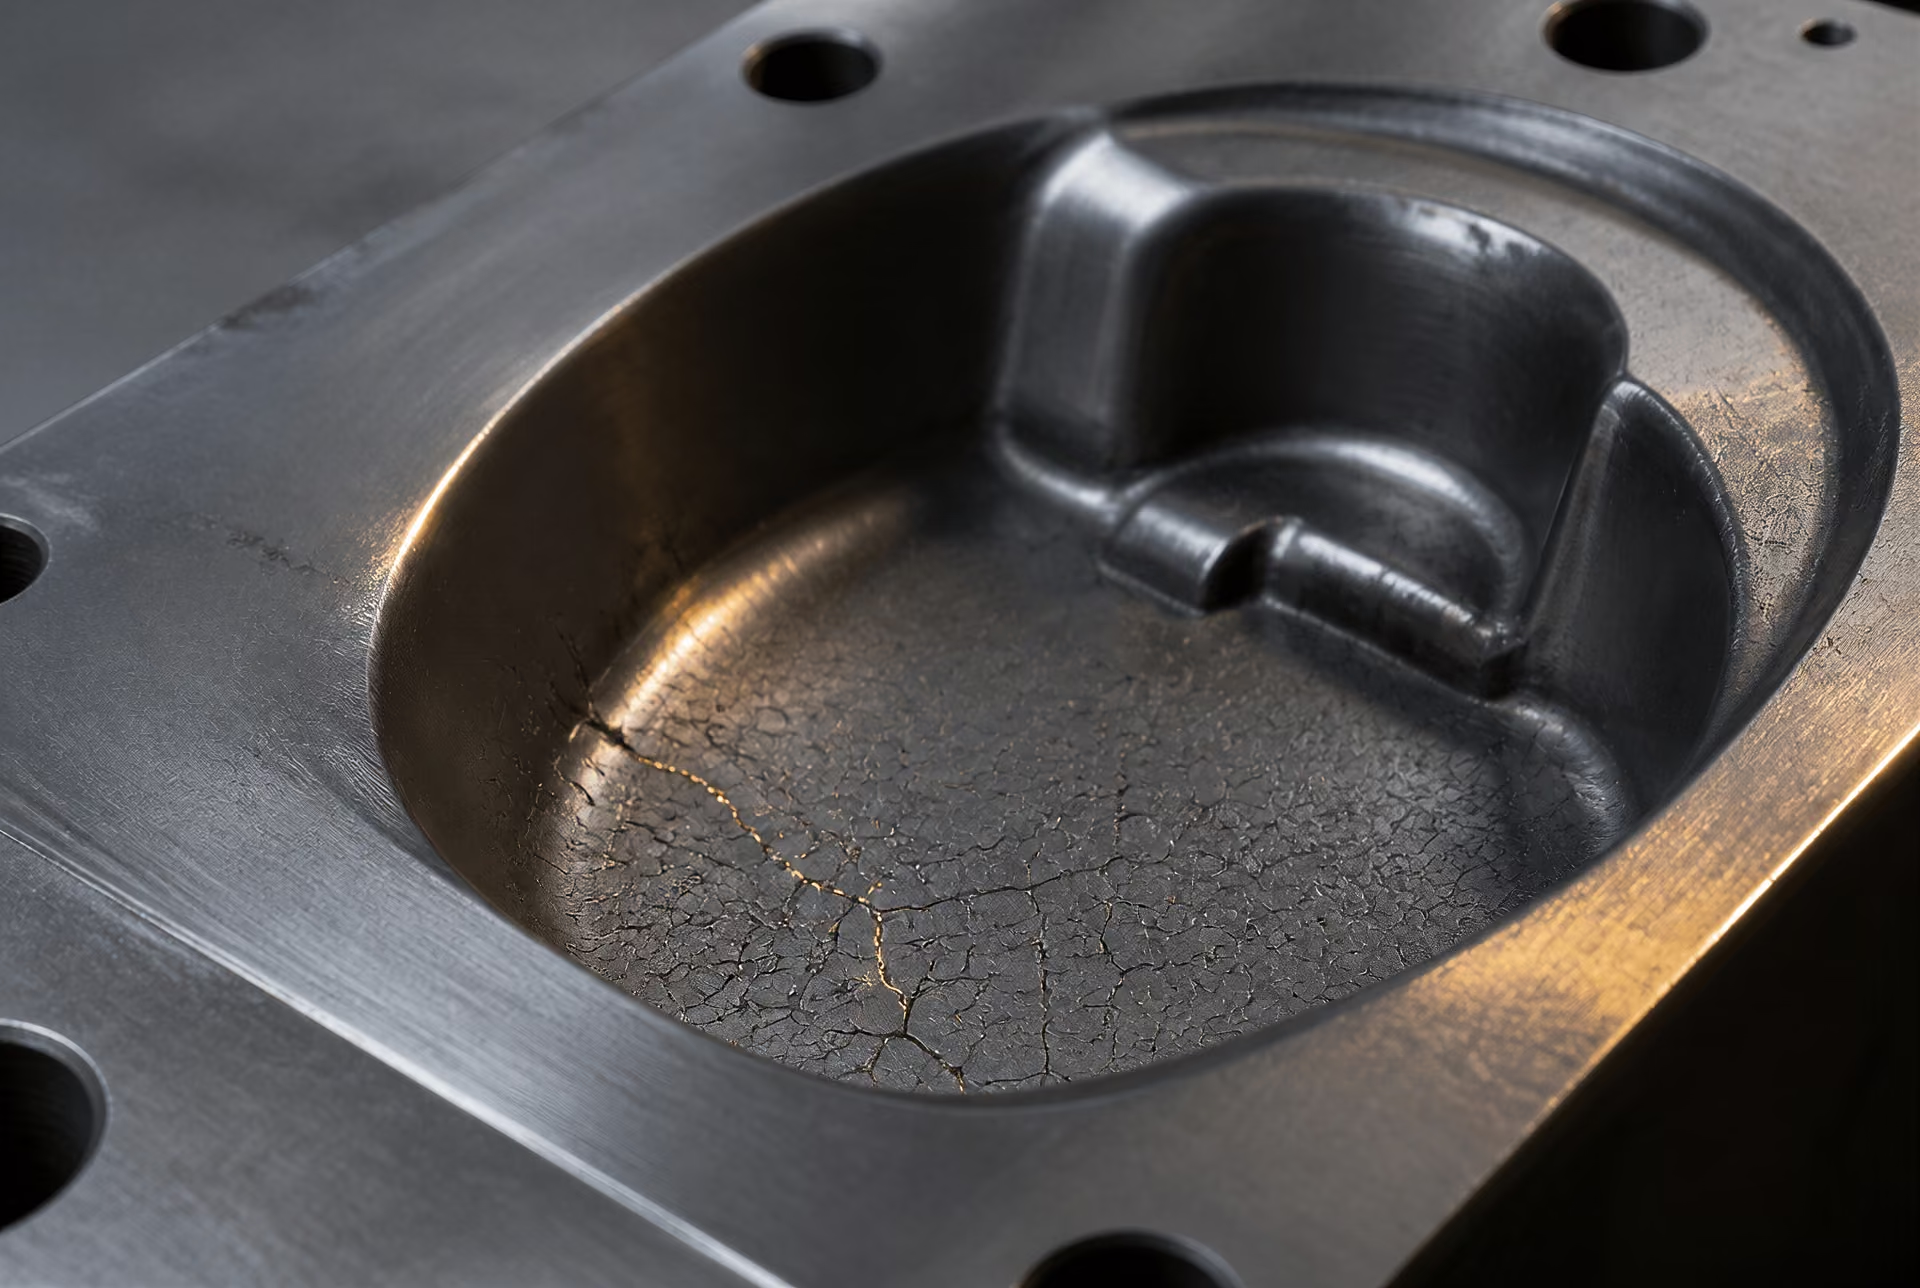
Faïençage thermique Réseau de fissures superficielles produit par des chauffages et refroidissements répétés, en particulier dans l’outillage pour travail à chaud.
L’état de surface mérite autant d’attention que la composition nominale. Une arête vive améliore l’action de coupe, mais accroît les contraintes locales. Une surface rugueuse augmente le frottement et les dommages adhésifs, tandis qu’une surface trop rectifiée peut contenir des contraintes résiduelles de traction. La nitruration, les revêtements et autres traitements de surface peuvent réduire le frottement ou accroître la dureté superficielle, mais une couche dure et mal soutenue peut se fissurer ou s’écailler si le substrat manque de ténacité. L’ouvrage de Routledge, Tool Steels: Properties and Performance (2021), considère la composition, le procédé de fabrication, le traitement thermique, le durcissement superficiel et les revêtements comme des éléments liés du comportement d’une nuance, plutôt que comme des désignations indépendantes.
Dureté à chaud, fatigue thermique et stabilité dimensionnelle
La dureté à chaud est la capacité à conserver une dureté utile et une résistance à la déformation plastique à température élevée. Elle est importante dans la coupe à grande vitesse, le forgeage à chaud, l’extrusion et les matrices soumises à des contacts répétés avec des produits chauds. Un outil peut rester dur à température ambiante tout en se ramollissant en service si sa résistance au revenu est insuffisante. Les nuances pour outils de coupe à grande vitesse au molybdène de la série M et celles au tungstène de la série T développent un durcissement secondaire dû à la précipitation de carbures d’alliage ; la réponse exacte dépend des cycles d’austénitisation, de trempe et de revenu.
La fatigue thermique ne se réduit pas à un simple ramollissement. Des chauffages et refroidissements répétés provoquent des expansions et contractions cycliques. Les couches superficielles chauffent d’abord, tandis que le cœur demeure plus froid, ce qui crée des gradients thermiques et des contraintes alternées. Les fissures s’amorcent généralement au niveau des angles, des marques d’usinage, des amas de carbures ou d’autres concentrateurs de contraintes, puis forment des réseaux souvent appelés criqures thermiques. Les nuances pour travail à chaud de la famille H sont conçues en tenant compte de ce problème, mais aucune désignation ne permet de l’éliminer. Le mode de refroidissement, la géométrie de la matrice, la durée du contact, la lubrification et les variations de température restent déterminants.
La stabilité dimensionnelle signifie la capacité à conserver sa forme et ses dimensions pendant la trempe et en service. La déformation de trempe résulte d’un transfert thermique inégal et de déformations de transformation différentes ; l’austénite retenue peut ensuite se transformer et se dilater ; la décarburation peut produire une surface tendre qui s’use ou se déforme, même lorsque l’intérieur respecte la spécification. Les sections importantes sont particulièrement difficiles à traiter, car la surface et le cœur subissent des histoires thermiques différentes. Le traitement sous vide, les atmosphères contrôlées, un bridage approprié, une trempe par étapes et un revenu correct peuvent réduire ces effets, mais ils ne peuvent pas compenser une conception de section inadaptée.
L’étude publiée en 2020 dans Coatings par MDPI a identifié les paramètres du traitement thermique comme le principal facteur contrôlant la performance du cœur de l’outil, tandis que la composition et le procédé de fabrication établissent le potentiel disponible et la population de défauts. Cette conclusion appuie une règle pratique : comparer des matériaux testés et traités thermiquement dans une géométrie et un état proches de ceux du service. L’AISI O1, l’AISI A2, l’AISI D2, l’AISI S7, l’AISI H13, l’AISI M2 et l’AISI T1 ne sont pas les éléments d’une simple échelle de performance. Leur valeur dépend de la nécessité de conserver l’arête, de résister aux impacts, de supporter la compression, de résister aux cycles thermiques ou de maintenir les dimensions.
Les recommandations d’Uddeholm relatives au travail à froid en 2024 expriment le même principe d’ingénierie à travers la performance sur le cycle de vie : choisir un acier adapté à l’application et réduire au minimum le coût par pièce produite. La mesure pertinente n’est pas la dureté maximale. C’est le nombre de pièces conformes produites avant qu’une usure, un écaillage, une fatigue, une rupture, des criques thermiques ou une déformation n’exige une intervention.
Aciers à outils trempés à l’eau, faiblement alliés et résistants aux chocs
Les désignations W, L et S décrivent différents compromis plutôt qu’une progression allant d’un acier inférieur à un acier supérieur. L’AISI utilise les lettres W, L, S, O, A, D, H, M et T pour désigner les grandes familles d’aciers à outils ; ces lettres identifient généralement une méthode de trempe, une application principale ou un système d’alliage dominant. Cette classification est utile, mais elle ne permet pas à elle seule de prévoir la durée de vie d’un outil. La teneur en carbone, les carbures d’alliage, la dimension de la section, les marques d’usinage, les pratiques de traitement thermique, l’état de surface et le mode réel de défaillance influencent tous le résultat.
La norme ASTM A681 fournit le cadre normatif applicable aux produits corroyés en acier allié à outils, notamment les barres, plaques, tôles, feuillards, barres étirées, fils et pièces forgées normalement destinés à la fabrication d’outils, de matrices ou d’outillages. Ses exigences chimiques, mécaniques et physiques définissent les caractéristiques auxquelles une nuance doit satisfaire ; elles ne dispensent pas de sélectionner une nuance adaptée à une géométrie et à une charge particulières.
Nuances de la série W et trempe à l’eau
La série AISI W constitue le groupe des aciers trempables à l’eau. Ces aciers dépendent principalement du carbone pour la formation de martensite et contiennent relativement peu d’éléments d’alliage par rapport aux nuances trempables à l’air ou aux aciers rapides. Les désignations courantes comprennent W1 et W2. Leur composition permet d’obtenir une dureté superficielle élevée après austénitisation et trempe à l’eau, ce qui les rend adaptés aux outils de coupe manuels, aux petits poinçons, aux pointeaux, aux couteaux, aux matrices simples et à d’autres outils pour lesquels la dureté de l’arête active est plus importante qu’une trempabilité en profondeur.
Cette même caractéristique constitue leur principale limitation. Une section en acier au carbone non allié ou faiblement allié perd rapidement sa chaleur et doit refroidir assez vite pour transformer l’austénite en martensite. L’eau procure un refroidissement sévère, en particulier près de la surface. L’intérieur d’un outil épais peut refroidir plus lentement, ce qui entraîne un gradient de dureté ou un mélange de produits de transformation. Une lame étroite peut durcir efficacement ; un poinçon épais peut ne pas y parvenir.
La trempe à l’eau accroît également les risques de déformation et de fissuration. La surface se contracte alors que le cœur est encore chaud, et les contraintes thermiques et de transformation qui en résultent sont sensibles aux angles vifs, aux variations brusques de section, aux rainures de clavette, aux trous et aux dommages dus à la rectification. Un outil peut sortir du four avec la nuance nominale requise et néanmoins se rompre parce que sa géométrie a concentré les contraintes pendant la trempe. Le préchauffage, une austénitisation contrôlée, une agitation appropriée du bain de trempe, un revenu immédiat et des congés généreux réduisent ce risque, mais ils ne peuvent pas faire se comporter un acier trempable à l’eau comme un alliage à trempabilité profonde.
Les nuances W conviennent donc à des sections relativement simples et à des applications dans lesquelles l’opérateur peut accepter une zone durcie étroite, ou lorsque l’outil est suffisamment petit pour être refroidi à cœur. Un ciseau à main, par exemple, nécessite une extrémité coupante dure, mais aussi un corps revenu et moins fragile. Une dureté excessive dans l’ensemble de l’outil peut améliorer la résistance à l’usure de l’arête tout en rendant le manche sujet à la rupture. Le résultat correct dépend d’un état de traitement thermique, et non simplement d’une désignation de nuance.
Le carbone contrôle également l’équilibre entre dureté et ténacité. Une augmentation de la teneur en carbone peut accroître la dureté atteignable, mais la martensite à haute teneur en carbone non revenue tolère très peu les chocs ou les contraintes de traction. Les performances de la série W dépendent donc fortement de la température de revenu, de la durée de maintien et de la dimension de la section. La rectification après trempe introduit un risque supplémentaire : une surface brûlée ou soumise à des contraintes de traction peut amorcer une fissuration même lorsque la structure globale est acceptable.
Nuances de la série L et trempabilité des aciers faiblement alliés
La série AISI L désigne les aciers à outils faiblement alliés. Les additions sont modestes par rapport à celles des nuances à forte teneur en chrome pour le travail à froid, des aciers pour travail à chaud ou des aciers rapides ; néanmoins, de petites quantités de nickel, de chrome, de molybdène, de manganèse ou d’autres éléments peuvent modifier sensiblement la trempabilité et la ténacité. L2 et L6 sont des désignations bien connues, mais elles ne présentent pas un comportement identique. La nuance L6, par exemple, est associée à une composition faiblement alliée contenant du nickel et est choisie lorsqu’une ténacité et une trempabilité supérieures à celles généralement offertes par une nuance ordinaire trempable à l’eau sont nécessaires.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
Un faible degré d’alliage permet à l’acier de durcir plus profondément et peut autoriser une trempe moins sévère que la trempe à l’eau, selon la nuance, la section et le traitement prescrit. Cela peut réduire les déformations et les fissurations de trempe dans un gros poinçon, un outil de formage ou un outillage. Cela ne garantit toutefois pas la stabilité dimensionnelle. Un outil long et élancé peut encore se cintrer, une arête mince peut encore se déplacer, et de l’austénite retenue ou des conditions de four non uniformes peuvent encore provoquer des variations dimensionnelles.
La nature spécifique de l’application est particulièrement importante pour les aciers L. Un outil de formage à froid peut nécessiter une surface active dure et un cœur tenace ; un calibre ou un outillage peut au contraire accorder davantage d’importance à la stabilité dimensionnelle ; un grand composant de coupe ou de formage peut devoir être durci à cœur sans subir le choc thermique sévère d’une trempe à l’eau. Une même dureté nominale peut dissimuler des microstructures, des répartitions de carbures et des contraintes résiduelles différentes. Le traitement thermique doit donc être adapté à la nuance L concernée, et non copié à partir d’une procédure destinée à la série W.
Le mode d’élaboration joue également un rôle. Le forgeage, le laminage, le recuit et l’usinage établissent la fibrage, la ségrégation, les inclusions et les contraintes résiduelles avant la trempe. L’ouvrage de Routledge, Tool Steels: Properties and Performance, présente les performances à travers les effets combinés de la composition, des procédés de fabrication, du traitement thermique, du durcissement superficiel et des revêtements. Il s’agit d’un modèle plus exact que de considérer « faiblement allié » comme une mesure directe de la résistance.
Une étude publiée en 2020 dans MDPI Coatings a identifié les paramètres de traitement thermique comme le facteur principal contrôlant les performances du cœur de l’outil dans le système revêtu qu’elle examinait. Cette conclusion a une portée pratique plus large : un revêtement ne peut pas corriger un substrat tendre, fragile, surchauffé ou mal revenu. L’ingénierie des surfaces modifie le comportement de la surface ; elle ne remplace pas une métallurgie saine du cœur.
Nuances de la série S et applications dominées par les chocs
La série AISI S constitue la famille des aciers résistants aux chocs. Ces nuances sont destinées aux chocs répétés, aux sollicitations intermittentes ou aux variations brusques de la contrainte de contact, lorsque la résistance à la rupture est plus importante que la résistance maximale atteignable à l’usure. S1, S5 et S7 sont des désignations établies, avec des différences de composition et de réponse au traitement thermique qui leur confèrent des comportements différents en service.
Un ciseau, un chasse-rivets, une lame de cisaille soumise à un travail intermittent, un outil pneumatique ou un poinçon subissant des chocs peut nécessiter l’équilibre entre dureté et ténacité propre à la famille S. La structure recherchée contient généralement de la martensite revenue avec une teneur en carbures contrôlée, plutôt qu’une matrice fortement chargée en carbures conçue principalement pour résister à l’usure abrasive. Une quantité accrue de carbures n’est pas automatiquement préférable : des carbures grossiers ou mal répartis peuvent servir de sites d’amorçage de fissures lorsque l’outil est soumis à des chocs.
Les aciers S exigent néanmoins un choix délibéré de la dureté. S’il est revenu à une dureté trop faible, un poinçon peut former un bourrelet, un ciseau peut se mater ou une arête de formage peut se déformer. S’il est trempé et revenu à une dureté trop élevée, le même outil peut s’ébrécher ou se rompre. La géométrie peut être déterminante. Une entaille vive, une arête mince non soutenue ou un épaulement abrupt augmente la contrainte locale, tandis qu’un rayon généreux et une portée appropriée répartissent le choc. Même une nuance tenace peut se rompre lorsque la conception impose une contrainte de traction à travers une arête fragile.
La désignation S indique donc une priorité de service, et non une immunité aux sollicitations abusives. La résistance aux chocs dépend de la propreté inclusionnaire, de la taille de grain, de la répartition des carbures, du contrôle de l’austénitisation, de la sévérité de la trempe, du revenu et de l’état de surface. La Monographie 88 du NBS reste utile pour le vocabulaire historique de la métallurgie des aciers, tandis qu’ASM International relie les performances des aciers à outils à la résistance à l’usure, à la ténacité, à la dureté à chaud, aux carbures et au traitement thermique. Uddeholm formule le principe d’ingénierie qui en découle en termes de cycle de vie : l’outillage pour le travail à froid doit être adapté à son application afin de réduire au minimum le coût par pièce produite. Pour les aciers W, L et S de manière générale, cela signifie qu’il faut déterminer si la défaillance provient de l’usure, de la déformation plastique, de la fissuration, de l’écaillage ou d’une variation dimensionnelle avant de choisir la famille.
Nuances à trempe à l’huile, à trempe à l’air et à haute teneur en carbone et en chrome
Les familles O, A et D sont souvent présentées comme une progression allant de l’acier à outils ordinaire à l’acier à outils avancé. Cette interprétation est erronée. Leurs lettres décrivent des priorités métallurgiques différentes : O indique une trempe à l’huile, A une trempe à l’air et D un acier à haute teneur en carbone et en chrome. Aucune ne constitue un classement universel. Un poinçon qui résiste à des impacts répétés peut se rompre s’il est fabriqué dans une nuance D axée sur la résistance à l’usure, tandis qu’une matrice de la série A peut résister à la déformation tout en offrant de mauvaises performances lorsque l’écaillage de l’arête détermine la durée de vie de l’outil.
La norme ASTM A681:2024 fournit le cadre normatif applicable aux produits corroyés en acier allié à outils, notamment les barres, plaques, tôles, feuillards, barres rondes, fils et pièces forgées normalement transformés en outils, matrices ou dispositifs de montage. Les familles AISI sont classées selon la méthode de trempe, l’application principale ou le système d’alliage dominant, et non selon une échelle unique de performance. ASM International définit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées. Le comportement à la trempe fait donc partie de la classification, car il détermine la variation de température à travers la section, la martensite formée, les contraintes générées et la variation dimensionnelle subsistant après le traitement.
Famille O et comportement lors de la trempe à l’huile
Les aciers de la série O, tels que les AISI O1 et O2, contiennent suffisamment de carbone et d’éléments d’alliage pour durcir lorsqu’ils sont trempés depuis la plage d’austénitisation dans l’huile. Le manganèse, le chrome et le tungstène accroissent la trempabilité par rapport à un acier au carbone ordinaire, tandis que le carbone fournit la dureté martensitique. L’huile est moins sévère que l’eau ; la surface et le cœur subissent donc une différence thermique et de transformation moins importante. Cela réduit généralement les risques de fissuration et de déformation de trempe, sans toutefois supprimer l’un ou l’autre.
L’O1 est couramment associé aux petites matrices pour travail à froid, aux outils de coupe, aux calibres, aux couteaux, aux poinçons et aux outils de formage pour lesquels l’usinabilité avant la trempe et la réponse prévisible à la trempe à l’huile sont importantes. L’O2 joue un rôle connexe, sa composition et sa réponse au traitement thermique produisant un équilibre différent entre dureté, ténacité et variation dimensionnelle. La seule désignation de la nuance ne détermine pas le résultat. La température d’austénitisation, le temps de maintien, l’atmosphère du four, l’épaisseur de la section, l’agitation de l’huile, le délai de transfert et la pratique du revenu modifient tous la structure finale.
La trempe à l’huile constitue un compromis entre la rapidité de la trempe à l’eau et la commodité de la trempe à l’air. La vitesse de refroidissement doit être suffisamment élevée pour traverser les domaines de transformation de la perlite et de la bainite avant qu’un adoucissement excessif ne se produise, mais suffisamment faible pour limiter le choc thermique. Un poinçon mince peut refroidir rapidement dans toute sa section et durcir efficacement ; une grande matrice peut présenter une surface plus dure et un cœur plus tendre si la trempabilité de l’alliage est insuffisante. La géométrie est aussi importante que la taille nominale. Les angles vifs, les variations brusques d’épaisseur, les trous et les saillies minces concentrent les contraintes pendant la trempe.
L’austénite retenue constitue une autre préoccupation. Si l’acier est fortement allié, trempé à une température trop élevée ou refroidi de manière insuffisante, une partie de l’austénite peut subsister au lieu de se transformer en martensite. Elle peut se transformer ultérieurement en service ou lors du revenu, entraînant une variation dimensionnelle. Un traitement sous zéro peut réduire la quantité d’austénite retenue dans certains procédés, mais il ne compense pas une mauvaise maîtrise de l’austénitisation ou du revenu. Les paramètres du traitement thermique restent déterminants : une étude de 2020 citée par Coatings, la revue de MDPI, les a identifiés comme le principal facteur contrôlant les performances du cœur de l’outil.
Pour les nuances O, la question pratique n’est pas simplement de savoir si l’outil peut atteindre une dureté élevée. Il faut déterminer si le refroidissement à l’huile peut durcir la section requise sans provoquer de déformation, de fissuration ou d’adoucissement du cœur inacceptables. Cela rend les aciers O pertinents pour les matrices de travail à froid, les outils de gaufrage, les tarauds, les alésoirs et les poinçons, mais ils ne conviennent pas automatiquement à toutes les dimensions ni à tous les modes de sollicitation.
Famille A et comportement lors de la trempe à l’air
Les aciers de la série A, notamment les A2, A6 et A10, sont conçus pour développer une dureté utile après un refroidissement à l’air calme ou sous atmosphère gazeuse contrôlée. Le chrome, le manganèse, le molybdène et d’autres éléments d’alliage retardent les transformations diffusives, augmentant ainsi la trempabilité afin que la martensite puisse se former dans des sections plus épaisses sans la sévérité d’une trempe à l’huile. La trempe à l’air réduit donc le choc de trempe, une source majeure de fissuration et de déformation des matrices complexes.
Cet avantage a toutefois ses limites. Le refroidissement à l’air ne garantit pas une absence totale de mouvement. L’outil se contracte en refroidissant, se dilate ou se contracte pendant la transformation martensitique et peut subir une variation supplémentaire lorsque l’austénite retenue se transforme. L’A2, largement utilisé comme nuance pour le travail à froid, peut présenter des variations dimensionnelles liées à sa teneur en éléments d’alliage et à son cycle de traitement thermique. Les grandes sections, les formes asymétriques et l’exposition inégale dans le four peuvent amplifier ces variations, même lorsque le milieu de trempe est doux.
Les nuances à trempe à l’air présentent également un avantage en matière de dimension de section par rapport aux nuances à l’huile à faible trempabilité. Une matrice de formage épaisse ou un insert de gaufrage peut développer une zone durcie plus uniforme, réduisant le problème du cœur tendre associé à une sévérité insuffisante de la trempe à l’huile. La trempabilité n’est cependant pas infinie. Les très grandes sections, les surfaces décarburées, une maîtrise insuffisante du four ou un refroidissement lent et irrégulier peuvent encore produire une dureté non uniforme.
Leur équilibre entre résistance à l’usure et ténacité dépend de la population de carbures, du carbone de la matrice et du revenu. L’A2 offre généralement une meilleure résistance à l’usure qu’un acier moins allié résistant aux chocs, mais sa structure de carbures et sa dureté peuvent le rendre moins tolérant aux impacts sévères. L’A6 est souvent choisi lorsqu’une température de durcissement plus basse et un comportement dimensionnel maîtrisé sont utiles, bien que sa réponse doive être vérifiée pour la géométrie réelle. Une même nuance peut se comporter différemment selon qu’elle est traitée sous vide, trempée dans un bain de sels, refroidie sous gaz ou élaborée à partir d’un produit de départ différent.
Les aciers A sont ainsi courants dans les matrices de travail à froid, les poinçons, les cisailles, les outils de découpage, les outils de formage et les équipements de gaufrage. Ils ne sont pas automatiquement préférables aux aciers O. Si la ténacité aux chocs, un traitement thermique simple en atelier ou une faible épaisseur de section prédomine, une nuance O peut être plus appropriée. Si la maîtrise de la déformation et le durcissement à cœur d’une matrice de taille importante prédominent, une nuance A peut constituer un point de départ plus adapté.
Famille D, carbures et résistance à l’usure
Les aciers de la série D, tels que les AISI D2, D3 et D6, sont des nuances à haute teneur en carbone et en chrome. Leurs teneurs en carbone et en chrome favorisent la formation d’une grande quantité de carbures durs riches en chrome dans une matrice martensitique. Selon la composition et l’historique thermique, les populations de carbures comprennent des types M7C3 et M23C6 riches en chrome, ainsi que de la cémentite alliée ou d’autres carbures complexes. Ces particules résistent à l’usure abrasive et adhésive, ce qui explique l’utilisation des nuances D pour les matrices de découpage, les poinçons, les lames de cisaille, les composants de roulage de filets, les outils de gaufrage et les inserts de formage.
Ces mêmes carbures, qui résistent à l’usure, peuvent réduire la ténacité. Les réseaux de carbures volumineux, anguleux ou continus constituent des sites d’amorçage de fissures, en particulier lorsque la ségrégation issue de la coulée ou une réduction insuffisante subsiste dans le produit. Un outil soumis à des impacts répétés, à la flexion ou à une charge mal alignée peut s’écailler ou se rompre même si sa vitesse d’usure abrasive est faible. Le D2 n’est donc pas une solution universelle pour le travail à froid ; il doit être adapté au mode de défaillance. Une nuance moins résistante à l’usure, mais présentant une répartition plus homogène des carbures et une ténacité supérieure, peut offrir une durée de service plus longue lorsque la rupture, et non l’abrasion, met fin à la durée de vie de l’outil.
Les aciers D sont à trempe à l’air ; ils évitent donc généralement les fortes contraintes de trempe associées à l’eau et à de nombreux traitements à l’huile. Cela favorise la maîtrise dimensionnelle des matrices de précision, mais « dimensionnellement stable » ne signifie pas « dimensionnellement immuable ». Les aciers à haute teneur en carbone et en chrome peuvent conserver une quantité importante d’austénite après la trempe, et l’austénite retenue peut se transformer pendant le revenu, la rectification ou le service. Plusieurs cycles de revenu, une austénitisation soigneusement maîtrisée et, lorsque cela se justifie, un traitement à froid contribuent à contrôler ce mouvement. Les brûlures de rectification et les couches superficielles non revenues peuvent constituer une voie de défaillance distincte après le durcissement.
Le procédé de fabrication est également important. La métallurgie des poudres peut produire une répartition des carbures plus fine et plus homogène que la métallurgie conventionnelle des lingots, modifiant l’équilibre entre usure et ténacité sans changer l’appartenance générale à la famille. Tool Steels: Properties and Performance (2021), publié par Routledge, traite donc la composition, le procédé de fabrication, le traitement thermique, le durcissement superficiel et les revêtements comme des variables interdépendantes. Les recommandations d’Uddeholm pour le travail à froid soulignent un point économique connexe : la sélection doit correspondre à l’application et réduire le coût par pièce produite, ce qui implique de privilégier les performances sur l’ensemble du cycle de vie plutôt qu’une valeur élevée de dureté nominale.
Une nuance D convient à une opération de travail à froid dominée par l’usure uniquement lorsque sa ténacité, sa structure de carbures, sa réponse dimensionnelle et son état de surface sont adaptés à l’outil. Une nuance A peut mieux maîtriser la déformation dans une autre matrice ; une nuance O peut offrir une voie de trempe à l’huile plus simple pour un outil de plus petite taille. La désignation identifie la famille métallurgique. Les conditions de service déterminent si cette famille résistera.
Aciers pour travail à chaud et aciers à outils à grande vitesse
Les familles H, M et T sont souvent regroupées parce qu’elles peuvent toutes être soumises à une forte chaleur, mais elles répondent à des fonctions différentes. Les nuances de la série H sont principalement des aciers pour travail à chaud : matrices, poinçons, inserts, mandrins et outillages exposés à du métal chauffé ou à des cycles thermiques répétés. Les nuances des séries M et T sont des aciers à outils à grande vitesse (HSS), principalement conçus pour les arêtes de coupe qui génèrent de la chaleur pendant l’usinage. La lettre ne constitue pas un classement universel des performances. Comme l’explique ASM International, les aciers à outils sont des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées, tandis que la classification AISI comprend les séries W, L, S, O, A, D, H, M et T (ASM International, 2020, 2024). La désignation renvoie à une méthode de trempe, à une application principale ou à un système d’alliage dominant.
ASTM A681 fournit le cadre normatif applicable aux produits corroyés en acier allié pour outillage. Son domaine d’application couvre les exigences chimiques, mécaniques et physiques relatives aux barres, plaques, tôles, feuillards, barres étirées, fils et pièces forgées normalement transformés en outils, matrices ou montages (ASTM International, 2024). Une désignation de nuance identifie donc un type d’acier soumis à un contrôle, et non un résultat garanti au niveau de l’arête de l’outil. La répartition des carbures, l’historique du forgeage ou de la fabrication par métallurgie des poudres, les dommages dus à l’usinage, la pratique d’austénitisation, la trempe, le revenu et le traitement de surface influencent tous la durée de service.
La série H pour les outillages à température élevée
La famille H est classée parmi les aciers pour travail à chaud, car son principal problème de conception est la perte de résistance et la fissuration pendant le service à température élevée. Les nuances courantes comprennent H10, H11, H12, H13, H19, H21 et H26. Les nuances au chrome pour travail à chaud, généralement représentées par H10 à H19, s’appuient sur des combinaisons de chrome, de molybdène et de vanadium pour assurer la trempabilité, la résistance au revenu et la résistance à la fatigue thermique. Les nuances au tungstène pour travail à chaud, notamment H20 à H26, utilisent des teneurs plus élevées en tungstène afin de favoriser la dureté à chaud, bien que leur comportement en fatigue thermique et leur ténacité doivent également être adaptés à l’environnement de la matrice.
H13 est largement utilisé pour les matrices de moulage sous pression de l’aluminium et du magnésium, les outillages d’extrusion et les composants de formage à chaud, car son système d’alliage chrome-molybdène-vanadium offre un équilibre utile entre ténacité, résistance à la chaleur et résistance aux fissures de trempe thermique. Il ne constitue toutefois pas automatiquement le choix approprié pour toutes les opérations de travail à chaud. Une matrice exposée à de l’aluminium en fusion, une matrice de forge frappée par un marteau et un mandrin d’extrusion subissent des combinaisons différentes de température, d’impact, d’érosion et de vitesse de refroidissement.
Les outillages pour travail à chaud défaillent souvent selon une séquence liée de mécanismes plutôt qu’en raison d’un seul mécanisme isolé. La surface chauffe rapidement lorsqu’elle entre en contact avec la pièce, se refroidit lorsqu’elle est aspergée ou exposée à l’air, puis se réchauffe au cycle suivant. La répétition engendre des contraintes de traction près de la surface. De petites fissures apparaissent, se rejoignent et produisent le réseau appelé fissuration par trempe thermique ou fissuration par fatigue thermique. Une dureté excessive peut réduire la déformation que l’outil peut supporter avant de se fissurer ; une dureté insuffisante permet une déformation plastique, une érosion de surface et une perte prématurée de la forme.
La conception et la fabrication de l’outil sont aussi importantes que la nuance nominale. De gros carbures ségrégés peuvent constituer des sites d’amorçage des fissures, tandis que des grains grossiers d’austénite antérieure réduisent la ténacité. La pratique du forgeage, la propreté inclusionnaire et, le cas échéant, la refusion sous laitier électroconducteur ou la métallurgie des poudres influencent la population de défauts et la répartition des carbures. Une surface polie et correctement nitrurée peut retarder l’amorçage des fissures, mais une couche superficielle ne peut pas compenser un cœur inadapté ou un cycle de revenu incorrect.
Le traitement thermique établit l’équilibre en service. Les nuances pour travail à chaud sont généralement durcies par austénitisation, trempe à l’air ou au gaz sous pression, puis plusieurs opérations de revenu. L’objectif n’est pas simplement d’atteindre une dureté maximale à température ambiante. L’outil doit conserver une résistance suffisante après exposition à la chaleur de fonctionnement, tout en préservant une ténacité suffisante pour résister aux impacts et aux contraintes thermiques. Le gradient de température à travers une grande matrice rend également importants le contrôle dimensionnel et l’uniformité du refroidissement.
Les séries M et T pour les performances de coupe
La série M désigne les aciers à outils à grande vitesse au molybdène, tandis que la série T désigne les aciers à outils à grande vitesse au tungstène. Cette distinction est chimique et historique, et non un simple classement. M2 est une nuance au molybdène à grande vitesse très utilisée, contenant des quantités importantes de tungstène, de molybdène, de chrome et de vanadium ; son équilibre nominal approximatif est souvent décrit comme étant d’environ 6 % de tungstène, 5 % de molybdène, 4 % de chrome et 2 % de vanadium, avec une teneur en carbone proche de 0,8 %. T1, en revanche, est la nuance classique à grande vitesse au tungstène, généralement associée à environ 18 % de tungstène, 4 % de chrome et 1 % de vanadium.
Le molybdène remplace une partie du tungstène tout en maintenant une forte population de carbures d’alliage durs. Dans M2, le molybdène contribue au durcissement secondaire et à la dureté à chaud sans nécessiter le même niveau de tungstène que T1. Il en résulte une famille d’aciers de coupe largement applicable aux forets, fraises, broches, tarauds, alésoirs, scies et outils de coupe à usage général. Les nuances de la série T restent importantes lorsque leur système de carbures riche en tungstène et leur résistance à la chaleur conviennent à l’opération, bien que le choix dépende de la vitesse de coupe, du matériau de la pièce, des sollicitations sur l’arête, des conditions d’affûtage et de la géométrie de l’outil.
La famille M comprend également des nuances contenant du cobalt, telles que M35 et M42. M35 contient environ 5 % de cobalt, tandis que M42 en contient environ 8 %. Le cobalt élève la température à laquelle la structure durcie conserve une résistance utile et peut améliorer les performances de coupe à grande vitesse, mais il ne supprime pas la nécessité d’un traitement thermique approprié et ne confère aucune immunité à l’écaillage. Une nuance plus dure fonctionnant à température plus élevée peut défaillir plus rapidement si l’arête de coupe subit des coupes interrompues ou un soutien insuffisant.
Les applications des HSS montrent pourquoi la désignation seule est insuffisante. Un taraud doit présenter une résistance à l’usure suffisante sur ses flancs et ses listels, une ténacité adéquate pour éviter la rupture des dents et une précision dimensionnelle lors d’engagements répétés. Un alésoir nécessite une arête stable et vive ainsi qu’une faible variation dimensionnelle, car un écaillage ou une croissance excessive modifie le diamètre du trou fini. Un foret, une broche, une fraise ou un outil de taillage d’engrenages peut imposer des exigences différentes au même acier. Des revêtements tels que le nitrure de titane ou le nitrure d’aluminium-titane peuvent réduire le frottement et limiter les interactions chimiques à la surface, mais le substrat continue de supporter l’effort de coupe. L’ouvrage de Routledge, Tool Steels: Properties and Performance (2021), étudie pour cette raison les performances des nuances sous l’angle de la composition, du procédé de fabrication, du traitement thermique, du durcissement superficiel et des revêtements.
Dureté à chaud, durcissement secondaire et dureté au rouge
La dureté à température ambiante ne constitue qu’une mesure parmi d’autres. Un outil de coupe peut présenter une très grande dureté après trempe et revenu, puis perdre une grande partie de sa capacité portante lorsque l’arête de coupe atteint plusieurs centaines de degrés Celsius. La dureté à chaud décrit la capacité à conserver sa dureté et sa résistance à température élevée. La dureté au rouge est le terme traditionnel employé en atelier pour désigner la même exigence pratique : l’arête doit rester efficace lorsqu’elle chauffe visiblement pendant la coupe.
Les aciers à outils à grande vitesse acquièrent ce comportement grâce aux carbures d’alliage et au durcissement secondaire. Lors de l’austénitisation, une partie du carbone, du tungstène, du molybdène, du chrome et du vanadium se dissout dans l’austénite. La trempe produit une structure martensitique dure, généralement accompagnée d’austénite retenue. Lors du revenu à des températures appropriées, de fins carbures d’alliage précipitent à partir de la martensite. Cette précipitation peut augmenter la dureté au lieu de la réduire, produisant le pic de durcissement secondaire caractéristique des HSS. Des revenus répétés transforment également l’austénite retenue et stabilisent les dimensions.
Le type de carbure est important. Les carbures MC riches en vanadium sont particulièrement durs et résistent à l’usure abrasive, tandis que les carbures riches en tungstène et en molybdène favorisent la résistance au revenu et la dureté à chaud. Leur taille, leur espacement, leur orientation et leur continuité sont tout aussi importants que leur présence. Une forte proportion de carbures peut améliorer la résistance à l’usure, mais réduire la ténacité si les carbures sont grossiers, regroupés ou alignés selon le sens du corroyage. Les HSS fabriqués par métallurgie des poudres peuvent produire une répartition des carbures plus uniforme que la métallurgie conventionnelle en lingots, mais ils nécessitent néanmoins un cycle de durcissement approprié.
Les aciers pour travail à chaud dépendent également de la résistance au revenu, mais leur profil de service diffère de celui des HSS. H13 doit supporter les cycles thermiques et le contact mécanique avec le métal chaud ; M2 ou M42 doivent préserver une arête vive tandis que la chaleur due au frottement se concentre près de la zone de coupe. Le premier peut défaillir par fissuration par trempe thermique ou déformation importante, les seconds par usure en dépouille, usure en cratère, écaillage ou arrondissement plastique de l’arête.
Une étude publiée en 2020 dans Coatings, revue de MDPI, a identifié les paramètres du traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil. Cette conclusion confirme une règle pratique : la composition établit le potentiel, tandis que le traitement thermique détermine la part de ce potentiel qui devient exploitable. Une désignation ne peut pas remplacer une austénitisation, une trempe, un revenu et une inspection contrôlés.
La sélection doit donc suivre le mode de défaillance et les conditions de production. Les recommandations 2024 d’Uddeholm concernant le travail à froid expriment le principe économique associé comme l’adaptation de l’acier à l’application et la minimisation du coût par pièce produite ; pour les outils de travail à chaud et les outils à grande vitesse, la même idée se formule mieux en termes de performance sur l’ensemble du cycle de vie. La nuance appropriée est celle dont la structure de carbures, la ténacité, la dureté à chaud, la résistance à la fatigue thermique, le procédé de fabrication et le traitement permettent d’obtenir la durée de vie requise pour l’arête ou la matrice dans le cycle réel — et non celle qui porte la lettre au son le plus impressionnant.
Applications : faire correspondre la famille de nuances au mode de défaillance
Une nuance d’acier à outils ne constitue pas un échelon dans une classification universelle. Les lettres identifient une famille, et non un résultat garanti en service. ASM International définit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées, tandis que les familles AISI comprennent les séries W, L, S, O, A, D, H, M et T. Comme l’explique Metallurgy at Maricopa Community Colleges (2024), ces lettres font généralement référence à la méthode de trempe, à l’application principale ou au système d’alliage dominant.
Cette distinction est importante, car un outil peut défaillir par usure abrasive, grippage adhésif, déformation plastique, ramollissement thermique, ébréchure de l’arête, rupture brutale, fatigue ou dérive dimensionnelle. Le carbone, le chrome, le molybdène, le tungstène, le vanadium et d’autres éléments d’alliage déterminent la trempabilité et la formation des carbures, mais le procédé de fabrication contrôle la taille des carbures, la ségrégation, la porosité et les inclusions. Le traitement thermique détermine ensuite la matrice qui entoure ces carbures. Une étude publiée en 2020 dans MDPI Coatings a identifié les paramètres de traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil dans le système revêtu qu’elle examinait. Le revêtement ne peut pas corriger un cœur inadapté.
La norme ASTM A681, telle que répertoriée par ASTM International en 2024, couvre les exigences chimiques, mécaniques et physiques applicables aux produits corroyés en acier à outils allié, notamment les barres, les plaques, les tôles, les feuillards, les barres étirées, les fils et les pièces forgées normalement transformés en outils, matrices ou montages. Le choix de l’application commence donc par les conditions de service, puis précise la famille et la nuance, le traitement thermique, la dimension de la section, l’état de surface et le procédé de fabrication.
Coupe, perçage, taraudage et alésage
Les outils de coupe exigent une arête tranchante stable. Les exigences dominantes sont la dureté, la dureté à chaud, la résistance à l’usure et la résistance à la déformation de l’arête ; la ténacité reste toutefois importante, car les coupes intermittentes, les vibrations, les inclusions et un mauvais alignement peuvent ébrécher une arête très dure.
Les outils de coupe manuels appartiennent souvent aux nuances W à trempe à l’eau, aux nuances L faiblement alliées ou aux nuances O à trempe à l’huile. L’AISI W1 peut atteindre une dureté élevée après une trempe à l’eau, mais sa faible trempabilité et son risque de déformation limitent la dimension des sections et rendent le contrôle du traitement thermique important. L’AISI O1, une nuance à trempe à l’huile, offre une trempe plus prévisible dans une section modérément épaisse tout en conservant une bonne usinabilité avant traitement. L’AISI L6, dans la famille des aciers faiblement alliés, est choisie lorsque la résistance aux chocs et la ténacité priment sur la résistance maximale à l’abrasion. Il s’agit de solutions différentes à des modes de défaillance différents, et non de niveaux de qualité successifs.
Les forets, les tarauds et les alésoirs sont soumis à des sollicitations plus sévères de l’arête et à la torsion. Les tarauds doivent résister à l’usure des flancs et au grippage tout en supportant les inversions de couple et les problèmes d’évacuation des copeaux. Les alésoirs ont besoin d’une bonne tenue de l’arête et d’une stabilité dimensionnelle élevée, car ils enlèvent peu de matière mais doivent maintenir un diamètre d’alésage contrôlé. Les familles d’aciers rapides — nuances M à l’acier rapide au molybdène et nuances T à l’acier rapide au tungstène — conservent une dureté utile à des températures de coupe qui ramolliraient un acier à outils au carbone ordinaire. L’AISI M2 et l’AISI T1 sont des nuances de référence courantes, bien que le choix approprié dépende de la vitesse de coupe, de la dureté de la pièce, du liquide de refroidissement, de la géométrie et du caractère continu ou interrompu de la coupe.
La structure des carbures contrôle davantage que la dureté nominale. Des carbures d’alliage fins et bien répartis peuvent favoriser la résistance à l’usure sans créer d’importants amorces de fissures ; des carbures grossiers ou ségrégés peuvent désolidariser une arête pendant la rectification ou la coupe intermittente. Les nuances M reposent généralement sur des additions formant des carbures de molybdène et de tungstène, tandis que les nuances T accordent une place plus importante au tungstène. La désignation ne révèle à elle seule ni l’espacement des carbures, ni la propreté inclusionnaire, ni le résultat du forgeage et de la fabrication par métallurgie des poudres.
Le perçage ajoute des contraintes de fatigue en torsion et d’évacuation des copeaux. Un foret présentant une excellente dureté à chaud peut néanmoins se rompre si son âme est trop fragile, si l’état de surface de ses goujures est médiocre ou si son traitement thermique laisse une quantité excessive d’austénite retenue. Le taraudage est particulièrement impitoyable : une faible quantité de grippage peut accroître le couple jusqu’à la rupture de l’outil. L’alésage déplace l’équilibre vers la stabilité dimensionnelle, l’état de surface et une usure maîtrisée. Un traitement de surface peut modifier le frottement et l’adhésion, mais il ne remplace pas la ténacité requise du cœur.
Découpage, poinçonnage, frappe à froid et gaufrage
Le découpage et le poinçonnage sont régis par des charges répétées en compression, l’usure par glissement et la concentration locale des contraintes au niveau de l’arête de coupe. Le poinçon ou la matrice doit résister à l’indentation plastique et à l’émoussement abrasif, tout en conservant une résistance suffisante à l’ébréchure pour supporter les défauts d’alignement, les bavures, l’entraînement des débouchures et les contacts intermittents.
L’AISI D2, qui appartient à la famille des aciers à haute teneur en carbone et en chrome, fournit une abondance de carbures riches en chrome et une résistance élevée à l’usure. Cette caractéristique la rend intéressante lorsque l’usure de l’arête prédomine, mais sa population de carbures et sa réponse au traitement thermique peuvent pénaliser une mauvaise pratique de rectification ou des chocs importants. L’AISI A2, une nuance à trempe à l’air, offre généralement un autre compromis : elle procure une résistance à l’usure associée à une ténacité et à une stabilité dimensionnelle supérieures à celles de nombreuses solutions à plus forte teneur en carbone et en carbures. L’AISI O1 peut convenir à des opérations moins sévères de travail à froid lorsque l’usinage direct et la trempe à l’huile sont recherchés. L’AISI S7, une nuance résistante aux chocs, devient plus pertinente lorsque l’ébréchure ou la rupture constitue la principale menace, plutôt que la durée de vie maximale sous usure par glissement.
Le découpage d’une tôle mince et le poinçonnage d’un matériau épais et abrasif ne sont pas des opérations équivalentes. Le jeu, la résistance de la tôle, la formation des bavures, l’élancement du poinçon et l’alignement de la presse modifient le champ de contraintes. Un poinçon en nuance D peut résister à l’usure sur une ligne de production, mais s’ébrécher sur une autre si l’outil est soumis à des chocs. À l’inverse, un outil en nuance S peut supporter les chocs tout en perdant rapidement son arête dans un matériau abrasif. Les recommandations 2024 d’Uddeholm concernant le travail à froid expriment la règle pratique de l’ingénierie : choisir un acier adapté à l’application et minimiser le coût par pièce produite. En termes métallurgiques, cela signifie comparer les opérations d’affûtage, les ruptures prématurées, le grippage, les temps d’arrêt et la perte dimensionnelle, plutôt que de comparer simplement les valeurs de dureté.
La frappe à froid impose une exigence supplémentaire à l’outillage. Les matrices et les poinçons de frappe absorbent à répétition des chocs tout en comprimant un fil ou une barre ; la ténacité, la résistance à la compression et la résistance à la fatigue doivent donc agir de concert. Une matrice qui survit à un seul choc mais accumule des microfissures sur des millions de cycles n’est pas adaptée au procédé. Les nuances S résistantes aux chocs peuvent convenir aux impacts sévères, tandis que les familles A, D ou d’autres familles de travail à froid peuvent être utilisées lorsque l’usure et le maintien des dimensions prédominent. L’état correct de traitement thermique est un compromis : une dureté excessive augmente le risque d’ébréchure ; une dureté insuffisante permet un écoulement plastique et un agrandissement prématuré de l’empreinte de la matrice.
Les outils de gaufrage défaillent souvent par endommagement de surface plutôt que par rupture nette. Le transfert de matière adhésif, le grippage, les marques de polissage et la déformation plastique locale peuvent reporter des défauts sur chaque pièce. Une structure fine des carbures, une matrice revenue stable, un polissage soigné et un traitement de surface maîtrisé deviennent essentiels. Le contrôle dimensionnel dépend également de la déformation due au traitement thermique, de l’austénite retenue, de la surépaisseur d’usinage et du soutien de la matrice en service. Un acier nominalement plus dur peut produire des pièces de moins bonne qualité s’il se déforme pendant le traitement ou endommage la surface de la tôle.
Moulage, formage, matrices, montages et coutellerie
Les outils de moulage et de formage exposent l’acier à la pression de contact, au glissement, aux cycles thermiques et parfois aux produits de décomposition corrosifs des polymères. Le formage à froid privilégie la stabilité dimensionnelle, la résistance à l’usure et la résistance au grippage ; le formage à chaud ajoute la fatigue thermique, l’oxydation et le ramollissement. L’AISI H13, une nuance au chrome pour travail à chaud, est associée aux matrices et aux outillages fonctionnant à température élevée, car sa composition favorise la résistance à chaud et à la fatigue thermique. Elle ne constitue pas un remplacement universel des nuances de travail à froid. L’AISI D2 ou l’AISI A2 peuvent mieux répondre à un contact abrasif à froid, tandis que l’AISI S7 peut être choisie lorsque les chocs prédominent.
Les matrices se définissent autant par leur mode de défaillance que par leur opération. Les matrices d’étirage subissent l’usure par glissement et le frottement. Les matrices de pliage sont soumises à une pression concentrée et à des charges sur les arêtes. Les matrices d’extrusion supportent des contraintes élevées en compression, la température et l’écoulement du matériau. Les moules peuvent exiger une bonne aptitude au polissage, une résistance à la corrosion, une conductivité thermique ou une résistance à l’abrasion par les fibres de verre. Une même famille peut donc se comporter différemment après des modifications de la dimension de la section, du revenu, de la nitruration, du revêtement ou de l’état de surface fonctionnel.
Les montages n’ont généralement pas besoin de la résistance extrême à l’usure d’une matrice de découpage. Ils doivent présenter une dureté suffisante pour résister à l’indentation, une ténacité adéquate pour supporter le serrage et la manutention, ainsi qu’une stabilité dimensionnelle lors de cycles répétés de mise en place. Les nuances L faiblement alliées, les nuances O ou certaines nuances A peuvent être judicieuses lorsque l’usinage, une usure modérée et un traitement prévisible importent davantage qu’une teneur maximale en carbures. Un montage rendu excessivement dur peut devenir difficile à usiner, sujet à la fissuration au niveau des angles vifs et inutilement sensible aux chocs.

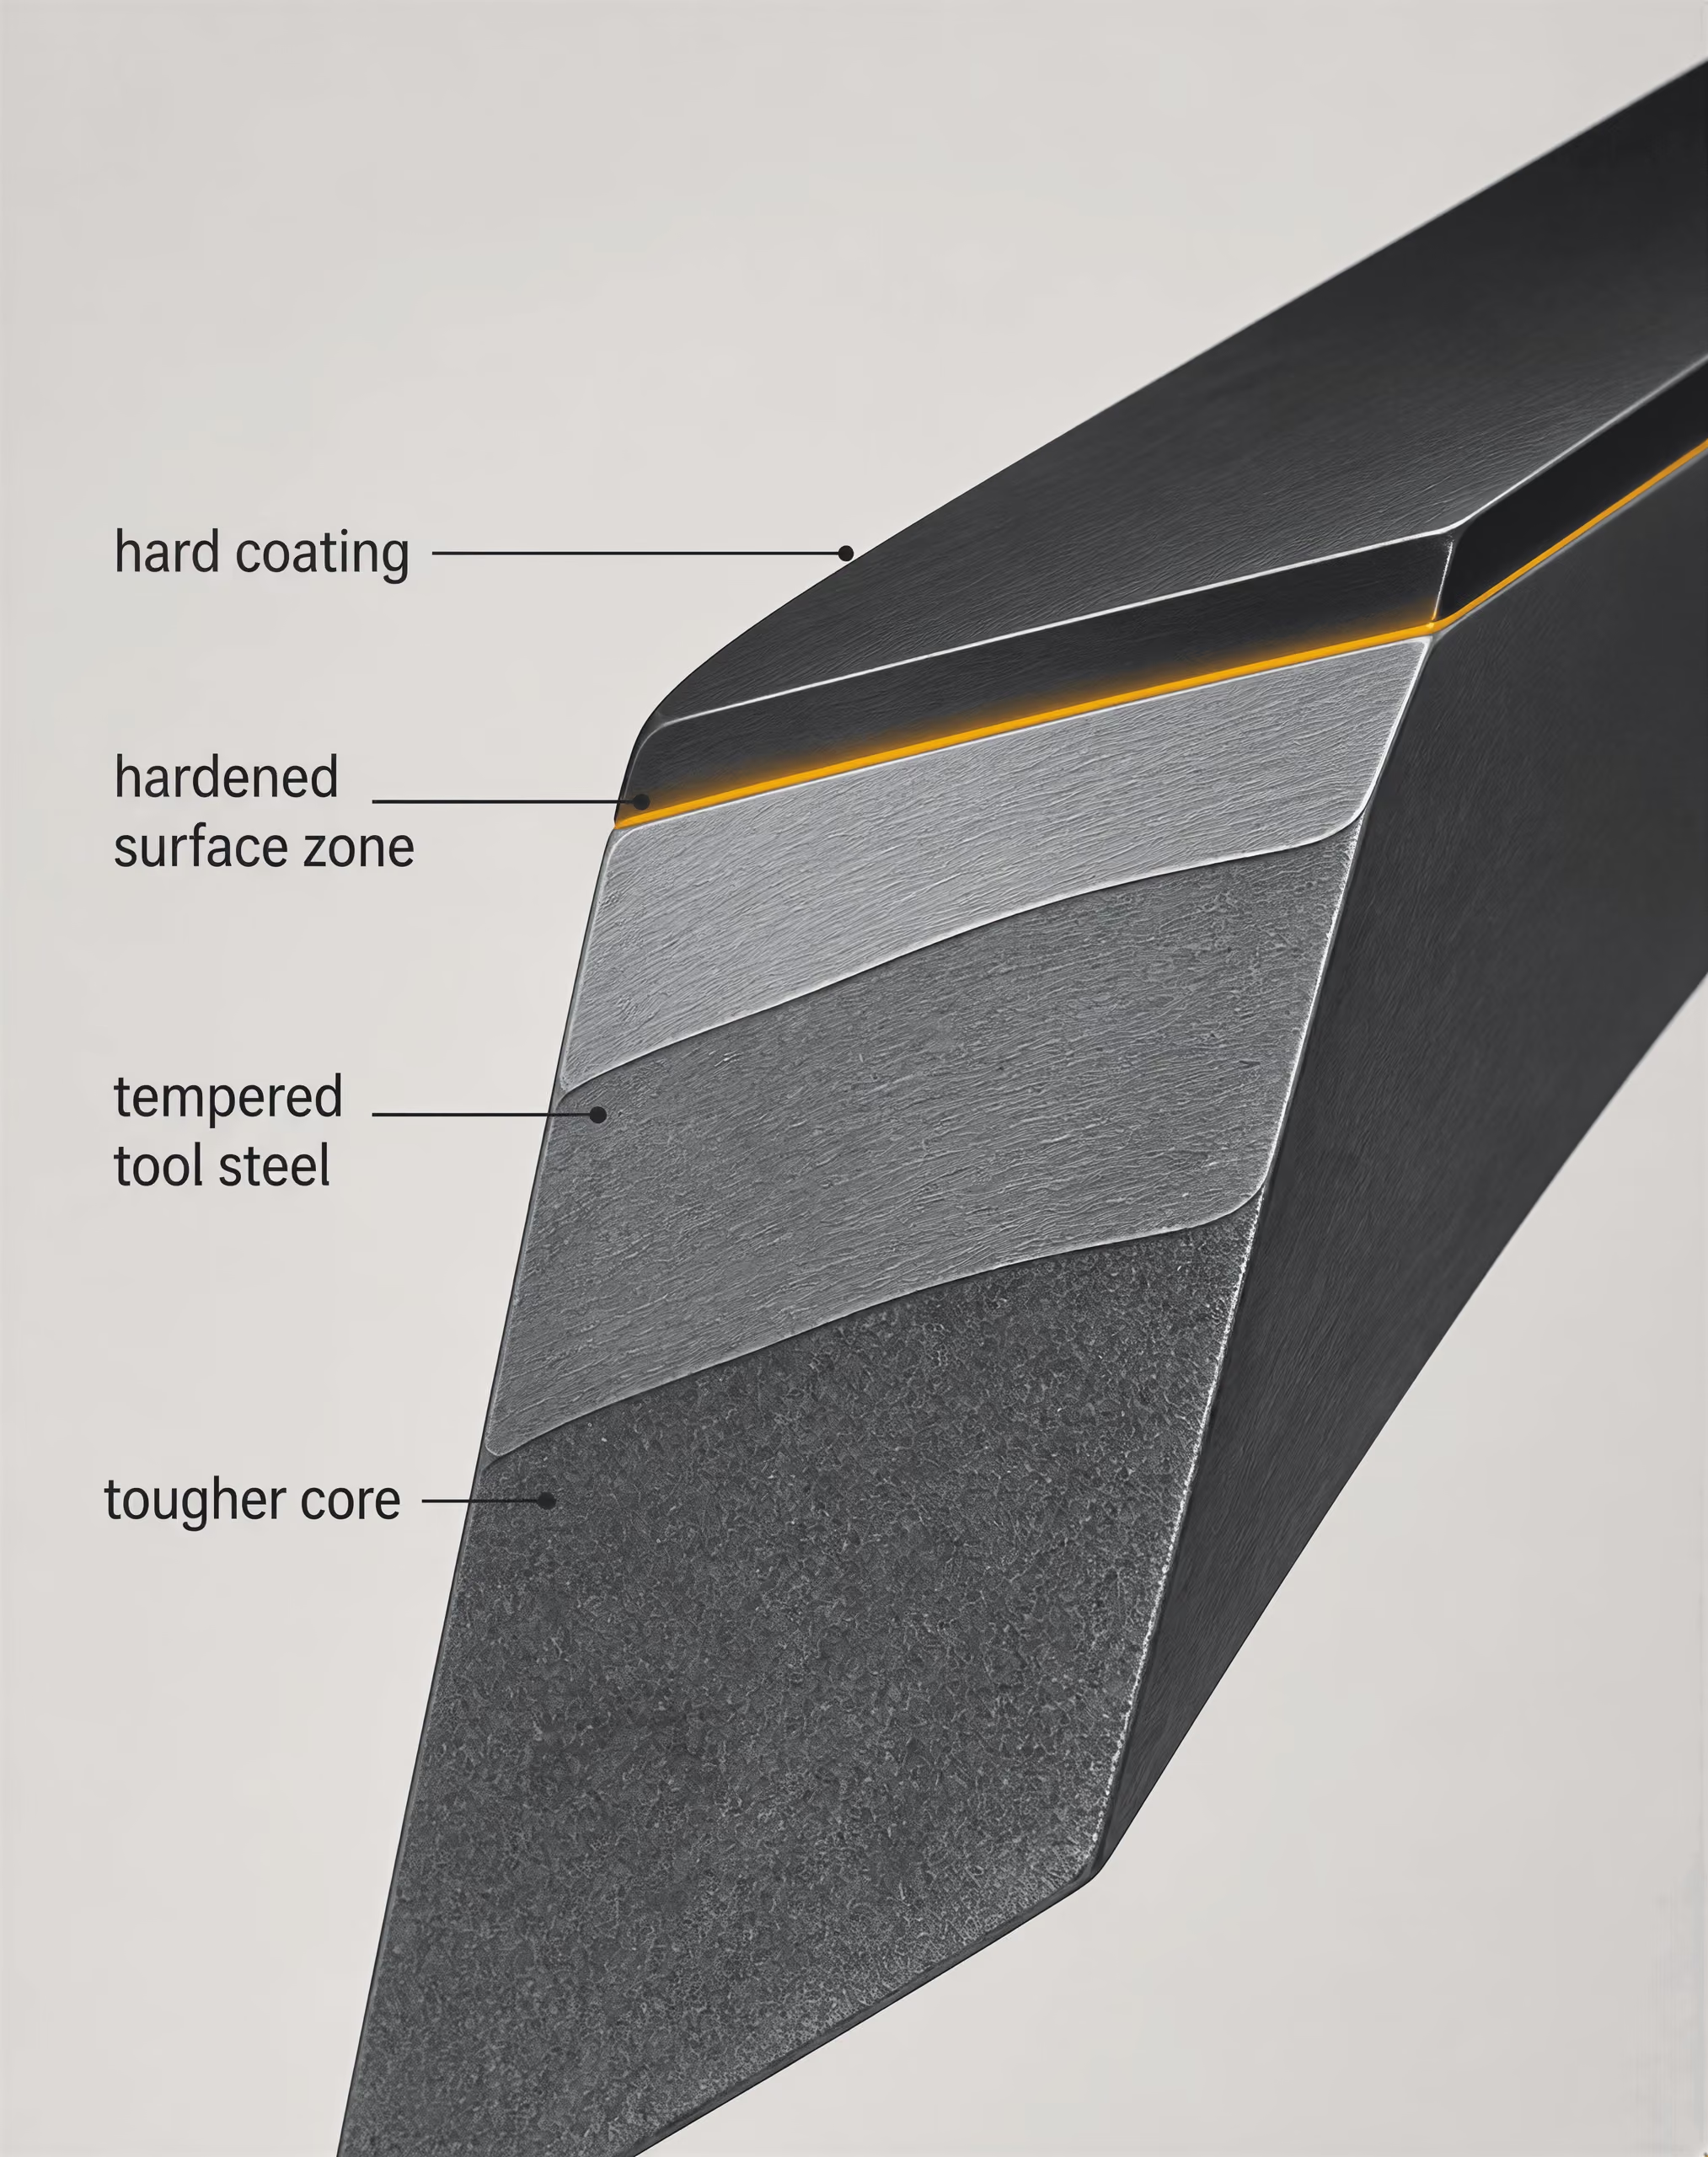
La coutellerie illustre le même équilibre sous une forme familière. Une arête tranchante a besoin de dureté et de résistance à l’usure, mais un couteau doit également présenter une bonne ténacité face à la flexion, à la torsion et aux chocs accidentels. Les aciers à outils à haute teneur en carbone, tels que l’AISI D2, peuvent conserver leur tranchant grâce à une résistance à l’usure favorisée par les carbures ; toutefois, leur comportement dépend fortement du traitement thermique, de l’épaisseur de la section, de la rectification et de la géométrie de l’arête. Les nuances inoxydables de coutellerie telles que l’AISI 420 se situent en dehors des principales familles AISI d’aciers à outils, mais elles montrent pourquoi la résistance à la corrosion peut constituer une exigence de service distincte du maintien du tranchant. Une arête plus dure ne produit pas automatiquement un couteau plus durable.
Le cadre décrit dans Tool Steels: Properties and Performance de Routledge (2021) considère la composition, les procédés de fabrication, le traitement thermique, la trempe superficielle et les revêtements comme des paramètres interdépendants. La Monographie 88 du NBS et ASM International fournissent le fondement historique et métallurgique de cette approche. Le choix de la nuance doit suivre le mécanisme de détérioration dominant, puis vérifier la structure des carbures, la propreté, la profondeur de trempe, la réponse au revenu, les déformations et l’état de surface. Les désignations AISI restreignent le champ des choix ; elles ne déterminent pas la décision d’ingénierie.
Ingénierie des surfaces, revêtements et cœur de l’outil
Un outil revêtu n’est pas un revêtement doté d’un manche en acier sous-jacent. Il s’agit d’un système mécanique stratifié : la surface active, toute zone de diffusion ou zone durcie, le revêtement, le substrat en acier et le cœur traité thermiquement doivent reprendre les charges conjointement. ASM International définit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou mettre en forme des pièces manufacturées, mais l’ingénierie des surfaces modifie la manière dont cet outil interagit avec la pièce usinée. Elle ne dispense pas de sélectionner correctement la nuance sous-jacente et de lui appliquer le traitement thermique approprié.
Cette distinction est importante, car les désignations de nuances ne classent pas les performances de surface. Un acier à outils AISI D2, un acier pour travail à chaud AISI H13 et un acier rapide AISI M2 peuvent tous recevoir un traitement de durcissement superficiel ou un revêtement déposé, tout en présentant des populations de carbures, des réponses au revenu, des conductivités thermiques, des niveaux de ténacité et des variations dimensionnelles différents. Leurs limites en service restent différentes après le revêtement.
Durcissement superficiel et couches traitées
Le durcissement superficiel crée dans l’acier lui-même une région renforcée. La nitruration introduit de l’azote dans la surface et forme des nitrures d’alliage avec des éléments tels que le chrome, le molybdène, le vanadium ou l’aluminium. La cémentation augmente la concentration en carbone près de la surface avant le durcissement, produisant une couche martensitique enrichie en carbone au-dessus d’un cœur moins carburé. La trempe par induction et la trempe laser chauffent au contraire rapidement une profondeur contrôlée et s’appuient sur la teneur en carbone existante pour former de la martensite.
La couche obtenue n’est pas équivalente à la dureté du matériau massif. Une couche durcie peut être beaucoup plus dure que l’intérieur tout en conservant un cœur plus tenace capable de supporter les charges d’impact. Ce gradient peut réduire l’indentation plastique et l’usure adhésive, mais il crée également une zone de transition où les contraintes se concentrent. La profondeur de couche, l’épaisseur de la couche composée, l’uniformité de la diffusion, l’austénite résiduelle, la répartition des carbures et l’état de revenu influencent tous la capacité du traitement à résister en service.
Les aciers à outils sont souvent déjà sélectionnés pour présenter une dureté élevée dans toute la section active. Pour ces nuances, un durcissement superficiel excessif peut réduire la ténacité ou produire une couche composée fragile au lieu d’une transition utile capable de reprendre les charges. La décarburation pendant l’austénitisation pose le problème inverse : la nuance nominale peut être correcte, mais la surface a perdu du carbone et ne peut pas atteindre la dureté prévue. L’élimination par rectification d’une couche endommagée peut rétablir la géométrie, mais elle peut aussi mettre au jour une microstructure non uniforme ou réduire la profondeur de couche prévue.
L’étude de 2020 sur les systèmes revêtus, publiée dans Coatings, identifie les paramètres du traitement thermique comme le facteur principal contrôlant les performances du cœur de l’outil. Ce constat situe le traitement de surface dans le bon ordre des priorités. La température d’austénitisation, le temps de maintien, la sévérité de la trempe, le traitement sous zéro lorsqu’il est spécifié, et le revenu déterminent la martensite, l’austénite résiduelle, l’état des carbures et les contraintes résiduelles avant l’application d’un revêtement. Une couche dure déposée ne peut pas transformer un cœur insuffisamment durci, surrevenu, décarburé ou sensible à la fissuration en un outil fiable.
Revêtements et soutien du substrat
Un revêtement confère à la surface mince des propriétés que l’acier massif ne peut pas nécessairement réunir au même moment. Une dureté élevée peut résister à l’usure abrasive et réduire le transfert de matière ; une stabilité chimique peut limiter les réactions avec la pièce usinée ; une surface à faible coefficient de frottement peut réduire l’adhésion et la production de chaleur. Il s’agit d’avantages en matière d’usure et de frottement, et non d’une preuve de résistance à la rupture.
La dureté d’un revêtement décrit sa résistance à l’indentation ou à la déformation plastique à l’intérieur du revêtement. L’adhérence du revêtement décrit la force nécessaire pour maintenir cette couche fixée au substrat sous des sollicitations thermiques, mécaniques et chimiques. Ces deux propriétés sont distinctes. Un revêtement très dur mais faiblement adhérent peut se délaminer en écailles. Un revêtement qui adhère bien peut rester fixé tandis que le substrat plus tendre s’écoule sous lui, permettant à la surface de se fissurer ou de se déformer.
Le substrat doit donc fournir une base suffisamment dure et dimensionnellement stable. Si le cœur se déforme plastiquement, le revêtement suit cette déformation et peut se microfissurer, flamber ou se détacher. Si des carbures grossiers forment un chemin de transmission des charges discontinu, les contraintes locales augmentent aux interfaces carbure–matrice. Si l’acier présente des brûlures de rectification, des replis, des criques, des pores ou des contraintes superficielles de traction, un revêtement peut masquer temporairement le défaut tout en laissant intacte la condition propice à la propagation de la fissure.
Le procédé de fabrication est aussi important que la composition nominale. Un AISI D2 corroyé selon un procédé conventionnel peut présenter des carbures riches en chrome distribués de manière directionnelle, tandis qu’un matériau élaboré par métallurgie des poudres peut offrir une répartition des carbures plus fine et plus uniforme. Cette différence affecte le soutien du tranchant et la propagation des fissures sous un revêtement. Elle ne rend pas un procédé universellement supérieur à l’autre ; la question pertinente est de savoir si la microstructure correspond à la pression de contact, au niveau d’impact, à l’abrasivité de la pièce usinée et au mode de défaillance.
La température de dépôt doit également être compatible avec l’état de revenu. Un outil revenu à une température inférieure à celle du procédé de revêtement peut subir un adoucissement pendant le dépôt. Pour les nuances destinées au travail à chaud, telles que AISI H13, des cycles thermiques répétés peuvent modifier le revenu de la martensite, l’état des précipités et les contraintes résiduelles, même lorsque le revêtement lui-même reste intact. La température de fonctionnement ajoute une autre variable : un revêtement performant en contact glissant à basse température peut s’oxyder, s’adoucir, réagir avec la pièce usinée ou perdre son adhérence lors d’une mise en forme à chaud.
Adhérence, contraintes résiduelles et intégrité du tranchant
La préparation de surface régit la première liaison mécanique entre le revêtement et l’acier. Elle comprend généralement le dégraissage, le grenaillage ou le polissage contrôlé, l’élimination des oxydes et une étape finale de nettoyage, mais chacune de ces opérations modifie la surface. La rugosité peut améliorer l’ancrage mécanique dans certaines limites ; une rugosité excessive crée des aspérités aiguës et des zones minces. Une surface polie peut réduire le frottement, mais elle peut offrir moins de points d’ancrage et retenir du métal étalé par la rectification. La préparation doit éliminer les contaminants sans émousser le tranchant ni introduire de dommages en traction.
Les contraintes résiduelles peuvent être bénéfiques ou nuisibles. Des contraintes de compression dans une couche nitrurée ou un revêtement déposé peuvent retarder l’ouverture des fissures superficielles. Toutefois, des contraintes de compression excessives peuvent provoquer le flambage ou l’écaillage lorsque la couche est mal soutenue. Les contraintes de traction favorisent l’amorçage des fissures, en particulier au niveau d’un tranchant vif, d’une brûlure de rectification, d’un amas de carbures ou d’un défaut du revêtement. Le désaccord de dilatation thermique entre le revêtement et l’acier ajoute des contraintes pendant le dépôt, le refroidissement et les variations de température en service.
La géométrie du tranchant est souvent le point où les outils revêtus défaillent en premier. Un revêtement possède une épaisseur finie et ne peut pas maintenir une couche parfaitement uniforme sur un rayon infiniment faible. Un bord en biseau très mince peut s’écailler pendant le dépôt, la manutention ou le premier contact avec la pièce usinée. Un petit rayon de tranchant contrôlé peut soutenir le revêtement et réduire la concentration des contraintes, mais un rayon trop important modifie la géométrie de coupe et augmente l’effort de formage. Le tranchant approprié est déterminé par le mode de défaillance : usure abrasive, grippage adhésif, ébréchure, effondrement plastique ou fissuration thermique.
La référence de Routledge publiée en 2021, Tool Steels: Properties and Performance, aborde les performances à travers la composition, les procédés de fabrication, le traitement thermique, le durcissement superficiel et les revêtements, plutôt qu’à travers le seul choix du revêtement. Ce cadre concorde avec les recommandations pratiques d’Uddeholm : la rentabilité de l’outillage pour travail à froid dépend de l’adéquation entre l’acier à outils et l’application, ainsi que de la réduction du coût par pièce produite. Un revêtement peut prolonger la durée de vie lorsque le cœur, le tranchant, la préparation et le cycle thermique sont maîtrisés. Il ne peut pas compenser une nuance dont la ténacité est insuffisante, un état de revenu qui laisse le substrat instable ou une géométrie qui concentre les charges au-delà de la capacité du système revêtement–substrat.
Normes, spécifications et lecture d’une fiche technique d’acier à outils
Une fiche technique d’acier à outils contient plusieurs types d’informations qu’il est facile de confondre. Une norme définit les exigences auxquelles un matériau doit satisfaire. Une désignation de nuance identifie une famille de compositions ainsi qu’une justification traditionnelle de son emploi. La fiche technique du producteur recommande ensuite comment cette nuance doit être forgée, usinée, trempée, revenue et finie. Ces trois niveaux sont liés, mais ils ne sont pas interchangeables.
ASM International définit les aciers à outils comme des « aciers utilisés pour fabriquer des outils destinés à couper, former ou mettre en forme des pièces manufacturées » (2024). Sa classification AISI comprend les séries W, L, S, O, A, D, H, M et T (2020). Les lettres décrivent généralement une méthode de trempe, une application principale ou un système d’alliage dominant, et non une échelle universelle de performance. L’AISI O1, par exemple, est un acier à outils pour travail à froid trempé à l’huile ; l’AISI D2 est un acier pour travail à froid à forte teneur en carbone et en chrome ; et l’AISI H13 est un acier pour travail à chaud au chrome. La désignation précise le point de départ métallurgique. Elle ne permet pas de prédire la durée de vie de l’outil sans tenir compte de la charge, de la température, de la lubrification, de la géométrie, de l’état de surface et du mode de rupture.
Ce que contrôle l’ASTM A681
L’ASTM A681 est une spécification de produit, et non une description complète des performances d’un poinçon, d’une matrice, d’un outil de coupe ou d’un insert de formage fini. ASTM International indique que « l’ASTM A681 couvre les exigences chimiques, mécaniques et physiques applicables aux produits corroyés en acier à outils allié » (2024). Son domaine d’application comprend les barres, les plaques, les tôles, les feuillards, les ronds, les fils et les pièces forgées normalement transformés en outils, matrices ou montages. La spécification établit les exigences relatives à l’acier livré, notamment la composition de la nuance et les propriétés pertinentes du matériau, tout en permettant à l’acheteur et au producteur de définir des détails tels que la forme du produit, ses dimensions, son état et les essais à effectuer.
Le terme corroyé est important. Les produits corroyés ont été mis en forme mécaniquement par des procédés tels que le forgeage, le laminage ou l’étirage, et leur historique de transformation influe sur le fibrage, la ségrégation, la porosité, la répartition des carbures et les propriétés directionnelles. L’ASTM A681 relève donc de l’étape de contrôle du matériau. Elle ne certifie pas un cycle particulier de traitement thermique pour chaque géométrie d’outil et ne dispense pas d’inspecter la pièce finie.
Une fiche technique peut mentionner AISI D2, ASTM A681 et une désignation interne propriétaire sur la même page. Ces mentions remplissent des fonctions différentes. « AISI D2 » identifie la famille de nuances reconnue. « ASTM A681 » identifie une spécification selon laquelle le produit corroyé peut être livré. La désignation interne du producteur peut décrire une voie d’élaboration, une voie de refusion, un niveau de propreté ou un état de transformation. Elle ne doit pas être considérée comme une nouvelle nuance universelle, sauf si le document en définit la composition et les exigences.
La norme ne doit pas non plus être considérée comme un système de classement. Les familles AISI W, L, S, O, A, D, H, M et T correspondent à différents compromis. Les nuances W dépendent principalement de la trempe à l’eau et peuvent offrir une dureté élevée dans les sections appropriées, tandis que les nuances S privilégient la résistance aux chocs. Les nuances M et T sont des familles d’aciers rapides fondées principalement, respectivement, sur l’alliage au molybdène et au tungstène. Une composition de nuance D peut assurer une résistance importante à l’usure liée aux carbures, mais son comportement à la rupture peut être inadapté lorsque les chocs répétés prédominent. La comparaison pertinente porte sur la résistance requise aux modes de défaillance et sur la structure des carbures, la ténacité, la trempabilité, la dureté à chaud, la stabilité dimensionnelle et l’état de surface réalisable du matériau.
Composition chimique et état de livraison
Le tableau de composition donne normalement des plages de composition nominales, et non une description complète de l’état fonctionnel de l’acier. Le carbone influe sur la dureté de la matrice et la formation des carbures. Le chrome, le molybdène, le tungstène et le vanadium influencent la trempabilité, le durcissement secondaire, la dureté à chaud ainsi que la nature et le volume des carbures d’alliage. Le silicium et le manganèse influent sur la désoxydation et la trempabilité, tandis que le soufre peut être contrôlé pour améliorer l’usinabilité, au prix d’effets éventuellement défavorables sur la ténacité transversale. Une même composition nominale peut produire des comportements différents lorsque la taille des carbures, la ségrégation, la teneur en inclusions et la taille des grains d’austénite antérieure diffèrent.
L’état de livraison constitue donc un axe d’analyse distinct. « Recuit » signifie généralement que l’acier a été livré après un traitement d’adoucissement contrôlé destiné à réduire la dureté et à améliorer l’usinabilité. Cela ne signifie pas que l’acier possède ses propriétés finales d’outil. Une barre en D2 recuite et un poinçon en D2 trempé sous vide appartiennent à la même nuance, mais ne présentent pas le même état de matériau en service. La fiche technique peut également spécifier une dureté maximale à l’état recuit, une structure de carbures sphéroïdisés, une taille de grain ou une exigence microstructurale. Ces détails sont importants, car les carbures grossiers et la structure en bandes peuvent favoriser l’écaillage, tandis qu’une croissance excessive des grains réduit la ténacité.
Il convient de vérifier si les propriétés indiquées sont longitudinales ou transversales. Le laminage et le forgeage peuvent allonger les inclusions et les alignements de carbures, ce qui entraîne des différences directionnelles de ductilité, de résistance aux chocs et de chemin de rupture. Un résultat de traction longitudinale ne peut pas représenter automatiquement le tranchant transversal d’un poinçon. Les indices de propreté et les contrôles des inclusions fournissent des informations supplémentaires, mais ils ne décrivent pas toutes les populations de défauts. La voie de fabrication — métallurgie conventionnelle en lingots, refusion sous laitier électroconducteur ou autre procédé d’affinage — peut modifier la ségrégation et la morphologie des inclusions, même lorsque le nom de la nuance reste inchangé.
| Méthode d’essai | Principe de pénétration ou de mesure | Utilisation typique décrite |
|---|---|---|
| Rockwell C | Cône en diamant avec charges spécifiées | Dureté globale des aciers à outils durs |
| Brinell | Bille pénétrante | Matériau plus tendre ou de grande épaisseur |
| Vickers | Pyramide en diamant | Petites régions, profondeurs de couches ou zones microstructurales |
L’ouvrage de Routledge, Tool Steels: Properties and Performance (2021), analyse le comportement des nuances à travers la composition, les procédés de fabrication, le traitement thermique, la trempe superficielle et les revêtements. Cet ordre est utile : la composition établit le potentiel, la fabrication détermine en partie la population de défauts et de carbures, et le traitement thermique détermine la matrice ainsi que l’équilibre final entre dureté et ténacité. Une étude publiée en 2020 dans Coatings, revue de MDPI, a identifié les paramètres du traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil dans le système revêtu étudié. Ce résultat ne rend pas la composition chimique secondaire ; il montre pourquoi une comparaison fondée uniquement sur la composition est incomplète.
Plages de dureté, méthodes d’essai et indications relatives au traitement thermique
La dureté indiquée sur une fiche technique peut correspondre à l’état de livraison recuit, à un état trempé recommandé ou à une valeur cible après revenu. Il faut lire le titre et les notes de bas de page avant de comparer les valeurs. Une plage indiquée telle que « dureté maximale à l’état recuit » est une spécification d’usinabilité, et non la preuve de la dureté disponible après trempe. Une température d’austénitisation, un milieu de trempe, une température de revenu et une durée de maintien recommandés constituent une voie de traitement, et non une garantie valable pour toutes les dimensions de section.
Les valeurs Rockwell, Brinell et Vickers ne sont pas des nombres interchangeables. Le Rockwell C, couramment noté HRC, utilise un cône en diamant ainsi qu’une charge mineure et une charge majeure spécifiées ; l’ASTM E18 régit les essais de dureté Rockwell. Le Brinell, couvert par l’ASTM E10, utilise une bille pénétratrice et convient davantage aux matériaux plus tendres ou aux pièces de grande taille. Le Vickers, couvert par l’ASTM E384 pour la micro-indentation et les essais de dureté associés, utilise une pyramide en diamant et peut mesurer de petites zones, des profondeurs de couche ou des zones microstructurales individuelles. Des charges différentes, des géométries de pénétrateur, des états de surface et des épaisseurs d’éprouvette différents peuvent modifier le résultat.
Les tables de conversion fournissent des équivalences approximatives dans des plages définies. Elles ne transforment pas un essai en une autre mesure présentant exactement la même incertitude, notamment pour les aciers à outils très durs, les sections minces, les surfaces décarburées ou les structures de carbures hétérogènes. Un profil de mesures Vickers effectué sur une coupe polie à travers une couche durcie répond à une question différente de celle d’une mesure HRC réalisée sur une éprouvette massive.
Séquence d’analyse de défaillance
- Consigner les conditions de service Documenter la température, la charge, la fréquence des courses, la pièce, le lubrifiant, le nombre de pièces produites et le premier emplacement des dommages.
- Préserver la fracture Ne pas polir, sabler ni manipuler la face de fracture avant son examen.
- Comparer les éprouvettes Comparer l’outil défaillant avec un outil inutilisé et, si possible, avec un outil ayant atteint sa durée de service prévue.
- Examiner la structure Associer inspection visuelle, fractographie, cartographie de la dureté, métallographie et mesure dimensionnelle.

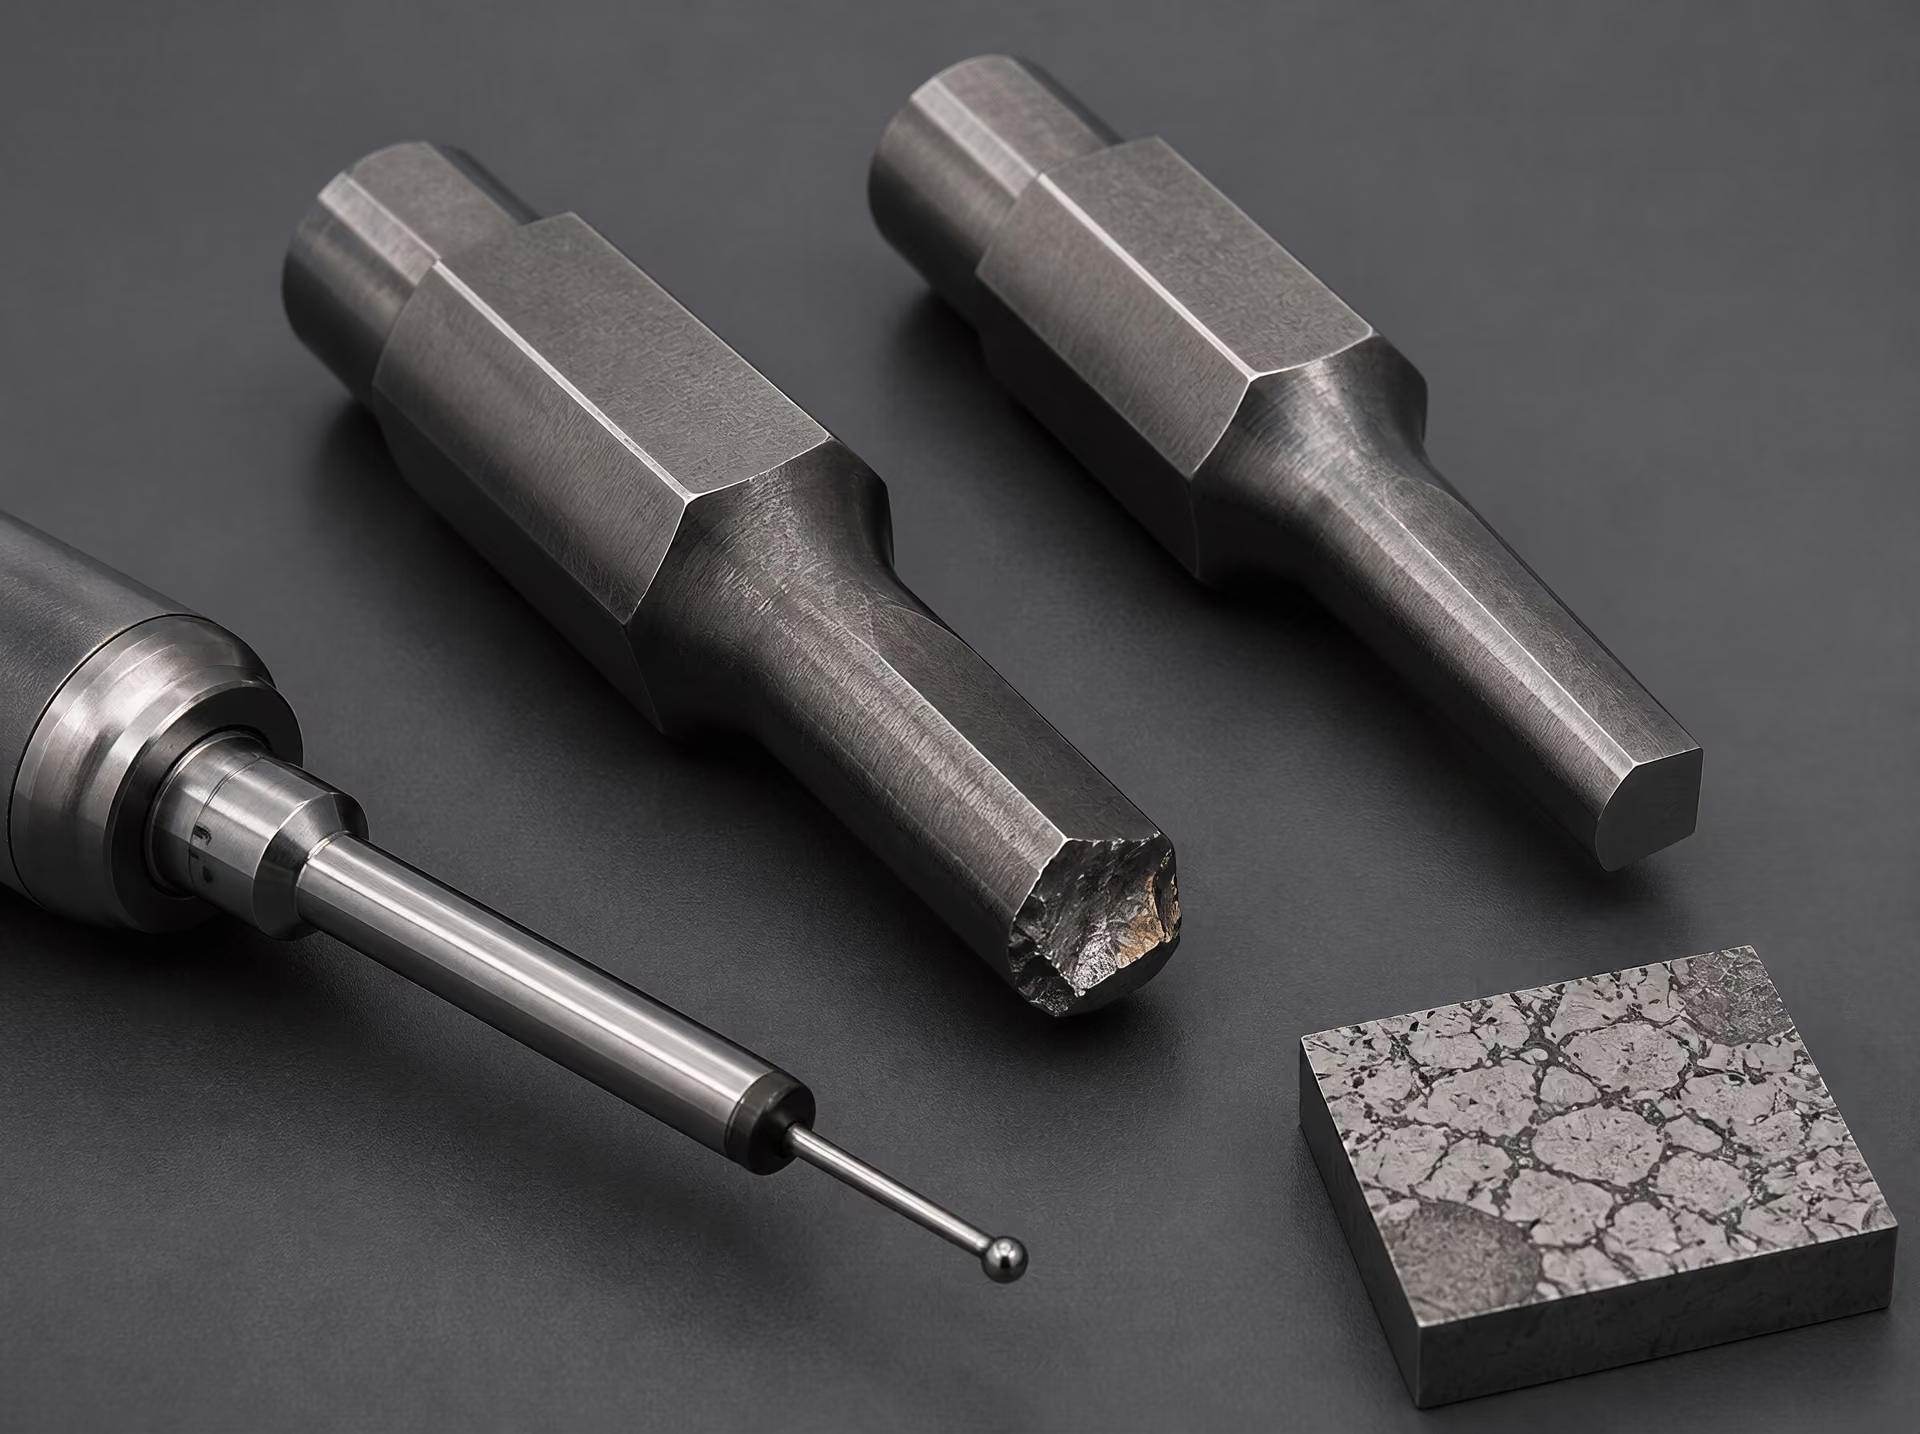
Enfin, il faut examiner les indications relatives au traitement thermique concernant le contrôle de la taille des grains, le préchauffage, l’austénitisation, la trempe, le traitement cryogénique, le revenu et les limites de déformation. La monographie 88 du NBS reste une référence fédérale utile pour la terminologie historique et les principes fondamentaux de la métallurgie des aciers, tandis que l’ASTM fournit le cadre applicable aux produits. Ni l’une ni l’autre ne remplace une qualification du procédé réalisée sur l’outil réel. Les recommandations d’Uddeholm pour le travail à froid expriment clairement l’objectif pratique : choisir un acier adapté à l’application et réduire au minimum le coût par pièce produite (2024). En termes d’ingénierie, cela signifie minimiser les pertes sur le cycle de vie dues à l’usure, à l’écaillage, à la déformation plastique, aux criques thermiques, à la corrosion et aux variations dimensionnelles — et non sélectionner la valeur de dureté la plus élevée indiquée sur une fiche technique.
Analyse des défaillances : déterminer pourquoi un outil a échoué
Un outil défaillant ne doit pas être diagnostiqué à partir de sa seule désignation de nuance. Les familles AISI W, L, S, O, A, D, H, M et T décrivent une méthode de trempe, une application principale ou un système d’alliage dominant ; elles ne constituent pas un classement universel allant du plus faible au plus résistant. Un poinçon en AISI D2, un burin en AISI S7 et une matrice en AISI H13 peuvent tous être correctement sélectionnés pour des conditions de service différentes, mais chacun peut échouer si son traitement thermique, la géométrie de son arête, son état de surface ou son cycle de chargement est inadéquat.
La première tâche consiste à préserver les éléments de preuve. Il faut consigner l’emplacement de l’outil, la température de fonctionnement, la charge, la fréquence des coups, le matériau de la pièce usinée, le lubrifiant, le nombre de pièces produites et la position exacte des premiers dommages visibles. Il convient de comparer l’outil défaillant à un outil inutilisé et, lorsque cela est possible, à un outil ayant atteint sa durée de service prévue. La surface de rupture ne doit pas être polie, grenaillée ni manipulée avant examen. Une investigation de défaillance associe ensuite inspection visuelle, fractographie, cartographie de la dureté, métallographie, mesure dimensionnelle et analyse du dossier de traitement thermique.
Cette approche transforme la classification en un raisonnement d’ingénierie. ASM International définit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées, tandis que la norme ASTM A681 couvre les exigences chimiques, mécaniques et physiques applicables aux produits corroyés en acier allié à outils, notamment les barres, plaques, tôles, feuillards, barres rondes, fils et pièces forgées. Aucune de ces références ne garantit qu’une nuance nominale fonctionnera correctement sous toutes les charges. La composition établit le potentiel ; le procédé de fabrication détermine la ségrégation, les inclusions et la répartition des carbures ; le traitement thermique détermine une grande partie de la structure finale.
Déformation plastique et usure prématurée
La déformation plastique signifie généralement que la contrainte locale a dépassé la limite d’élasticité ou la résistance à la compression de l’outil à sa température de service. Dans un poinçon de travail à froid, le nez peut s’évaser, se mater ou s’enfoncer. Dans une matrice de travail à chaud, la cavité peut s’élargir ou perdre ses détails après des contacts répétés avec le lopin chauffé. La question centrale est de déterminer si l’outil ne disposait pas d’une dureté et d’une résistance à la compression suffisantes à la température réelle de fonctionnement, plutôt que de vérifier si sa dureté à température ambiante semblait acceptable.
Les nuances de travail à chaud telles que l’AISI H13 dépendent de la conservation de la dureté à chaud, de la résistance au revenu et de la résistance à la fatigue thermique. Une nuance de travail à froid peut présenter une dureté élevée à température ambiante tout en se ramollissant au cours d’une opération de formage exceptionnellement chaude. Un revenu effectué à une température trop basse, une température d’austénitisation excessive, une décarburation ou un cycle de refroidissement incorrect peuvent laisser le cœur incapable de supporter la contrainte appliquée. Il est donc essentiel d’examiner les relevés du four, les enregistrements de trempe, les durées de revenu et les mesures de dureté. L’étude publiée en 2020 dans Coatings par MDPI a identifié les paramètres du traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil ; cette conclusion rend un dossier de traitement thermique plus informatif qu’une simple désignation de nuance.
La cartographie de la dureté permet de distinguer un problème affectant le cœur d’un problème de surface. Mesurez la région défaillante, une région non affectée et une coupe transversale allant de l’arête active vers le centre. Une forte perte de dureté près de la surface peut indiquer une décarburation, une surchauffe, une brûlure de rectification ou un traitement de surface insuffisant. Une dureté uniformément faible oriente vers une austénitisation, une trempe ou un revenu incorrects. Une dureté élevée accompagnée d’une déformation suggère une résistance à la compression insuffisante pour la charge, une contrainte excessive dans la section ou une température de service dépassant la plage de résistance au revenu de la nuance.
L’usure prématurée appelle une question différente : qu’est-ce qui a retiré de la matière ? L’usure abrasive produit des rayures alignées, des arêtes arrondies et une perte de profil là où des particules dures ou des aspérités glissent sur l’outil. L’usure adhésive produit un transfert de matière de la pièce usinée, des zones arrachées et des soudures localisées. La population de carbures est importante dans les deux cas. Le carbone et les éléments formateurs de carbures tels que le chrome, le molybdène, le tungstène et le vanadium peuvent accroître la résistance à l’usure, mais des carbures volumineux et irréguliers peuvent réduire le soutien de l’arête et favoriser la rupture. L’AISI D2, par exemple, contient une forte population de carbures de chrome qui peut résister à l’abrasion, tandis que ses performances dépendent fortement de la taille et de l’orientation des carbures, du traitement thermique et de la conception de l’arête.
La métallographie doit examiner le type et la taille des carbures, la structure en bandes, l’austénite résiduelle, la décarburation et les inclusions non métalliques. Une coupe polie et attaquée prélevée dans la zone usée peut montrer si l’outil possède une structure fine et raisonnablement uniforme ou un réseau grossier de carbures qui concentre les contraintes. L’analyse publiée en 2020 par ASM International sur les aciers à outils établit à juste titre un lien entre les performances et les combinaisons de résistance à l’usure, de ténacité, de dureté à chaud, de carbures et de traitement thermique. Augmenter la dureté à elle seule ne peut pas corriger une structure de carbures inadaptée ou une condition de service mal assortie.
Écaillage, fissuration et rupture
L’écaillage correspond à la perte de petits fragments sur une arête, un angle, le nez d’un poinçon ou une portée de matrice. Il traduit couramment une fragilité excessive, une arête trop mince ou trop vive pour la charge, un soutien insuffisant derrière l’arête ou la présence de carbures grossiers recoupant la surface active. Un outil peut s’écailler même lorsque sa dureté mesurée respecte les spécifications. Une quantité excessive d’austénite résiduelle, de la martensite non revenue, une ségrégation des carbures, des dommages de rectification et un rayon de raccordement inadéquat peuvent tous réduire la tolérance locale aux chocs.
La fractographie permet de reconstituer la séquence de défaillance. Une face de rupture fragile peut présenter des facettes brillantes de clivage, des motifs en rivière et peu de déformation plastique. Une surcharge ductile tend à produire des cupules, tandis que la fatigue produit une zone d’amorçage de fissure suivie de marques de propagation progressive et d’une zone finale de surcharge. Il faut remonter de l’origine vers un angle, une marque d’usinage, une inclusion, un amas de carbures ou une rainure de rectification. Une rupture qui commence à la surface et progresse vers l’intérieur exige une réponse différente de celle qui débute au niveau d’une inclusion interne ou d’une région de carbures en bandes.
Des fissures peuvent apparaître pendant la trempe, après la rectification ou en service. Les fissures de trempe suivent souvent les angles vifs, les changements brusques de section, les trous ou les zones de refroidissement irrégulier. Elles peuvent être associées à des gradients thermiques excessifs, à de fortes contraintes de transformation ou à des conditions d’austénitisation ayant produit un grain austénitique excessivement grossier. Il convient de vérifier dans le dossier de traitement thermique la température du four, la durée de maintien, l’atmosphère protectrice, le milieu de trempe, l’agitation, le délai de transfert et le revenu immédiatement après la trempe.
Les fissures de rectification sont superficielles, étroites et souvent parallèles à la direction de rectification. Le contrôle par magnétoscopie peut les révéler, tandis que la métallographie peut mettre en évidence une couche revenue à nouveau ou surreven ue ainsi que des contraintes résiduelles de traction sous la surface. Une pression excessive de la meule, une meule émoussée, un refroidissement insuffisant ou une enlèvement de matière trop important par passe peuvent créer des dommages qui restent invisibles jusqu’à la mise en charge de l’outil. Les fissures de fatigue commencent généralement sur ce type de concentrateur de contraintes et se propagent sous l’effet de cycles répétés, même lorsque chaque charge individuelle reste inférieure à la résistance à la rupture instantanée.
Faïençage thermique, grippage et défaillance dimensionnelle
Le faïençage thermique est un réseau de fissures fines provoqué par les chauffages et refroidissements répétés de la surface active. Il est courant dans les matrices de travail à chaud, dont la surface se dilate au contact du lopin chaud puis se contracte lors du refroidissement. Les cycles thermiques, les forts gradients de température, le préchauffage insuffisant, un mauvais contrôle du refroidissement et une surface rugueuse ou endommagée augmentent la force motrice du phénomène. Les réseaux de fissures doivent être cartographiés en fonction de la température de la matrice, du schéma de pulvérisation, de la position des canaux de refroidissement et des zones de contact. La métallographie peut déterminer si les fissures restent confinées à la surface ou si elles se sont connectées à des défauts plus profonds.
L’état de surface détermine souvent la vitesse de développement du faïençage thermique. Les marques de rectification, les couches refondues par électroérosion, les régions décarburées, les défauts de revêtement et les transitions d’usinage abruptes agissent comme des amorces de fissures. Une surface lisse n’est pas automatiquement sûre : une brûlure de rectification peut laisser sous une finition visuellement acceptable une couche ramollie soumise à des contraintes de traction. Les profils de dureté, l’attaque métallographique et les contrôles sensibles aux contraintes résiduelles aident à distinguer la fatigue thermique de l’abrasion ordinaire.
Le grippage est un dommage adhésif. Une soudure locale entre l’outil et la pièce transfère de la matière, arrache la surface et peut former des bourrelets qui accélèrent ensuite l’usure ou provoquent un rayage brutal. L’analyse doit porter sur la rupture du film lubrifiant, la pression de contact, la distance de glissement, la rugosité de surface, la propreté de la pièce et la dureté de l’outil. Un traitement de surface ou un revêtement chimiquement compatible peut être utile, mais il ne peut pas compenser un mauvais alignement, un jeu insuffisant ou un substrat ramolli.
La défaillance dimensionnelle comprend la perte du jeu de matrice, le raccourcissement du poinçon, l’agrandissement de la cavité, le gauchissement et une variation inacceptable pendant le traitement thermique. Mesurez l’outil défaillant par rapport à son plan et contrôlez la symétrie sur la section. La déformation peut résulter de la transformation de l’austénite résiduelle en service, d’un usinage irrégulier avant durcissement, d’une trempe non uniforme, d’une ségrégation des carbures ou d’une relaxation des contraintes insuffisante. Le volume de Routledge, Tool Steels: Properties and Performance (2021), traite pour cette raison la composition, le procédé de fabrication, le traitement thermique, le durcissement superficiel et les revêtements comme des variables interdépendantes.
La conclusion utile n’est pas qu’une famille AISI devrait en remplacer une autre. Les recommandations d’Uddeholm relatives au travail à froid fondent la sélection sur l’adéquation de l’acier à l’application et sur la minimisation du coût par pièce produite ; techniquement, cela signifie maîtriser la défaillance sur l’ensemble du cycle de vie plutôt que de rechercher une simple désignation de nuance. Le diagnostic correct identifie le mécanisme de défaillance, le vérifie au moyen d’éléments physiques, puis modifie la variable pertinente : structure de l’acier, géométrie, traitement thermique, état de surface, température du procédé, lubrification ou chargement.
Une méthode pratique de sélection sans nuance universellement « meilleure »
Une nuance d’acier à outils doit être sélectionnée en remontant du problème rencontré en service, et non en partant d’une désignation par lettre. ASM International définit les aciers à outils comme des « aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées » (2024). Cette définition décrit une fonction, et non un classement. Les familles AISI W, L, S, O, A, D, H, M et T regroupent les aciers selon des caractéristiques telles que la méthode de trempe, l’application principale ou le système d’alliage dominant. La lettre ne permet pas, à elle seule, de prédire la durée de service.
La norme ASTM A681 établit le cadre normatif applicable aux produits corroyés en aciers à outils alliés, notamment les barres, plaques, tôles, feuillards, barres rondes, fils et pièces forgées normalement transformés en outils, matrices ou montages. Son domaine d’application couvre les exigences chimiques, mécaniques et physiques, mais une analyse conforme n’est qu’un point de départ. La taille et la répartition des carbures, la ségrégation, la propreté inclusionnaire, l’historique de forgeage ou de laminage, le traitement thermique, la taille de la section, les dommages dus à la rectification et l’état de surface peuvent modifier le résultat au niveau de la face active de l’outil.
Définir les sollicitations, la température et les conditions de contact
Commencez par décrire la pièce à travailler et le contact réel. « Formage à froid » ne suffit pas. Indiquez si la pièce est en acier à faible teneur en carbone, en acier inoxydable, en alliage d’aluminium, en alliage de cuivre, en alliage de nickel, en matériau compacté par métallurgie des poudres, en polymère chargé de fibres de verre ou dans un autre matériau ; sa dureté, sa résistance, sa ductilité, sa calamine, ses revêtements et ses éventuelles inclusions abrasives peuvent avoir davantage d’importance que sa simple désignation commerciale.
Identifiez ensuite la sollicitation mécanique. Un poinçon soumis à un impact bref et fortement énergétique présente un problème différent de celui d’une matrice recevant une charge de compression constante. Notez la pression de contact, la fréquence de chargement, la vitesse de course, l’alignement, la longueur non supportée et les concentrations de contraintes au niveau des rayons, des trous, des angles et des inserts. Un outil peut présenter une résistance élevée à la compression et néanmoins se rompre lorsqu’une entaille, un défaut d’alignement ou une section mince transforme la charge en contrainte de flexion ou de traction.
Liste de contrôle pour la sélection
- Pièce Consigner le matériau, la dureté, la résistance, la ductilité, la calamine, les revêtements et les inclusions abrasives.
- Charge mécanique Consigner la pression, l’impact, la fréquence, l’alignement, la longueur libre et les concentrations de contraintes.
- Mouvement de contact Classer l’opération comme une coupe, une indentation, une extrusion, un glissement, un roulement ou un impact répété.
- Température Consigner les températures moyenne et maximale, les vitesses de chauffage et de refroidissement, le temps de maintien et le liquide de refroidissement.
- Limites dimensionnelles Préciser la déformation admissible, l’état de surface, la géométrie des arêtes et les contraintes de maintenance.
Le mouvement au niveau du contact doit également être décrit avec précision. L’action dominante est-elle la coupe, l’indentation, l’extrusion, le glissement, le roulement ou l’impact répété ? Un glissement contre un polymère propre peut produire un mécanisme d’usure différent d’un glissement contre de la calamine ou des particules de carbure. L’usure abrasive peut favoriser une population de carbures durs, tandis que l’usure adhésive peut être régie par la chimie de surface, l’état de finition, la lubrification et le transfert de matière depuis la pièce. Les gros carbures primaires peuvent améliorer la résistance à certains mécanismes abrasifs, mais ils peuvent aussi constituer des sites d’amorçage de fissures lorsque l’outil est soumis à des chocs ou à la flexion.
La température doit inclure les valeurs moyennes et maximales. Les outillages pour travail à chaud subissent des cycles thermiques, l’oxydation, la fissuration thermique superficielle et une perte de dureté, tandis qu’un outil pour travail nominalement à froid peut s’échauffer localement au niveau d’une arête de coupe ou d’un contact soumis à un glissement rapide. Enregistrez les vitesses de chauffage et de refroidissement, le temps de maintien, la chimie du liquide de refroidissement et le nombre de cycles par équipe. Le cycle de production est important, car un outil qui résiste à un essai de courte durée peut échouer après des milliers de répétitions thermiques ou d’impacts.
Enfin, définissez les limites dimensionnelles. La déformation admissible peut déterminer si une nuance trempée à l’huile est adaptée à un poinçon élancé, ou si une trempe à l’air nécessite un montage spécial et des surépaisseurs d’usinage. L’état de surface, l’acuité de l’arête, le sens du polissage et les pratiques de rectification doivent figurer dans la spécification, et non être traités après coup. Les contraintes de maintenance complètent le tableau : l’outil peut-il être démonté pour une relaxation des contraintes, recevoir un nouveau revêtement, être rectifié ou être remplacé sélectivement, et quelle durée d’arrêt est acceptable ?
Hiérarchiser les modes de défaillance et le risque acceptable
Énumérez les modes de défaillance probables avant de choisir une nuance. Les catégories courantes comprennent la rupture brutale, l’écaillage, la déformation plastique, l’usure abrasive, l’usure adhésive, le grippage, l’adoucissement thermique, la fissuration thermique superficielle, la corrosion, la déformation et la perte de géométrie de l’arête. Classez-les selon leurs conséquences sur la production et leur probabilité. L’écaillage d’un poinçon peut contaminer les pièces et arrêter immédiatement une ligne ; une usure progressive du flanc peut être acceptable si l’inspection la détecte avant l’apparition d’une dérive dimensionnelle.
Cette hiérarchisation évite une erreur courante : maximiser la dureté ou la teneur en carbures alors que la ténacité est le facteur qui détermine réellement la perte. Les aciers de la série S résistant aux chocs peuvent être justifiés lorsque les impacts et l’écaillage des arêtes sont prédominants. Les aciers de la série D, à haute teneur en carbone et en chrome, peuvent convenir à une usure sévère en travail à froid, mais leur structure de carbures et leur ténacité doivent être considérées simultanément. Les aciers de la série O trempés à l’huile peuvent offrir un compromis utile pour certaines matrices et certains montages, tandis que les aciers de la série A trempés à l’air peuvent réduire les déformations de trempe dans des sections appropriées. Les aciers de la série W trempés à l’eau, les aciers faiblement alliés de la série L et les aciers pour travail à chaud de la série H correspondent à des domaines d’utilisation différents ; aucune de ces séries ne constitue une échelle générale de performance.
Pour la coupe à vitesse élevée, les aciers rapides au molybdène de la série M et les aciers rapides au tungstène de la série T sont évalués au regard de leur dureté à chaud, de la tenue de l’arête, de leur ténacité et de leur comportement à la rectification, et non d’après la seule lettre de leur désignation. Les nuances S, H, D et les nuances d’aciers rapides peuvent toutes être utilisées dans l’outillage, mais la variable déterminante reste le mécanisme de défaillance dans les conditions de contact et de température spécifiées.
Distinguez les dommages acceptables des dommages inacceptables. Si une usure de l’outil jusqu’à une limite mesurable est admissible, spécifiez cette limite ainsi que l’intervalle d’inspection. Si toute fissure est inacceptable, privilégiez une conception et une voie matériau offrant une plus grande tolérance à la rupture, même au prix d’une certaine résistance à l’usure. Le risque comprend également les dommages cachés : fissures de rectification sous la surface, arêtes décarburées, austénite résiduelle, carbures grossiers et déformations dues au traitement thermique peuvent rester invisibles jusqu’à la mise en service.
Valider par le traitement thermique et les données en service
L’économie de l’outillage doit être évaluée selon le coût du cycle de vie par pièce produite plutôt que selon le prix d’achat ou la dureté maximale. Strong evidence
Après avoir réduit le choix à une famille de nuances, vérifiez l’ensemble de la voie thermique. La température d’austénitisation, le préchauffage, le temps de maintien, le milieu de trempe, la pression, la température de revenu, le nombre de revenus, le traitement cryogénique lorsqu’il est justifié et la relaxation des contraintes doivent être adaptés à la taille réelle de la section et aux capacités du four. Une même nuance nominale peut produire une dureté, une teneur en austénite résiduelle, une ténacité et une variation dimensionnelle différentes lorsque la section ou la sévérité de la trempe change.
Le traitement thermique doit être prioritaire. Une étude publiée en 2020 dans Coatings a identifié les paramètres de traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil dans le système revêtu étudié. La composition et la voie de fabrication établissent le potentiel et la population de défauts ; le traitement détermine la part de ce potentiel qui se transforme en une structure utilisable. Mesurez la dureté sur toute la section lorsque cela est pertinent, recherchez la décarburation, contrôlez les dimensions avant et après traitement et examinez les carbures ou les surfaces de rupture lorsque le niveau de risque le justifie.
La mise en œuvre d’une ingénierie de surface doit être vérifiée par rapport au cœur du matériau. Le polissage, le rodage, la nitruration, le revêtement électrolytique et les dépôts physiques ou chimiques en phase vapeur peuvent modifier le frottement, l’adhésion et l’usure, mais les revêtements ne réparent ni un substrat fragile ni une structure de carbures inadaptée. Vérifiez la dureté du substrat, la résistance au revenu, la température de dépôt, le rayon d’arête, la rugosité de surface, l’adhérence et toute rectification effectuée après le revêtement. L’ouvrage Tool Steels: Properties and Performance publié par Routledge en 2021 traite des performances au travers de la composition, des procédés de fabrication, du traitement thermique, du durcissement superficiel et des revêtements pour cette raison.
Appuyez-vous sur les données en service plutôt que sur une affirmation de catalogue. Comparez la durée de vie documentée de l’outil, les photographies de défaillance, les relevés d’inspection, les dimensions des pièces et les intervalles de maintenance d’un outil utilisé avec la même pièce, le même contact, le même cycle et la même géométrie. La monographie 88 du NBS reste utile pour la terminologie historique et les bases de la métallurgie des aciers ; ASTM, AISI, ASM International, MDPI et Uddeholm fournissent des ressources complémentaires en matière de normes, de classification, de recherche et de recommandations d’application.
| Lettre | Signification | Domaine d’application représentatif |
|---|---|---|
| W | Trempable à l’eau | Petits outils à main et poinçons simples |
| L | Faiblement allié | Outillage et montages privilégiant la ténacité |
| S | Résistant aux chocs | Impacts répétés et sollicitations intermittentes |
| O | Trempable à l’huile | Petites matrices pour travail à froid et outils de coupe |
| A | Trempable à l’air | Matrices pour travail à froid nécessitant une réduction du choc de trempe |
| D | À forte teneur en carbone et en chrome | Outillage pour travail à froid dominé par l’usure |
| H | Pour travail à chaud | Matrices et outillages à température élevée |
| M | Acier rapide au molybdène | Outils de coupe à grande vitesse |
| T | Acier rapide au tungstène | Outils de coupe résistants à la chaleur |
Le critère économique est le coût par pièce produite sur l’ensemble de la durée de service. Il faut inclure l’usinage, le traitement thermique, le revêtement, l’affûtage, le remplacement, les pièces rebutées, les arrêts de production et les limites de défaillance admissibles en matière de sécurité. Le guide Uddeholm 2024 consacré au travail à froid indique que l’économie de l’outillage dépend de l’adéquation entre l’acier et l’application, avec pour objectif de réduire au minimum le coût par pièce produite. Ce principe constitue une comparaison technique, et non une affirmation concernant le prix d’achat, la disponibilité en stock ou les performances du fournisseur.
Cadre de référence historique et technique
La classification AISI comme abréviation technique
La nomenclature des aciers à outils est utile parce qu’elle condense une grande quantité d’informations métallurgiques en une désignation courte, mais la lettre ne constitue pas un classement universel. Le système AISI organise les principales familles sous les lettres W, L, S, O, A, D, H, M et T. ASM International décrit les aciers à outils comme des aciers utilisés pour fabriquer des outils destinés à couper, former ou façonner des pièces manufacturées ; le système de désignation aide à identifier la classe générale de matériau correspondant à cette fonction.
Les lettres renvoient généralement à une méthode de trempe, à une application principale ou à un système d’alliage dominant. Les nuances W sont des aciers trempés à l’eau. Les nuances L sont des aciers à outils faiblement alliés, tandis que les nuances S sont des aciers résistants aux chocs. La lettre O désigne les aciers pour travail à froid trempés à l’huile ; la lettre A indique les nuances trempées à l’air ; et la lettre D identifie les aciers pour travail à froid à haute teneur en carbone et en chrome. La lettre H couvre les aciers pour travail à chaud. Les lettres M et T identifient respectivement les aciers rapides au molybdène et les aciers rapides au tungstène.
Cette abréviation ne rend pas compte de toute la réalité de l’ingénierie. AISI O1 et AISI D2 sont tous deux associés à l’outillage pour travail à froid, mais leur teneur en carbone, leur teneur en chrome et leur population de carbures entraînent des comportements différents lors de la trempe, du revenu, ainsi qu’en matière d’usure, d’écaillage et de variations dimensionnelles. L’AISI S7 peut tolérer des impacts qui provoqueraient la rupture d’une nuance davantage orientée vers la résistance à l’usure, tandis qu’un acier rapide peut conserver sa dureté de coupe à des températures auxquelles un acier à outils au carbone plus simple se ramollirait. Aucune de ces observations ne rend une famille universellement supérieure aux autres.
La composition détermine le potentiel, et non le comportement final. Le carbone fournit la dureté martensitique et se combine avec les éléments d’alliage pour former des carbures. Le chrome, le molybdène, le tungstène et le vanadium influencent la trempabilité, le durcissement secondaire, la dureté à chaud et la résistance à l’usure ; le nickel et le manganèse influencent la trempabilité et la ténacité dans certaines compositions. La quantité, le type, la taille, l’espacement et la distribution des carbures sont tout aussi importants qu’une plage chimique nominale. Des carbures de grande taille ou mal répartis peuvent favoriser la résistance à l’usure abrasive tout en augmentant la sensibilité à la fissuration et en réduisant la ténacité du tranchant.
Le procédé de fabrication ajoute une variable supplémentaire. L’élaboration conventionnelle par corroyage, la refusion sous laitier électroconducteur, la métallurgie des poudres, les pratiques de forgeage et l’historique de recuit peuvent produire des structures de carbures et des populations de défauts différentes sous une même désignation générale de nuance. Une désignation identifie donc une famille de compositions et une plage de procédés attendue. Elle ne remplace ni un examen microstructural ni un relevé de traitement thermique.
ASTM A681 fournit le cadre normatif applicable aux produits corroyés en acier à outils allié. ASTM International indique, dans sa description de 2024, qu’ASTM A681 couvre les exigences chimiques, mécaniques et physiques applicables aux produits corroyés en acier à outils allié, notamment les barres, les plaques, les tôles, les feuillards, les barres rondes, les fils et les pièces forgées normalement transformés en outils, matrices ou montages. Son langage est celui d’une spécification : il définit des exigences et des limites d’acceptation. Il ne constitue ni une prévision de durée de vie en service ni un classement des familles AISI selon le rendement, la ténacité ou la durée de vie de l’outil.
La monographie NBS 88 et les références fédérales en métallurgie
La monographie NBS 88 appartient à la littérature technique fédérale qui a contribué à établir une terminologie cohérente pour les aciers à outils et la métallurgie des aciers. Le National Bureau of Standards, devenu aujourd’hui le National Institute of Standards and Technology, a produit ce type de références pour mettre en relation la composition, les transformations de phase, le traitement thermique et les propriétés mesurées, sous une forme utilisable par les laboratoires, les concepteurs et les organisations industrielles. Sa valeur actuelle est historique et technique, plutôt que promotionnelle.
Une référence telle que la monographie NBS 88 est particulièrement utile lorsqu’une désignation moderne est confrontée à une littérature plus ancienne. Des termes tels que la trempabilité, la température critique, le recuit de sphéroïdisation, l’austénite retenue, le durcissement secondaire, la fragilité au revenu et la décarburation ont des significations métallurgiques précises. Ils ne doivent pas être considérés comme des descriptions interchangeables de la dureté. La trempabilité, par exemple, concerne la profondeur et la répartition de la transformation martensitique dans des conditions de refroidissement données ; ce n’est pas la même propriété que la dureté maximale atteignable.
La référence fédérale fournit également une base pour comprendre pourquoi le traitement thermique modifie de façons différentes une même nuance nominale. La température d’austénitisation contrôle la dissolution des carbures ainsi que la teneur en carbone et en éléments d’alliage disponible dans l’austénite. La vitesse de refroidissement contrôle les produits de transformation et l’austénite retenue. Le revenu transforme la martensite, soulage les contraintes et peut produire un durcissement secondaire dans les systèmes d’alliage contenant du molybdène, du tungstène, du vanadium ou du chrome. Une température excessive, un maintien insuffisant, une décarburation, une fissuration de trempe et une déformation peuvent toutes éloigner un outil de la plage de propriétés attendue.
Les références historiques doivent néanmoins être lues avec discernement. Le contrôle des fours, la propreté, les pratiques de refusion, l’élaboration des poudres, le traitement thermique sous vide et l’ingénierie des surfaces ont évolué. Une description historique d’une nuance peut donc rester correcte dans son principe tout en ne décrivant pas l’échelle des carbures, la population d’inclusions ou l’interface de revêtement d’un produit actuel fabriqué selon un procédé différent.
ASM, ASTM et la littérature moderne sur les propriétés
ASM International remplit plusieurs fonctions différentes dans la chaîne des références. Une notice du manuel ASM organise généralement les connaissances d’ingénierie reconnues autour de la composition, de la transformation, de la microstructure, des propriétés, des essais et des applications. Une monographie ASM peut traiter un sujet plus restreint de manière plus approfondie, en reliant souvent les mécanismes observés dans plusieurs nuances ou procédés de fabrication. Aucun de ces deux formats ne doit être confondu avec ASTM A681. ASM explique et interprète ; ASTM spécifie.
Les synthèses pédagogiques de métallurgie, telles que le document de 2024 sur les aciers à outils publié par Maricopa Community Colleges, sont utiles pour comprendre la logique des lettres AISI. Elles identifient correctement les lettres comme des indicateurs de la méthode de trempe, de l’application principale ou du système d’alliage dominant. Leur format concis ne peut toutefois pas remplacer les limites de composition, les exigences applicables aux produits, les recommandations de traitement thermique ou les exigences supplémentaires de la norme ASTM en vigueur et des données du producteur.
La littérature moderne sur les propriétés ajoute un niveau supplémentaire. L’étude publiée en 2020 dans Coatings, revue de MDPI, a identifié les paramètres de traitement thermique comme le principal facteur contrôlant les performances du cœur de l’outil dans le système revêtu qu’elle examinait. Cette conclusion est importante, car un revêtement ne peut pas corriger un cœur incorrectement trempé, une quantité excessive d’austénite retenue, un réseau de carbures grossier ou une condition de traitement thermique sensible à la fissuration. L’adhérence du revêtement, la dureté du substrat, la préparation de surface, les contraintes résiduelles et la température de fonctionnement doivent être prises en considération conjointement.
L’ouvrage Tool Steels: Properties and Performance, publié chez Routledge en 2021, traite le comportement des nuances à travers la composition, les procédés de fabrication, le traitement thermique, le durcissement superficiel et les revêtements. Cela correspond à la séquence correcte en ingénierie. Les recommandations d’Uddeholm pour le travail à froid, publiées en 2024, soulignent le principe connexe selon lequel le choix d’un acier à outils doit être adapté à l’application et viser à réduire le coût par pièce produite ; sur le plan technique, la mesure pertinente est la performance sur l’ensemble du cycle de vie, compte tenu du mode de défaillance réel.
Les lecteurs devraient donc vérifier chaque désignation par rapport à l’édition en vigueur d’ASTM A681 ou à toute autre norme applicable, aux recommandations de traitement thermique correspondant exactement à la nuance concernée, à la structure attendue des carbures et de la matrice, ainsi qu’aux conditions de service prévues. Un poinçon, un taraud, un alésoir, un outil de gaufrage, un tranchant de coutellerie, une matrice de formage ou un insert pour travail à chaud peut subir une usure abrasive, une usure adhésive, une déformation plastique, une fatigue thermique, un écaillage ou une rupture brutale. La lettre de la nuance restreint le champ initial. La composition, le procédé de fabrication, le traitement thermique, l’état de surface et l’analyse de défaillance déterminent si l’acier choisi convient au travail.
Références
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265