




Ce que les méthodes d’essai de l’acier établissent réellement
Les essais de l’acier ne constituent pas une simple opération aboutissant à une réussite ou à un échec. Ils forment une chaîne indissociable : identifier le matériau, sélectionner et assurer la traçabilité de l’échantillon, préparer l’éprouvette, appliquer une procédure de mesure définie, consigner le résultat, l’interpréter au regard de l’exigence applicable et décider de la suite à donner. Une valeur de traction n’a aucune signification autonome si l’éprouvette provient du mauvais emplacement, si la température d’essai était incorrecte ou si la limite d’acceptation appartenait à une autre spécification de produit.
Cette distinction est importante, car une même nuance peut se présenter sous différentes formes de produit, dans différentes plages d’épaisseur, selon différents états de traitement thermique et dans différentes catégories de service. Une tôle, une barre, un tube, une pièce forgée et un assemblage soudé peuvent nécessiter des emplacements d’échantillonnage, des géométries d’éprouvette, des fréquences d’essai et des limites d’acceptation différents. Affirmer que « l’acier a réussi l’essai de traction » est donc incomplet. Une formulation utile précise la spécification du produit, la coulée ou le lot, l’éprouvette, la méthode, la propriété mesurée et la limite applicable.
Méthode d’essai et critère d’acceptation
Une méthode d’essai établit la manière dont une mesure est effectuée. Elle n’établit pas automatiquement si le résultat mesuré est acceptable.
ASTM A370-26 couvre les essais de traction, de pliage, de dureté et de résilience, tandis que l’acceptation est déterminée par la spécification applicable au produit ou le contrat d’achat. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26 illustre cette distinction. Cette norme couvre les procédures d’essai de traction, de pliage, de dureté et de résilience applicables à l’acier, à l’acier inoxydable et aux produits en alliages apparentés. Elle traite notamment de la préparation des éprouvettes, de l’exécution des essais, des calculs et de la consignation des résultats. ASTM A370-26 précise également que l’acceptation est déterminée par la spécification de produit applicable ou par le contrat d’achat, et non par la seule méthode d’essai (ASTM International, 2026).
Trois termes à ne pas confondre
- Méthode
- Comment la propriété est mesurée et calculée.
- Critère
- L’exigence minimale, maximale, de plage ou de catégorie.
- Décision
- La décision d’accepter, de soumettre à un nouvel essai, de réparer, d’évaluer davantage, de déclasser ou de rejeter.
La différence peut être formulée simplement :
- Méthode : Comment la limite d’élasticité est-elle mesurée et comment le résultat est-il calculé ?
- Critère : Quelle limite d’élasticité minimale, quelle dureté maximale, quelle performance au pliage ou quelle énergie de résilience sont requises ?
- Décision : Le produit soumis à l’essai est-il conforme, doit-il faire l’objet d’un nouvel essai conformément aux règles autorisées, doit-il être réparé ou soumis à une évaluation complémentaire, ou doit-il être rejeté ?
| Résultat rapporté | Exigence possible | Signification |
|---|---|---|
| Limite d’élasticité de 355 MPa | Minimum de 345 MPa | Peut être conforme à cette nuance et à cette condition d’épaisseur |
| Limite d’élasticité de 355 MPa | Exigence différente concernant le produit ou le traitement thermique | Peut nécessiter une décision différente |
| Limite d’élasticité de 355 MPa | Aucune spécification de produit identifiée | Ne peut pas étayer une décision de conformité ou de non-conformité |
Un laboratoire d’essais peut réaliser correctement un essai de traction et consigner une limite d’élasticité de 355 MPa. Ce chiffre ne constitue pas automatiquement un échec ou une réussite. Une spécification peut exiger une valeur minimale de 345 MPa pour une nuance et une épaisseur données ; un autre produit, un autre traitement thermique ou une autre condition contractuelle peut exiger une valeur différente. Un même résultat numérique peut donc conduire à des décisions différentes.
La méthode régit également des détails susceptibles de modifier le résultat. ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante et définit les propriétés mécaniques pouvant être déterminées, notamment celles qui sont déduites de la réponse contrainte-déformation (International Organization for Standardization, 2019). Elle ne déclare pas, à elle seule, que tout acier présentant une limite d’élasticité mesurée est adapté à une structure ou à une enceinte sous pression.
Le même principe s’applique aux essais de résilience et de dureté. ISO 148-1:2016 spécifie les essais de résilience pendulaire Charpy sur éprouvettes entaillées en V et en U pour déterminer l’énergie de choc absorbée (International Organization for Standardization, 2016). La méthode établit la configuration de l’entaille, le dispositif d’essai et l’énergie à consigner ; la spécification applicable établit l’énergie requise, la température d’essai, l’orientation, le nombre d’éprouvettes ainsi que le traitement des résultats individuels et moyens. ISO 6506-1:2014 spécifie l’essai de dureté Brinell des matériaux métalliques, y compris au moyen de machines fixes et portables (International Organization for Standardization, 2014). Un nombre de dureté est une mesure, et non un certificat universel d’acceptation.
Propriétés du matériau et conformité du produit
Propriété du matériau Réponse mesurée d’une éprouvette définie dans des conditions d’essai spécifiées, telle que la limite d’élasticité, la dureté, l’allongement ou l’énergie de résilience absorbée.
Une propriété du matériau décrit le comportement d’une éprouvette dans des conditions spécifiées. La conformité du produit consiste à déterminer si le produit, tel qu’il est fourni et identifié, satisfait à toutes les exigences applicables.
Exigences allant au-delà des propriétés mécaniques
- Composition chimique L’analyse de l’alliage doit correspondre à la nuance applicable.
- Dimensions Le produit fourni doit satisfaire aux exigences dimensionnelles.
- État de surface Les défauts de surface, les revêtements et la préparation peuvent être soumis à des exigences de contrôle.
- Intégrité interne Les discontinuités peuvent nécessiter un examen non destructif.
- Traçabilité Le produit et l’éprouvette doivent rester associés à la coulée ou au lot.
- Traitement thermique L’état de livraison doit correspondre à l’état spécifié.
Ces questions se recoupent, mais elles ne sont pas interchangeables. Un essai de traction peut établir la limite d’élasticité, la résistance à la traction, l’allongement et la striction de l’éprouvette soumise à l’essai. Il n’établit pas, à lui seul, la composition chimique, les dimensions, l’état de surface, la qualité interne, la qualité des soudures, la traçabilité ou la conformité au traitement thermique requis. La conformité du produit peut dépendre de l’ensemble de ces éléments.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
L’échantillonnage fait partie des éléments probants. ISO 377:2017 régit l’identification, l’emplacement et la préparation des échantillons et des éprouvettes destinés aux essais mécaniques des profilés, barres, fils, produits plats et produits tubulaires en acier (International Organization for Standardization, 2017). Le résultat obtenu sur une éprouvette correctement usinée et prélevée à l’emplacement requis représente quelque chose de différent d’un résultat obtenu sur un morceau quelconque découpé dans une zone accessible du bord. La chaîne est rompue lorsque l’échantillon ne peut pas être rattaché à la coulée, au lot, au produit, à l’orientation ou à l’épaisseur visés par l’exigence.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
Les propriétés consignées nécessitent également une interprétation rigoureuse. Les conversions de dureté sont une source fréquente de conclusions excessives. ISO 18265:2013 fournit des tableaux de conversion entre échelles de dureté ainsi que des estimations de la résistance à la traction pour les aciers non alliés et faiblement alliés, les aciers moulés, les aciers à outils et d’autres matériaux métalliques. Elle avertit que les valeurs converties ne remplacent pas les résultats obtenus au moyen de la méthode d’essai normalisée appropriée (International Organization for Standardization, 2013). Un résultat Brinell converti en résistance à la traction estimée ne constitue pas le même élément probant qu’un essai de traction réalisé conformément à ISO 6892-1:2019 ou à la méthode exigée par la spécification du produit.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
La conformité peut également concerner une soudure ou un composant, et non l’acier de base. AWS D1.1/D1.1M:2025-AMD1 établit les exigences relatives au soudage des structures en acier, notamment en matière de qualification des modes opératoires de soudage et des soudeurs, de fabrication, de méthodes d’inspection et de critères d’acceptation des soudures (American Welding Society, 2025). AISC recense l’examen visuel, le contrôle par ressuage, le contrôle par magnétoscopie, l’examen radiographique et l’examen ultrasonore parmi les méthodes courantes d’examen non destructif, et désigne l’article 8 de AWS D1.1/D1.1M comme une source de méthodes d’inspection des soudures et de critères d’acceptation (American Institute of Steel Construction, 2024). La détection d’une indication ne signifie pas nécessairement la détection d’une discontinuité rédhibitoire ; sa gravité dépend de la méthode d’examen applicable et de la règle d’acceptation correspondante.
Pourquoi la spécification de produit applicable prévaut
| Fonction du document | Exemples dans l’article | Responsabilité type |
|---|---|---|
| Échantillonnage | ISO 377:2017 | Identification, emplacement et préparation des échantillons et éprouvettes |
| Essais mécaniques | ASTM A370-26 ; ISO 6892-1:2019 | Procédure d’essai et propriétés rapportées |
| Essai de résilience | ISO 148-1:2016 | Énergie absorbée par une éprouvette Charpy à entaille en V ou en U |
| Essai de dureté | ISO 6506-1:2014 | Méthode d’essai Brinell |
| Acceptation des soudures | AWS D1.1/D1.1M:2025-AMD1 | Qualification, inspection et critères d’acceptation des soudures |
| Achat de produits | API Specification 5L | Fabrication, essais, inspection et exigences d’acceptation des tubes |
La spécification du produit fournit le contexte manquant. Elle identifie la nuance ou la désignation, la forme du produit, les dimensions, l’état de livraison, les essais requis, la fréquence d’échantillonnage, l’orientation des éprouvettes, la température d’essai, les règles de consignation des résultats et les limites d’acceptation. Un contrat d’achat peut ajouter des exigences, mais il doit être lu conjointement avec la norme référencée et non considéré comme un document indépendant.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
La spécification API 5L fournit un exemple clair pour les tubes en acier utilisés dans les systèmes de transport par conduites. Ses recommandations relatives aux achats portent notamment sur la nécessité de spécifier les exigences de fabrication, d’essai, d’inspection et d’acceptation (American Petroleum Institute, 2013). La question pertinente n’est pas simplement de savoir si un échantillon de tube a été soumis à un essai. Il faut déterminer si le tube spécifié, issu de l’unité de production identifiée, satisfaisait aux exigences associées à sa désignation de produit commandée et à son plan d’inspection.
Cette hiérarchie évite une erreur fréquente : sélectionner une limite familière parce qu’elle figure dans un rapport d’essai, un manuel ou une autre norme relative à l’acier. ASTM A370-26 peut définir la procédure, tandis qu’une norme de produit telle qu’une spécification applicable aux tôles, barres, tubes ou conduites fournit l’exigence numérique. AWS D1.1/D1.1M peut régir une liaison soudée, tandis que la spécification du métal de base régit le matériau parent. Le contrat peut ensuite imposer des essais supplémentaires ou des limites plus strictes.
Une décision d’acceptation valide préserve donc les liens entre l’identification, l’échantillonnage, la méthode, le résultat et le critère. Si un seul lien est rompu, le chiffre peut rester techniquement exact, mais l’affirmation de conformité n’est pas étayée. Les essais établissent des faits mesurés ; la spécification de produit applicable détermine la signification de ces faits pour l’acier fourni.

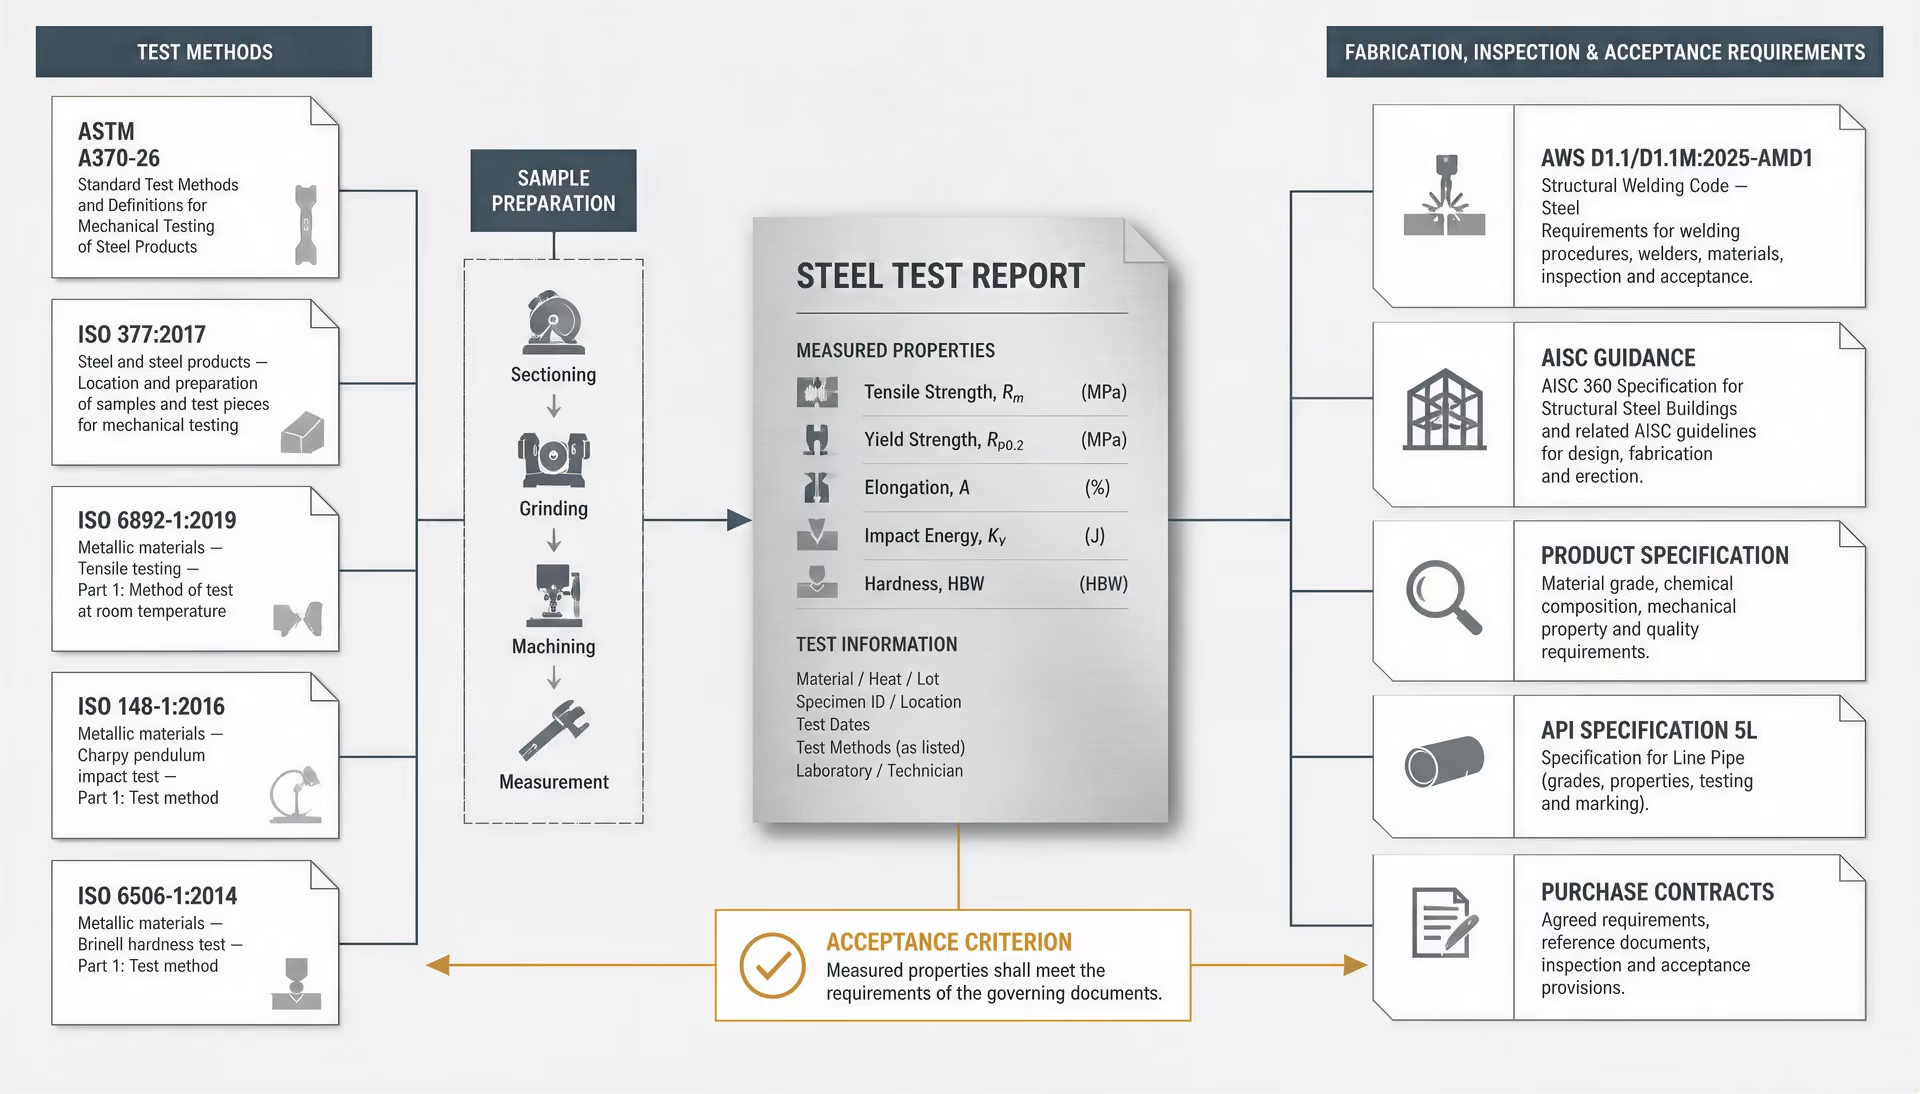
Architecture des normes : ASTM, ISO, AWS, AISC et API
Un résultat d’essai sur l’acier n’a pas, en lui-même, de signification indépendante de réussite ou d’échec. Sa portée dépend d’une chaîne de références : le produit fourni, l’emplacement et l’orientation de l’éprouvette, la procédure d’essai, la propriété déclarée et le document qui fixe la limite. ASTM A370-26 peut prescrire la manière dont un essai de traction ou de résilience doit être réalisé, tandis qu’une spécification de produit ASTM, un document API, une spécification de projet ou un contrat d’achat détermine si la valeur mesurée est acceptable. Les normes ISO peuvent occuper la même place dans cette chaîne, mais elles ne remplacent pas automatiquement les exigences ASTM.
Cette distinction est importante, car les organismes de normalisation attribuent des fonctions différentes à leurs documents. ASTM et ISO définissent principalement les méthodes d’essai et la préparation des éprouvettes. AWS D1.1/D1.1M:2025-AMD1 régit le soudage des aciers de construction, notamment la qualification, la fabrication, l’inspection et l’acceptation des soudures. AISC fournit des recommandations en matière de conception et d’inspection, plutôt qu’un remplacement universel d’une spécification de matériau. API Specification 5L relie la fabrication des tubes, les essais, l’inspection, la documentation et les exigences d’achat applicables aux systèmes de transport par conduites.
Normes définissant les mesures
ASTM A370-26 est une norme générale d’essais mécaniques applicable aux produits en acier, en acier inoxydable et en alliages apparentés. Elle couvre les essais de traction, de pliage, de dureté et de résilience, y compris les détails procéduraux qui influencent le résultat. Ces détails peuvent comprendre les dimensions de l’éprouvette, l’équipement d’essai, la préparation, l’exécution de l’essai et la manière dont les propriétés sont déclarées. ASTM A370-26 ne déclare pas, à elle seule, que chaque coulée ou chaque produit en acier est acceptable. ASTM International précise que l’acceptation découle de la spécification de produit applicable ou du contrat d’achat.
ISO distingue plusieurs fonctions qu’ASTM A370-26 présente dans un même cadre général d’essai. ISO 377:2017 régit l’identification, l’emplacement et la préparation des échantillons et des éprouvettes destinés aux essais mécaniques des profilés, barres, fils machine, produits plats et produits tubulaires en acier. Elle traite de l’endroit où une pièce est prélevée et de la manière dont elle est préparée. Il ne s’agit pas de la même question que celle de savoir comment la machine d’essai applique la force.
ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante et identifie les propriétés mécaniques susceptibles d’être déterminées. Un rapport peut inclure la limite d’élasticité, la résistance à la traction, l’allongement ou la réduction de section, mais la propriété déclarée doit être liée à la procédure d’essai spécifiée et aux conditions de mesure. Une valeur obtenue à partir d’une éprouvette mal orientée, d’une longueur entre repères inadaptée ou d’une procédure appliquant une vitesse de déformation différente ne devient pas équivalente simplement parce qu’elle est exprimée dans la même unité.
L’essai de résilience possède sa propre méthode. ISO 148-1:2016 spécifie l’essai de choc pendulaire avec des éprouvettes Charpy à entaille en V et à entaille en U pour déterminer l’énergie de choc absorbée par les matériaux métalliques. La géométrie de l’entaille, l’orientation de l’éprouvette, la température d’essai et le nombre d’éprouvettes peuvent influencer le résultat déclaré. Un contrat exigeant une énergie Charpy à entaille en V à une température donnée ne peut pas être satisfait par la simple mention d’un résultat d’essai de choc non spécifié.
La dureté exige également une méthode définie. ISO 6506-1:2014 spécifie l’essai de dureté Brinell des matériaux métalliques et s’applique aux machines fixes et portables. Le pénétrateur, la force d’essai, l’état de surface, l’espacement et la mesure de l’empreinte font tous partie de la méthode. Un nombre de dureté dépourvu d’échelle et de méthode est incomplet ; « dureté 220 » n’indique pas si le résultat est une dureté Brinell, Rockwell ou une valeur convertie.
ISO 18265:2013 fournit des tableaux de conversion pour les échelles de dureté et des estimations de la résistance à la traction des aciers non alliés et faiblement alliés, des aciers moulés, des aciers à outils et d’autres matériaux métalliques. Ses conversions facilitent la comparaison des résultats ou peuvent étayer une évaluation technique limitée, mais la norme avertit qu’une valeur convertie ne remplace pas le résultat obtenu par la méthode d’essai normalisée appropriée. Un résultat Brinell converti en une résistance à la traction estimée ne constitue donc pas un substitut à un essai de traction lorsque la spécification du produit exige une résistance à la traction.
Codes définissant la fabrication et l’acceptation des soudures
Les essais des matériaux et l’inspection des soudures répondent à des questions différentes. Un essai de traction échantillonne le comportement mécanique d’un matériau ou d’une éprouvette de qualification de soudage. Les contrôles non destructifs recherchent des discontinuités dans une soudure ou un composant fini sans prélever d’éprouvette. Aucun de ces résultats ne peut être interprété correctement sans l’exigence d’acceptation applicable.
AWS D1.1/D1.1M:2025-AMD1 établit les exigences relatives au soudage des aciers de construction. Elle traite de la qualification des modes opératoires de soudage, de la qualification des soudeurs et des opérateurs-soudeurs, des contrôles de fabrication, des méthodes d’inspection et des critères d’acceptation des soudures. Ses critères s’appliquent aux catégories de soudures et aux conditions relevant du code ; ils ne constituent pas des limites universelles applicables à tous les assemblages en acier, à toutes les enceintes sous pression ou à toutes les soudures circulaires de tubes de conduite.
Les recommandations AISC identifient l’examen visuel, l’examen par ressuage, l’examen par magnétoscopie, l’examen radiographique et l’examen par ultrasons comme des méthodes courantes de contrôle non destructif. Elles identifient également l’article 8 de AWS D1.1/D1.1M comme une source relative aux méthodes d’inspection des soudures et aux critères d’acceptation. La méthode doit correspondre à la discontinuité suspectée et à la configuration de l’assemblage. L’examen visuel peut identifier le profil de surface, les fissures visibles, les morsures ou les problèmes dimensionnels, mais il ne peut pas établir l’absence de défauts plans internes. Un examen par ultrasons ou radiographique peut être exigé lorsque les documents du projet prévoient un examen volumique.
Les documents AISC orientent la conception, la fabrication et l’inspection des structures dans les limites de leur domaine d’application indiqué ; ils ne transforment pas chaque produit en acier en matériau AISC. Un profilé en W, un assemblage soudé et un tube de conduite peuvent relever de normes de matériaux, de règles de conception et de clauses d’inspection différentes. L’inspecteur doit déterminer quel document régit le composant et quelle clause fournit la limite applicable.
Normes de produits et exigences d’achat
Les normes de produits établissent les propriétés et les conditions auxquelles un article fourni doit satisfaire. Elles peuvent spécifier la composition chimique, les dimensions, le traitement thermique, les propriétés de traction, l’énergie de résilience, la dureté, l’état de surface, les essais supplémentaires, les contre-essais, le marquage et la certification. La méthode d’essai peut provenir de ASTM A370-26 ou d’un document ISO, tandis que la norme de produit fixe la limite d’élasticité minimale, la résistance à la traction, l’allongement ou l’énergie de résilience exigés. C’est pourquoi un certificat de laboratoire indiquant « essayé selon ISO 6892-1:2019 » est incomplet s’il ne précise pas la désignation du produit et les limites d’acceptation.
API Specification 5L concerne les tubes en acier destinés aux systèmes de transport par conduites. Ses recommandations d’achat soulignent que les documents d’approvisionnement doivent identifier le mode de fabrication applicable, les exigences d’essai, d’inspection et d’acceptation. Un acheteur peut devoir préciser la spécification du produit tubulaire, la nuance ou le niveau de résistance, l’état de livraison, les dimensions, le type de tube, les exigences de contrôle non destructif, les essais hydrostatiques, les exigences de résilience, les essais supplémentaires et la documentation. Sans ces précisions, la mention « tube API 5L » peut ne pas communiquer l’ensemble des obligations contractuelles.
Le même principe s’applique lorsque plusieurs documents sont combinés. ISO 377:2017 peut régir l’emplacement de l’éprouvette, ISO 6892-1:2019 la procédure de traction, et une norme de produit la résistance et l’allongement exigés. AWS D1.1/D1.1M:2025-AMD1 peut régir une soudure de structure, les dispositions du projet AISC définissant les cas dans lesquels un examen est requis. API Specification 5L peut ajouter des dispositions spécifiques relatives à la fabrication et à l’inspection des tubes. Ces documents peuvent fonctionner conjointement, mais ils ne sont pas interchangeables. Remplacer une norme de préparation des éprouvettes par une norme de méthode d’essai, ou remplacer un code d’acceptation des soudures par un rapport d’essai de matériau, rompt le lien entre la mesure et l’acceptation.

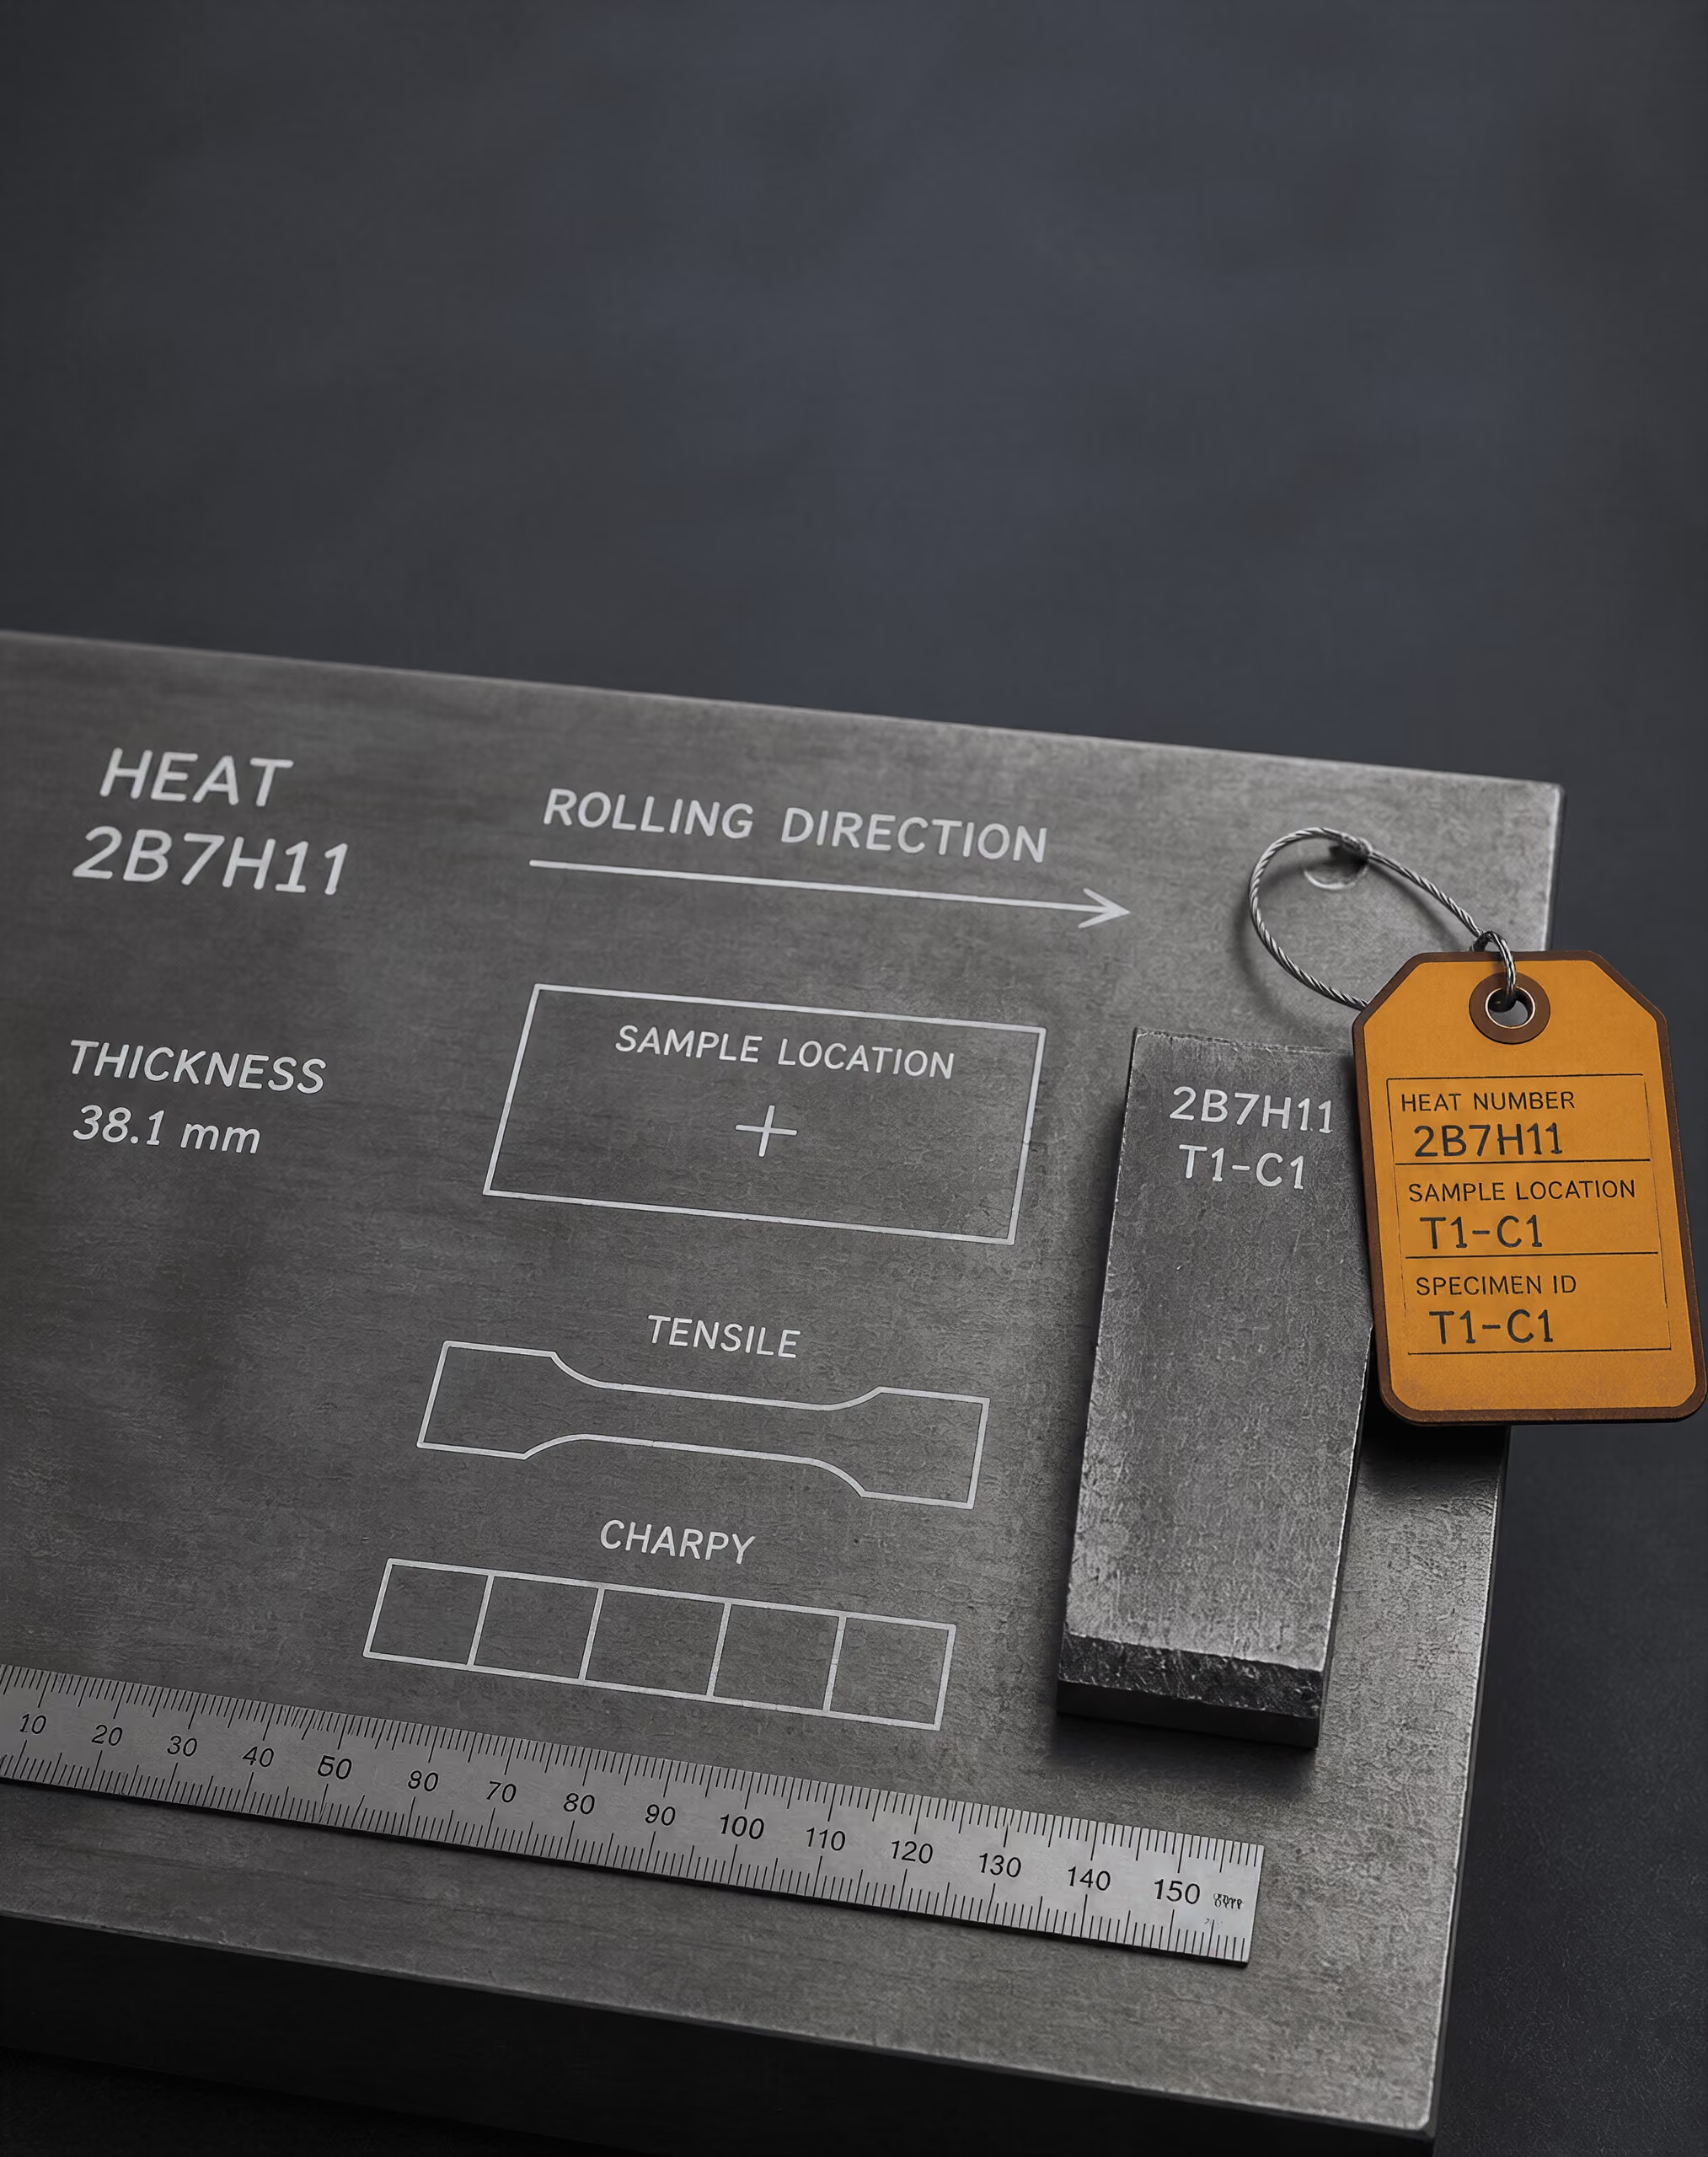
Échantillonnage, traçabilité et préparation des éprouvettes
Coulée, lot, forme du produit et identité de l’éprouvette
Un résultat d’essai mécanique appartient à une pièce d’acier définie, et non à une simple désignation de nuance. « S355 » ou « ASTM A36 » identifie une catégorie de spécification, mais ne permet pas d’identifier la coulée, l’épaisseur du produit, l’historique de laminage, l’état de livraison ou l’emplacement précis où une éprouvette a été prélevée. Deux produits portant la même désignation nominale de nuance peuvent différer par la ségrégation, la structure des grains, la répartition des inclusions, les contraintes résiduelles et les propriétés locales. Une éprouvette n’est donc pas représentative du seul fait que son certificat indique la même nuance que le matériau examiné.
ISO 377:2017 établit l’identification, l’emplacement et la préparation des échantillons et des éprouvettes destinés aux essais mécaniques des profilés, barres, fils machine, produits plats et produits tubulaires en acier. Son exigence pratique centrale est la continuité de l’identité. Le laboratoire doit être en mesure de relier l’éprouvette à l’échantillon, l’échantillon au produit et le produit à la coulée ou au lot enregistré dans les documents d’inspection.
- Identité du matériau
- Référence du fournisseur, numéro de coulée ou de lot, spécification et nuance
- Informations sur le produit
- Forme du produit, dimensions nominales et état de livraison
- Identité de l’essai
- Numéro de l’éprouvette, direction, méthode et préparation
- Traçabilité
- Échantillon associé au produit et produit associé à la coulée ou au lot
Un relevé d’identification utile comprend normalement la référence du sidérurgiste ou du fournisseur, le numéro de coulée, le numéro de coulée ou de fusion lorsque cela s’applique, la spécification et la nuance du produit, la forme du produit, les dimensions nominales, l’état de livraison et l’emplacement où l’échantillon a été prélevé. Il doit également identifier le numéro de l’éprouvette, la direction d’essai, la méthode d’essai ainsi que toute préparation particulière ou tout écart par rapport à la procédure indiquée. Un rapport qui indique « essai de traction — S355 » sans numéro de coulée ni emplacement du produit a perdu les informations nécessaires pour déterminer si le résultat s’applique au matériau fourni.
Les termes heat et lot ne sont pas interchangeables. Un heat désigne généralement de l’acier produit à partir d’une même fusion ou coulée contrôlée. Un lot peut être défini par la spécification du produit comme un groupe de produits fabriqués à partir d’une même coulée, d’une même plage de dimensions, dans les mêmes conditions de transformation, ou selon une autre combinaison spécifiée. C’est la spécification applicable qui en détermine la définition. Un plan d’échantillonnage qui traite une expédition entière comme un seul lot alors que la norme applicable distingue les coulées, les plages d’épaisseur ou les procédés de fabrication peut produire un résultat formellement ordonné, mais techniquement invalide.
Le lien entre la méthode et l’acceptation est également important. ASTM A370-26 fournit des procédures pour les essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages associés, mais elle ne détermine pas si un résultat donné est conforme. L’acceptation découle de la spécification applicable au produit ou du contrat d’achat (ASTM International, 2026). Le dossier de l’éprouvette doit donc conserver suffisamment d’informations pour identifier cette spécification, y compris son édition lorsque cela est pertinent.
Ce principe s’étend au-delà des essais mécaniques. API Specification 5L concerne les tubes en acier destinés aux systèmes de transport par conduites et exige que les exigences de fabrication, d’essai, d’inspection et d’acceptation soient spécifiées pour le produit commandé (American Petroleum Institute, 2013). L’identité du tube, le procédé de fabrication, la coulée, le numéro du tube et le statut de l’inspection doivent rester associés lorsque les échantillons sont découpés et expédiés. Un laboratoire ne peut pas rétablir une chaîne d’identification rompue en produisant une valeur de dureté plus précise.
Emplacement et orientation dans le produit
L’emplacement de l’échantillonnage est une variable métallurgique. Dans une tôle laminée, le centre peut présenter une population d’inclusions et un profil de ségrégation différents de ceux de la surface. Dans une section épaisse, les vitesses de refroidissement et la déformation peuvent varier à travers l’épaisseur. Dans une barre ou une tige, les propriétés peuvent différer entre le centre et la région périphérique. Dans les produits tubulaires, la position dans la paroi, l’emplacement de la soudure, l’orientation du joint et la distance par rapport à une extrémité peuvent influencer le résultat. C’est pourquoi ISO 377:2017 traite séparément les formes de produits, plutôt que de considérer tout l’acier comme un bloc homogène.
La forme du produit doit être consignée avant le prélèvement de l’échantillon. Les formes pertinentes comprennent les profilés de construction, les barres, les tiges, les produits plats tels que les tôles fortes et les feuilles, ainsi que les produits tubulaires. Une éprouvette de traction découpée dans la semelle d’un profilé n’est pas automatiquement équivalente à une éprouvette découpée dans son âme. Une éprouvette prélevée à mi-épaisseur d’une tôle n’est pas automatiquement équivalente à une éprouvette prélevée en surface. Pour un tube, un échantillon prélevé dans le métal de base n’est pas interchangeable avec un échantillon contenant une soudure longitudinale ou une zone affectée thermiquement.
L’orientation est tout aussi importante. « Longitudinale » signifie généralement que l’axe principal de l’éprouvette suit la direction du laminage, de l’étirage, de l’extrusion ou de la fabrication du tube. « Transversale » signifie qu’il est perpendiculaire à cette direction, sous réserve des définitions et des positions d’échantillonnage autorisées par la norme applicable. La direction doit être marquée sur le produit avant le découpage ; elle ne doit pas être déduite ultérieurement de la forme d’un coupon non identifié.
Les spécifications de produits exigent souvent des essais de traction, de pliage ou des éprouvettes de résilience en orientation longitudinale ou transversale, et peuvent prescrire la distance par rapport à une surface, une arête, une soudure ou une extrémité du produit. Lorsqu’une spécification de tôle exige un essai de traction transversal, un résultat longitudinal ne peut pas être substitué simplement parce que l’éprouvette était plus facile à usiner. De même, les éprouvettes Charpy peuvent nécessiter une orientation et une direction d’entaille spécifiées afin que l’entaille intercepte le plan microstructural visé. ISO 148-1:2016 définit la méthode d’essai de résilience au pendule avec entaille en V et en U de Charpy pour déterminer l’énergie de choc absorbée, mais la spécification du produit détermine l’orientation, la température, le nombre d’éprouvettes et la règle d’acceptation requis (International Organization for Standardization, 2016).
Éléments que doit présenter un relevé d’échantillonnage
- 1 Direction de laminage ou de fabrication.
- 2 Bord de référence et surface du produit.
- 3 Emplacement de la soudure ou du joint, le cas échéant.
- 4 Position dans l’épaisseur et limites de découpe.
- 5 Marquages reportés, personne responsable et heure du transfert.
Un schéma ou une photographie de l’échantillonnage est souvent plus utile qu’une indication générale selon laquelle le coupon provient « de la tôle ». Il peut montrer la direction de laminage, l’arête de référence, la surface, la soudure ou le joint, la position dans l’épaisseur et les limites de découpe. Les marquages doivent être conservés lors du découpage chaque fois que cela est possible. Si cela n’est pas possible, le laboratoire doit transférer immédiatement l’identité au nouvel échantillon et consigner l’auteur du transfert ainsi que sa date.
L’échantillonnage doit également tenir compte de la question posée. Un essai de réception peut démontrer la conformité d’une coulée et d’un lot de produits définis. L’examen d’un composant défaillant peut nécessiter des éprouvettes prélevées dans la région de rupture, le métal de base non affecté, le métal fondu et la zone affectée thermiquement. Il s’agit de populations différentes. Les regrouper sous une seule désignation de nuance peut dissimuler l’emplacement responsable de la défaillance.
Usinage, préparation de l’entaille et préservation des éléments probants
La préparation peut modifier la propriété mesurée. Les éprouvettes de traction doivent être usinées conformément aux dimensions, à la longueur entre repères, à l’état de surface et à la géométrie exigés par la méthode sélectionnée. ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante ainsi que les propriétés mécaniques susceptibles d’être déterminées, mais le résultat dépend d’une éprouvette correctement préparée et de mesures dimensionnelles précises (International Organization for Standardization, 2019). Un meulage excessif, des marques d’outil profondes, une surchauffe ou un rayon de raccordement incorrect peuvent provoquer une rupture prématurée ou modifier l’allongement indiqué.
La même prudence s’applique à la dureté. ISO 6506-1:2014 spécifie la méthode Brinell pour les matériaux métalliques, y compris les essais réalisés avec des machines à emplacement fixe ou portables. La surface d’essai doit être adaptée à l’empreinte, et son emplacement doit être consigné. Une valeur de dureté mesurée sur de la calamine, un matériau décarburé, un cordon de soudure ou une surface affectée par le meulage peut répondre à une question différente de celle de la dureté du métal de base. ISO 18265:2013 fournit des conversions de dureté et des estimations de résistance à la traction pour certains matériaux métalliques, notamment les aciers non alliés et faiblement alliés, mais précise que les valeurs converties ne remplacent pas les résultats obtenus par la méthode d’essai normalisée appropriée (International Organization for Standardization, 2013). Une valeur Brinell convertie ne doit pas être présentée comme un essai de traction.
La préparation de l’entaille exige un contrôle encore plus rigoureux. Pour les essais Charpy, la géométrie, l’orientation et la position de l’entaille ainsi que l’état de surface déterminent l’endroit où la rupture s’amorce. L’entaille doit être placée dans la direction et la région spécifiées ; une entaille inversée peut exposer un plan microstructural différent. L’éprouvette doit être protégée contre les dommages de l’entaille et contre toute confusion avec des éprouvettes provenant d’une autre coulée ou d’un autre emplacement. Des étiquettes, des schémas et des photographies doivent consigner la direction de l’entaille avant l’essai, et non après qu’une moitié rompue a été séparée de son identité.
Les méthodes de découpe méritent également d’être consignées. La découpe au chalumeau, le sciage, le cisaillage, l’usinage et les méthodes par électroérosion peuvent laisser des couches affectées thermiquement, des déformations ou des contraintes résiduelles différentes. La norme applicable au produit ou à l’essai peut spécifier la quantité de matière à enlever avant l’usinage final. Si la préparation s’écarte de cette exigence, la déviation doit figurer dans le rapport. Il s’agit d’un élément probant concernant l’essai, et non d’un détail administratif.
Conservez le matériau d’origine et les fragments rejetés lorsqu’un résultat est contesté ou lorsqu’une défaillance fait l’objet d’une investigation. Conservez les marquages d’origine, les chutes, les extrémités rompues des éprouvettes de traction, les deux moitiés des éprouvettes Charpy, les photographies des empreintes de dureté et les relevés d’usinage sous la même identité d’éprouvette. Pour les produits soudés, conservez, lorsque cela est pertinent, les macrographies ou les photographies de surface montrant la soudure, la limite de fusion et la zone affectée thermiquement. Les contrôles non destructifs ne remplacent pas cette chaîne. AISC recense l’examen visuel, le ressuage, la magnétoscopie, la radiographie et le contrôle par ultrasons parmi les méthodes courantes, tandis que AWS D1.1/D1.1M:2025-AMD1 établit les exigences applicables au soudage des aciers de construction en matière de qualification, de fabrication, d’inspection et de critères d’acceptation des soudures (American Welding Society, 2025 ; American Institute of Steel Construction, 2024).
Le rapport final doit indiquer ce qui a été soumis à l’essai, son origine, son orientation, son mode de préparation, la méthode utilisée et la spécification ayant fourni le critère d’acceptation. Ce n’est qu’alors qu’une valeur communiquée peut être comparée à l’exigence appropriée.
Identité chimique et limites des essais mécaniques
Désignation de la nuance et identité du matériau
Une nuance d’acier n’est pas définie par un seul résultat de traction. Son identité repose d’abord sur la désignation du matériau et la composition chimique indiquées par la norme produit applicable. Les propriétés mécaniques montrent ensuite si le matériau, dans son état de livraison, satisfait aux exigences de performance de cette norme.
Cette distinction est importante, car des valeurs de résistance similaires peuvent être obtenues avec des alliages différents. L’acier de construction au carbone ASTM A36/A36M, l’acier faiblement allié à haute résistance ASTM A572/A572M Grade 50 et l’acier inoxydable ASTM A240/A240M Type 304 peuvent tous produire des résultats de traction acceptables pour un projet donné, sans pour autant être des matériaux interchangeables. Leurs systèmes d’alliage, leur comportement à la corrosion, les considérations relatives au soudage, leurs formes de produits et leurs critères d’acceptation respectifs diffèrent. Un rapport de traction indiquant une limite d’élasticité de 350 MPa n’identifie pas laquelle de ces nuances a été soumise à l’essai.
La désignation doit donc être lue comme une déclaration complète, et non comme un nombre isolé ou une description commerciale. Elle peut comprendre la norme applicable, la nuance, la classe, le type, la forme du produit, la plage d’épaisseurs, l’état de livraison, les exigences supplémentaires et l’état de traitement thermique. « Grade 50 » sans sa norme et sa forme de produit est une désignation incomplète. Une même désignation numérique peut correspondre à des exigences différentes selon les spécifications applicables.
La vérification chimique répond à cette question d’identité. Une analyse de coulée ou de produit consigne normalement des éléments tels que le carbone, le manganèse, le phosphore, le soufre, le silicium, le chrome, le nickel, le molybdène, le cuivre, le niobium, le vanadium ou le titane, selon les exigences de la nuance. Les limites sont définies par la norme produit, tandis que l’analyse rapportée doit être reliée au matériau représenté par le certificat d’essai. Une correspondance positive n’est pas établie simplement parce que le matériau est suffisamment résistant.
ASTM A370-26 définit les procédures applicables aux essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages apparentés, mais elle n’attribue pas une limite universelle d’acceptation ou de refus à tous les aciers. ASTM International précise que l’acceptation est déterminée par la spécification produit applicable ou par le contrat d’achat (ASTM International, 2026). La méthode d’essai et l’exigence d’acceptation constituent deux éléments distincts du système de contrôle.
Pourquoi les essais mécaniques ne peuvent pas remplacer la vérification chimique
L’essai de traction mesure des propriétés telles que la limite d’élasticité, la résistance à la traction, l’allongement et la striction, selon une procédure définie. ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante ainsi que les propriétés mécaniques susceptibles d’être déterminées (International Organization for Standardization, 2019). Elle ne détermine pas la composition complète de l’alliage et ne prouve pas que l’éprouvette correspond à la désignation de nuance revendiquée.
L’essai de pliage évalue la ductilité et l’apparition éventuelle de fissures sous l’action d’un mandrin et selon un angle définis. L’essai de dureté mesure la résistance à la pénétration. ISO 6506-1:2014 spécifie la méthode Brinell applicable aux matériaux métalliques, y compris avec des machines fixes ou portables (International Organization for Standardization, 2014). L’essai de résilience mesure l’énergie absorbée pour une géométrie d’entaille, une température et une configuration de pendule définies ; ISO 148-1:2016 couvre les essais Charpy sur éprouvettes à entaille en V et en U (International Organization for Standardization, 2016). Aucun de ces résultats ne constitue une empreinte chimique.
Une valeur de dureté peut être convertie en une résistance à la traction estimée, mais cette estimation ne peut pas remplacer l’essai de traction spécifié. ISO 18265:2013 fournit des conversions de dureté et des estimations de résistance à la traction pour certains aciers non alliés et faiblement alliés, aciers moulés, aciers à outils et autres matériaux métalliques, tout en précisant que les valeurs converties ne remplacent pas les résultats obtenus par la méthode d’essai normalisée appropriée (International Organization for Standardization, 2013). Cette limitation est encore plus importante lorsqu’il s’agit d’inférer une nuance à partir de la seule dureté.
Le traitement thermique illustre ce problème. La trempe et le revenu peuvent accroître la résistance d’un acier dont la composition chimique diffère de celle d’un autre acier atteignant une résistance similaire par l’alliage ou par le procédé de fabrication. L’écrouissage peut modifier la dureté et la limite d’élasticité sans changer la composition globale. L’épaisseur, l’emplacement du prélèvement, la structure granulaire, la ségrégation et la température d’essai influencent également le résultat rapporté. Un essai de traction techniquement correct peut donc décrire fidèlement l’éprouvette tout en ne permettant pas de conclure si celle-ci était en ASTM A516/A516M Grade 70, en ASTM A572/A572M Grade 50 ou dans un autre matériau aux propriétés similaires.
La maîtrise des éprouvettes est tout aussi importante. ISO 377:2017 spécifie l’identification, l’emplacement et la préparation des échantillons et des éprouvettes destinés aux essais mécaniques des profilés, barres, fils, produits plats et produits tubulaires en acier (International Organization for Standardization, 2017). Si la mauvaise tôle, la mauvaise épaisseur, la mauvaise orientation ou le mauvais emplacement sur le produit est échantillonné, le laboratoire peut appliquer correctement la méthode et néanmoins produire un résultat qui ne peut pas être attribué au matériau revendiqué.
Documentation au niveau de la coulée et risques liés aux matériaux mélangés
Le lien pratique entre l’identité et la performance est le numéro de coulée. Une coulée est une quantité définie d’acier produite à partir d’une opération de fusion particulière ou d’un enregistrement de production déterminé. Le rapport d’essai du producteur, le rapport d’essai du matériau ou le certificat doit relier le numéro de coulée à l’identification du produit, à la nuance, aux dimensions, à l’état, à l’analyse chimique, aux résultats des essais mécaniques et à tous les essais supplémentaires requis. Cette liaison doit être maintenue lors de la découpe, de la transformation, du stockage et de l’installation.
Un certificat correspondant à la coulée H12345 ne peut pas automatiquement justifier une tôle marquée H12345A, une chute dépourvue de marquage conservé ou un lot contenant plusieurs coulées. Les systèmes de marquage peuvent être éliminés par grenaillage, découpe, revêtement ou fabrication. Une fois la traçabilité perdue, un essai de traction ultérieur ne la rétablit pas. Il confirme les propriétés de la pièce soumise à l’essai, mais pas son origine ni son identité chimique complète.
Le stockage de matériaux mélangés crée un risque similaire. Des tôles en ASTM A36/A36M et en ASTM A572/A572M Grade 50 peuvent avoir une apparence identique et produire des résultats de pliage ou de dureté qui se recouvrent. Un composant en acier inoxydable peut également être confondu avec un composant en acier au carbone après que la préparation de surface a fait disparaître les marquages visibles. Si un échantillon est prélevé sur le mauvais élément, le rapport du laboratoire peut être exact tout en étant attribué à la mauvaise coulée.
C’est pourquoi l’analyse chimique, les marquages, les certificats et les rapports mécaniques doivent être examinés comme une seule chaîne de traçabilité. Pour les tubes en acier destinés aux pipelines, les directives d’achat de l’API Specification 5L traitent de la nécessité de spécifier les exigences de fabrication, d’essai, d’inspection et d’acceptation, plutôt que de s’appuyer sur un résultat d’essai générique (American Petroleum Institute, 2013). Dans le soudage des structures, AWS D1.1/D1.1M:2025-AMD1 établit séparément la qualification des modes opératoires de soudage, la qualification des soudeurs, les méthodes d’inspection et les critères d’acceptation des soudures (American Welding Society, 2025). Une inspection de soudage ne peut pas corriger l’absence d’identification du métal de base.
La conclusion correcte est limitée, mais importante : les essais mécaniques établissent les performances mesurées d’une éprouvette correctement identifiée. La vérification chimique établit la nature du matériau. Aucune de ces fonctions ne peut remplacer l’autre.

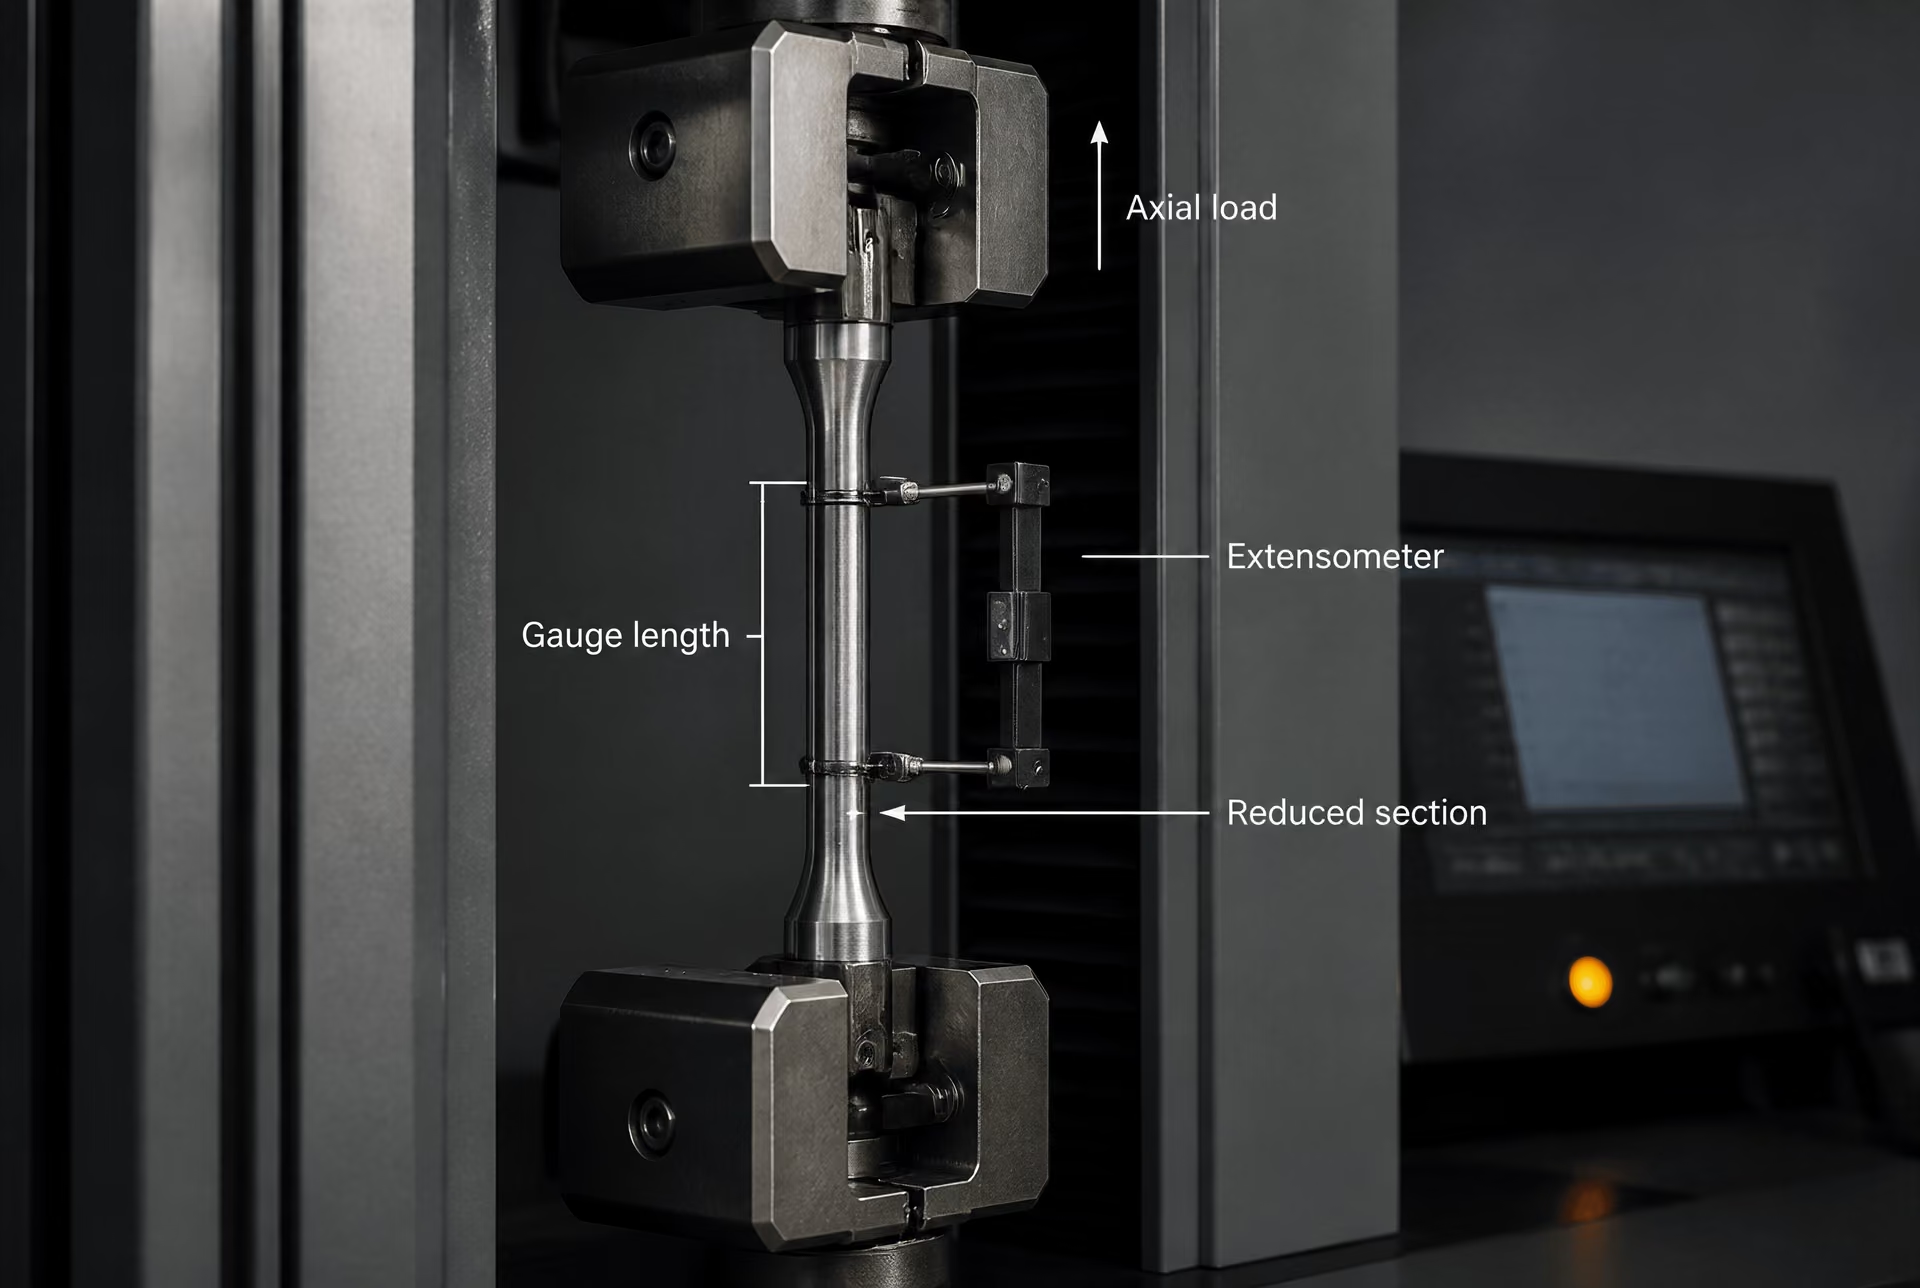
Essai de traction de l’acier à température ambiante
L’essai de traction mesure la réaction d’une éprouvette en acier à une charge axiale croissant régulièrement à température ambiante. L’essai peut indiquer la contrainte à laquelle commence la déformation plastique, la contrainte nominale maximale atteinte et l’ampleur de la déformation permanente avant la rupture. Ces résultats contribuent à caractériser une coulée, une tôle, une barre, un tube, une pièce forgée ou un autre produit, mais l’essai ne constitue pas une décision universelle d’acceptation ou de refus. Un résultat n’a de signification que lorsque la valeur rapportée est reliée à la forme correcte du produit, à l’emplacement du prélèvement, à la géométrie de l’éprouvette, à la norme d’essai et à l’exigence d’acceptation applicables.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
Cette distinction est importante, car un laboratoire d’essai peut appliquer une procédure de traction valide tandis qu’un inspecteur applique la mauvaise spécification produit. À l’inverse, une spécification produit peut exiger un résultat qui ne peut pas être obtenu de manière fiable à partir d’une éprouvette inadaptée ou d’un essai mal maîtrisé. ASTM A370-26 couvre les essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages apparentés, tout en laissant l’acceptation à la spécification produit applicable ou au contrat d’achat (ASTM International, 2026). ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante et identifie les propriétés mécaniques susceptibles d’être déterminées (International Organization for Standardization, 2019).
ISO 6892-1:2019 et ASTM A370-26
ISO 6892-1:2019 est une méthode générale d’essai de traction des matériaux métalliques à température ambiante. Elle traite de la préparation et du marquage des éprouvettes, des exigences relatives à la machine d’essai, de la mesure de la force et de l’allongement, des vitesses d’essai, de la détermination des propriétés et de l’établissement du rapport. Elle fournit le cadre permettant d’obtenir des résultats comparables, plutôt que de fixer la limite d’élasticité minimale ou l’allongement exigé pour chaque nuance d’acier.
ASTM A370-26 remplit une fonction de coordination similaire pour de nombreux produits en acier et en alliage dans les systèmes d’inspection fondés sur les normes ASTM. Ses dispositions relatives à l’essai de traction doivent être lues conjointement avec la spécification applicable au matériau. Par exemple, la spécification applicable peut préciser si le résultat doit être communiqué sous forme de limite d’élasticité ou de point d’écoulement, si un allongement spécifié est utilisé pour déterminer la limite conventionnelle d’élasticité, quelle longueur entre repères s’applique et si la réduction de section est exigée. La méthode d’essai fournit la procédure ; la spécification du produit fournit l’exigence.
Le choix des éprouvettes fait partie de ce lien. ISO 377:2017 régit l’identification, l’emplacement et la préparation des échantillons et des éprouvettes destinés aux essais mécaniques des profilés, barres, fils machine, produits plats et produits tubulaires en acier. Un produit peut exiger une éprouvette longitudinale, une éprouvette transversale ou une éprouvette prélevée à une position définie dans l’épaisseur. Une éprouvette de tôle découpée parallèlement à la direction de laminage ne représente pas nécessairement le même comportement directionnel qu’une éprouvette découpée transversalement à celle-ci. Pour un tube, il peut être nécessaire de tenir compte de la courbure, de l’épaisseur de paroi, de l’aplatissement et de l’emplacement de l’éprouvette. Le laboratoire doit consigner le produit d’origine, l’identification de la coulée, l’orientation, l’épaisseur ou le diamètre, ainsi que la position de prélèvement.
La partie réduite de l’éprouvette doit présenter une géométrie définie, avec une longueur entre repères utilisée pour les mesures d’allongement. Des dimensions normalisées rendent les résultats d’allongement comparables. Elles ne rendent pas toutes les géométries interchangeables. Une éprouvette proportionnelle et une éprouvette non proportionnelle peuvent produire des allongements en pourcentage différents, car la déformation finale n’est pas indépendante de la longueur entre repères et de la forme de la section transversale. L’usinage est également déterminant : des marques d’outil profondes, des transitions anguleuses, une surchauffe, une décarburation ou un état de surface incorrect peuvent provoquer une rupture prématurée ou modifier la ductilité mesurée.
La machine d’essai doit appliquer la force de traction suivant l’axe de l’éprouvette et mesurer avec précision la force et l’allongement sur la plage requise. Le serrage doit empêcher le glissement sans écrasement ni flexion et sans introduire de concentration de contraintes à proximité des mors. Les erreurs d’alignement peuvent produire des contraintes de flexion qui ne font pas partie de l’essai uniaxial prévu. La procédure contrôle également la vitesse de chargement ou de déformation. Une vitesse excessive peut affecter le comportement apparent à la limite d’élasticité et l’allongement mesuré, tandis qu’une vitesse inutilement lente ou irrégulière peut rendre les résultats difficiles à comparer.
Un extensomètre mesure l’allongement sur une longueur entre repères définie. Il ne s’agit pas simplement d’un dispositif destiné à accroître la précision de l’essai ; sa longueur entre repères, son mode de fixation, sa plage de mesure, sa résolution, son étalonnage et le moment de son retrait influent sur la propriété qui peut être déterminée. Un extensomètre utilisé pour déterminer le comportement à la limite d’élasticité ou à la limite conventionnelle d’élasticité doit rester fixé et précis pendant la partie pertinente de la courbe contrainte-déformation. S’il est retiré avant la rupture, le déplacement de la traverse de la machine ne peut pas automatiquement se substituer à l’allongement mesuré entre repères, car le déplacement de la traverse comprend également les déformations des mors, du bâti de la machine et d’autres composants. Le procès-verbal d’essai doit préciser comment l’allongement a été mesuré et à quel moment l’extensomètre a été retiré, si la méthode autorisait ce retrait.
Limite d’élasticité, limite conventionnelle d’élasticité, résistance à la traction, allongement et réduction de section
| Propriété | Ce qu’elle décrit | Condition importante de rapport |
|---|---|---|
| Limite d’élasticité | Contrainte associée au début de la déformation plastique | Indiquer si un palier d’écoulement distinct ou une autre définition a été utilisé |
| Limite conventionnelle d’élasticité | Contrainte associée à une déformation permanente spécifiée | Indiquer le décalage ou l’allongement spécifié |
| Résistance à la traction | Contrainte nominale maximale atteinte | Calculée à partir de l’aire initiale de la section transversale |
| Allongement | Extension sur une longueur calibrée définie | La longueur calibrée doit accompagner le pourcentage |
| Striction | Diminution de l’aire de la section transversale à la rupture | Mesurée au niveau de la striction et rapportée séparément |
La limite d’élasticité décrit la contrainte associée au début de la déformation plastique. Certains aciers présentent un point d’écoulement supérieur et un point d’écoulement inférieur distincts : le matériau atteint une contrainte maximale, puis poursuit sa déformation plastique à une contrainte plus faible et relativement stable. D’autres aciers ne présentent pas de point d’écoulement clairement défini. Leur courbe contrainte-déformation passe progressivement du comportement élastique au comportement plastique ; un décalage ou un allongement spécifié est donc utilisé pour définir une valeur reproductible.
La limite conventionnelle d’élasticité est une mesure fondée sur un décalage. Une désignation telle que limite conventionnelle d’élasticité à un pourcentage de déformation spécifié désigne la contrainte nécessaire pour produire cette déformation permanente selon la méthode définie. Le décalage exact doit provenir de la norme applicable ou de la spécification du produit. La limite conventionnelle d’élasticité n’est donc pas interchangeable avec un point d’écoulement identifié visuellement et ne doit pas être communiquée sous une désignation générique de « limite d’élasticité » lorsque l’exigence applicable impose une limite conventionnelle d’élasticité.
La résistance à la traction, souvent appelée résistance à la traction ultime, est la contrainte nominale maximale atteinte pendant l’essai. Elle est calculée en divisant la force maximale enregistrée par l’aire initiale de la section transversale. Après ce maximum, une éprouvette ductile développe généralement une striction localisée. La charge réelle peut diminuer alors même que le matériau situé dans la striction continue à subir une déformation plastique. La résistance à la traction ne correspond donc pas à la contrainte au moment de la rupture et n’indique pas à elle seule le niveau de ductilité.
L’allongement mesure l’extension sur la longueur entre repères spécifiée après rupture, généralement exprimée en pourcentage de la longueur initiale entre repères. Les parties rompues sont ajustées l’une contre l’autre et la longueur finale entre repères est mesurée conformément à la méthode applicable. L’allongement dépend fortement de la longueur entre repères, de la géométrie de l’éprouvette, de l’orientation, de l’épaisseur, de l’état de surface et de la répartition de la déformation plastique. Une longueur entre repères courte peut inclure une part plus importante de la déformation liée à la striction localisée et produire un pourcentage différent de celui obtenu avec une longueur plus longue. La longueur entre repères doit accompagner la valeur communiquée.
La réduction de section mesure la diminution de l’aire de la section transversale à l’emplacement de la rupture. Elle est calculée en comparant l’aire initiale avec l’aire finale minimale au niveau de la striction, puis en exprimant la différence sous forme de pourcentage de l’aire initiale. Contrairement à l’allongement, elle se concentre sur la contraction locale plutôt que sur l’extension totale sur une longueur définie. Deux éprouvettes peuvent présenter un allongement similaire mais des réductions de section différentes, ou des réductions de section similaires mais des allongements différents. Aucune de ces propriétés ne remplace l’autre.
Les valeurs de contrainte dépendent également de la convention utilisée pour l’aire. La contrainte nominale utilise l’aire initiale, tandis que la contrainte vraie utilise l’aire qui varie pendant la déformation. Les spécifications des produits et les procès-verbaux d’essai de traction courants identifient généralement la convention exigée par la norme d’essai. Un laboratoire ne doit pas mélanger des valeurs calculées selon des conventions différentes ni déduire d’un graphique une limite propre à une nuance sans vérifier le document applicable.
Emplacement de la rupture, validité de l’éprouvette et communication des résultats
Une rupture dans la partie réduite constitue normalement le résultat attendu, mais son emplacement précis influe sur la validité de l’allongement et peut soulever des questions concernant les autres résultats. Une rupture proche d’un mors, en dehors de la longueur entre repères, au niveau d’une marque d’usinage ou au niveau d’un défaut manifeste d’alignement peut ne pas représenter la section utile de l’éprouvette. La méthode applicable et la spécification du produit déterminent si le résultat est invalide, si une condition particulière permet son acceptation ou si un nouvel essai est exigé. Le laboratoire ne doit pas écarter discrètement un résultat gênant ni le remplacer par un nouvel essai sans en consigner la raison.
L’aspect de la rupture peut également fournir des observations utiles. Une striction ductile centrée diffère d’une rupture par cisaillement, d’une fissuration longitudinale, d’une rupture liée à une délamination ou d’une rupture prenant naissance dans un défaut de surface. L’aspect seul ne permet pas d’établir la conformité, mais il peut signaler un problème de préparation de l’éprouvette, une discontinuité du produit ou un mode de rupture anormal. L’emplacement de la rupture, sa distance par rapport au repère ou au mors le plus proche, ainsi que tout défaut visible doivent être consignés lorsque cela est pertinent.
Un rapport défendable identifie la désignation du matériau, la forme du produit, le numéro de coulée, l’orientation de l’éprouvette, l’emplacement du prélèvement, le type et les dimensions de l’éprouvette, l’aire initiale de la section transversale, la longueur entre repères, la température d’essai, la méthode d’essai et son édition, la base de la vitesse de chargement ou de déformation, les équipements de mesure de la force et de l’allongement, ainsi que tout écart. Il communique les propriétés déterminées avec leurs unités et précise si l’allongement a été mesuré après rupture et si la réduction de section a été déterminée. Si une éprouvette s’est rompue en dehors de l’emplacement autorisé, ce fait doit figurer dans le rapport même si un nouvel essai est effectué ultérieurement.
Plus important encore, le rapport doit distinguer les résultats mesurés du statut d’acceptation. ISO 6892-1:2019 peut produire une résistance à la traction, une limite conventionnelle d’élasticité et un allongement, mais elle ne décide pas si une nuance particulière est conforme. ASTM A370-26 renvoie également les utilisateurs à la spécification du produit applicable ou au contrat d’achat pour l’acceptation. Une spécification de tôle de construction, une spécification de matériau pour appareil à pression et une exigence applicable aux tubes de canalisation peuvent prescrire des emplacements d’éprouvettes, des propriétés et des limites différents pour des aciers ayant une composition chimique nominale similaire. API Specification 5L traite, par exemple, des tubes en acier destinés aux systèmes de transport par conduites et de la nécessité de définir les exigences de fabrication, d’essai, d’inspection et d’acceptation (American Petroleum Institute, 2013). La valeur d’acceptation doit donc être citée dans la spécification du produit, la révision et le document d’achat applicables, et non être inventée à partir de la méthode de traction ou empruntée à une autre nuance.
Essai de pliage : ductilité, intégrité et ouverture en surface
Objectifs du pliage guidé et de l’essai de pliage
Un essai de pliage vérifie si une éprouvette en acier peut subir une quantité spécifiée de déformation plastique sans présenter une ouverture inacceptable du côté en tension. Il s’agit donc d’une évaluation de la ductilité et de l’intégrité de fabrication, et non d’un substitut à l’essai de traction. Un essai de traction mesure des propriétés telles que la limite d’élasticité, la résistance à la traction, l’allongement et la réduction de section sous une charge axiale contrôlée. L’ISO 6892-1:2019 spécifie cette méthode de traction à température ambiante ainsi que les propriétés mécaniques susceptibles d’être déterminées. Un essai de pliage fournit un autre type d’information : il concentre la déformation dans une section courbe et met en évidence des défauts débouchant en surface qui peuvent ne pas être apparents dans les résultats d’un essai de traction.
Cette distinction est importante, car un acier peut satisfaire aux exigences de résistance à la traction et d’allongement tout en échouant à un essai de pliage. Des inclusions localisées, des dédoublures, de la porosité, des discontinuités de soudage, une orientation défavorable du fibrage ou des défauts de surface peuvent s’ouvrir lorsque l’éprouvette est enroulée autour d’un mandrin. À l’inverse, la réussite d’un essai de pliage n’établit pas la résistance à la traction requise pour une nuance telle que ASTM A36 ou ASTM A572 Grade 50. Chaque essai répond à une question définie.
ASTM A370-26 fournit les modes opératoires pour les essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages apparentés. Cette norme ne crée pas une règle d’acceptation unique pour tous les produits en acier. ASTM International précise que l’acceptation est déterminée par la spécification applicable au produit ou par le contrat d’achat (ASTM International, 2026). La spécification pertinente peut être une norme relative aux tôles fortes, aux barres, aux tôles minces, aux tubes, aux tuyaux ou au soudage, et ses exigences peuvent varier selon l’épaisseur, la nuance, la forme du produit ou son état de livraison.
Le choix de l’éprouvette fait partie du résultat. L’ISO 377:2017 traite de l’identification, de l’emplacement et de la préparation des échantillons et des éprouvettes pour les profilés, les barres, les fils machine, les produits plats et les produits tubulaires en acier. Un essai de pliage correctement réalisé au mauvais emplacement ou selon une mauvaise orientation peut donner une indication trompeuse de la qualité du produit. Le procès-verbal d’essai doit identifier la coulée ou le lot, la forme du produit, la nuance, l’épaisseur, les dimensions de l’éprouvette, l’état de surface, le sens du pliage, le diamètre du mandrin, l’angle de pliage et l’indication observée.
Les essais de pliage sont également utilisés pour la qualification du soudage et le contrôle de la fabrication. AWS D1.1/D1.1M:2025-AMD1 comprend des exigences relatives au soudage des structures en acier, à la qualification des modes opératoires et des soudeurs, à la fabrication, aux méthodes d’inspection et aux critères d’acceptation des soudures. Un pliage transversal de soudure, un pliage longitudinal de soudure ou un pliage latéral n’évalue pas exactement la même zone d’un assemblage. L’éprouvette choisie doit positionner le métal fondu, la limite de fusion, la zone affectée thermiquement ou la racine à l’endroit prévu par l’exigence de qualification applicable.
Mandrin, angle, orientation et emplacement du pliage
Cintre ou mandrin Outil autour duquel une éprouvette de pliage est formée ; son diamètre et l’angle de pliage contrôlent la déformation imposée.
Le mandrin contrôle la sévérité de la déformation. Dans de nombreuses spécifications, celle-ci est exprimée par un diamètre lié à l’épaisseur de l’éprouvette, par exemple le diamètre d’un mandrin correspondant à un multiple spécifié de t. Un diamètre plus petit produit un pliage plus serré et une déformation plus importante dans les fibres extérieures ; un diamètre plus grand impose une condition moins sévère. Le diamètre indiqué à lui seul ne suffit pas. La largeur et l’épaisseur de l’éprouvette, l’usinage des arêtes, l’angle de pliage et la méthode d’application de la force influencent également la déformation imposée au matériau.
Lors d’un pliage guidé, l’éprouvette est généralement placée au-dessus d’une ouverture de matrice, tandis qu’un poinçon la force à s’enrouler autour d’un mandrin prescrit. L’angle final peut être de 90°, 120°, 180° ou avoir une autre valeur fixée par l’exigence applicable. Un pliage à 180° n’est pas automatiquement l’essai correct ou le plus sévère pour chaque produit. C’est la spécification du produit qui prévaut. ASTM A370-26 fournit le mode opératoire général, tandis que la norme relative à la nuance ou au produit fournit les dimensions et la condition d’acceptation.
L’orientation est tout aussi importante. Une éprouvette de produit plat peut être pliée transversalement ou longitudinalement par rapport au sens de laminage. Pour une barre ou un profilé, une relation particulière avec son axe longitudinal peut être exigée. Pour un matériau soudé, la face, la racine ou le côté peuvent être placés en tension. La surface en tension est celle où une discontinuité existante est la plus susceptible de s’ouvrir ; le changement du sens de pliage modifie donc ce que l’essai révèle. Un pliage transversal de face place la face de la soudure à l’extérieur du pliage ; un pliage de racine y place le côté racine. Un pliage latéral expose une section transversale et peut révéler des discontinuités réparties dans l’épaisseur de la soudure.
L’emplacement du pliage doit également être contrôlé. Une éprouvette de tôle forte peut être prélevée dans la région à mi-épaisseur, près d’une surface, à partir d’une extrémité prescrite ou à une distance spécifiée d’une soudure. Les produits tubulaires offrent des possibilités supplémentaires, notamment l’orientation de la bande autour de la circonférence et le fait que l’essai évalue le corps du tuyau ou une ligne de soudure. L’API Specification 5L concerne les tubes en acier destinés aux systèmes de transport par conduites et met l’accent sur la spécification des exigences de fabrication, d’essai, d’inspection et d’acceptation, plutôt que sur le recours à un essai générique non défini (American Petroleum Institute, 2013).
La préparation peut modifier le résultat apparent. Les arêtes découpées à la flamme, les arêtes cisaillées rugueuses, les angles vifs, les marques de meulage ou un usinage excessif peuvent agir comme des amorces artificielles de fissuration. La norme applicable peut exiger des arêtes arrondies ou limiter la préparation des arêtes. Le laboratoire doit consigner si une ouverture a commencé au niveau d’une arête préparée, sur la surface d’origine du produit, dans le métal fondu ou dans la zone affectée thermiquement. Cet emplacement peut déterminer si l’indication est pertinente au regard de la règle d’acceptation spécifiée.
Fissures, déchirures et discontinuités définies par la spécification
Le terme « fissure » ne constitue pas à lui seul une décision complète d’acceptation. L’inspecteur doit déterminer où elle s’est formée, quelle est son apparence et quel document régit le résultat. Une spécification de produit peut rejeter toute fissure ou déchirure visible après le pliage. Une autre peut autoriser une déchirure limitée des arêtes tout en rejetant les ouvertures dans la face de la soudure ou dans le métal de base. Une disposition relative à la qualification du soudage peut définir une longueur maximale de discontinuité autorisée, exclure certains types d’indications ou exiger l’évaluation de plusieurs éprouvettes. Il n’existe aucune règle universelle concernant la taille des fissures qui puisse être appliquée à tous les essais de pliage des aciers.
| Observation du pliage | Pourquoi l’emplacement est important | Base d’acceptation |
|---|---|---|
| Surface propre | Aucune ouverture visible dans la condition spécifiée | Spécification du produit ou exigence de soudage |
| Déchirure de bord | Peut être liée à la préparation du bord de l’éprouvette | Règle spécifique concernant les discontinuités de bord |
| Ouverture longitudinale | Peut révéler une discontinuité du produit | Critère applicable au produit ou à la fabrication |
| Fissuration du métal fondu | Indique un problème dans la zone soudée | Code de soudage applicable ou règle de qualification |
| Ouverture à la limite de fusion | Peut indiquer une discontinuité de l’interface | Critère d’acceptation des soudures |
Les observations courantes comprennent une surface intacte, une déchirure superficielle de l’arête, une ouverture longitudinale, une fissure transversale, une séparation de type dédoublement, une fissuration du métal fondu ou une ouverture au niveau de la limite de fusion. Leur importance varie. Une petite discontinuité due uniquement à la préparation de l’arête de l’éprouvette peut être traitée différemment d’une fissure prenant naissance sur la surface laminée d’origine. Une ouverture longue et aiguë dans la région en tension est généralement plus significative qu’une marque courte et arrondie, mais la décision finale relève toujours de la spécification applicable.
Le rapport doit décrire les indications plutôt que de se limiter à indiquer « conforme » ou « non conforme ». Il doit fournir leur longueur mesurée ou estimée, leur orientation, la surface sur laquelle elles sont apparues, leur distance par rapport à une arête et leur caractère continu ou discontinu. Des photographies peuvent contribuer à conserver les éléments de preuve, en particulier lorsqu’une spécification de produit exige un examen par l’acheteur ou l’ingénieur. Si l’exigence n’est pas claire, l’essai ne doit pas être jugé rétroactivement selon une limite choisie par commodité.
L’essai de pliage diffère également des examens non destructifs réalisés après fabrication. L’examen visuel, le ressuage, la magnétoscopie, le contrôle radiographique et le contrôle ultrasonore inspectent les soudures sans découper ni plier une éprouvette ; l’AISC les identifie comme des méthodes CND courantes et renvoie à la clause 8 de AWS D1.1/D1.1M pour les méthodes d’inspection des soudures et les critères d’acceptation (American Institute of Steel Construction, 2024). Un essai de pliage peut révéler une faiblesse de fabrication en la forçant à s’ouvrir, mais il ne cartographie pas l’ensemble de la soudure produite et ne remplace pas l’examen exigé par la spécification de construction.
Le résultat défendable repose donc sur une chaîne cohérente : le produit et la nuance corrects, une éprouvette représentative identifiée et préparée conformément à la norme d’échantillonnage applicable, l’orientation et l’emplacement de pliage spécifiés, le mandrin et l’angle indiqués, ainsi qu’un critère d’acceptation tiré de la spécification applicable au produit, du code de soudage ou du contrat. ASTM A370-26 établit le cadre de l’essai ; elle ne transforme pas toute ouverture visible en un même type de non-conformité.
Essai de dureté : mesure et interprétation selon Brinell
ISO 6506-1:2014 et essai de dureté selon Brinell
L’essai de dureté selon Brinell mesure la résistance d’une surface métallique à la pénétration d’un pénétrateur sphérique dur. La machine applique une force spécifiée au moyen d’une bille en carbure de tungstène, maintient cette force pendant une durée définie, la retire, puis mesure le diamètre de l’empreinte permanente dans deux directions approximativement perpendiculaires. Le nombre de dureté Brinell est calculé à partir de la force d’essai et de la surface courbe de l’empreinte, et non du seul diamètre de celle-ci. Une empreinte plus petite dans les mêmes conditions d’essai indique une résistance accrue à la pénétration et, par conséquent, une valeur Brinell plus élevée.
Le résultat est normalement indiqué au moyen de la désignation HBW, suivie du diamètre de la bille, de la force d’essai et, lorsque cela est requis, de la durée d’application de la force. Un résultat tel que 210 HBW 10/3000 désigne une valeur de dureté Brinell obtenue avec une bille en carbure de tungstène de 10 mm et une force d’essai nominale de 3000 kgf. Indiquer uniquement « 210 Brinell » supprime des informations nécessaires pour déterminer si un autre résultat a été obtenu dans des conditions comparables.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014 spécifie la méthode d’essai Brinell applicable aux matériaux métalliques et couvre à la fois les machines d’essai de dureté fixes et portables (International Organization for Standardization, 2014). Le diamètre de bille et la force sélectionnés ne sont pas arbitraires. La relation entre la force et le diamètre de la bille influe sur la taille de l’empreinte et la sensibilité de l’essai ; une comparaison valide exige donc normalement l’utilisation de la même échelle Brinell ou d’une échelle autorisée par la norme de produit applicable. L’opérateur doit également appliquer la force sans endommager la surface, la maintenir pendant la durée de maintien spécifiée et mesurer une empreinte clairement définie.
Un nombre Brinell est une propriété de dureté mesurée, et non une indication directe de la résistance à la traction, de la limite d’élasticité, de la durée de vie en usure ou des performances en service. Un acier présentant une valeur de dureté plus élevée possède souvent une résistance mécanique supérieure, en particulier entre nuances apparentées et dans des conditions similaires de traitement thermique, mais cette relation dépend de la composition, de la microstructure, des traitements antérieurs et de la plage d’essai considérée. L’ISO 18265:2013 fournit des conversions de dureté et des estimations de résistance à la traction pour certains matériaux métalliques, notamment les aciers non alliés et faiblement alliés, les aciers moulés et les aciers à outils. Elle précise également qu’une valeur convertie ne remplace pas le résultat obtenu par la méthode d’essai normalisée appropriée (International Organization for Standardization, 2013). Une conversion indiquée ne peut donc pas pallier l’absence d’un essai de traction ou le choix incorrect de celui-ci.
Le résultat de dureté n’a de signification que s’il est associé à la spécification du produit. ASTM A370-26 fournit des procédures pour les essais de dureté ainsi que pour les essais de traction, de pliage et de résilience des produits en acier, en acier inoxydable et en alliages apparentés, mais laisse les critères d’acceptation à la spécification du produit applicable ou au contrat d’achat (ASTM International, 2026). Une valeur de 210 HBW peut être conforme pour une nuance, une condition de traitement thermique ou une exigence de commande, et être non conforme pour une autre. Le nombre seul ne constitue pas un critère d’acceptation.
Machines fixes et portables
Une machine fixe est généralement installée sur un support rigide, dans un laboratoire ou une zone d’inspection. Son bâti limite les mouvements pendant la mise en charge, son enclume et sa tête d’essai peuvent être alignées avec un meilleur contrôle, et son système optique ou électronique peut rendre la mesure de l’empreinte plus répétable. Ces caractéristiques réduisent les variations, mais n’éliminent pas les erreurs dues à une préparation insuffisante, aux surfaces courbes, à une épaisseur inadéquate, à une force incorrecte ou au positionnement d’une empreinte trop près d’une autre.
Les machines Brinell portables relèvent du domaine d’application de l’ISO 6506-1:2014. Cette inclusion ne rend pas pour autant toutes les mesures effectuées sur site directement comparables à un résultat de laboratoire. L’équipement portable doit toujours appliquer la force spécifiée, utiliser le pénétrateur requis, maintenir l’alignement et permettre la mesure de l’empreinte conformément à la méthode. La pièce doit fournir un point de réaction suffisamment stable. Les vibrations, les mouvements, la courbure locale, l’accès limité, la peinture, la calamine et un meulage grossier peuvent tous influer sur la mesure.
Les essais sur site nécessitent un contrôle plus rigoureux de l’emplacement, puisque la machine est amenée au produit au lieu d’amener le produit dans une station d’essai contrôlée. Le rapport doit identifier le produit, la chaleur ou la coulée, la face soumise à l’essai, le quadrillage ou l’emplacement de référence, la machine, le pénétrateur et la force utilisés, les mesures individuelles, le résultat calculé ainsi que toute préparation de surface. Des photographies ou des schémas annotés peuvent être appropriés pour les tôles de grandes dimensions, les pièces forgées, les assemblages soudés ou les composants installés. La mention « Dureté portable : conforme » constitue une documentation insuffisante si personne ne peut déterminer où les mesures ont été effectuées ni quelle échelle a été utilisée.
L’emplacement de l’essai est également important sur le plan métallurgique. La dureté de surface peut différer entre une couche trempée et le matériau sous-jacent, entre le bord et le centre d’une barre, ou entre le métal de base, la zone affectée thermiquement et le métal fondu. L’ISO 377:2017 traite de l’identification, de l’emplacement et de la préparation des échantillons et éprouvettes destinés aux essais mécaniques des profilés, barres, fils machine, produits plats et produits tubulaires en acier (International Organization for Standardization, 2017). Elle ne remplace pas la méthode Brinell, mais illustre un principe plus général : l’emplacement de l’éprouvette fait partie de la définition de l’essai.
État de surface, espacement, épaisseur et répétabilité
La surface doit être suffisamment lisse et propre pour permettre l’identification du contour de l’empreinte. La rouille, la calamine, le matériau décarburé, les revêtements, l’huile, les projections de soudage et les marques d’usinage peuvent déformer l’empreinte ou en masquer le bord. La préparation doit éliminer les irrégularités de surface sans provoquer d’échauffement excessif, d’écrouissage ou de formation d’une nouvelle couche durcie. Un meulage important peut modifier le matériau même que l’on cherche à mesurer. Une surface de laboratoire polie et une surface de terrain légèrement meulée peuvent donc présenter des niveaux différents d’incertitude de mesure, même si elles semblent toutes deux acceptables visuellement.
La face soumise à l’essai doit être raisonnablement plane et correctement soutenue. Sur une surface courbe, la géométrie apparente de l’empreinte est modifiée, car la surface n’est pas plane. Une barre de petit diamètre, une bande mince ou une pièce forgée irrégulière peut donc nécessiter une autre méthode de dureté ou une procédure spécifique au produit, plutôt qu’une mesure Brinell non qualifiée.
Les empreintes doivent être suffisamment éloignées les unes des autres et des bords. L’ISO 6506-1:2014 spécifie des exigences minimales d’espacement en fonction du diamètre de l’empreinte ainsi qu’une distance minimale par rapport à un bord. Dans les configurations Brinell couramment appliquées, les centres sont séparés d’au moins trois diamètres d’empreinte et le centre d’une empreinte se trouve à au moins 2,5 diamètres d’un bord ; l’exigence exacte applicable doit être vérifiée au regard de l’édition adoptée et des conditions d’essai. Une empreinte voisine déforme plastiquement le matériau environnant et peut modifier la seconde mesure. Un bord peut permettre au matériau de s’écouler vers l’extérieur, produisant généralement une empreinte qui ne représente pas la dureté du matériau intérieur.
L’épaisseur est tout aussi importante. Le matériau situé sous l’indentation doit être suffisamment épais pour que la zone plastique n’atteigne pas la face opposée. L’ISO 6506-1:2014 établit une relation d’épaisseur minimale par rapport à la profondeur de l’empreinte ; une règle couramment utilisée dans les conditions Brinell standard prévoit une épaisseur d’au moins huit fois la profondeur de l’empreinte. Les produits minces peuvent présenter un résultat artificiellement faible ou instable si la face opposée est trop proche. La spécification du produit peut imposer une limite plus stricte ou exiger une autre méthode.
La répétabilité doit être évaluée à partir des empreintes individuelles, et pas uniquement de leur moyenne. Une procédure appropriée consiste à enregistrer chaque mesure, à vérifier que les empreintes satisfont aux exigences d’espacement et de géométrie, puis à analyser une valeur aberrante plutôt qu’à la supprimer discrètement. Les variations peuvent indiquer une microstructure changeante, une soudure ou une zone affectée thermiquement, un support inadéquat, un mauvais alignement de la machine, une détérioration de la surface ou une erreur de mesure de l’opérateur. Des empreintes répétées dans une région uniforme doivent se regrouper dans les limites de répétabilité de la machine et de la méthode ; une dispersion importante indique que la configuration de l’essai doit être réexaminée.
Enfin, l’essai de dureté doit rester distinct des autres contrôles d’acceptation. L’essai de traction réalisé conformément à l’ISO 6892-1:2019 détermine des propriétés telles que la limite d’élasticité et la résistance à la traction, tandis que l’ISO 148-1:2016 spécifie l’essai de résilience Charpy au mouton-pendule pour la détermination de l’énergie absorbée. Aucun de ces essais n’est remplacé par la dureté Brinell. La norme applicable au matériau, le code de fabrication ou le contrat doit préciser quelle propriété régit l’acceptation et quelles limites de dureté, le cas échéant, s’appliquent.
Conversions de dureté et danger du rétrocalcul de la résistance
Un nombre de dureté n’est pas un résultat d’essai de traction exprimé dans d’autres unités. Les essais Brinell, Rockwell et Vickers mesurent la résistance à une indentation localisée, tandis qu’un essai de traction mesure la réponse d’une éprouvette préparée soumise à un chargement axial contrôlé. La relation entre ces résultats est empirique et dépend du matériau, de son état, de l’échelle d’essai et de la plage couverte par les données de conversion.
Cette distinction est importante lorsqu’un certificat de réception d’un laminoir, un rapport d’inspection ou l’examen d’une non-conformité utilise la dureté pour déduire la limite d’élasticité ou la résistance à la traction. Une valeur convertie peut aider à évaluer si un résultat est plausible. Elle n’établit pas automatiquement la conformité.
Tableaux de conversion de l’ISO 18265:2013
L’ISO 18265:2013 fournit des tableaux de conversion entre certaines échelles de dureté ainsi que des tableaux de valeurs estimées de résistance à la traction. Son domaine d’application comprend les aciers non alliés et faiblement alliés, les aciers moulés, les aciers à outils et d’autres matériaux métalliques. La norme ne considère pas la dureté Brinell, Rockwell, Vickers et la résistance à la traction comme des propriétés interchangeables. Elle présente des relations établies pour des groupes de matériaux définis et des plages spécifiées.
| Méthode | Réponse mesurée | Notation d’identification courante |
|---|---|---|
| Brinell | Empreinte permanente produite par un pénétrateur sphérique | HBW |
| Rockwell | Profondeur de pénétration sous des charges définies | HRB ou une autre échelle Rockwell |
| Vickers | Diagonales d’une empreinte en forme de pyramide en diamant | HV |
| Essai de traction | Réponse au chargement axial d’une éprouvette préparée | Limite d’élasticité ou résistance à la traction en MPa |
Les méthodes d’essai elles-mêmes diffèrent. L’ISO 6506-1:2014 spécifie l’essai de dureté Brinell, au cours duquel un pénétrateur à bille produit une empreinte et le résultat est calculé à partir de la force appliquée et du diamètre de l’empreinte. L’essai Rockwell détermine la profondeur de pénétration sous des charges préliminaire et totale définies, l’échelle dépendant de la combinaison du pénétrateur et de la force. L’essai Vickers utilise une pyramide en diamant et calcule la dureté à partir des deux diagonales de l’empreinte. Une valeur telle que 210 HBW, 95 HRB ou 220 HV constitue donc l’enregistrement d’une réponse obtenue par une méthode particulière ; il ne s’agit pas d’un ensemble de mesures identiques pouvant être échangées sans réserve.
L’ISO 18265:2013 distingue également les conversions d’échelles de dureté des estimations de résistance à la traction. Un tableau peut associer une plage Vickers ou Brinell à une résistance à la traction estimée pour une catégorie d’acier donnée, mais cette estimation ne constitue pas une observation directe de la résistance ultime à la traction. La relation peut varier en fonction de la teneur en carbone, des éléments d’alliage, du traitement thermique, de l’écrouissage, de la microstructure, des dimensions de la section et de la forme du produit. Une tôle normalisée et une barre trempée et revenue peuvent présenter une dureté locale similaire tout en donnant des résultats différents lors de l’essai de traction, notamment lorsque leurs microstructures et leurs gradients de résistance diffèrent.
La mise en garde de la norme est déterminante : les valeurs converties ne remplacent pas les résultats obtenus par la méthode d’essai normalisée appropriée. Cette mise en garde doit figurer dans l’interprétation du rapport et non disparaître derrière un nombre arrondi.
Valeurs converties et résultats directs de traction
Un résultat direct de traction nécessite une éprouvette, des dimensions, une orientation, une longueur de base, une mesure de la déformation et une procédure de chargement appropriées. L’ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante et identifie les propriétés mécaniques susceptibles d’être déterminées, notamment des grandeurs telles que la limite d’élasticité et la résistance à la traction. L’ISO 377:2017 régit l’identification, l’emplacement et la préparation des échantillons et éprouvettes destinés aux essais mécaniques de profilés, barres, fils, produits plats et produits tubulaires en acier. Ces éléments influent sur ce que représente le résultat.
Les essais de dureté posent un problème d’échantillonnage différent. Une indentation échantillonne un faible volume situé près de la surface d’essai. Elle peut révéler un traitement thermique local ou une opération de traitement de surface qu’une éprouvette de traction moyenne sur une section calibrée beaucoup plus importante. Un essai de dureté portable peut être utile pour un contrôle préliminaire sur site, mais la courbure et la rugosité de la surface, la calamine, la décarburation, l’espacement des indentations, le support et la vérification de la machine peuvent influer sur la valeur mesurée. La conversion de cette valeur en résistance à la traction ajoute une autre source d’incertitude.
Les rapports doivent préserver la chaîne de mesure. « 210 HBW, ISO 6506-1:2014 » identifie un résultat Brinell. « Résistance à la traction estimée : environ [valeur] MPa selon l’ISO 18265:2013 » identifie une estimation dérivée, à condition que le tableau et la plage applicables au matériau soient indiqués. Le résultat ne doit pas être simplement présenté comme « résistance à la traction : [valeur] MPa », car cette formulation implique un essai de traction réalisé selon l’ISO 6892-1:2019 ou une autre méthode de traction spécifiée.
La même rigueur s’applique aux décisions d’acceptation. L’ASTM A370-26 couvre les essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages apparentés, mais l’acceptation est déterminée par la spécification applicable au produit ou par le contrat d’achat (ASTM International, 2026). Une conversion de dureté ne peut pas remplacer subrepticement un essai de traction requis simplement parce que le nombre estimé semble dépasser une exigence minimale de résistance.
Lorsqu’une conversion est techniquement informative, mais insuffisante sur le plan contractuel
La conversion de dureté peut faciliter une évaluation préliminaire ou une investigation, mais ne peut normalement pas satisfaire à un essai de traction direct exigé par contrat. Limited evidence
Une conversion peut fournir des informations techniques lors d’une évaluation préliminaire, d’un contrôle des procédés ou de l’examen d’un composant inaccessible. Par exemple, un profil de dureté peut indiquer qu’une zone traitée thermiquement est nettement plus dure que le métal de base adjacent, ou qu’un résultat de traction déclaré est incompatible avec l’état observé. Elle peut orienter le choix de l’emplacement de prélèvement d’une éprouvette ou permettre de déterminer si des essais de confirmation sont justifiés.
Elle devient insuffisante sur le plan contractuel lorsque le document applicable exige la détermination directe d’une propriété selon une méthode désignée. Si une spécification produit exige une résistance à la traction déterminée selon l’ISO 6892-1:2019, l’ASTM A370-26 ou une autre procédure spécifiée, une estimation selon l’ISO 18265:2013 ne peut normalement pas satisfaire à cette exigence, sauf si la spécification ou l’acheteur autorise explicitement la conversion. La même logique s’applique lorsqu’un contrat spécifie lui-même la dureté : une valeur Rockwell convertie ne peut pas nécessairement remplacer l’échelle Brinell, la charge, l’emplacement ou la méthode exigés.
Le domaine d’application du matériau doit être vérifié avant toute utilisation d’une conversion. Les tableaux de l’ISO 18265:2013 ne sont pas des équations universelles applicables à toutes les nuances, soudures, revêtements, pièces moulées ou conditions de service. Un tableau applicable à un acier non allié ou faiblement allié ne doit pas être étendu sans discernement à un métal fondu de soudure en acier inoxydable, à une surface cémentée ou à un produit fortement anisotrope.
Rejeter un matériau sur la base d’une valeur convertie inappropriée peut conduire à écarter un acier conforme. Accepter un matériau sur cette même base peut dissimuler une résistance insuffisante. La pratique défendable consiste à déclarer le résultat de dureté original, à identifier la norme et le tableau de conversion, à préciser que la valeur de traction est estimée, à conserver l’incertitude pertinente et les limites liées au matériau, puis à comparer le résultat au critère d’acceptation effectivement établi dans la spécification ou le contrat applicable.
Essai d’impact pendulaire Charpy
L’essai Charpy est un essai de rupture contrôlée, et non une affirmation générale de conformité ou de non-conformité concernant une nuance d’acier. Une éprouvette entaillée est supportée horizontalement dans une machine pendulaire, frappée par un marteau à une vitesse et selon une géométrie spécifiées, puis rompue en un seul coup. Le résultat rapporté est l’énergie absorbée par l’éprouvette pendant cet événement, normalement exprimée en joules (J). L’essai relie donc quatre éléments indissociables : la configuration de l’éprouvette, son emplacement et son orientation, la procédure d’essai et la règle d’acceptation de la spécification du produit.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
La norme ISO 148-1:2016 spécifie les essais d’impact pendulaire Charpy sur éprouvettes entaillées en V et en U pour déterminer l’énergie absorbée par les matériaux métalliques lors d’un impact (International Organization for Standardization, 2016). La méthode ne permet pas, à elle seule, d’établir si une tôle, une barre, une pièce forgée, un tube, une soudure ou une pièce moulée est conforme aux exigences de la commande. Cette décision relève de la norme applicable au matériau, du plan, du contrat d’achat ou de la spécification du projet.
ISO 148-1:2016 et éprouvettes entaillées en V ou en U
L’éprouvette Charpy conventionnelle de dimensions normales mesure environ 55 mm de longueur et possède une section carrée de 10 mm de côté. Une entaille usinée réduit le ligament résiduel et fixe le point où la rupture est censée commencer. La norme ISO 148-1:2016 couvre deux formes principales d’entaille.
Une entaille en V est une entaille à arêtes nettement définies, généralement décrite par un angle d’ouverture de 45 degrés et une profondeur de 2 mm, avec un rayon à fond spécifié. La géométrie en V crée une forte concentration locale des contraintes et est largement utilisée pour évaluer la transition entre la rupture ductile et la rupture fragile des aciers de construction et des aciers destinés à contenir la pression. Les résultats sont souvent désignés par « KV », avec la température d’essai et l’orientation de l’éprouvette ajoutées afin d’identifier complètement la condition d’essai.
Une entaille en U, parfois désignée par « KU », possède un fond arrondi plutôt que le profil en V plus aigu. Sa concentration des contraintes et sa réponse à la rupture diffèrent de celles d’une entaille en V ; un résultat obtenu sur une entaille en U n’est donc pas interchangeable avec un résultat obtenu sur une entaille en V simplement parce que les deux sont exprimés en joules. Le type d’entaille doit correspondre à l’exigence. Une spécification demandant une énergie Charpy sur entaille en V ne peut normalement pas être satisfaite par la substitution de données obtenues sur entaille en U, sauf si le document applicable autorise expressément cette substitution.
L’entaille est placée de manière que le pendule frappe l’éprouvette sur la face opposée à l’entaille. La fissure commence au fond de l’entaille et se propage à travers le ligament. L’orientation de l’entaille est également importante. Pour les produits plats et autres produits corroyés, l’éprouvette peut être longitudinale ou transversale par rapport à la direction principale de laminage ou de transformation. Une éprouvette prélevée dans le sens de l’épaisseur peut également être exigée, notamment lorsque la résistance au délaminage ou à la rupture dans le sens de l’épaisseur est pertinente. La mention « valeur d’impact Charpy » sans indication du type d’entaille, de l’orientation, de la température et de la taille de l’éprouvette constitue une identification incomplète.
Le prélèvement des éprouvettes constitue un contrôle distinct de la procédure appliquée à la machine d’impact. La norme ISO 377:2017 traite de l’identification, de l’emplacement et de la préparation des échantillons et éprouvettes destinés aux essais mécaniques des profilés, barres, fils machine, produits plats et produits tubulaires en acier (International Organization for Standardization, 2017). La norme applicable au produit peut exiger des éprouvettes prélevées à une extrémité particulière, dans une coulée donnée, à une position déterminée de la tôle, dans une région spécifique de la paroi ou à une distance donnée de la surface. Elle peut également spécifier des éprouvettes de dimensions normales ou réduites lorsque l’épaisseur du produit ne permet pas d’utiliser la section standard. Une machine correctement utilisée ne peut pas corriger le prélèvement d’une éprouvette au mauvais emplacement.
Énergie absorbée et réponse à la rupture
Le pendule est élevé jusqu’à une position initiale définie, puis libéré. Après avoir frappé et rompu l’éprouvette, il remonte à une hauteur moindre, car une partie de son énergie mécanique a été consommée. La machine calcule l’énergie absorbée à partir de la différence entre l’énergie du pendule avant et après l’impact, avec, lorsque cela est requis, des corrections liées au frottement de la machine et aux autres pertes spécifiées. Il s’agit d’une mesure de l’énergie d’impact réalisée selon une procédure définie, et non d’une mesure directe de la limite d’élasticité, de la résistance à la traction, de la dureté ou de la ténacité à la rupture.
Un résultat élevé d’énergie absorbée indique généralement que l’éprouvette a subi une déformation plastique plus importante avant la rupture complète dans les conditions spécifiées. La surface rompue peut présenter une rupture fibreuse et ductile, une rupture par clivage ou un mélange des deux. Certaines procédures ou spécifications de produit exigent des observations supplémentaires, telles que l’expansion latérale ou le pourcentage de rupture par cisaillement. Ces observations décrivent la réponse à la rupture, mais ne remplacent pas le résultat énergétique, sauf si l’exigence applicable indique qu’elles peuvent être utilisées comme critère d’acceptation.
La température a un effet majeur sur les aciers ferritiques et faiblement alliés. Lorsque la température diminue dans la plage de transition ductile-fragile, l’énergie absorbée peut diminuer fortement et la surface de rupture peut évoluer d’une rupture principalement par cisaillement vers une rupture principalement par clivage. Un acier peut donner un résultat acceptable à 20 °C et ne pas satisfaire une exigence à −20 °C sans qu’aucune modification de sa composition chimique ou de son élaboration n’ait eu lieu ; la condition d’essai est différente. Inversement, un résultat acceptable à basse température ne permet pas d’établir le comportement à toutes les températures encore inférieures.
Le nombre indiqué sur un rapport d’essai est donc conditionnel. « KV2 = 45 J » doit être interprété comme le résultat obtenu avec une configuration spécifiée d’entaille en V — souvent une désignation d’entaille de 2 mm — à une température, une orientation, une taille d’éprouvette et un emplacement de prélèvement indiqués. Il ne s’agit pas d’une valeur universelle de ténacité pour l’ensemble de la coulée ou du produit. L’énergie Charpy ne peut pas non plus être considérée comme un substitut direct à une valeur de ténacité à la rupture en déformation plane telle que , car la géométrie de l’éprouvette, la vitesse de sollicitation, le degré de confinement et la grandeur mesurée diffèrent.
Température, orientation et exigences d’acceptation
La température d’essai doit être contrôlée avant et pendant l’impact. Les éprouvettes peuvent être refroidies ou chauffées dans un milieu approprié, maintenues jusqu’à stabilisation de leur température, puis transférées vers la machine dans le délai autorisé par la méthode. La température requise peut être la température ambiante, 0 °C, −20 °C, −40 °C ou une autre valeur choisie par la norme applicable au matériau et par la conception en fonction des conditions de service. Un essai réalisé à une température proche de la température spécifiée, mais différente de celle-ci, n’est pas automatiquement équivalent. Le rapport doit indiquer la température nominale ainsi que toute tolérance autorisée.
L’orientation est tout aussi importante. « L » désigne généralement une éprouvette longitudinale et « T » une éprouvette transversale, bien que la notation exacte doive respecter la norme applicable au produit. Dans une tôle laminée, les éprouvettes longitudinales sont généralement alignées avec la direction de laminage, tandis que les éprouvettes transversales lui sont perpendiculaires. Le plan de l’entaille et la direction de propagation de la fissure doivent être consignés, car la modification de l’un ou de l’autre peut révéler des caractéristiques microstructurales, des inclusions, des bandes de ségrégation ou des zones soudées différentes.
Les exigences d’acceptation ne sont pas fournies par la seule norme ISO 148-1:2016. La spécification applicable peut exiger trois éprouvettes, cinq éprouvettes ou un autre ensemble ; une moyenne minimale ; une valeur individuelle minimale ; un nombre autorisé de résultats inférieurs au minimum spécifié ; ou une procédure de contre-essai après l’obtention d’un résultat faible. Elle peut également imposer une température d’essai, un type d’entaille, une orientation, une taille d’éprouvette et une fréquence de prélèvement particuliers. Ces conditions doivent être lues conjointement. Une moyenne qui satisfait à l’exigence ne constitue pas nécessairement une réussite si une valeur individuelle minimale est également spécifiée.
ASTM A370-26 illustre la même répartition des responsabilités : cette norme fournit des procédures pour les essais de traction, de pliage, de dureté et d’impact des produits en acier, en acier inoxydable et en alliages apparentés, tandis que l’acceptation est déterminée par la spécification applicable au produit ou par le contrat d’achat (ASTM International, 2026). Ainsi, un rapport Charpy peut démontrer qu’un essai a été réalisé et indiquer les énergies absorbées mesurées, mais seule l’exigence applicable au produit peut classer ces valeurs comme conformes ou non conformes.
Une revue rigoureuse retrace le résultat depuis la coulée du produit et l’emplacement de prélèvement jusqu’à l’orientation de l’éprouvette, la géométrie de l’entaille, les dimensions, la température de conditionnement, la procédure appliquée à la machine, les énergies individuelles, la moyenne, les observations de rupture et la clause exacte d’acceptation. Sans cette chaîne d’information, l’affirmation « essai Charpy réussi » est trop imprécise. Elle peut décrire un résultat d’impact valide, mais pas indiquer si l’acier satisfait à l’exigence applicable à son utilisation prévue.

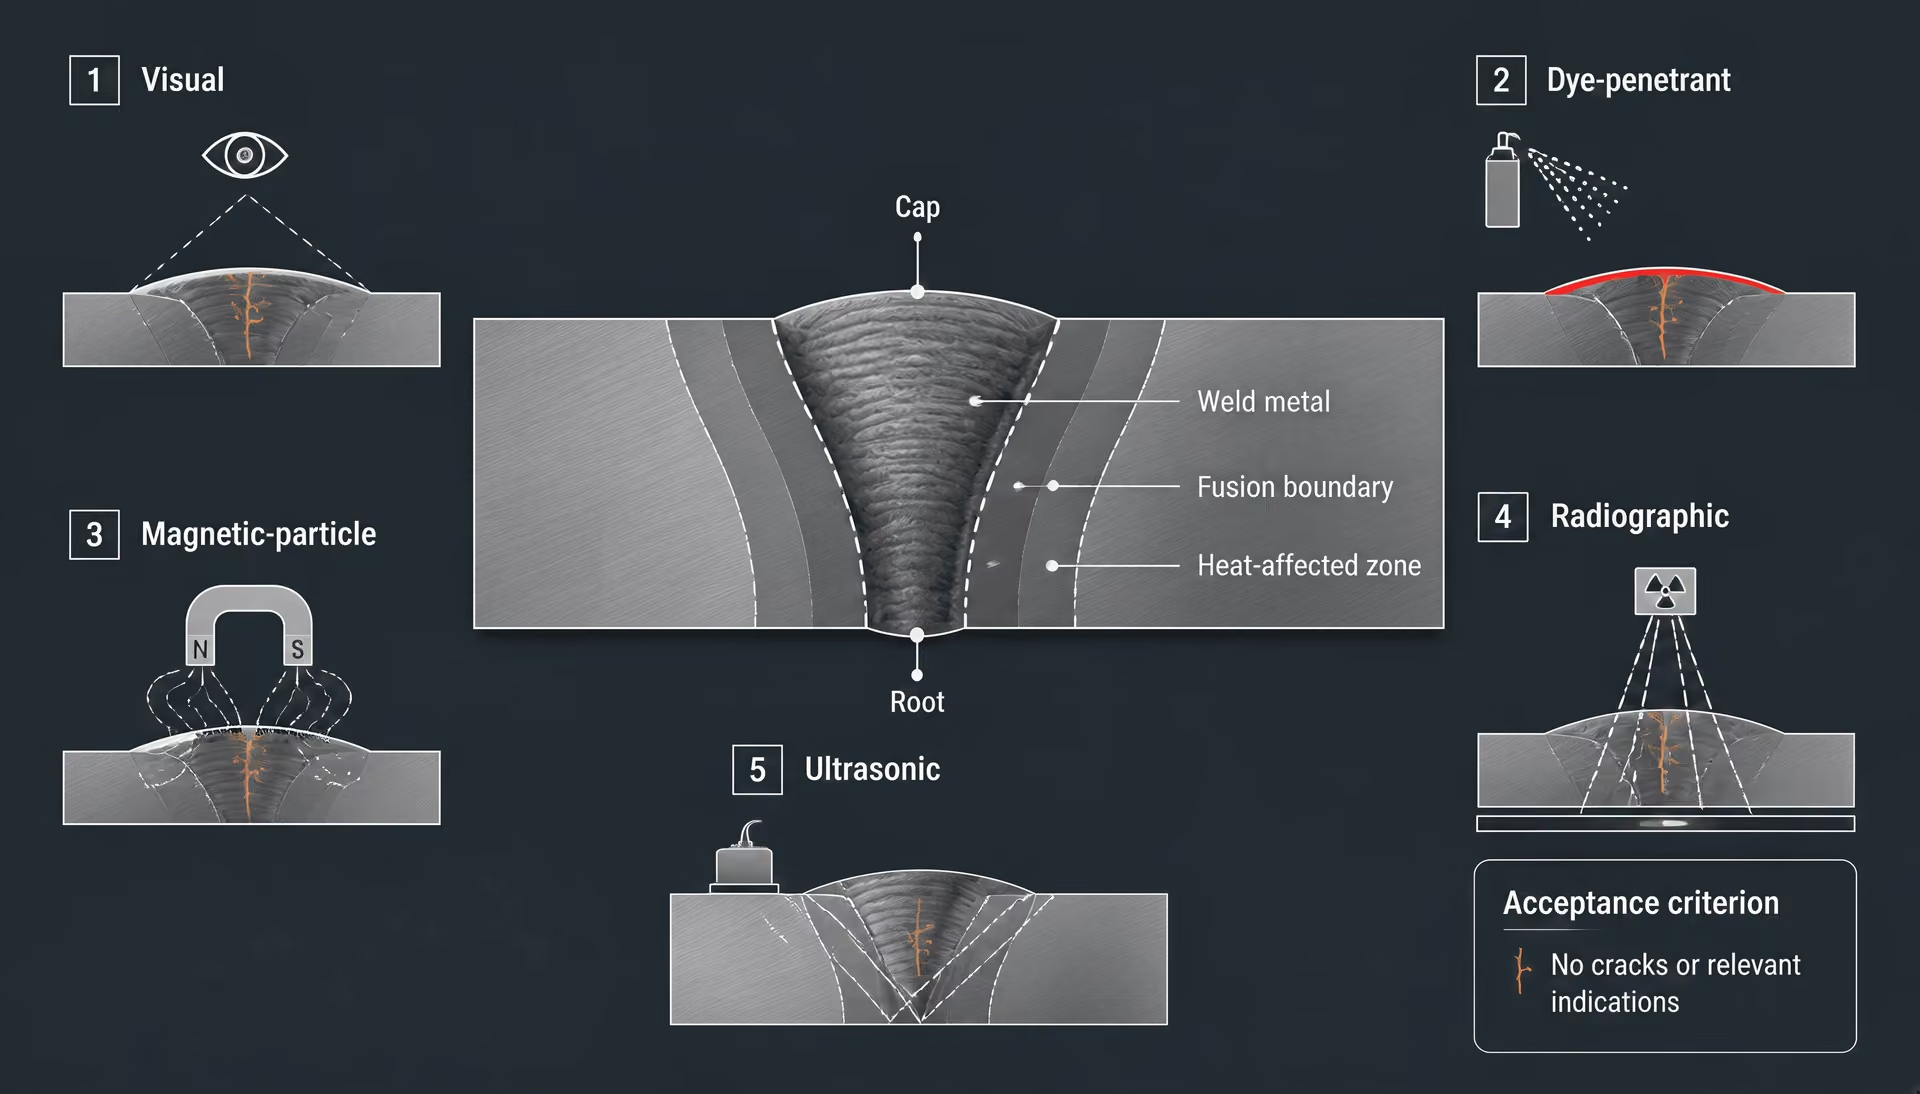
Essais des soudures et acceptation des aciers de construction
Une structure soudée n’est pas acceptée en appliquant le certificat de l’acier de base à la liaison terminée. Le certificat établit les propriétés de la tôle, de la barre, du tube ou du profilé fourni conformément à la spécification applicable au produit. Il ne prouve pas que le métal déposé possède la composition chimique requise, que la zone affectée thermiquement a conservé des performances suffisantes ou que le soudeur a réalisé une liaison saine dans les conditions réelles de fabrication. L’acceptation d’une soudure repose donc sur quatre contrôles distincts : le mode opératoire de soudage qualifié, le soudeur qualifié, les dossiers de fabrication et d’inspection, ainsi que les limites d’acceptation attribuées au type de soudure et aux conditions de chargement.
Cette distinction sépare également les essais mécaniques des examens non destructifs. ASTM A370-26 décrit les procédures d’essais de traction, de pliage, de dureté et d’impact applicables aux produits en acier, en acier inoxydable et en alliages apparentés, mais laisse l’acceptation à la spécification applicable au produit ou au contrat d’achat. ISO 377:2017 régit l’identification, l’emplacement et la préparation des échantillons et éprouvettes. ISO 6892-1:2019 traite des essais de traction à température ambiante, tandis qu’ISO 148-1:2016 couvre les essais d’impact Charpy sur entailles en V et en U. Ces normes peuvent établir les propriétés du matériau de base ou des éprouvettes de qualification ; elles ne déterminent pas, à elles seules, si une soudure de construction achevée est acceptable.
Exigences de qualification AWS D1.1/D1.1M:2025-AMD1
Lorsqu’il est invoqué par le contrat ou les documents du projet, AWS D1.1/D1.1M:2025-AMD1 établit les exigences relatives à la qualification, à la fabrication, à l’inspection et à l’acceptation du soudage des structures en acier. Strong evidence
AWS D1.1/D1.1M:2025-AMD1 est le code de soudage applicable à de nombreuses applications en acier de construction lorsqu’il est invoqué par le contrat, la spécification du projet ou la norme de construction applicable. Il établit les exigences relatives à la qualification des modes opératoires de soudage, à la qualification des soudeurs et des opérateurs de soudage, à la fabrication, à l’inspection et à l’acceptation des soudures. Ses exigences doivent être lues conjointement avec les documents contractuels, car l’ingénieur peut désigner des catégories particulières de soudures, des pourcentages d’examen, des exigences supplémentaires ou des limites plus restrictives.
Le cadre du code commence par le joint et les variables de soudage, et non par une affirmation générique selon laquelle « la soudure est conforme ». Un descriptif de mode opératoire de soudage (DMOS) qualifié identifie le groupe de métal de base, la plage d’épaisseurs, les détails du joint, le procédé de soudage, la classification du métal d’apport, la position, les contrôles du préchauffage et de la température entre passes, les variables électriques, les conditions de protection gazeuse et tout traitement postérieur au soudage requis. Un mode opératoire peut être préqualifié lorsqu’il respecte les détails de joint et les limites essentielles prescrits par le code. S’il sort du cadre de ces dispositions, des essais de qualification du mode opératoire sont requis.
Les recommandations de l’AISC identifient les dispositions d’inspection et les critères d’acceptation des soudures de AWS D1.1/D1.1M comme une référence centrale pour les travaux en acier de construction. Les recommandations de l’AISC citées identifient également le contrôle visuel, le contrôle par ressuage, le contrôle par magnétoscopie, le contrôle radiographique et le contrôle ultrasonore comme des méthodes courantes de contrôle non destructif. Elles renvoient aux dispositions d’inspection et d’acceptation attribuées à l’édition applicable de AWS D1.1/D1.1M ; les documents du projet doivent prévaloir lorsque la numérotation des articles ou les exigences supplémentaires diffèrent entre les éditions.
L’exigence de qualification ne signifie pas que chaque soudure de production doit subir tous les essais. Il s’agit d’un système destiné à démontrer que le mode opératoire et le personnel sélectionnés peuvent réaliser la soudure spécifiée, puis à effectuer une inspection au niveau requis pour la fonction de cette soudure. Une connexion de moment principale, une soudure bout à pénétration complète, une soudure d’angle, une soudure de réparation et une fixation temporaire peuvent être soumises à des exigences d’examen différentes. Les plans de conception et le plan d’inspection déterminent les dispositions applicables.
Qualification du mode opératoire et du soudeur
La qualification d’un mode opératoire démontre qu’une méthode de soudage peut produire un métal fondu et un comportement du joint soudé acceptables dans les plages de variables indiquées. Un assemblage d’essai est soudé à l’aide du procédé et des consommables proposés, puis examiné et soumis aux essais mécaniques requis par AWS D1.1/D1.1M:2025-AMD1. Les éléments habituels de preuve de qualification peuvent comprendre un examen visuel, des essais de pliage, des essais de traction, un examen macrographique ou d’autres essais spécifiés pour le joint et le procédé. La pièce d’essai doit représenter la combinaison de métaux de base qualifiée, le type de soudure, la plage d’épaisseurs, la position et les variables du procédé. Le résultat obtenu pour un autre joint ou une autre plage de matériaux ne peut pas automatiquement qualifier la soudure de production prévue.
Le rapport doit identifier davantage qu’une valeur numérique de résistance. Il doit relier l’éprouvette au DMOS et consigner les désignations des métaux de base, la classification du métal d’apport, les dimensions, la position de soudage, le préchauffage, la température entre passes, l’intensité, la tension, la vitesse d’avance, le gaz de protection le cas échéant, ainsi que les résultats des essais. Une éprouvette de traction qui satisfait à une résistance spécifiée n’est significative que si son emplacement de prélèvement et sa préparation sont corrects. ISO 377:2017 traite de l’emplacement et de la préparation des échantillons et des pièces d’essai pour les produits en acier ; AWS D1.1/D1.1M régit les exigences supplémentaires applicables aux éprouvettes de qualification soudées.
La qualification du soudeur répond à une question différente : un soudeur ou un opérateur de soudage donné peut-il déposer un métal fondu sain en utilisant le procédé, la position, le type de joint et la plage d’épaisseurs autorisés ? Le soudeur réalise un essai de qualification dans des conditions spécifiées. L’assemblage d’essai obtenu est examiné, généralement par inspection visuelle et par des essais de pliage ou d’autres essais spécifiés par le code. La qualification est limitée par les variables consignées lors de l’essai et par les exigences de continuité. Un soudeur qualifié ne remplace pas un DMOS qualifié, et un DMOS qualifié ne qualifie pas une personne non qualifiée.
Le contrôle de la fabrication se poursuit après la qualification. Le fabricant doit utiliser le métal de base et le métal d’apport spécifiés, vérifier la maîtrise des consommables, ajuster et aligner le joint, éliminer les contaminants, appliquer le préchauffage requis, contrôler la température entre passes, gérer la séquence de soudage et documenter les réparations lorsque cela est requis. Les aciers sensibles à l’hydrogène et les joints épais fortement bridés peuvent exiger un contrôle plus strict que ne le laisse supposer une éprouvette de qualification. Les essais de dureté peuvent contribuer à l’étude d’une zone affectée thermiquement ou d’une réparation, mais ISO 6506-1:2014 définit la méthode Brinell ; elle ne transforme pas une mesure de dureté en critère automatique d’acceptation de la soudure. ISO 18265:2013 fournit des conversions de dureté et des estimations de résistance à la traction, mais avertit que les valeurs converties ne remplacent pas les résultats obtenus par la méthode d’essai appropriée de la norme correspondante.
Discontinuités des soudures, méthodes d’inspection et critères d’acceptation
L’inspection visuelle constitue le premier examen, car elle peut être réalisée lors de l’ajustage, entre les passes et après l’achèvement du soudage. Elle peut identifier une dimension de soudure incorrecte, un profil médiocre, un recouvrement, une morsure, des coups d’arc, des fissures visibles, des défauts de cratère, une porosité débouchant en surface, un manque de fusion visible sur le bord, un excès de surépaisseur et des problèmes dimensionnels. Elle vérifie également des détails que les méthodes volumiques peuvent ne pas prendre en compte, tels que la longueur de la soudure, sa terminaison, l’état des trous d’accès et la préparation de surface. L’inspection visuelle n’est pas une simple formalité préliminaire. Les limites d’acceptation de AWS D1.1/D1.1M s’appliquent aux discontinuités visibles, et une soudure qui ne satisfait pas aux exigences de l’examen visuel ne doit pas être acceptée sur la seule base d’un rapport radiographique ou ultrasonore ultérieur.
Le contrôle par ressuage, également appelé contrôle par pénétrant liquide, est adapté à la détection des discontinuités débouchant en surface dans les matériaux non poreux. Un pénétrant pénètre dans une fissure débouchant en surface ou dans une autre ouverture, l’excédent de pénétrant est éliminé, puis un révélateur produit une indication. Cette méthode ne révèle pas une discontinuité obturée sous la surface. Elle est donc utile pour rechercher des fissures de surface, notamment lors de l’examen de composants en acier inoxydable non ferromagnétique pour lesquels le contrôle par magnétoscopie ne convient pas, mais elle ne peut pas établir la qualité interne complète d’une soudure.
Le contrôle par magnétoscopie applique un champ magnétique à un acier ferromagnétique et utilise des particules attirées par les fuites de flux pour révéler les discontinuités de surface et proches de la surface. Il est sensible aux fissures et autres défauts dont l’orientation produit une fuite de flux ; la direction de l’examen et l’état de la surface sont donc importants. Il ne remplace pas l’inspection visuelle et ne révèle pas tous les défauts volumiques profonds. La démagnétisation, l’accessibilité, le revêtement et la géométrie de la soudure peuvent influer sur le résultat.
Le contrôle radiographique produit une image à partir des différences de rayonnement transmis et peut révéler certaines discontinuités volumiques, telles que des inclusions de laitier, de la porosité et certaines formes de manque de pénétration. L’image est influencée par l’épaisseur, la géométrie, le positionnement de la source, la qualité du film ou du détecteur numérique et l’orientation du défaut. La radiographie peut être impraticable dans des connexions encombrées et nécessite des mesures de radioprotection. Elle ne constitue pas un classement universel de la qualité des soudures.
Le contrôle ultrasonore envoie des ondes sonores à haute fréquence dans la soudure et interprète l’énergie réfléchie par les interfaces ou les discontinuités. Il peut localiser des indications planes et volumiques sur des épaisseurs importantes sans rayonnement ionisant, mais l’interprétation dépend de l’étalonnage, de l’angle de la sonde, de la géométrie, de l’accessibilité, de l’état de surface et de la qualification du technicien. L’absence d’indication ultrasonore ne prouve pas que toute discontinuité possible est absente.
Les critères d’acceptation définissent les indications qui sont à rejeter, et pas seulement celles qui peuvent être détectées. Ils peuvent limiter les fissures, le manque de fusion, le manque de pénétration, les morsures, la porosité, les inclusions de laitier, l’insuffisance de dimension de la soudure et la longueur cumulée des discontinuités en fonction de la catégorie de soudure et de la méthode d’examen. L’inspecteur doit consigner la méthode, l’étendue de l’examen, l’équipement ou le mode opératoire, l’emplacement et la dimension des indications, ainsi que leur décision. Les réparations nécessitent une élimination maîtrisée, un nouveau soudage réalisé conformément à un DMOS applicable et un nouvel examen.
Le résultat constitue donc une décision liée : la catégorie de soudure et le code appropriés, un mode opératoire qualifié, un soudeur qualifié, une fabrication maîtrisée, la méthode d’examen spécifiée et les limites d’acceptation attribuées à cette méthode. Les résultats des essais de traction ou de résilience Charpy du métal de base restent importants, mais ils ne peuvent pas certifier une connexion soudée dont la fabrication n’a pas été maîtrisée.
Examen non destructif de l’acier et des soudures
L’examen non destructif (END) détecte ou évalue les discontinuités sans prélever une éprouvette mécanique représentative dans l’acier ou la soudure. Cette distinction est importante. Une soudure peut donner des résultats radiographiques ou ultrasonores acceptables alors que l’acier de base présente une limite d’élasticité, une résistance à la traction, un allongement, une dureté ou une résilience insuffisants. À l’inverse, une éprouvette de traction peut satisfaire à la résistance spécifiée alors qu’une soudure contient un défaut de fusion inacceptable.
L’END ne remplace donc pas les essais de traction, de pliage, de dureté ou d’impact lorsque la spécification applicable exige ces essais. ASTM A370-26 définit les procédures applicables aux essais de traction, de pliage, de dureté et d’impact des produits en acier, en acier inoxydable et en alliages connexes, mais laisse les critères d’acceptation à la spécification applicable au produit ou au contrat d’achat (ASTM International, 2026). ISO 377:2017 traite de l’identification, de l’emplacement et de la préparation des échantillons et des pièces d’essai ; ISO 6892-1:2019 couvre les essais de traction à température ambiante ; ISO 148-1:2016 couvre les essais d’impact Charpy sur éprouvette entaillée en V et en U ; et ISO 6506-1:2014 spécifie les essais de dureté Brinell. Ces normes concernent les résultats des essais mécaniques et ne constituent pas une voie d’inspection de remplacement pour les discontinuités des soudures.
Méthodes d’examen non destructif
- Examen visuel
- Examine les surfaces accessibles et les dimensions des soudures.
- Examen par ressuage
- Détecte les discontinuités débouchant en surface dans les matériaux non poreux.
- Examen par magnétoscopie
- Détecte les discontinuités de surface et proches de la surface dans les aciers ferromagnétiques.
- Examen radiographique
- Produit une image à partir des différences de rayonnement transmis.
- Examen par ultrasons
- Utilise des sons réfléchis à haute fréquence pour évaluer les indications internes.
Le choix entre les méthodes d’END dépend de la discontinuité recherchée, de son orientation et de sa profondeur attendues, du matériau et de la géométrie, de l’accessibilité, de la catégorie de soudure et de la règle d’acceptation applicable. Un rapport indiquant seulement « END réussi » est incomplet. Il doit identifier l’élément examiné, la méthode, la procédure, l’étendue de l’examen, les indications, la décision prise et le critère d’acceptation.
Examen visuel
L’examen visuel constitue la première étape de l’inspection, car il peut couvrir rapidement toute la surface accessible et identifier les conditions susceptibles de rendre un examen ultérieur non fiable. L’examinateur peut rechercher la dimension et le profil de la soudure, les morsures, les recouvrements, les fissures visibles, les coups d’arc, la porosité débouchant en surface, un renforcement excessif, les défauts de cratère, une longueur de soudure incomplète, les déformations, les dommages de surface et les dimensions incorrectes. Des calibres de soudure, des calibres pour soudures d’angle, des règles, un éclairage, des miroirs et des dispositifs de grossissement peuvent faciliter l’examen.
L’examen visuel ne peut révéler que ce qui est visible ou mesurable depuis une surface accessible. Il ne permet pas d’établir de manière fiable la profondeur d’un défaut de fusion sous-jacent, d’une porosité interne, d’une fissure enfouie ou d’un feuilletage. Il ne permet pas non plus de déterminer la résistance à la traction, la ténacité à la rupture ou l’énergie d’impact absorbée. L’aspect de la surface constitue un élément de preuve, mais ne fournit pas une caractérisation complète de l’intégrité de la soudure.
La préparation et le moment de l’examen influent sur le résultat. Le laitier, les projections, la peinture, la calamine, l’huile et l’oxydation peuvent dissimuler des indications ou perturber les mesures. Certaines exigences prévoient un examen visuel pendant le soudage, après nettoyage ou après une période de refroidissement spécifiée, notamment lorsque la fissuration différée constitue un risque. Lorsque le document applicable l’exige, le rapport d’inspection doit préciser les conditions d’éclairage et d’accessibilité.
Pour les soudures d’acier de construction, l’édition applicable de AWS D1.1/D1.1M régit les exigences d’examen et les critères d’acceptation lorsqu’elle s’applique aux travaux concernés. AWS D1.1/D1.1M:2025-AMD1 établit des exigences relatives au soudage des aciers de construction, notamment en matière de qualification, de fabrication, de méthodes d’inspection et de critères d’acceptation des soudures (American Welding Society, 2025). AISC identifie l’examen visuel comme une méthode d’END courante et renvoie à la Clause 8 de AWS D1.1/D1.1M pour les méthodes d’inspection des soudures et les critères d’acceptation (American Institute of Steel Construction, 2024).
Méthodes de surface : ressuage et magnétoscopie
L’examen par ressuage, également appelé examen par pénétrant liquide, détecte les discontinuités débouchant en surface. Après nettoyage, un pénétrant pénètre dans une fissure ou une autre cavité débouchant en surface par action capillaire. L’excédent de pénétrant est éliminé, puis un révélateur fait ressortir le pénétrant afin de former une indication visible ou fluorescente. La méthode peut révéler des fissures étroites, des repliures, des criques, de la porosité et des défauts de fusion atteignant la surface.
Elle ne détecte pas une discontinuité confinée sous une surface intacte. Un revêtement, une calamine rugueuse, des projections de soudage, de la graisse ou un nettoyage insuffisant peuvent empêcher la pénétration du produit ou créer des indications difficiles à interpréter. L’examen par ressuage fournit également des informations limitées sur la profondeur ; la longueur et la luminosité d’une indication ne constituent pas des mesures directes de la gravité d’une fissure. La méthode s’applique à de nombreux matériaux non poreux, notamment à l’acier inoxydable austénitique, mais la surface doit être compatible avec le procédé de ressuage et les agents de nettoyage.
L’examen par magnétoscopie vise les discontinuités de surface et proches de la surface dans les aciers ferromagnétiques. La pièce est aimantée et des particules de fer s’accumulent aux endroits où une discontinuité perturbe le champ magnétique, produisant une indication visible ou fluorescente. La méthode peut révéler des fissures au raccordement des soudures, des fissures de cratère, des fissures de meulage, des criques, des repliures et des défauts de fusion peu profonds. La modification de la direction d’aimantation aide à révéler les indications orientées transversalement au champ appliqué ; une seule direction peut ne pas détecter un défaut favorablement orienté.
L’examen par magnétoscopie ne convient pas aux nuances non ferromagnétiques, telles que la plupart des aciers inoxydables austénitiques. Sa capacité de détection en profondeur est également limitée, et le résultat dépend de l’intensité du champ, de l’application des particules, de l’état de surface, de la géométrie et des exigences de démagnétisation. La peinture ou la calamine peut réduire la sensibilité, tandis que les variations brusques de géométrie peuvent produire des indications non pertinentes. Ni l’examen par ressuage ni l’examen par magnétoscopie ne mesure la composition chimique de l’acier, sa limite d’élasticité, sa dureté ou sa résilience.
La décision d’acceptation doit être fondée sur le document applicable et non sur une affirmation générique indiquant qu’une indication a été détectée. La Clause 8 de AWS D1.1/D1.1M peut définir les indications qui doivent être rejetées pour une soudure et une catégorie d’examen données, tandis qu’une spécification relative aux tubes, aux équipements sous pression, aux ponts ou aux machines peut imposer des limites différentes. API Specification 5L, par exemple, traite des tubes en acier destinés aux systèmes de transport par conduites et de la nécessité de spécifier les exigences de fabrication, d’essai, d’inspection et d’acceptation (American Petroleum Institute, 2013).
Méthodes volumiques : examens radiographique et ultrasonore
L’examen radiographique produit une image à partir des différences d’épaisseur et de densité du matériau lorsque des rayons X ou un rayonnement gamma traversent la soudure. Il peut révéler des discontinuités volumiques telles que la porosité, les inclusions de laitier, les cavités et certaines formes de pénétration incomplète. L’image fournit un enregistrement permanent lorsque la technique et la qualité d’image satisfont aux exigences applicables.
La radiographie présente des limites importantes. Une fissure plane ou un défaut de fusion situé presque parallèlement au faisceau de rayonnement peut produire un faible contraste et échapper à la détection. L’accès est normalement requis de part et d’autre de la soudure pour positionner la source et le détecteur, et les mesures de radioprotection limitent la zone d’examen. L’interprétation dépend également de l’épaisseur, de la géométrie entre la source et l’objet, de la qualité de l’image et de la capacité de l’examinateur à distinguer une indication pertinente des artefacts géométriques ou liés au procédé. La radiographie ne mesure pas directement les propriétés de traction ni la ténacité à la rupture.
L’examen ultrasonore envoie des ondes sonores de haute fréquence dans l’acier et évalue l’énergie réfléchie. Les méthodes par écho d’impulsion peuvent localiser et dimensionner les indications en fonction de la distance parcourue par le son et de la réponse obtenue. Correctement appliqué, l’examen ultrasonore peut détecter les défauts plans internes, les défauts de fusion, la pénétration incomplète, les fissures, les feuilletages et certains défauts volumiques. Il permet d’examiner des sections épaisses sans rayonnement ionisant et peut souvent être réalisé depuis une seule surface accessible.
Les résultats ultrasonores sont influencés par la structure granulaire, l’atténuation, la rugosité de surface, la courbure, la géométrie de la soudure, l’angle de la sonde, l’étalonnage et l’orientation du défaut. Une discontinuité parallèle au faisceau sonore peut réfléchir peu d’énergie. L’anisotropie de la soudure et les matériaux à gros grains peuvent diffuser les ondes sonores et compliquer l’interprétation. Le dimensionnement constitue une évaluation et non une photographie du défaut ; la qualification de l’opérateur, la couverture du balayage, les blocs de référence et les procédures écrites sont essentiels à l’obtention de résultats reproductibles.
La sélection doit suivre le risque lié au défaut et le document applicable. L’examen visuel peut précéder l’examen de surface ou l’examen volumique ; il ne peut les remplacer lorsque la qualité interne est spécifiée. Les méthodes par ressuage et par magnétoscopie concernent les conditions débouchant en surface ou proches de la surface. Les méthodes radiographique et ultrasonore concernent le volume interne, avec des sensibilités différentes selon l’orientation et la géométrie du défaut. La Clause 8 de AWS D1.1/D1.1M, ou tout autre code, spécification, plan ou contrat applicable, doit relier la méthode sélectionnée à l’étendue d’examen et au critère d’acceptation requis. La méthode identifie une indication ; le document applicable détermine si l’acier ou la soudure est acceptable.
Essais des tubes en acier selon les directives de la spécification API 5L
Systèmes de transport par canalisation et exigences relatives aux produits
La spécification API 5L s’applique aux tubes en acier utilisés dans les systèmes de transport par canalisation pour l’acheminement du gaz, de l’eau et du pétrole. Ses directives d’achat considèrent la commande de tubes comme un ensemble coordonné de décisions techniques, et non comme une simple demande de tube en acier générique « soumis à des essais ». L’acheteur doit identifier l’édition applicable de la spécification API 5L et définir la désignation du produit avec suffisamment de précision pour que le fabricant, l’inspecteur et le laboratoire d’essais travaillent à partir des mêmes exigences.
Cette désignation peut comprendre le mode de fabrication du tube, les dimensions nominales ou spécifiées, la nuance, le niveau de spécification du produit (PSL), l’état de livraison et toute exigence supplémentaire. Les tubes sans soudure et les tubes soudés ne sont pas interchangeables simplement parce qu’ils répondent tous deux à une description dimensionnelle. Le procédé de fabrication influe sur l’examen de la soudure, l’échantillonnage, le traitement thermique, les emplacements d’essai et les enregistrements nécessaires pour démontrer la conformité. Une exigence relative aux tubes API 5L doit donc distinguer la forme du produit et les dispositions applicables à cette forme.
| Détails d’achat | Pourquoi ils doivent être précisés |
|---|---|
| Édition de l’API Specification 5L | Les exigences peuvent changer d’une édition à l’autre. |
| Mode de fabrication du tube | Les tubes sans soudure et soudés font l’objet de contrôles différents. |
| Nuance et PSL | Le niveau de produit sélectionné détermine les dispositions de vérification applicables. |
| État de livraison | Le traitement thermique et l’état fourni influent sur les exigences. |
| Essais et inspection | Les exigences relatives à la traction, à la résilience, à la dureté, à l’hydrostatique, aux dimensions et aux examens non destructifs doivent être sélectionnées. |
| Documentation | Les enregistrements doivent identifier le tube, la coulée, l’éprouvette, la méthode et la décision. |
Le PSL 1 et le PSL 2 doivent également être indiqués, et non présumés. Le niveau sélectionné détermine les exigences techniques et les dispositions de vérification applicables selon l’édition citée. Les exigences supplémentaires de l’acheteur peuvent concerner l’analyse chimique, les essais de traction, les essais de pliage ou d’aplatissement, la dureté, les essais d’impact Charpy, les essais hydrostatiques, l’examen non destructif (END), le contrôle dimensionnel, l’état de surface, la traçabilité et la documentation. La commande doit préciser quelles exigences sont obligatoires et lesquelles ne sont pas applicables.
L’essai lui-même ne constitue qu’un maillon de cette chaîne. ASTM A370-26, par exemple, fournit des procédures pour les essais de traction, de pliage, de dureté et d’impact des produits en acier, en acier inoxydable et en alliages apparentés, mais ne détermine pas si un tube donné est conforme. ASTM International précise que l’acceptation découle de la spécification applicable au produit ou du contrat d’achat (ASTM International, 2026). La spécification API 5L fournit ce cadre produit pour les tubes de canalisation ; le document d’achat détermine les options autorisées et les contrôles supplémentaires retenus.
L’identification de l’éprouvette est tout aussi importante. ISO 377:2017 traite de l’identification, de l’emplacement et de la préparation des échantillons et des éprouvettes provenant de produits tubulaires ainsi que de profilés, de barres, de fils machine et de produits plats (Organisation internationale de normalisation, 2017). Un résultat de traction obtenu dans une mauvaise orientation, au mauvais emplacement ou sur une partie incorrecte du produit ne peut pas être corrigé en ajoutant au rapport une valeur numérique d’apparence valide. Le numéro de coulée du tube, le lot, l’emplacement dans l’épaisseur, la position de la soudure lorsqu’elle est pertinente et l’orientation de l’éprouvette doivent rester traçables de l’échantillonnage jusqu’à la certification.
Clauses relatives à la fabrication, aux essais, à l’inspection et à l’acceptation
Les directives d’achat de la spécification API 5L relient quatre questions distinctes : comment le tube est fabriqué, comment ses propriétés sont mesurées, comment le produit est inspecté et quelle décision est prise lorsqu’une exigence n’est pas satisfaite. Ces questions doivent apparaître sous la forme de clauses coordonnées dans la spécification d’approvisionnement ainsi que dans le plan d’inspection et d’essais.
Les clauses de fabrication établissent le procédé et les contrôles autorisés. Elles peuvent préciser la production de tubes sans soudure ou soudés, le formage, le soudage, le traitement thermique, la préparation des extrémités des tubes et les restrictions applicables aux réparations. Pour les tubes soudés, la spécification doit également identifier les dispositions applicables au procédé de soudage et à l’examen, plutôt que de considérer la soudure comme une caractéristique accessoire. Les dossiers de fabrication, l’identification de la coulée et les contrôles des non-conformités fournissent le contexte nécessaire à l’interprétation des résultats d’essais ultérieurs.
Les clauses relatives aux essais doivent désigner l’essai, la méthode de référence, les exigences concernant les éprouvettes et les obligations de rapport. ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante ainsi que les propriétés mécaniques susceptibles d’être déterminées (Organisation internationale de normalisation, 2019). Elle n’établit pas à elle seule la limite d’acceptation applicable à une nuance et à un niveau de produit particuliers de l’API 5L. La même distinction s’applique aux essais d’impact : ISO 148-1:2016 spécifie les essais pendulaires Charpy à entaille en V et à entaille en U destinés à déterminer l’énergie d’impact absorbée, tandis que l’exigence relative au produit établit si un essai d’impact est requis, dans quelles conditions et selon quels critères le résultat doit être évalué (Organisation internationale de normalisation, 2016).
La dureté exige une rigueur comparable. ISO 6506-1:2014 spécifie la méthode Brinell, y compris son utilisation avec des machines fixes et portables (Organisation internationale de normalisation, 2014). Une valeur de dureté Brinell peut constituer une propriété obligatoire, un contrôle supplémentaire ou un élément d’investigation, selon les exigences citées pour le produit et l’achat. ISO 18265:2013 fournit des conversions de dureté et des estimations de résistance à la traction pour certains matériaux métalliques spécifiés, mais avertit que les valeurs converties ne remplacent pas les résultats obtenus par la méthode d’essai normalisée appropriée (Organisation internationale de normalisation, 2013). Une valeur de dureté convertie ne doit pas être présentée comme un substitut à un essai de traction.
Les clauses d’inspection couvrent les activités qui ne sont pas des essais de propriétés mécaniques. Elles peuvent comprendre l’examen visuel, les contrôles dimensionnels, les essais hydrostatiques, la vérification du marquage et de la traçabilité, ainsi que les END. L’AISC identifie l’examen visuel, le ressuage, la magnétoscopie, la radiographie et le contrôle par ultrasons comme des méthodes courantes d’END, et désigne la clause 8 de l’AWS D1.1/D1.1M comme une source de méthodes d’inspection des soudures et de critères d’acceptation (American Institute of Steel Construction, 2024). AWS D1.1/D1.1M:2025-AMD1 traite elle-même du soudage des aciers de construction, notamment de la qualification des modes opératoires et des soudeurs, de la fabrication, des méthodes d’inspection et des critères d’acceptation des soudures (American Welding Society, 2025). Ce code ne constitue pas automatiquement l’autorité d’acceptation applicable aux tubes de canalisation API 5L. Sa pertinence doit découler d’une exigence contractuelle ou technique expressément applicable.
Les clauses d’acceptation indiquent ensuite comment les résultats sont évalués. Elles doivent identifier les dispositions applicables de l’API 5L, les exigences supplémentaires, les règles de contre-essai, la fréquence d’échantillonnage, les réparations autorisées et le traitement des tubes non conformes. La mention « soumis à des essais conformément à l’API 5L » est incomplète si le document ne précise pas l’édition, le niveau de produit, les essais et les dispositions relatives à la décision applicables. Un rapport d’essai peut être techniquement correct tout en ne permettant pas d’établir la conformité contractuelle lorsque son éprouvette, sa méthode ou sa base d’acceptation n’est pas identifiée.
Clarté du document d’achat et cohérence avec le plan d’essais
Le document d’achat doit servir de référence de coordination entre la désignation du tube et le plan d’inspection. Au minimum, il doit indiquer l’édition applicable de la spécification API 5L, le type et les dimensions du tube, la nuance, le PSL, l’état de livraison lorsqu’il est requis, le mode de fabrication, les essais requis, l’étendue de l’inspection, la méthode d’END, la base d’échantillonnage, les enregistrements ainsi que les règles d’acceptation ou de décision. Si un acheteur invoque une exigence supplémentaire, le document doit citer cette exigence avec précision et indiquer si elle s’applique à tous les tubes, à un lot défini ou à des échantillons sélectionnés.
Le plan d’inspection et d’essais doit reprendre ces décisions sous une forme opérationnelle. Il doit préciser à quelle étape de la fabrication chaque contrôle est effectué, qui le réalise, si la présence de l’acheteur ou d’un organisme tiers est requise, quel document enregistre le résultat et quelle clause fournit la décision d’acceptation. Cela permet d’éviter un défaut fréquent : un laboratoire prépare une éprouvette selon une norme, rend compte d’une propriété selon une autre convention, puis l’acheteur la compare à une limite correspondant à un niveau de produit ou à une édition différente.
La traçabilité doit couvrir l’ensemble du plan. Les numéros de coulée et de tube, les emplacements d’échantillonnage, l’orientation des éprouvettes, l’équipement d’essai, son état d’étalonnage, l’identité de l’opérateur ou du laboratoire, la date d’essai et la révision du rapport doivent être reliés entre eux. Pour les examens liés aux soudures, le cordon ou la zone examinée ainsi que la procédure d’END doivent également être identifiables. Les contre-essais et les matériaux rejetés doivent avoir un statut défini ; à défaut, un résultat de remplacement peut masquer la non-conformité initiale.
L’acheteur doit également résoudre les conflits avant le début de la production. Si le contrat cite la spécification API 5L, ASTM A370-26, ISO 6892-1:2019 et une exigence propre au projet, il doit préciser quel document prévaut lorsque la terminologie, la géométrie des éprouvettes, l’échantillonnage ou les dispositions d’acceptation diffèrent. L’édition applicable est importante, car les normes évoluent. Une clause copiée d’une édition antérieure peut modifier imperceptiblement l’essai requis ou la procédure d’acceptation.
Les directives d’achat de la spécification API 5L sont donc particulièrement utiles lorsqu’elles sont lues comme un cadre d’exigences. Elles ne transforment pas automatiquement chaque valeur rapportée en résultat conforme ou non conforme. Le résultat pertinent est celui qui relie le tube identifié au mode de fabrication spécifié, à une éprouvette correctement préparée, à une méthode d’essai désignée, à l’inspection requise et à la règle d’acceptation applicable (American Petroleum Institute, 2013).
Comment les critères d’acceptation sont rédigés et appliqués
Un résultat d’essai sur l’acier n’a de signification que lorsqu’il est associé à l’exigence qui régit le produit. « Limite d’élasticité : 355 MPa » ne constitue pas, à lui seul, une déclaration de conformité ou de non-conformité. Le lecteur doit connaître la nuance, la forme du produit, la plage d’épaisseur, la direction de l’éprouvette, l’état de l’éprouvette, la méthode d’essai, la fréquence d’échantillonnage et la règle utilisée pour évaluer le résultat.
Une clause d’acceptation peut donc être lue comme une chaîne d’exigences liées :
propriété → unité → méthode d’essai → état de l’éprouvette → fréquence d’échantillonnage → règle applicable au résultat → écart admissible
Par exemple, une clause peut exiger une limite d’élasticité minimale de 355 MPa, déterminée par un essai de traction à température ambiante sur une éprouvette longitudinale prélevée dans chaque coulée. La spécification applicable au produit peut définir la méthode de détermination de la limite d’élasticité, tandis que l’ISO 377:2017 régit l’identification, l’emplacement et la préparation de l’échantillon et de l’éprouvette. L’ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante ainsi que les propriétés mécaniques susceptibles d’être déterminées. Le nombre 355 n’a aucune signification indépendante pour l’acceptation si l’éprouvette a été prélevée au mauvais endroit ou soumise à une procédure non approuvée.
ASTM A370-26 illustre la répartition des responsabilités. Elle fournit les procédures applicables aux essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages apparentés, mais laisse l’acceptation à la spécification applicable au produit ou au contrat d’achat (ASTM International, 2026). La norme d’essai répond à la question : « Comment la mesure est-elle effectuée ? » La spécification du produit répond à la question : « Quelle valeur est exigée ? »
Valeurs minimales, valeurs maximales, plages et exigences catégorielles
Une exigence minimale fixe une limite inférieure. « Résistance à la traction, minimum : 510 MPa » signifie qu’un résultat valide inférieur à 510 MPa ne satisfait pas à ce critère, sous réserve de toute règle d’arrondi expressément énoncée dans le document applicable. Une valeur maximale fixe une limite supérieure, comme dans « carbone, maximum : 0,18 % » ou « dureté Brinell, maximum : 220 HBW ». Une plage comporte deux limites : un résultat inférieur à la limite basse ou supérieur à la limite haute se situe en dehors de la condition spécifiée.
L’unité est importante. Une exigence de 355 MPa n’est pas interchangeable par inadvertance avec 355 N/mm² ; ces unités sont numériquement équivalentes, contrairement au ksi. De même, une valeur de dureté n’est pas interchangeable avec une résistance à la traction simplement parce qu’une table de conversion fournit une estimation. L’ISO 18265:2013 fournit des conversions de dureté et des estimations de la résistance à la traction pour certains matériaux métalliques, notamment les aciers non alliés et faiblement alliés, mais avertit qu’une valeur convertie ne remplace pas un résultat obtenu au moyen de la méthode d’essai normalisée appropriée. Un résultat Brinell obtenu selon l’ISO 6506-1:2014 ne peut normalement pas être substitué à un essai de traction lorsque la spécification exige une résistance à la traction.
Certaines exigences sont catégorielles plutôt que numériques. Un produit peut devoir être identifié comme ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR ou API 5L X65, la désignation devant être écrite exactement comme l’exige le document applicable. L’état peut être normalisé, trempé et revenu, soumis à un traitement thermomécanique contrôlé, ou livré dans un autre état spécifié. Un certificat matière indiquant une composition chimique acceptable, mais n’établissant pas l’état de traitement thermique requis, constitue une preuve incomplète de conformité.
Les exigences relatives à la résilience ajoutent un niveau supplémentaire. Une clause peut exiger une énergie absorbée minimale à une température spécifiée, avec un nombre défini d’éprouvettes Charpy à entaille en V et une règle applicable aux valeurs individuelles et à leur moyenne. L’ISO 148-1:2016 spécifie les essais de résilience au mouton-pendule sur éprouvettes Charpy à entaille en V et en U pour déterminer l’énergie absorbée ; elle n’établit pas, à elle seule, la valeur d’acceptation applicable à une nuance ou à un contrat donné. La direction, l’orientation de l’entaille, la température d’essai, les dimensions de l’éprouvette et son emplacement peuvent tous modifier le résultat.
Le même principe s’applique aux soudures. AWS D1.1/D1.1M:2025-AMD1 établit les exigences relatives au soudage des aciers de construction, notamment en matière de qualification, de fabrication, de méthodes d’inspection et de critères d’acceptation des soudures. Un examen visuel, un examen par magnétoscopie, un examen radiographique ou un examen par ultrasons n’a de signification que lorsque la catégorie de soudure applicable et la disposition relative à l’acceptation sont identifiées. AISC répertorie ces méthodes parmi les méthodes courantes d’examen non destructif et identifie l’article 8 de AWS D1.1/D1.1M comme une source de méthodes d’inspection des soudures et de critères d’acceptation (American Institute of Steel Construction, 2024).
Résultats individuels, moyennes et contre-essais
Les clauses d’acceptation doivent distinguer un résultat individuel d’une moyenne statistique ou arithmétique. Si trois éprouvettes Charpy donnent 42, 39 et 18 J, la moyenne est de 33 J. Cette moyenne peut satisfaire à une exigence de 30 J, tandis que le résultat individuel de 18 J ne satisfait pas à une exigence minimale distincte de 21 J. Le calcul d’une moyenne peut masquer une faiblesse locale ou directionnelle, en particulier lors des essais de résilience, où la dispersion est souvent déterminante pour la décision technique.
Une exigence peut indiquer « moyenne minimale », « minimum pour chaque éprouvette » ou les deux. Ces formulations ne sont pas interchangeables. Si la clause indique uniquement une moyenne minimale, la règle applicable aux résultats individuels doit être recherchée ailleurs dans la même spécification, dans la norme d’essai référencée ou dans le contrat. Si elle fixe un minimum pour chaque éprouvette, une valeur faible ne peut pas être compensée par deux valeurs élevées. L’arrondi doit également être maîtrisé. Arrondir 354,6 MPa à 355 MPa peut conduire à une décision différente de celle obtenue en comparant la valeur non arrondie à une limite de 355 MPa ; le document doit déterminer quelle pratique s’applique.
La fréquence d’échantillonnage est tout aussi importante. « Un essai par coulée » diffère de « un essai par lot », « un ensemble par 50 tonnes » et « un essai à chaque extrémité ». Les recommandations d’achat relatives à l’API Specification 5L soulignent la nécessité de spécifier les exigences de fabrication, d’essai, d’inspection et d’acceptation applicables aux tubes en acier utilisés dans les réseaux de transport par conduites (American Petroleum Institute, 2013). La définition du lot détermine quel matériau un résultat représente. Un résultat conforme obtenu sur une coulée ne peut pas automatiquement qualifier une autre coulée, même si les deux portent la même désignation de nuance.
Le contre-essai n’est pas un droit automatique créé par un résultat défavorable. Il n’est autorisé que lorsque la spécification applicable, le contrat d’achat ou une procédure de traitement approuvée le permet et précise la manière dont il doit être réalisé. Un contre-essai peut être approprié lorsqu’une éprouvette se rompt en dehors de la longueur calibrée autorisée, lorsqu’un dysfonctionnement de la machine est documenté ou lorsque la préparation s’est clairement écartée de la méthode. Il ne constitue pas un fondement valable pour écarter un résultat faible valide simplement parce qu’une deuxième éprouvette pourrait être conforme.
Lorsque le contre-essai est autorisé, la clause peut exiger des éprouvettes supplémentaires, un nouvel ensemble prélevé au même emplacement ou un essai réalisé à un autre emplacement dans le même lot. La règle applicable au résultat peut exiger que toutes les éprouvettes supplémentaires soient conformes, qu’une nouvelle moyenne soit calculée ou qu’une combinaison définie des valeurs initiales et des valeurs du contre-essai soit utilisée. Ces détails déterminent la décision. Tester davantage d’éprouvettes jusqu’à obtenir une valeur favorable constitue une sélection des données, et non une évaluation de la conformité.
Conformité, non-conformité et traitement
La conformité signifie que le produit identifié satisfait à toutes les exigences applicables au moyen des preuves spécifiées. Les propriétés mécaniques, la composition chimique, les dimensions, l’état de surface, le traitement thermique, le marquage et l’examen non destructif peuvent tous faire partie de cette décision. Une résistance à la traction conforme ne remédie pas à une composition chimique non conforme. Une composition chimique acceptable ne remédie pas à une indication de soudure inacceptable.
Une non-conformité technique est un échec par rapport à une exigence relative au produit ou au procédé : limite d’élasticité inférieure au minimum spécifié, teneur en carbone supérieure à la valeur maximale, énergie de résilience ne satisfaisant pas à la règle applicable, orientation incorrecte de l’éprouvette ou indication de soudure dépassant la limite applicable de AWS D1.1/D1.1M. Le matériau peut alors être rejeté, soumis à un nouveau traitement, réparé puis soumis à un nouvel essai, déclassé lorsque cela est autorisé, ou accepté au moyen d’une dérogation formellement autorisée. Le traitement doit identifier la coulée, le lot, la soudure ou le composant concerné et consigner le fondement technique de la décision.
Une lacune administrative est différente. L’absence de traçabilité de la coulée, un rapport non signé, une température d’essai non enregistrée, l’absence de preuves d’étalonnage ou l’omission de l’orientation de l’éprouvette peuvent empêcher de prendre une décision de conformité, même si le matériau physique satisfait peut-être aux limites de propriété. Cette lacune ne prouve pas que l’acier n’a pas satisfait à la propriété. Elle constitue une défaillance des preuves ou du contrôle. L’organisation responsable doit récupérer des enregistrements fiables, répéter l’examen lorsque cela est autorisé ou considérer l’exigence comme non vérifiée.
Cette distinction permet d’éviter deux erreurs opposées : déclarer un matériau non documenté « non conforme » sans résultat technique, ou le déclarer « conforme » parce que sa composition chimique ou son aspect semblent satisfaisants. Le statut final doit préciser ce qui a été soumis à l’essai, selon quelle méthode et dans quel état, par rapport à quelle clause, avec quelle règle applicable au résultat, et comment tout écart a été traité. Ce n’est qu’alors qu’un résultat d’essai devient une décision d’acceptation.
Rapports d’essais, certificats et éléments probants prêts pour audit
Un résultat d’essai sur l’acier n’a une valeur probante que lorsqu’un examinateur peut reconstituer ce qui a été soumis à l’essai, la manière dont l’essai a été réalisé et l’exigence appliquée. Un certificat indiquant « limite d’élasticité : 355 MPa » ou « dureté : 180 HBW » sans identifier la méthode, le produit, l’éprouvette et la spécification applicable ne permet pas d’établir la conformité. La valeur peut être techniquement correcte tout en étant néanmoins sans rapport avec l’exigence d’achat.
ASTM A370-26 illustre cette distinction. Elle définit les procédures pour les essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages apparentés, mais elle ne fixe pas un seuil universel unique d’acceptation ou de rejet. L’acceptation découle de la spécification applicable au produit ou du contrat d’achat (ASTM International, 2026). Le rapport doit donc relier la valeur mesurée à la fois à la procédure d’essai et à l’exigence par rapport à laquelle elle a été évaluée.
Informations minimales dans un rapport d’essai utile
Le rapport doit identifier le matériau par sa nuance, sa désignation normative, sa forme de produit, ses dimensions et son état de livraison. La mention « tôle d’acier » ne suffit pas. Un enregistrement exploitable pourrait identifier une tôle ASTM A516/A516M Grade 70, à l’état normalisé, d’une épaisseur nominale de 25 mm, ou un tube de canalisation conforme à l’API Specification 5L, avec sa nuance spécifiée et son procédé de fabrication. Le traitement thermique, l’état de surface, le revêtement, l’emplacement de la soudure et l’orientation peuvent également influer sur l’interprétation et doivent être consignés lorsque cela est pertinent.
Chaque résultat doit indiquer la méthode d’essai et son édition, et pas seulement le nom de la propriété. Un résultat de traction doit citer, par exemple, ISO 6892-1:2019 ou la procédure applicable de ASTM A370-26, ainsi que la définition de la limite d’élasticité rapportée, la résistance à la traction, la longueur de base pour la mesure de l’allongement et la réduction de section lorsque cela est requis. ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante ainsi que les propriétés mécaniques susceptibles d’être déterminées (International Organization for Standardization, 2019). Le rapport doit préciser si la limite d’élasticité désigne la limite d’élasticité supérieure, la limite d’élasticité inférieure ou la limite conventionnelle d’élasticité à un allongement spécifié.
Pour les essais de résilience, l’enregistrement doit identifier ISO 148-1:2016 ou l’alternative spécifiée, le type d’entaille, les dimensions de l’éprouvette, la température d’essai, les valeurs individuelles d’énergie absorbée ainsi que toute expansion latérale ou observation de la rupture requise par la spécification. ISO 148-1:2016 couvre les essais pendulaires Charpy à entaille en V et à entaille en U destinés à déterminer l’énergie de choc absorbée (International Organization for Standardization, 2016). Une seule moyenne peut dissimuler une valeur individuelle faible.
Les enregistrements de dureté doivent préciser l’échelle, la force, le pénétrateur, le type de machine, les emplacements des mesures et les valeurs individuelles. ISO 6506-1:2014 spécifie la méthode Brinell applicable aux matériaux métalliques et s’applique aux machines fixes et portables (International Organization for Standardization, 2014). Une « dureté de 180 » rapportée n’a pas de signification claire sans indication de HBW, des conditions d’essai et de la méthode. Toute valeur de résistance à la traction ou de dureté convertie doit être signalée comme telle. ISO 18265:2013 précise que les conversions ne remplacent pas les résultats obtenus par la méthode d’essai normative appropriée (International Organization for Standardization, 2013).
Le rapport doit également présenter l’identification de l’éprouvette, l’emplacement du prélèvement, l’orientation, les dimensions, la préparation de surface et les conditions d’essai. Il convient d’indiquer l’opérateur ou le laboratoire, la date de l’essai, l’identification de l’équipement, l’état d’étalonnage lorsque cela est pertinent, ainsi que toute condition environnementale ou relative à la machine susceptible d’influer sur le résultat. Pour le soudage, il faut identifier la soudure, l’assemblage, le dossier de qualification du mode opératoire, le soudeur, le consommable, la méthode d’examen et l’étendue de l’examen. AWS D1.1/D1.1M:2025-AMD1 relie les exigences relatives au soudage des structures en acier à la qualification des modes opératoires et des soudeurs, à la fabrication, à l’inspection et aux critères d’acceptation des soudures (American Welding Society, 2025).
Relier les résultats à la coulée, au lot et à l’éprouvette
La traçabilité est la chaîne qui relie une valeur rapportée à l’acier dont provenait l’éprouvette. Cette chaîne commence généralement par le fabricant, le numéro de coulée, le lot de produits, le document de livraison et l’identification de la pièce ou de la bobine. Elle se poursuit par le relevé de prélèvement, le numéro de l’éprouvette, la machine d’essai, les données brutes, le rapport et la décision finale. Si un maillon manque, le résultat peut décrire un acier de même nuance, mais pas nécessairement l’acier livré.
ISO 377:2017 traite de l’identification, de l’emplacement et de la préparation des échantillons et des éprouvettes pour les essais mécaniques des profilés, barres, fils, produits plats et produits tubulaires (International Organization for Standardization, 2017). Sa portée est pratique : l’emplacement et l’orientation du prélèvement font partie de la définition de l’essai. Une éprouvette de traction transversale prélevée dans une tôle n’est pas interchangeable avec une éprouvette longitudinale issue de la même coulée. Une éprouvette prélevée dans l’épaisseur, en surface, dans le métal fondu ou dans la zone affectée thermiquement répond à des questions différentes.
Le rapport doit préciser si le prélèvement était aléatoire, spécifié par lot, effectué à une extrémité ou réalisé à un emplacement particulier du produit. Pour les tôles et les bandes, il convient d’indiquer le sens de laminage et la distance par rapport au bord ou à la surface lorsque la spécification l’exige. Pour les tubes, il faut identifier le numéro du tube, son état soudé ou sans soudure, ainsi que préciser si l’éprouvette provenait du corps du tube, de la soudure ou de la zone affectée thermiquement. Pour les éprouvettes de résilience, il faut consigner l’orientation et la position de l’entaille. Les étiquettes des éprouvettes doivent rester reliées aux photographies, aux enregistrements d’usinage et à l’échantillon d’origine ou au matériau conservé.
Un certificat couvrant une coulée peut servir pour plusieurs pièces uniquement si la spécification applicable autorise cette base de prélèvement et si les limites du lot sont documentées. Un certificat de la société sidérurgique qui présente un seul résultat de traction pour l’ensemble d’une expédition, tout en omettant le numéro de coulée ou la définition du lot, ne peut pas démontrer que chaque pièce livrée appartient à la population soumise à l’essai. Les recommandations d’achat de l’API Specification 5L considèrent également les exigences de fabrication, d’essai, d’inspection et d’acceptation comme des éléments devant être spécifiés pour les tubes en acier (American Petroleum Institute, 2013).
Les examens non destructifs exigent la même rigueur. Un rapport doit identifier la méthode d’examen, la procédure, la surface ou la soudure examinée, l’étendue, l’équipement, les vérifications d’étalonnage, les indications, le niveau d’évaluation et la clause d’acceptation. AISC identifie les examens visuel, par ressuage, par magnétoscopie, radiographique et ultrasonore comme des méthodes courantes et renvoie à la Clause 8 de AWS D1.1/D1.1M pour les méthodes d’inspection des soudures et les critères d’acceptation (American Institute of Steel Construction, 2024). La mention « UT réussi » ne constitue pas un enregistrement suffisant.
Examiner les écarts et les données non résolues
Les auditeurs doivent traiter les omissions et les écarts comme des problèmes techniques, et non comme de simples détails administratifs. L’examen doit comparer le rapport avec le bon de commande, la spécification du matériau, le plan, le plan d’inspection et d’essai ainsi que les écarts approuvés. Il faut confirmer la nuance requise, la forme du produit, les dimensions, la fréquence des essais, l’orientation des éprouvettes, l’édition de la méthode, la température d’essai, les limites d’acceptation et les règles de contre-essai.
Un écart doit identifier l’exigence initiale, la condition réelle, la raison de l’écart, la coulée ou le lot concerné, l’évaluation technique et l’autorité approbatrice. Le remplacement de ISO 6892-1:2019 par une autre procédure de traction peut, par exemple, influer sur la vitesse de déformation, l’utilisation de l’extensomètre ou les propriétés d’élasticité rapportées. Il exige une acceptation technique documentée, et non une note inexpliquée indiquant qu’une « méthode équivalente » a été utilisée.
Les données non résolues doivent rester visiblement identifiées comme telles. L’orientation manquante de l’éprouvette, les numéros de coulée illisibles, l’absence de preuves d’étalonnage, les dimensions contradictoires et les résultats rapportés uniquement sous forme de moyennes doivent être mis en attente jusqu’à leur correction ou leur traitement formel. Il ne faut pas transformer un résultat manquant en acceptation présumée. Il ne faut pas considérer un contre-essai comme le résultat initial ; il convient d’enregistrer le premier échec, la base autorisant le contre-essai, l’identité de la nouvelle éprouvette et la règle finale appliquée.
La décision finale doit préciser si le matériau est accepté, rejeté, repris, déclassé, isolé ou accepté par dérogation. Elle doit désigner la personne ou l’organisation autorisant cette décision et identifier les enregistrements justificatifs. Ce dernier maillon est essentiel : les données d’essai montrent ce qui s’est produit au laboratoire, tandis que la décision finale montre comment la spécification ou le contrat applicable a traité ces éléments probants.
Erreurs courantes dans l’acceptation des essais de l’acier
L’acceptation des essais de l’acier échoue le plus souvent au niveau du lien entre les documents, et non au niveau de la machine d’essai. Un essai de traction correctement réalisé peut néanmoins étayer une mauvaise décision si l’éprouvette provient du mauvais emplacement, si le rapport omet une propriété requise ou si le résultat est comparé à une limite issue d’une autre spécification de produit. L’acceptation est une chaîne : la désignation du matériau, la forme du produit, l’édition, l’instruction d’échantillonnage, la méthode d’essai, la propriété rapportée et le critère doivent concorder.
Utiliser la mauvaise édition ou une désignation incomplète
Un numéro de norme sans son édition ne constitue pas une instruction complète. « ASTM A370 » désigne une famille de procédures, tandis que ASTM A370-26 est l’édition 2026 citée. Les différences entre les éditions peuvent affecter la terminologie, les dimensions des éprouvettes, la vérification des machines, la présentation des résultats ou les procédures citées en référence. Le même problème se pose lorsqu’un rapport indique « ISO 6892 » sans préciser ISO 6892-1:2019 ni les conditions d’essai applicables.
Les détails de la désignation sont tout aussi importants. « A572 » ne précise ni la nuance requise, ni la plage d’épaisseur, ni la forme du produit, ni les exigences supplémentaires ; ASTM A572 Grade 50 constitue une référence d’acceptation sensiblement différente de celle d’une autre nuance relevant de la même spécification. Un rapport relatif à un tube qui indique seulement « API 5L » laisse également indéterminées la nuance du produit, la condition de livraison, le procédé de fabrication, les exigences d’essai et les dispositions relatives à l’inspection. Les directives d’achat de l’API Specification 5L considèrent la fabrication, les essais, l’inspection et les exigences d’acceptation comme des éléments devant être spécifiés plutôt que supposés (American Petroleum Institute, 2013).
La première correction est documentaire. Enregistrer la désignation complète exactement telle qu’elle est invoquée : norme, édition, nuance ou classe, forme du produit, plage d’épaisseur ou de diamètre, condition de livraison, exigence supplémentaire et révision du bon de commande. Vérifier ensuite que le rapport du laboratoire cite la même édition ou une solution alternative explicitement autorisée. Un ancien rapport ne peut pas être mis à jour simplement en recopiant un numéro de norme plus récent sur sa couverture.
Des erreurs d’échantillonnage peuvent se dissimuler derrière une méthode correctement citée. ISO 377:2017 régit l’identification, l’emplacement et la préparation des échantillons et des éprouvettes pour les profilés, barres, fils, produits plats et produits tubulaires en acier (International Organization for Standardization, 2017). Une éprouvette longitudinale prélevée à mi-épaisseur n’est pas automatiquement équivalente à une éprouvette transversale découpée près d’une surface. De même, un échantillon prélevé à l’extrémité du produit, un coupon de soudure et une pièce de production ne sont pas interchangeables. Avant toute comparaison des valeurs, le rapport doit préciser la coulée, le lot, l’emplacement dans le produit, l’orientation et les dimensions de l’éprouvette.
Confondre une méthode d’essai avec une spécification de matériau
Une méthode d’essai explique comment mesurer une propriété. À elle seule, elle n’établit pas si le matériau est conforme.
ASTM A370-26 définit les procédures applicables aux essais de traction, de pliage, de dureté et de résilience des aciers, des aciers inoxydables et des produits en alliages apparentés, tout en laissant l’acceptation à la spécification de produit applicable ou au contrat d’achat (ASTM International, 2026). ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante ainsi que les propriétés mécaniques susceptibles d’être déterminées (International Organization for Standardization, 2019). Aucune de ces deux références ne fournit à elle seule l’exigence de limite d’élasticité minimale, de résistance à la traction, d’allongement ou de striction applicable à chaque nuance d’acier.
La même distinction s’applique aux essais de résilience et de dureté. ISO 148-1:2016 spécifie les essais de flexion par choc sur éprouvette Charpy à entaille en V et à entaille en U au pendule, destinés à déterminer l’énergie absorbée au choc (International Organization for Standardization, 2016). Elle ne décide pas si un acier particulier doit atteindre 27 J à −20 °C, une moyenne de trois résultats ou une autre valeur contractuelle. ISO 6506-1:2014 spécifie la méthode de dureté Brinell, y compris les machines fixes et portables, mais une valeur HBW mesurée ne devient un résultat d’acceptation que lorsque la spécification de matériau applicable fixe une limite de dureté ou autorise la dureté comme paramètre de contrôle pertinent (International Organization for Standardization, 2014).
Une erreur récurrente consiste à accepter un résultat de traction sans vérifier la spécification du produit. « Limite d’élasticité : 355 MPa » est une mesure, et non une déclaration de conformité. L’examinateur doit déterminer quelle définition de la limite d’élasticité a été utilisée, si la propriété requise est la limite d’élasticité ou la limite conventionnelle d’élasticité, si la valeur s’applique à l’épaisseur indiquée et si la spécification exige un allongement, une énergie de choc, une aptitude au pliage ou des essais supplémentaires. Un résultat peut satisfaire une propriété tout en en dépassant une autre.
Un examen correctif doit donc placer la méthode du laboratoire à côté de la clause d’acceptation. Confirmer l’orientation et les dimensions de l’éprouvette, la longueur entre repères, la température, la vitesse de déformation lorsqu’elle est pertinente, la définition de la propriété, les unités ainsi que la valeur minimale ou maximale exacte. Si la spécification du produit et le contrat d’achat diffèrent, résoudre le conflit par l’intermédiaire de l’autorité technique ou contractuelle désignée ; ne pas choisir la limite qui conduit à l’acceptation.
Les exigences relatives aux soudures doivent rester séparées de celles qui concernent le métal de base. AWS D1.1/D1.1M:2025-AMD1 traite du soudage des aciers de construction, notamment de la qualification des modes opératoires de soudage et des soudeurs, de la fabrication, des méthodes d’inspection et des critères d’acceptation des soudures (American Welding Society, 2025). Une limite applicable aux discontinuités d’une soudure ne peut pas être appliquée à une tôle non soudée, et une exigence de traction applicable au métal de base ne peut pas remplacer une qualification requise du mode opératoire de soudage ou un examen de la soudure. Les matériaux, les emplacements et les modes de défaillance sont différents.
Remplacer un essai direct par une conversion non qualifiée
La conversion de dureté est utile pour une comparaison contrôlée, mais elle ne constitue pas une mesure directe de la résistance à la traction. ISO 18265:2013 fournit des conversions entre les échelles de dureté ainsi que des estimations de la résistance à la traction pour certains matériaux métalliques, notamment les aciers non alliés et faiblement alliés, les aciers moulés et les aciers à outils. Elle avertit également que les valeurs converties ne remplacent pas les résultats obtenus avec la méthode d’essai normalisée appropriée (International Organization for Standardization, 2013).
Cet avertissement doit guider les décisions d’acceptation. Un résultat Brinell converti en résistance à la traction estimée peut être influencé par la composition de l’alliage, la microstructure, le traitement thermique, les dimensions de la section, l’état de surface et l’échelle de dureté elle-même. Une table de conversion ne peut pas établir l’allongement, le comportement à la limite d’élasticité, la ténacité à l’entaille ou les performances d’une soudure. Elle ne peut pas non plus pallier l’absence d’une éprouvette de traction.
Séquence d’examen de la conformité
- 1 Faire correspondre la désignation du matériau, la nuance, la forme du produit, la coulée ou le lot, l’épaisseur et l’édition de la norme avec l’exigence d’achat.
- 2 Confirmer l’emplacement et l’orientation de l’échantillon, ses dimensions, sa préparation et sa traçabilité.
- 3 Séparer la méthode d’essai de la clause d’acceptation.
- 4 Vérifier chaque propriété requise ainsi que la limite correcte dépendant de l’épaisseur ou de la température.
- 5 Examiner l’admissibilité à un nouvel essai et conserver le résultat initial.
- 6 Appliquer les critères de soudage uniquement à la soudure, à la zone affectée thermiquement ou au dossier de qualification identifié.
- 7 Consigner la décision finale et son fondement technique.
La liste de contrôle finale est simple, mais elle doit être appliquée dans l’ordre :
1. Faire correspondre la désignation du matériau, la nuance, la forme du produit, la coulée ou le lot, l’épaisseur et l’édition de la norme avec l’exigence d’achat. 2. Confirmer l’emplacement, l’orientation, les dimensions, la préparation et la traçabilité de l’échantillon conformément à la norme d’échantillonnage applicable. 3. Séparer la méthode d’essai de la clause d’acceptation ; ne jamais considérer ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 ou ISO 6506-1:2014 comme des spécifications de matériau à elles seules. 4. Vérifier chaque propriété requise, et pas seulement la résistance à la traction, puis la comparer à la limite correcte dépendant de l’épaisseur ou de la température. 5. Ne pas comparer des éprouvettes provenant d’emplacements différents comme si elles étaient équivalentes. 6. Considérer la conversion de dureté comme une estimation, sauf si la spécification applicable l’autorise expressément ; un essai direct reste nécessaire lorsqu’il est requis. 7. Appliquer les critères relatifs aux soudures uniquement à la soudure, à la zone affectée thermiquement ou au dossier de qualification identifié par le code de soudage applicable. 8. Ne pas supposer qu’un examen visuel, par ressuage, par magnétoscopie, radiographique ou ultrasonore démontre les propriétés mécaniques globales. AISC les identifie comme des méthodes d’examen non destructif et renvoie à l’article 8 de AWS D1.1/D1.1M pour les méthodes d’inspection des soudures et les critères d’acceptation (American Institute of Steel Construction, 2024). Les END peuvent révéler les discontinuités spécifiées ; ils n’établissent pas la résistance à la traction, la limite d’élasticité ou l’énergie Charpy dans l’ensemble de l’acier.
Un résultat numérique techniquement correct n’établit pas la conformité si l’identité du matériau, l’éprouvette, la méthode et le critère d’acceptation ne restent pas associés. Strong evidence
L’acceptation n’est défendable que lorsque chaque résultat est rattaché au bon matériau, à la bonne éprouvette, à la bonne méthode et au bon critère. En deçà de cette exigence, il ne s’agit que d’un chiffre sans décision valide.
Une séquence pratique pour établir la conformité de l’acier
La conformité de l’acier ne s’établit pas en joignant un rapport d’essai à un certificat matière et en constatant qu’une valeur dépasse un minimum. Le résultat n’est pertinent que lorsque quatre éléments concordent : l’acier identifié, la forme du produit, l’éprouvette et la procédure d’essai, ainsi que la clause d’acceptation qui régit la commande. Un résultat de traction obtenu sur une tôle ne peut pas automatiquement démontrer la conformité d’un tube, et une conversion de dureté ne peut pas remplacer l’essai de traction exigé par la spécification.
La séquence pratique commence par l’identification du matériau et se termine par une décision de conformité documentée.
Identifier le document applicable
Commencez par identifier exactement la nuance et la forme du produit telles qu’elles ont été fournies. Consignez la désignation, le numéro de coulée, les dimensions, l’état de livraison et le procédé de fabrication lorsque le document applicable l’exige. « Acier inoxydable austénitique » ne constitue pas une identification suffisante ; le dossier doit mentionner une désignation telle que tôle ASTM A240 Type 304, tube ASTM A106 Grade B ou tôle structurale ASTM A572 Grade 50. Une même nuance nominale peut être soumise à des exigences différentes lorsqu’elle est fournie sous forme de tôle, de barre, de tube, de pièce forgée ou de tube soudé.
Établissez ensuite la hiérarchie des documents de référence. La spécification du produit définit normalement les exigences chimiques, mécaniques, dimensionnelles et d’inspection, mais la commande d’achat, la spécification du projet, le plan, le code de construction applicable ou une dérogation approuvée peuvent ajouter des conditions. API Specification 5L, par exemple, traite des tubes en acier destinés aux systèmes de transport par conduites et prévoit que les documents d’achat identifient les exigences applicables en matière de fabrication, d’essais, d’inspection et d’acceptation (American Petroleum Institute, 2013). Pour les assemblages soudés structuraux, AWS D1.1/D1.1M:2025-AMD1 couvre le mode opératoire de soudage et la qualification des soudeurs, la fabrication, les méthodes d’inspection et les critères d’acceptation des soudures (American Welding Society, 2025).
Ne considérez pas ASTM A370-26 comme la spécification d’acceptation au seul motif qu’elle figure sur un rapport. ASTM A370-26 établit les procédures applicables aux essais de traction, de pliage, de dureté et de résilience des produits en acier, en acier inoxydable et en alliages connexes. Elle laisse l’acceptation à la spécification du produit applicable ou au contrat d’achat (ASTM International, 2026). Ainsi, la mention « testé selon ASTM A370 » identifie un cadre procédural ; elle n’établit pas à elle seule qu’une tôle, une barre ou un tube est conforme.
Le document applicable doit également identifier les propriétés exigées. Une spécification peut exiger une limite d’élasticité, une résistance à la traction, un allongement, une striction, une aptitude au pliage, une énergie absorbée Charpy, une dureté ou une combinaison de ces propriétés. Un résultat qui n’est pas exigé par le document applicable peut fournir des informations utiles, mais il ne peut pas remplacer un résultat obligatoire manquant.
Vérifier la conformité de l’échantillonnage et de la méthode
Une fois l’exigence connue, vérifiez la manière dont l’échantillon a été prélevé. ISO 377:2017 spécifie l’identification, l’emplacement et la préparation des échantillons et des pièces d’essai destinés aux essais mécaniques des profilés, barres, fils machine, produits plats et produits tubulaires en acier (International Organization for Standardization, 2017). Cela est important, car l’orientation, la distance par rapport à une surface, l’épaisseur du produit, l’emplacement de la soudure et l’identification de la coulée peuvent influer sur la propriété déclarée. Un essai correctement réalisé sur la mauvaise pièce reste un élément de preuve inadéquat.
Le rapport doit relier chaque éprouvette à la coulée, au lot, à la tôle, au tube ou à la soudure qu’elle représente. Vérifiez la fréquence et l’emplacement de l’échantillonnage par rapport à la spécification du produit, plutôt que de supposer qu’une seule éprouvette représente chaque article d’une expédition. Pour une construction soudée, déterminez si l’essai concerne le métal de base, le métal fondu ou la zone affectée thermiquement. L’examen non destructif constitue une question distincte : les examens visuel, par ressuage, par magnétoscopie, radiographique et ultrasonore localisent ou évaluent les discontinuités, tandis que les essais de traction et de résilience mesurent le comportement mécanique. Un résultat d’inspection visuelle ne peut pas remplacer un résultat de traction exigé.
Vérifiez ensuite la méthode d’essai effectivement utilisée ainsi que son édition. ISO 6892-1:2019 spécifie les essais de traction des matériaux métalliques à température ambiante et les propriétés mécaniques susceptibles d’être déterminées (International Organization for Standardization, 2019). Le rapport doit indiquer le type d’éprouvette, ses dimensions ou sa longueur de référence, son orientation, la température ainsi que les conditions pertinentes relatives à la machine ou à la régulation. Ces détails influent sur la possibilité de comparer l’allongement, la limite d’élasticité et la résistance à la traction aux limites fixées par la spécification du produit.
Pour les essais de résilience, ISO 148-1:2016 spécifie les essais pendulaires Charpy à entaille en V et à entaille en U destinés à déterminer l’énergie absorbée lors de l’impact (International Organization for Standardization, 2016). Le type d’entaille, les dimensions de l’éprouvette, la température d’essai et les valeurs individuelles doivent être vérifiés. Une valeur Charpy mesurée à température ambiante ne peut pas être comparée à une exigence formulée à −20 °C.
La dureté exige la même rigueur. ISO 6506-1:2014 spécifie la méthode Brinell applicable aux matériaux métalliques, y compris avec des machines fixes et portables (International Organization for Standardization, 2014). Vérifiez le type d’indenteur, la force, la durée de maintien, l’état de surface et l’emplacement de l’essai. ISO 18265:2013 fournit des conversions de dureté et des estimations de résistance à la traction pour certains matériaux métalliques, mais avertit que les valeurs converties ne remplacent pas les résultats obtenus selon la méthode d’essai normalisée appropriée (International Organization for Standardization, 2013). Une valeur Brinell convertie ne peut donc pas satisfaire une exigence de résistance à la traction, sauf si le document applicable autorise expressément cette méthode.
Comparer les résultats à la clause d’acceptation appropriée
Comparez chaque résultat individuel exigé à la clause d’acceptation exacte, et non à un tableau général trouvé ailleurs. La clause peut spécifier des limites minimales d’élasticité et de résistance à la traction, un allongement minimal associé à une longueur de référence, une dureté maximale, une énergie moyenne minimale de résilience, une valeur individuelle minimale d’impact ou des limites dimensionnelles et de discontinuités autorisées. Les unités et la température font partie de la comparaison. Les règles d’arrondissement également.
Examinez les valeurs individuelles avant d’accepter une moyenne. Si une exigence Charpy stipule à la fois une valeur moyenne et une valeur individuelle minimale, trois valeurs peuvent satisfaire la moyenne alors que l’une d’elles ne respecte pas la limite individuelle. Si l’allongement est indiqué pour une longueur de référence différente de celle exigée par la spécification, la valeur numérique n’est pas directement comparable. La même prudence s’applique à la limite d’élasticité lorsque le rapport n’indique pas si le résultat repose sur un palier d’écoulement ou sur une méthode fondée sur une limite conventionnelle d’élasticité spécifiée.
Un nouvel essai ne constitue pas un remède automatique à toute valeur non conforme. La spécification applicable au produit peut autoriser des éprouvettes supplémentaires lorsqu’un essai n’est pas valide, lorsqu’une éprouvette se rompt en dehors de l’emplacement autorisé ou lorsqu’une règle de nouvel essai définie s’applique. Elle peut exiger que les essais soient réalisés à partir de la même coulée ou du même lot, et préciser la manière dont les résultats de remplacement doivent être évalués. Un laboratoire ne peut pas effacer le premier résultat en produisant simplement un second résultat plus favorable. Le résultat initial, le motif du nouvel essai, son autorisation, les éprouvettes de remplacement et la règle finalement appliquée doivent rester consignés dans le dossier.
Pour les soudures, comparez les indications au tableau d’acceptation et à la méthode d’examen applicables. AISC recense les méthodes courantes d’examen non destructif et renvoie à la Clause 8 de AWS D1.1/D1.1M pour les méthodes d’inspection des soudures et les critères d’acceptation (American Institute of Steel Construction, 2024). La clause applicable peut distinguer les indications assimilables à des fissures, le manque de fusion, la porosité, les morsures ainsi que les limites de dimension ou d’emplacement. La mention « soumis à un contrôle ultrasonore » ne constitue pas une décision de conformité tant que l’indication n’a pas été évaluée selon les critères d’acceptation spécifiés.
Le processus rigoureux est donc le suivant : identifier la nuance et la forme du produit ; établir la spécification, le code ou le contrat applicable ; confirmer l’échantillonnage selon ISO 377:2017 ou la procédure spécifiée ; sélectionner la méthode ASTM ou ISO requise ; vérifier l’identité, l’orientation et les dimensions de l’éprouvette ainsi que les conditions d’essai ; examiner les résultats individuels et les documents justificatifs ; puis déterminer la conformité, l’admissibilité à un nouvel essai ou la non-conformité conformément aux règles applicables. Cette séquence empêche qu’une valeur valide soit utilisée comme élément de preuve inadéquat.
Références
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html