




ऊष्मा-उपचार वातावरण वास्तव में क्या नियंत्रित करता है

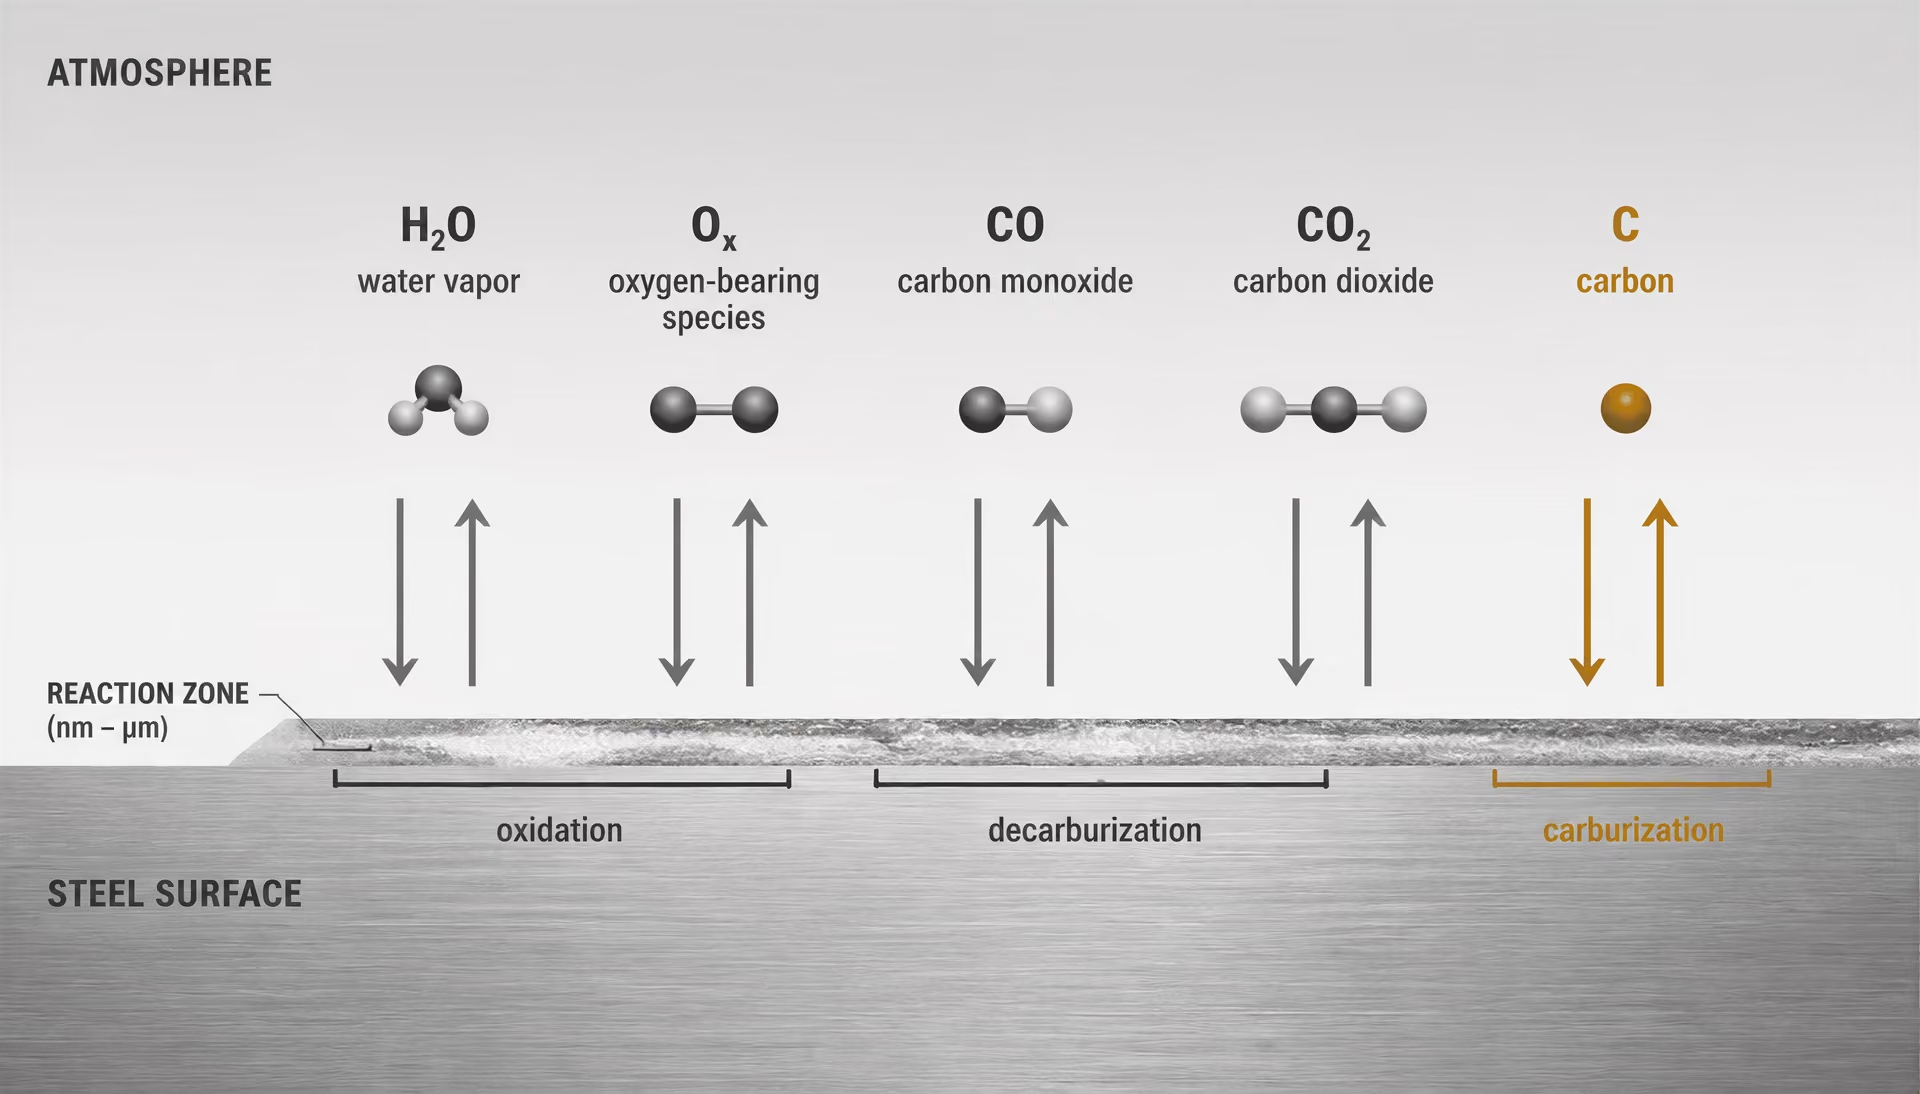
रासायनिक सीमा-शर्त के रूप में वातावरण
ऊष्मा-उपचार का वातावरण केवल भट्ठी में मौजूद गैस नहीं होता। यह उस समय इस्पात की सतह पर उपस्थित अभिक्रियाशील परिवेश होता है, जब भार को गर्म किया जाता है, निर्धारित तापमान पर रखा जाता है और ठंडा किया जाता है। इसकी संरचना वह रासायनिक सीमा-शर्त निर्धारित करती है, जिसके सापेक्ष ऑक्सीकरण, अपचयन, कार्बुरीकरण, डीकार्बुरीकरण और सतह की अन्य अभिक्रियाएँ आगे बढ़ती हैं। इस्पात उस स्थानीय परिवेश के प्रति प्रतिक्रिया करता है, केवल भट्ठी नियंत्रक के तापमान-पठन के प्रति नहीं।
अभिक्रियाशील वायुमंडलीय घटक
- ऑक्सीजन-युक्त प्रजातियाँ
- लोहे के ऑक्साइड बना सकती हैं और स्केल उत्पन्न कर सकती हैं।
- जलवाष्प
- ऑक्सीकरण को तेज कर सकती है और कार्बन-हानि में योगदान दे सकती है।
- कार्बन मोनोऑक्साइड
- कार्बन-स्थानांतरण साम्यावस्थाओं में भाग लेती है।
- कार्बन डाइऑक्साइड
- उपयुक्त परिस्थितियों में कार्बन विभव को बदल सकती है और कार्बन-क्षय को बढ़ावा दे सकती है।
- हाइड्रोजन
- अपचयन व्यवहार और ऑक्सीजन विभव को प्रभावित करती है।
- मीथेन
- कार्बनीकरण परिस्थितियों में कार्बन प्रदान कर सकती है।
उच्च तापमान पर गैसें सतह के साथ परमाणुओं का आदान-प्रदान करती हैं। ऑक्सीजनयुक्त प्रजातियाँ लौह ऑक्साइड बना सकती हैं और स्केल उत्पन्न कर सकती हैं। जलवाष्प ऑक्सीकरण को तेज कर सकती है और कार्बन-हानि में योगदान दे सकती है। कार्बनयुक्त प्रजातियाँ सतह पर कार्बन की पुनःपूर्ति भी कर सकती हैं या उसे हटा भी सकती हैं—यह गैस-अभिक्रियाओं और इस्पात में कार्बन की सक्रियता के बीच संतुलन पर निर्भर करता है। इसलिए कार्बन डाइऑक्साइड, कार्बन मोनोऑक्साइड, हाइड्रोजन, मीथेन, ऑक्सीजन और जलवाष्प केवल किसी “सुरक्षात्मक” गैस के लेबल नहीं हैं, बल्कि अभिक्रियाशील प्रजातियों के रूप में महत्वपूर्ण हैं।
ऑक्सीकरण से स्केल बनता है, जबकि सतही परतों से कार्बन की हानि कार्बन-क्षय उत्पन्न करती है। Strong evidence
U.S. Department of Commerce के National Bureau of Standards की पुस्तिका Heat Treatment and Properties of Iron and Steel (1966) सतह के दो प्राथमिक जोखिमों की सीधे पहचान करती है: ऑक्सीकरण से स्केल बनता है, जबकि सतही परतों से कार्बन की हानि डीकार्बुरीकरण उत्पन्न करती है। इसमें दहन-उत्पादों में जलवाष्प को भी हानिकारक बताया गया है। ये प्रभाव परस्पर जुड़े हुए हैं, लेकिन एकसमान नहीं हैं। किसी सतह पर दिखाई देने वाला स्केल बहुत कम हो सकता है, फिर भी उसका कार्बन-वितरण बदल चुका हो सकता है। इसके विपरीत, कोई पुर्जा अपने कार्बन का काफी भाग बनाए रख सकता है, फिर भी उस पर ऑक्साइड फिल्म हो सकती है, जो आयामी नियंत्रण, निरीक्षण, वेल्डिंग या बाद की फिनिशिंग में बाधा डालती है।
कार्बन विभव निर्दिष्ट तापमान पर किसी वायुमंडल द्वारा आरोपित कार्बन सक्रियता, जो यह दर्शाती है कि कार्बन इस्पात की सतह में प्रवेश करने या उससे बाहर निकलने की प्रवृत्ति रखता है।
कार्बन विभव, निर्धारित तापमान पर ऑस्टेनिटिक इस्पात में कार्बन जोड़ने या हटाने की वातावरण की प्रवृत्ति की व्यावहारिक अभिव्यक्ति है। यदि गैस की प्रभावी कार्बन सक्रियता इस्पात की सतह से कम है, तो कार्बन बाहर की ओर विसरित होता है और डीकार्बुरीकरण विकसित होता है। यदि गैस की प्रभावी कार्बन सक्रियता अधिक है, तो कार्बन सतह में प्रवेश करता है और कार्बुरीकरण हो सकता है। जब दोनों सक्रियताएँ संतुलित होती हैं, तो कार्बन-स्थानांतरण के संबंध में वातावरण लगभग उदासीन होता है; हालांकि परिणाम अभी भी समय, तापमान, मिश्रधातु-संरचना, गैस-प्रवाह और सतह की स्थिति पर निर्भर करता है।
ASM International की सामग्री Furnace Atmospheres for Heat Treating गैस-अभिक्रियाओं, प्रमुख गैसों और वाष्पों तथा वातावरण-संबंधी इस्पात डीकार्बुरीकरण को ऊष्मा-उपचार के केंद्रीय विषयों के रूप में प्रस्तुत करती है। ASM Handbook Volume 4B जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दाब से संबंधित मापों या संबंधों के माध्यम से कार्बन-विभव नियंत्रण का भी वर्णन करता है। इसी कारण कार्बन-विभव का निर्धारित मान वातावरण-मापन का विकल्प नहीं है। प्रासंगिक रासायनिक अवस्था का अनुमान कई निगरानी-चर से लगाया जा सकता है, लेकिन उन चरों को उस गैस का वर्णन करना चाहिए जो वास्तव में भार तक पहुँच रही है।
सतह की प्रतिक्रिया ठंडा होने के दौरान भी जारी रह सकती है। उपयुक्त वातावरण में ऑस्टेनिटाइज़ करने से स्वच्छ सतह की गारंटी नहीं मिलती, यदि भार उस तापमान से नीचे आने से पहले किसी ऑक्सीकारक या डीकार्बुरीकरणकारी अवस्था से गुजरता है, जिस पर ये अभिक्रियाएँ महत्वपूर्ण होती हैं। शमन के दौरान भी गर्म इस्पात जलवाष्प, ऑक्सीजन या खराब नियंत्रित गैसों के संपर्क में आ सकता है। इसलिए वातावरण नियंत्रण केवल होल्डिंग चरण तक सीमित नहीं, बल्कि पूरे तापीय चक्र का हिस्सा है।
केवल थोक तापमान पर्याप्त क्यों नहीं है
तापमान अभिक्रिया-दरों और प्रावस्था-रूपांतरणों को निर्धारित करता है, लेकिन यह सतह के रसायन को निर्दिष्ट नहीं करता। यदि उनकी गैसीय स्थितियाँ अलग हों, तो दोनों भट्ठी-भार 850 °C प्रदर्शित कर सकते हैं और फिर भी भट्ठी से अलग-अलग धातुकर्मीय परिणामों के साथ बाहर आ सकते हैं। एक में नियंत्रित कार्बन-विभव और ऑक्सीकरण की कम प्रवृत्ति हो सकती है; दूसरे में स्केल बनाने और कार्बन हटाने के लिए पर्याप्त ऑक्सीजनयुक्त प्रजातियाँ या नमी हो सकती है। तापयुग्म इन परिणामों में अंतर नहीं कर सकता।
यह अंतर तब अत्यंत महत्वपूर्ण हो जाता है, जब अपेक्षित परिणाम में सतह पर कार्बन का निर्धारित प्रवणता-वितरण शामिल हो। कठोरीकरण के लिए गर्म किए गए हाइपोयूटेक्टॉइड फेरिटिक इस्पात पर विचार करें। शमन के दौरान एक छोटी डीकार्बुरीकृत परत अप्रभावित कोर से अलग प्रकार से रूपांतरित हो सकती है, जिससे सतह नरम रह सकती है, भले ही कोर इच्छित ऑस्टेनिटाइज़िंग तापमान तक पहुँच गया हो। पुर्जा दृश्य निरीक्षण में सफल हो सकता है क्योंकि स्केल सीमित है, फिर भी कठोरता-प्रोफ़ाइल, धातुवैज्ञानिक परीक्षण, घिसाव-संबंधी आवश्यकता या थकान-संबंधी आवश्यकता में विफल हो सकता है। कार्बुरीकृत ग्रेड के लिए अतिरिक्त कार्बन-स्थानांतरण भी उतना ही अस्वीकार्य हो सकता है: केस-परत प्रक्रिया-विनिर्देश की अनुमति से अधिक गहरी या अधिक कार्बनयुक्त हो सकती है, जिसके परिणामस्वरूप अवशिष्ट ऑस्टेनाइट, कार्बाइड-निर्माण, विकृति और आयामी स्थिरता प्रभावित हो सकती है।
तापमान की एकरूपता भी सुरक्षा का एक झूठा आभास उत्पन्न करती है। मापे गए क्षेत्रों के बीच कम अंतर होने पर भी भट्ठी में भार की व्यवस्था, परिसंचरण, द्वार से रिसाव, बर्नर-उत्पादों या निकासित वातावरण के कारण कार्यपुर्जा की सतह पर अलग-अलग गैसीय स्थितियाँ हो सकती हैं। किसी आवरित तापयुग्म द्वारा इच्छित तापमान दर्ज किया जा सकता है, जबकि किसी खुले स्थान के पास स्थित पुर्जे को ऑक्सीकारक गैस-प्रवाह प्राप्त हो रहा हो। ऐसी स्थिति में नियंत्रक तापमान के बारे में सही, लेकिन प्रक्रिया-परिणाम के बारे में गलत होता है।[1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press. Cambridge University Press chapter, 2012. Cambridge University Press publication
Cambridge University Press के अध्याय “Atmosphere Control for the Protection of Metals During Production Processes” (2012) कार्य के लिए पुनःतापन और अंतिम ऊष्मा-उपचार के बीच अंतर करता है। यह अंतर महत्वपूर्ण है, क्योंकि फोर्जिंग से पहले स्वीकार्य स्केल को बाद की प्रक्रिया में हटाया जा सकता है, जबकि अंतिम कठोरीकरण के बाद उत्पन्न स्केल या डीकार्बुरीकरण सीधे वितरित किए जाने वाले पुर्जे को बदल सकता है। दोनों ही स्थितियों में अनियंत्रित ऑक्सीकारक वातावरण स्केलिंग और इस्पात में डीकार्बुरीकरण उत्पन्न कर सकता है; अंतर केवल स्वीकार्य परिणाम का होता है।
सतही अभिक्रियाएँ समय पर भी निर्भर करती हैं। लोडिंग या स्थानांतरण के दौरान थोड़े समय के लिए हुई विचलित अवस्था एक ज्यामिति के लिए नगण्य हो सकती है और दूसरी के लिए हानिकारक। पतले किनारे, चूड़ियाँ, तीखे कोने और अधिक सतह-क्षेत्र वाले पृष्ठ मोटे अनुप्रस्थ भाग की तुलना में तेजी से प्रतिक्रिया कर सकते हैं। मिश्रधातु तत्त्व ऑक्सीकरण-व्यवहार को बदल सकते हैं, लेकिन वे सीमा-शर्त को नियंत्रित करने की आवश्यकता समाप्त नहीं करते। इसलिए “भट्ठी निर्धारित तापमान तक पहुँच गई” प्रक्रिया-रिकॉर्ड का केवल अधूरा भाग है।
संरक्षण और प्रक्रिया-नियंत्रण के बीच अंतर
| संरक्षण | प्रक्रिया नियंत्रण |
|---|---|
| प्राथमिक उद्देश्य | दृश्य ऑक्सीकरण और स्केल को सीमित करना |
| रासायनिक आवश्यकता | ऑक्सीजन, कार्बन, नाइट्रोजन या हाइड्रोजन के आदान-प्रदान को नियंत्रित करना |
| सत्यापन | प्रारंभिक जाँच के लिए दृश्य रूप पर्याप्त हो सकता है |
| स्वीकृति का आधार | सतही रसायन और धातुकर्मीय परीक्षण परिणाम |
संरक्षण का अर्थ दृश्य ऑक्सीकरण, स्केल और संबंधित सतही क्षति को सीमित करना है। प्रक्रिया-नियंत्रण इससे आगे जाता है: इसके लिए आवश्यक है कि वातावरण बार-बार निर्दिष्ट सतही रसायन उत्पन्न करे। यही अंतर देखने में स्वच्छ पुर्जे और धातुकर्मीय दृष्टि से वैध पुर्जे को अलग करता है।
नाइट्रोजन-समृद्ध या अन्य कम-ऑक्सीकरण वाला वातावरण स्पष्ट स्केल को दबा सकता है, फिर भी यदि उसका कार्बन-विभव गलत हो तो डीकार्बुरीकरण होने दे सकता है। इसलिए केवल इस आधार पर चुनी गई गैस कि वह रंग-परिवर्तन रोकती है, कठोरीकरण, एनीलिंग, नॉर्मलाइज़िंग या कार्बुरीकरण के लिए अनुपयुक्त हो सकती है। आवश्यक प्रश्न यह नहीं है कि “क्या सतह चमकीली बनी रही?” बल्कि यह है कि “क्या सतह ने गैस के साथ ऑक्सीजन, कार्बन, नाइट्रोजन या हाइड्रोजन का विनिमय अनुमत दिशा और अनुमत मात्रा में किया?”
ASM International द्वारा 2017 में प्रस्तुत भट्ठी-वातावरण नियंत्रण में नियंत्रण के दो प्रमुख समूह बताए गए हैं: भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण। आपूर्ति-वातावरण नियंत्रण का संबंध भट्ठी तक पहुँचाई जाने वाली गैस या गैस-मिश्रण से है—इसके उत्पादन, मिश्रण, शुद्धता, दाब और संबंधित संरचना से। भट्ठी-वातावरण नियंत्रण का संबंध उस स्थिति से है जो ताप-कक्ष के भीतर और कार्य-सतह पर तब मौजूद होती है, जब रिसाव, दहन, विघटन, फिक्स्चर के साथ अभिक्रिया और भार के साथ अभिक्रिया आपूर्ति की गई गैस को बदल चुके होते हैं। सही ढंग से तैयार की गई आपूर्ति भी गलत भट्ठी-वातावरण उत्पन्न कर सकती है। इसका उलटा भी सही है: कक्ष का पठन स्वीकार्य दिखाई दे सकता है, जबकि आपूर्ति-प्रणाली अस्थिर हो और अगला भार किसी भिन्न स्थिति के संपर्क में आए।
मापन और सत्यापन का इच्छित परिणाम के अनुरूप होना आवश्यक है। ऑक्सीजन-विभव या ओसांक से संबंधित पठन ऑक्सीकारक प्रवृत्ति प्रकट कर सकते हैं, जबकि जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दाब से संबंधित संबंध कार्बन-विभव नियंत्रण में सहायक हो सकते हैं। मापन-स्थान महत्वपूर्ण है, और प्रतिक्रिया-समय भी। गैस-प्रवेश के पास लगा सेंसर घनी तरह भरे गए पुर्जों के आसपास के वातावरण का प्रतिनिधित्व नहीं कर सकता।
इसी कारण वातावरण नियंत्रण को किसी कोटिंग या बाद-उपचार विनिर्देश के साथ भ्रमित नहीं किया जाना चाहिए। ISO 17834:2003, 1000 °C (1273 K) तक संक्षारण और उच्च-तापमान ऑक्सीकरण से सुरक्षा के लिए तापीय रूप से छिड़की गई धातु-कोटिंग से संबंधित है। ISO 12944-4:2017 कार्बन-इस्पात और निम्न-मिश्रधातु इस्पात संरचनाओं के लिए सतह-तैयारी ग्रेड से संबंधित है, जिसमें बिना कोटिंग वाली, तापीय रूप से छिड़की गई, गैल्वनाइज़्ड, विद्युत्-लेपित, शेरेडाइज़्ड और पेंट की गई सतहें शामिल हैं। ये मानक सुरक्षात्मक सतहों या उनकी तैयारी से संबंधित हैं; ये ऑस्टेनिटाइज़िंग के दौरान कार्बन-विभव के नियंत्रण का स्थान नहीं लेते।
वेल्डिंग और संबद्ध प्रक्रियाओं से जुड़े ऊष्मा-उपचार के लिए ISO 17663:2023, वायु या नियंत्रित वातावरण में किए जाने वाले ऊष्मा-उपचार हेतु गुणवत्ता-आवश्यकताएँ निर्दिष्ट करता है, मुख्यतः फेरिटिक इस्पात तथा कार्यशाला या स्थल पर किए जाने वाले कार्यों के लिए। इसका क्षेत्र-केंद्र इस केंद्रीय बिंदु को पुष्ट करता है: वातावरण गुणवत्ता-नियंत्रित प्रक्रिया का हिस्सा है। केवल भट्ठी के तापमान का रिकॉर्ड यह स्थापित नहीं कर सकता कि ऑक्सीकरण सीमित था, डीकार्बुरीकरण विनिर्देश के भीतर रहा, या इच्छित सतही कार्बन-वितरण पूरे चक्र के दौरान बना रहा।
ऑक्सीकरण, स्केल और इस्पात की सतह

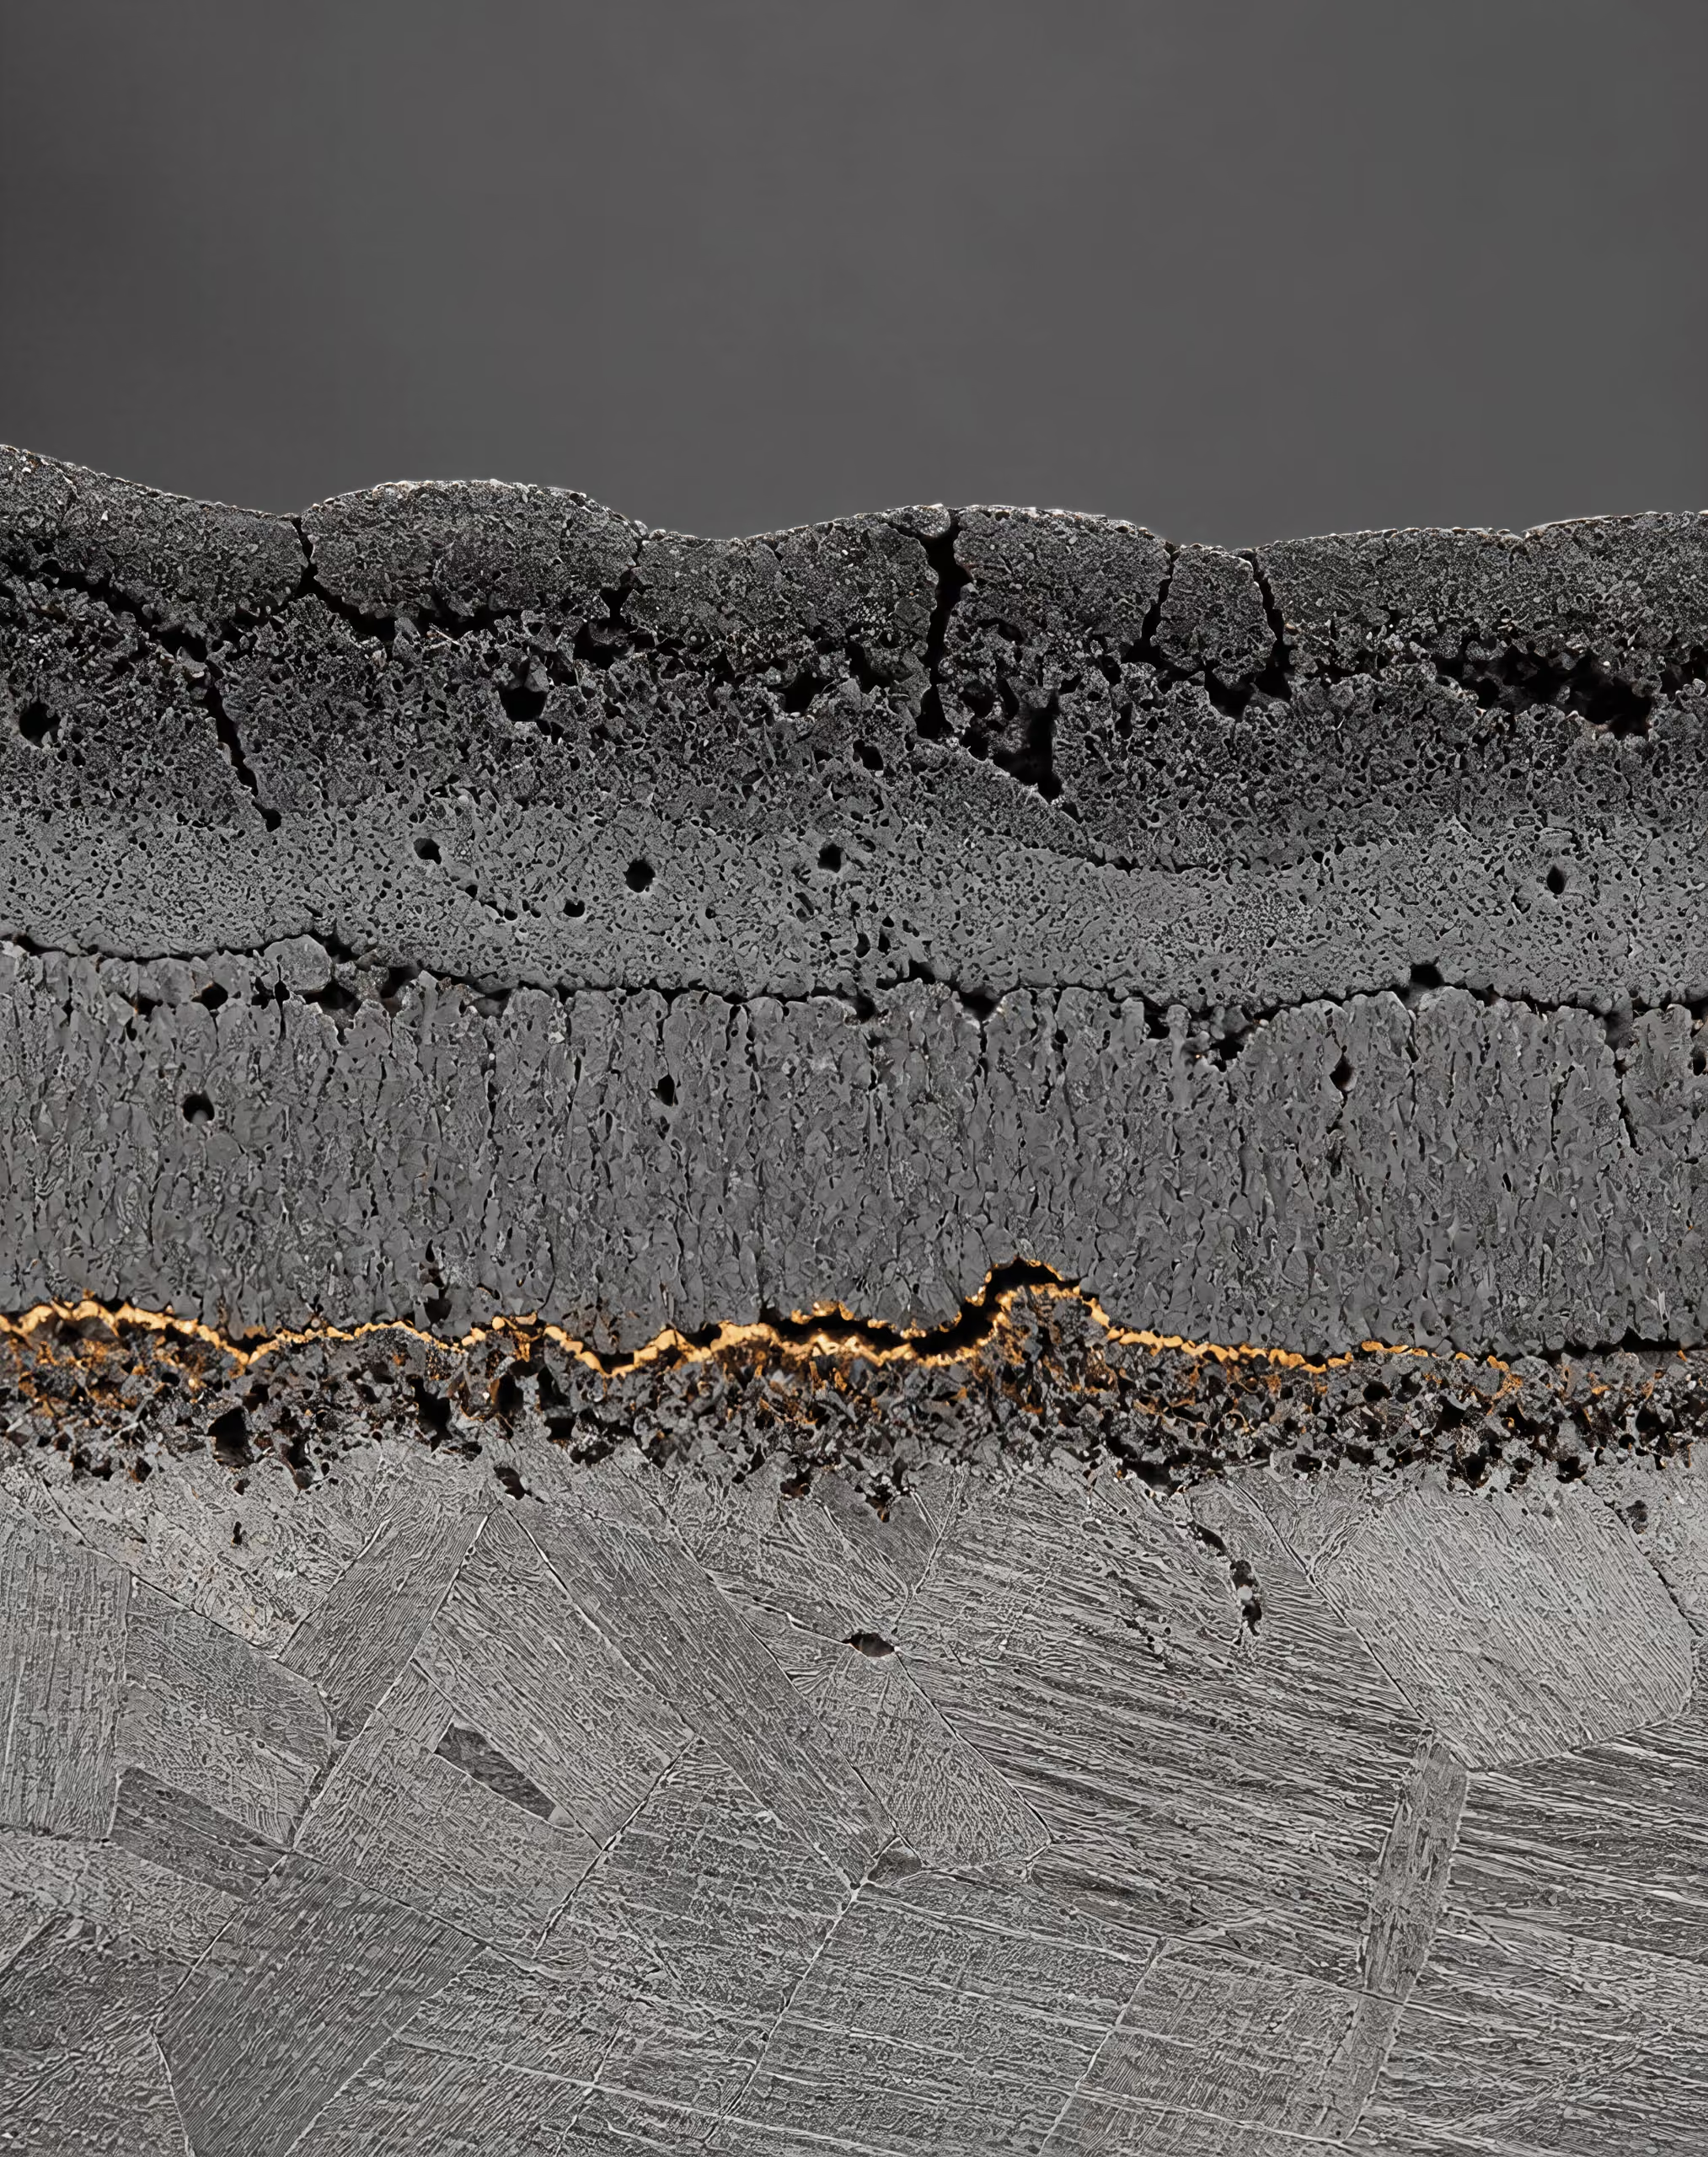
गर्म करने के दौरान स्केल कैसे बनता है
स्केल वह ऑक्साइड है जो तब बनता है जब गर्म इस्पात की सतह भट्ठी के वातावरण में ऑक्सीजनयुक्त पदार्थ के साथ अभिक्रिया करती है। इस अभिक्रिया के लिए केवल मुक्त ऑक्सीजन गैस का होना आवश्यक नहीं है। जलवाष्प, कार्बन डाइऑक्साइड तथा दहन-उत्पादों के साथ प्रवेश करने वाली या रिसाव के कारण अंदर आने वाली वायु—सभी इसमें भाग ले सकती हैं। अभिक्रिया की दर तापमान, संपर्क-अवधि, गैस की संरचना, इस्पात की संरचना और गर्म करने से पहले सतह की स्थिति से नियंत्रित होती है।
उच्च तापमान पर सतह पर मौजूद लौह, ऑक्सीजनयुक्त प्रजातियों को इलेक्ट्रॉन प्रदान करता है। इसके परिणामस्वरूप wüstite (FeO), magnetite (Fe₃O₄) और hematite (Fe₂O₃) जैसे लौह ऑक्साइड बन सकते हैं। ये अवस्थाएँ आवश्यक नहीं कि समान अनुपात में उपस्थित हों, और केवल रंग के आधार पर किसी दिखाई देने वाली गहरी परत को एक ही संरचना का नहीं माना जा सकता। सबसे बाहरी ऑक्साइड, धातु से सटी परत से भिन्न हो सकता है, जबकि मिश्रधातु-तत्व स्केल की संरचना को बदल सकते हैं या अलग ऑक्साइड उत्पन्न कर सकते हैं। एक पतली, दृढ़ता से चिपकी हुई परत और मोटी, दरारयुक्त, ढीली तरह से जुड़ी हुई स्केल—दोनों “ऑक्साइड” हैं, लेकिन उनका धातुकर्मीय महत्व समान नहीं होता।
Heat Treatment and Properties of Iron and Steel (1966) में U.S. Department of Commerce के National Bureau of Standards ने ऑक्सीकरण को स्केल का स्रोत और सतह से कार्बन की हानि को डीकार्बराइजेशन के रूप में पहचाना है। इसमें दहन-उत्पादों में उपस्थित जलवाष्प को हानिकारक भी बताया गया है। यह अंतर महत्वपूर्ण है, क्योंकि ऑक्सीकरण और डीकार्बराइजेशन एक साथ हो सकते हैं, फिर भी वे एक ही अभिक्रिया नहीं हैं। ऑक्सीकरण सतह की धातु का उपभोग करता है या उसे रूपांतरित करता है; डीकार्बराइजेशन सतह के ठीक नीचे स्थित इस्पात में कार्बन की सांद्रता को कम करता है। इसलिए भट्ठी की कोई स्थिति दिखाई देने वाली स्केल-परत, कार्बन-क्षीण क्षेत्र या दोनों उत्पन्न कर सकती है।
अलग हुए स्केल के परिणाम
- सतही अनावरण परत-उखड़ने से ताजा इस्पात खुल सकता है और एक अन्य ऑक्सीकरण चक्र की अनुमति मिल सकती है।
- भट्ठी संदूषण अलग हुआ पदार्थ भट्ठी के तल को अवरुद्ध कर सकता है।
- औजार क्षति स्केल रोलों पर निशान डाल सकता है और डाइयों को संदूषित कर सकता है।
- आयामी परिवर्तन अवशिष्ट स्केल बाद की फोर्जिंग, रोलिंग या मशीनिंग को प्रभावित कर सकता है।
तापन चक्र आगे बढ़ने के साथ स्केल का निर्माण भी बदलता है। प्रारंभिक ऑक्सीकरण अपेक्षाकृत सतत परत बना सकता है। निरंतर वृद्धि से स्केल अधिक मोटी और कम दृढ़ता से चिपकी हुई हो सकती है, विशेषकर तब जब तापीय प्रसार, भट्ठी में संभालने की प्रक्रिया या रूपांतरण-जनित तनाव इसे प्रभावित करें। बार-बार गर्म करने और ठंडा करने से दरारें पड़ सकती हैं और परत झड़ सकती है। इसके बाद स्केल कार्यखंड से अलग होकर ताजा इस्पात को उजागर कर सकती है, जिससे एक और ऑक्सीकरण चक्र संभव हो जाता है। अलग हुई सामग्री हानिरहित मलबा नहीं होती: यह रोलों पर निशान बना सकती है, भट्ठी के तल को अवरुद्ध कर सकती है, डाइयों को दूषित कर सकती है और बाद में सामग्री के फोर्जन, रोलिंग या मशीनिंग के दौरान आयामी भिन्नता उत्पन्न कर सकती है।
Cambridge University Press के अध्याय “Atmosphere Control for the Protection of Metals During Production Processes” (2012) में कार्य-उपयोग हेतु पुनर्तापन और अंतिम ऊष्मा-उपचार को अलग-अलग माना गया है। यह विभाजन आवश्यक है। फोर्जिंग या रोलिंग के लिए पुनर्तापन के दौरान कुछ स्केल को डीस्केलिंग, विरूपण, पिकलिंग, ब्लास्टिंग या बाद की मशीनिंग द्वारा हटाया जा सकता है। प्रक्रिया ऐसी सतही क्षति को सहन कर सकती है जो तैयार घटक पर अस्वीकार्य होती, बशर्ते आवश्यक अनुप्रस्थ काट को प्रभावित किए बिना स्केल और उससे प्रभावित धातु को हटा दिया जाए।
अंतिम ऊष्मा-उपचार में ऐसी सहनशीलता कम होती है। ऑस्टेनिटीकरण, हार्डनिंग, टेम्परिंग, एनीलिंग और तनाव-निवारण को इस प्रकार निर्दिष्ट किया जा सकता है कि विशिष्ट सतही स्थिति के साथ-साथ एक विशेष थोक सूक्ष्मसंरचना भी प्राप्त हो। स्केल आयामों को बदल सकती है, क्वेंचिंग के दौरान संपर्क में बाधा डाल सकती है, ग्राइंडिंग के निशानों या दरारों को छिपा सकती है और बाद की मशीनिंग के लिए निर्धारित अतिरिक्त मात्रा को प्रभावित कर सकती है। यह दृश्य, चुंबकीय-कण या अन्य निरीक्षण विधियों के परिणाम को भी बदल सकती है। जिस भाग के कोर में आवश्यक कठोरता प्राप्त हो गई हो, वह फिर भी सतह संबंधी आवश्यकता में विफल हो सकता है, क्योंकि उसके ऑक्साइड और कार्बन की स्थिति नियंत्रित नहीं की गई थी।
ऑक्सीकरणकारी प्रजातियाँ और भट्ठी में वायु-रिसाव
वातावरण केवल उन अभिक्रियाओं के संदर्भ में सुरक्षात्मक होता है जिन्हें वह दबाता है। इसलिए भट्ठी के वातावरण का नियंत्रण भट्ठी में पहुँचाई जाने वाली गैस तथा अवांछित गैसों को बाहर रखने की भट्ठी की क्षमता—दोनों से संबंधित है। ASM International की ASM Handbook, Volume 4B (2017), “भट्ठी और आपूर्ति-वातावरण नियंत्रण” को नियंत्रण के दो प्रमुख समूहों के रूप में पहचानती है। गैस की गुणवत्ता खुले दरवाजे, विफल सील, क्षतिग्रस्त मफल, अनुचित रूप से समायोजित बर्नर या ऐसी दाब-स्थिति की भरपाई नहीं कर सकती जो गर्म क्षेत्र में वायु खींच लाती हो।
वायु-रिसाव से आणविक ऑक्सीजन, नाइट्रोजन और नमी प्रवेश करते हैं। ऑक्सीजन प्रत्यक्ष ऑक्सीकरण को बढ़ावा देती है, जबकि जलवाष्प लौह के साथ अभिक्रिया कर सकती है और ऐसी अभिक्रियाओं में भी भाग ले सकती है जो इस्पात की सतह पर कार्बन विभव को बदलती हैं। कार्बन डाइऑक्साइड एक अन्य प्रतिक्रियाशील घटक है। कार्बन मोनोऑक्साइड और कार्बन डाइऑक्साइड वाले वातावरण में इन गैसों के बीच संतुलन यह प्रभावित करता है कि सतह पर कार्बन बढ़ने, कार्बन घटने या इस्पात के साथ साम्यावस्था के निकट पहुँचने की प्रवृत्ति होगी। प्रासंगिक स्थिति केवल यह नहीं है कि किसी गैस को “सुरक्षात्मक” कहा जाता है; महत्वपूर्ण बात कार्यसतह पर रासायनिक विभव है।
ASM की 2017 की भट्ठी-वातावरण संबंधी सामग्री गैस-अभिक्रियाओं, प्रमुख गैसों और वाष्पों तथा वातावरण-संबंधी इस्पात डीकार्बराइजेशन को ऊष्मा-उपचार प्रौद्योगिकी के केंद्रीय भागों के रूप में देखती है। Steel Heat Treatment Handbook (CRC Press, 2014) में भी ऑक्सीकरण-प्रतिरोध और सतही कार्बन नियंत्रण के संबंध में कार्बन डाइऑक्साइड, अमोनिया तथा अन्य प्रतिक्रियाशील गैसों पर चर्चा की गई है। उदाहरण के लिए, उपयुक्त प्रक्रियाओं में अमोनिया नाइट्रोजन उपलब्ध करा सकता है, लेकिन उसके अपघटन-उत्पाद तथा उनसे उत्पन्न हाइड्रोजन और नाइट्रोजन का संतुलन इसे सार्वभौमिक एंटी-स्केल गैस नहीं बनाते। प्रत्येक वातावरण का मिलान इस्पात ग्रेड, तापमान, भट्ठी-डिजाइन, लोडिंग-पैटर्न और आवश्यक सतही कार्बन-स्थिति से किया जाना चाहिए।
जलवाष्प पर विशेष ध्यान देना आवश्यक है, क्योंकि भट्ठी बंद दिखाई देने पर भी यह उपस्थित हो सकती है। दहन-तापन में सामान्य अभिक्रिया-उत्पाद के रूप में जल बनता है, और गीली चार्ज-सामग्री, शीतलन-प्रणालियों में रिसाव, नम आपूर्ति-गैस या खराब सुखाने की प्रक्रिया इसकी मात्रा बढ़ा सकती है। इसलिए केवल गैस के नाम की तुलना में ओसांक, ऑक्सीजन का आंशिक दाब, कार्बन डाइऑक्साइड और संबंधित माप अधिक उपयोगी प्रक्रिया-सूचना दे सकते हैं। ASM Volume 4B जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दाब से संबंधित मापों या संबंधों के माध्यम से कार्बन-विभव नियंत्रण का वर्णन करता है। ये चर यह निर्धारित करने में सहायता करते हैं कि सतह ऑक्सीकृत होगी, डीकार्बराइज होगी, कार्बराइज होगी या इच्छित इस्पात-रसायन के निकट बनी रहेगी।
आवश्यक वातावरण प्रचालन के उद्देश्य पर भी निर्भर करता है। गर्म कार्य के लिए प्रयुक्त पुनर्तापन भट्ठी नियंत्रित ऑक्सीकरण को स्वीकार कर सकती है, जिसके बाद यांत्रिक रूप से स्केल हटाई जाती है, जबकि कार्बराइज्ड या उच्च-कार्बन घटक के लिए अंतिम हार्डनिंग भट्ठी में सामान्यतः स्केल और कार्बन सक्रियता—दोनों का कहीं अधिक कठोर नियंत्रण आवश्यक होता है। दोनों प्रचालनों को समान मानने से ऐसी सतही स्थिति स्वीकार किए जाने का जोखिम रहता है जो बाद की निरीक्षण या सेवा-संबंधी आवश्यकता को अमान्य कर दे।
ISO 17663:2023 वायु या नियंत्रित वातावरण में ऊष्मा-उपचार के लिए गुणवत्ता आवश्यकताएँ निर्दिष्ट करता है, मुख्यतः फेरिटिक इस्पातों के लिए, और वेल्डिंग तथा संबद्ध प्रक्रियाओं से संबंधित कार्यशालाओं और स्थल पर किए जाने वाले कार्यों को शामिल करता है। यह वायुमंडलीय नियंत्रण को किसी एक गैस-विधि में परिवर्तित नहीं करता। इसके बजाय यह प्रक्रिया-दृष्टिकोण को सुदृढ़ करता है: वातावरण, उपकरण, निगरानी, अभिलेख और निर्दिष्ट परिणाम—सभी में परस्पर सामंजस्य होना चाहिए।
स्केल हटाना और उसके धातुकर्मीय परिणाम
| हटाने की विधि | संभावित परिणाम |
|---|---|
| यांत्रिक स्केल-हटाना | गड्ढों में ऑक्साइड छोड़ सकता है या खरोंच जैसे गहरे कटाव उत्पन्न कर सकता है |
| शॉट या अपघर्षक ब्लास्टिंग | खुरदरापन बदल सकती है और किनारों को गोल कर सकती है |
| अम्ल-शोधन | खुरदरापन बढ़ा सकती है या हाइड्रोजन-संबंधी चिंताएँ उत्पन्न कर सकती है |
| घिसाई | निकटवर्ती प्रभावित धातु को हटाती है, आयाम बदलती है और स्थानीय तापन उत्पन्न कर सकती है |
स्केल हटाना मूल इस्पात-सतह को पुनर्स्थापित करने के समान नहीं है। यांत्रिक डीस्केलिंग से स्वस्थ धातु उजागर हो सकती है, लेकिन इससे गड्ढों में ऑक्साइड रह सकता है, खांचे बन सकते हैं या दिशात्मक निशान उत्पन्न हो सकते हैं। शॉट ब्लास्टिंग और अपघर्षक ब्लास्टिंग खुरदरापन बदलते हैं और किनारों को गोल कर सकते हैं। पिकलिंग रासायनिक आक्रमण द्वारा ऑक्साइड घोलती है, फिर भी अत्यधिक या खराब ढंग से नियंत्रित पिकलिंग से खुरदरापन बढ़ सकता है या संवेदनशील उच्च-शक्ति इस्पातों में हाइड्रोजन-संबंधी चिंताएँ उत्पन्न हो सकती हैं। ग्राइंडिंग से स्केल और उसके निकट की प्रभावित धातु हट जाती है, लेकिन इससे आयाम बदलते हैं और स्थानीय तापन उत्पन्न हो सकता है।
सबसे गंभीर त्रुटि दिखाई देने वाले ऑक्साइड को हटाकर यह मान लेना है कि धातुकर्मीय प्रभाव भी समाप्त हो गया है। यदि ऑक्सीकरण के साथ डीकार्बराइजेशन हुआ हो, तो कार्बन-क्षीण परत स्केल के नीचे तक फैली हो सकती है। डीस्केलिंग उसके कार्बन-विषय को पुनर्स्थापित नहीं करेगी। इस्पात और उपचार के आधार पर प्रभावित परत को मशीनिंग द्वारा हटाना, पुनःप्रसंस्करण करना या केवल परीक्षण के बाद स्वीकार करना आवश्यक हो सकता है, यदि परीक्षण यह सिद्ध करे कि वह विनिर्देशन के भीतर है। सतही कठोरता, केस-गहराई, थकान-प्रदर्शन और दरार-संवेदनशीलता—सभी इस बात पर निर्भर कर सकते हैं कि साफ की गई सतह के नीचे क्या बचा है।
स्केल हटाने से निरीक्षण के परिणाम भी प्रभावित हो सकते हैं। मोटी ऑक्साइड परत असातत्य को छिपा सकती है, जबकि आक्रामक सफाई संकीर्ण दोषों को खोलकर उन्हें अधिक आसानी से पहचानने योग्य बना सकती है। सतही खुरदरापन चुंबकीय-कण या पेनेट्रेंट परीक्षण में संकेतों को बढ़ा सकता है, और बचा हुआ अपघर्षक या रासायनिक संदूषण कोटिंग या प्लेटिंग में बाधा डाल सकता है। इसलिए निरीक्षण-विधि, स्वीकृति-मापदंड और सफाई-प्रक्रिया को अलग-अलग कार्यशाला चरणों के रूप में नहीं, बल्कि एक साथ विचार करना चाहिए।
हर गहरी सतह को एक ही कारण से हटाना आवश्यक नहीं होता। एक पतली, दृढ़ता से चिपकी हुई ऑक्साइड फिल्म, परतदार उच्च-तापमान स्केल, टेम्पर-रंग और उपचार-वातावरण से बचा अवशेष—इनकी संरचना, मोटाई, आसंजन और प्रदर्शन पर प्रभाव अलग-अलग हो सकते हैं। केवल उनका रूप पर्याप्त प्रमाण नहीं है। जब सतह की स्थिति महत्वपूर्ण हो, तब सतह-परीक्षण, कठोरता-मापन, धातुवैज्ञानिक जाँच या रासायनिक और आयामी सत्यापन आवश्यक हो सकता है।
अलग-अलग मानक बाद में किए जाने वाले संरक्षण से संबंधित हैं, स्वयं भट्ठी के वातावरण से नहीं। ISO 17834:2003, 1000 °C (1273 K) तक के तापमान पर संक्षारण और उच्च-तापमान ऑक्सीकरण से सुरक्षा के लिए थर्मली स्प्रे किए गए धातु-लेपों को शामिल करता है। ISO 12944-4:2017 कार्बन-इस्पात और निम्न-मिश्रधातु इस्पात संरचनाओं के लिए तैयारी-ग्रेड निर्धारित करता है तथा बिना लेप वाली, थर्मली स्प्रे की गई, गैल्वनाइज़्ड, इलेक्ट्रोप्लेटेड, शेरार्डाइज़्ड और पेंट की गई सतहों में अंतर करता है। ये वर्गीकरण खराब भट्ठी-नियंत्रण का औचित्य नहीं बनते। कोई लेप तैयार सतह की रक्षा कर सकता है, लेकिन वह बिना मापी गई डीकार्बराइज्ड परत, आयामी हानि या किसी दोष में फँसे ऑक्साइड को विश्वसनीय रूप से ठीक नहीं कर सकता। सतही संरक्षण की शुरुआत तापन के दौरान इस्पात–वातावरण अभिक्रिया को नियंत्रित करने से होती है।
डीकार्बराइजेशन और सतही कार्बन नियंत्रण
डीकार्बराइजेशन गर्म करने के दौरान इस्पात की सतह से कार्बन के निकल जाने को कहते हैं। यह ऑक्सीकरण के समान नहीं है। ऑक्सीकरण में लौह और मिश्रधातु तत्वों के साथ अभिक्रिया होकर स्केल बनता है, जबकि डीकार्बराइजेशन स्केल के नीचे इस्पात की रासायनिक संरचना को बदलता है या कभी-कभी स्केल बनने के साथ-साथ होता है। इसलिए किसी भट्ठी में देखने में चमकीली सतह बन सकती है, फिर भी कार्बन की हानि अस्वीकार्य स्तर तक हो सकती है; या स्केलयुक्त सतह बन सकती है, जबकि उसके नीचे कार्बन की मात्रा विनिर्देशन के निकट बनी रहती है।
अमेरिकी राष्ट्रीय मानक ब्यूरो की पुस्तिका Heat Treatment and Properties of Iron and Steel (1966) इन दोनों जोखिमों की स्पष्ट पहचान करती है: सुरक्षात्मक वातावरणों का उपयोग सतही ऑक्सीकरण अथवा स्केलिंग तथा सतही परतों से कार्बन की हानि अथवा डीकार्बराइजेशन को रोकने के लिए किया जाता है। इसमें दहन-उत्पादों में उपस्थित जलवाष्प को भी हानिकारक बताया गया है। यह अंतर महत्वपूर्ण है, क्योंकि उपचार के बाद स्केल हटाने से इस्पात से बाहर विसरित हो चुका कार्बन वापस नहीं आता।

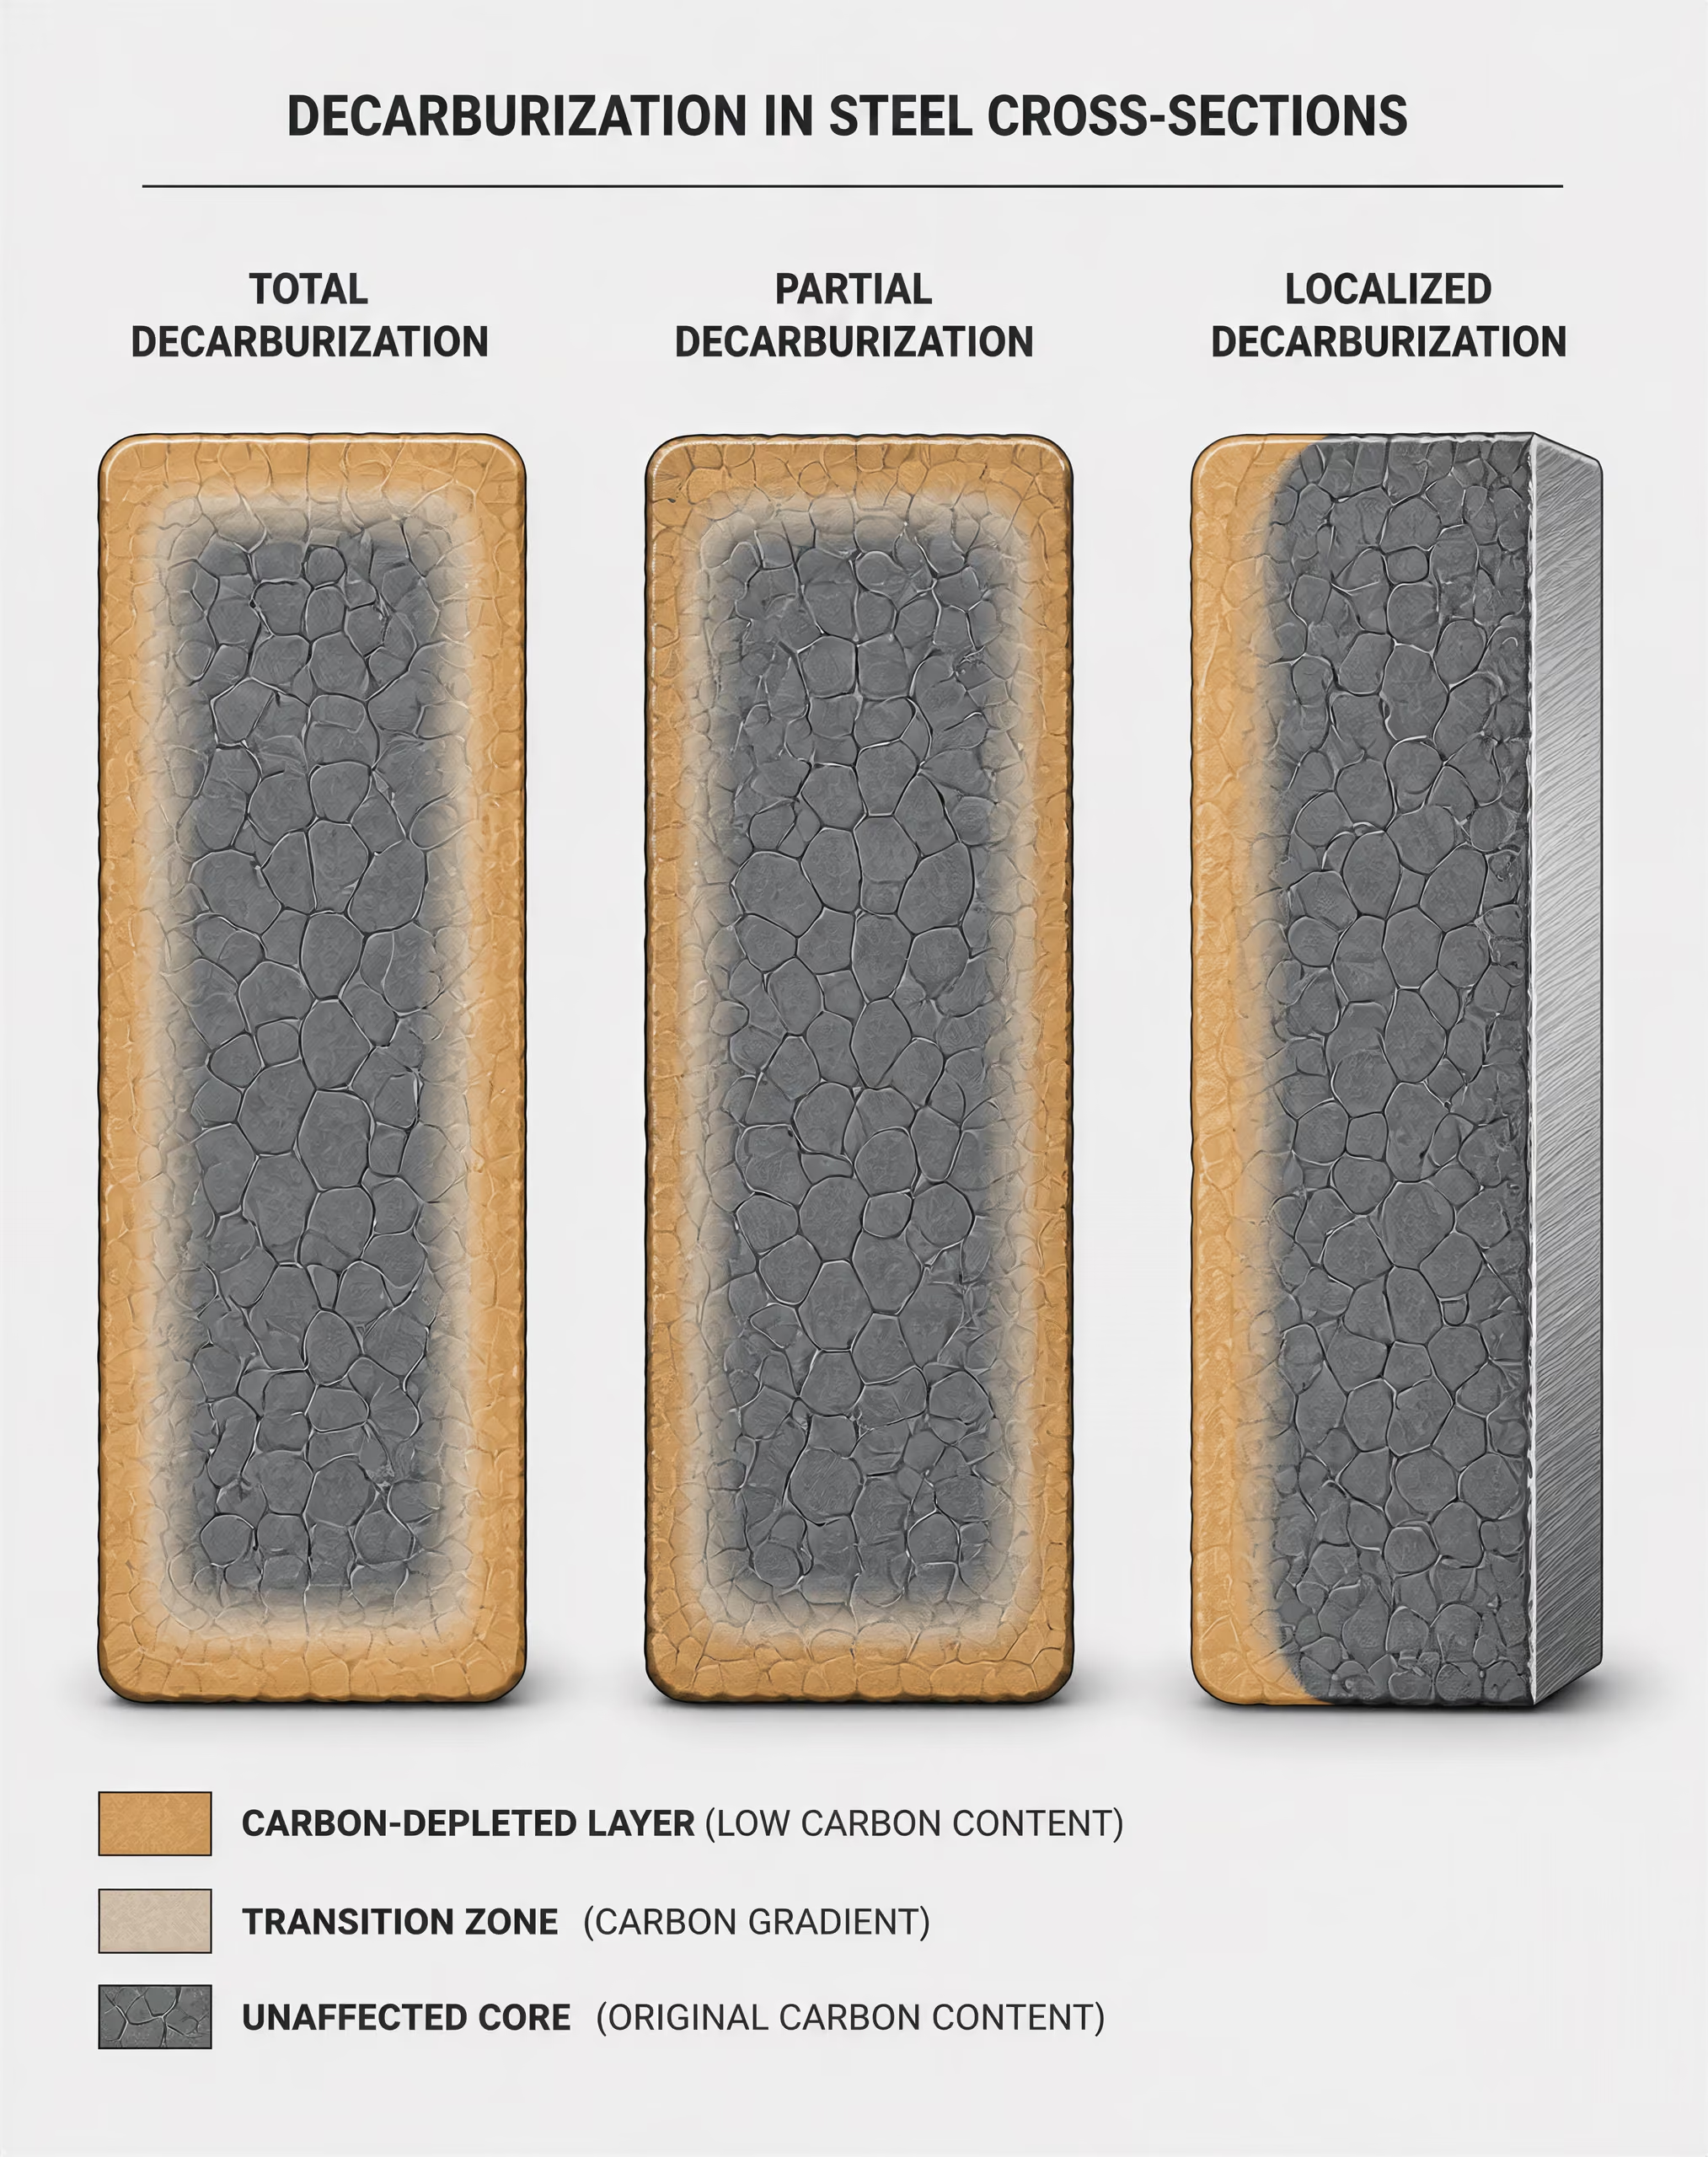
पूर्ण, आंशिक और स्थानीयकृत डीकार्बराइजेशन
कार्बन-क्षय के रूप
- पूर्ण कार्बन-क्षय
- मूल कार्बन-युक्त संरचना प्रभावित परत के आर-पार प्रभावी रूप से हटा दी गई है या परिवर्तित हो गई है।
- आंशिक कार्बन-क्षय
- संक्रमण क्षेत्र के माध्यम से क्रोड से सतह की ओर कार्बन घटता है।
- स्थानीयकृत कार्बन-क्षय
- कार्बन-हानि किनारों, अंतरालों या रिसाव-प्रभावित क्षेत्रों जैसे विशिष्ट भागों तक सीमित रहती है।
पूर्ण डीकार्बराइजेशन उस सतही क्षेत्र को दर्शाता है जिसमें मूल कार्बनयुक्त संरचना प्रभावित पूरी परत में प्रभावी रूप से हट जाती है या परिवर्तित हो जाती है। हाइपोयूटेक्टॉइड इस्पात में गर्म करने के बाद ऐसी फेराइटिक सतही परत रह सकती है, जहाँ पर्लाइट या अन्य कार्बनयुक्त घटक होने चाहिए थे। शमन के बाद यह परत अप्रभावित पदार्थ के समान कार्बन-समृद्ध मार्टेंसाइट नहीं बना सकती। “पूर्ण” शब्द डीकार्बराइज्ड क्षेत्र की स्थिति को दर्शाता है, न कि घटक के पूरे अनुप्रस्थ काट को।
आंशिक डीकार्बराइजेशन एक प्रवणता होती है। कोर से सतह की ओर कार्बन की मात्रा घटती जाती है और संक्रमण क्षेत्र में सूक्ष्मसंरचना निरंतर बदलती रहती है। शमन के बाद बाहरी भाग के निकट कम-कार्बन मार्टेंसाइट, उसके भीतर अधिक-कार्बन मार्टेंसाइट, बैनाइट या अपेक्षित कोर-संरचना बन सकती है। सतह दृश्य निरीक्षण में उत्तीर्ण हो सकती है, फिर भी निर्दिष्ट कठोरता या घिसाव-प्रतिरोध के लिए आवश्यक कार्बन अपर्याप्त हो सकता है।
स्थानीयकृत डीकार्बराइजेशन पूरे घटक के चारों ओर समान रूप से वितरित होने के बजाय विशेष क्षेत्रों तक सीमित रहता है। इसके कारणों में भट्ठी से रिसाव, ठीक से सील न किया गया दरवाजा, बर्नर की सीधी ज्वाला का प्रभाव, भागों के बीच के अंतराल, दूषित फिक्स्चर, खुला हुआ किनारा या गैस-परिसंचरण में स्थानीय अंतर शामिल हैं। पतले खंड और तीखे किनारे चौड़ी सतहों से अलग प्रकार से प्रतिक्रिया कर सकते हैं, क्योंकि उनके सतह-से-आयतन अनुपात और ऊष्मा-संचरण की स्थितियाँ भिन्न होती हैं। किसी बड़े भाग पर किया गया एकल कठोरता-परीक्षण ऐसे दोष को पकड़ने में विफल हो सकता है।
डीकार्बराइजेशन की गहराई और गंभीरता तापमान, समय, इस्पात की संरचना, सतह की स्थिति, वातावरण के रसायन और गैस-प्रवाह पर निर्भर करती है। इन्हें किसी सार्वभौमिक सीमा के रूप में निर्धारित करने के बजाय वास्तविक प्रक्रिया के लिए स्थापित किया जाना चाहिए। धातुवैज्ञानिक परीक्षण, सूक्ष्मकठोरता प्रोफाइल, कार्बन विश्लेषण और किसी ज्ञात अप्रभावित क्षेत्र के साथ तुलना, उथली संरचना-प्रवणता को गहरे संरचनात्मक परिवर्तन से अलग कर सकते हैं। केवल केंद्र पर लिया गया कठोरता-मूल्य इस बात का प्रमाण नहीं है कि सतह सुरक्षित थी।
कैम्ब्रिज यूनिवर्सिटी प्रेस की पुस्तक Atmosphere Control for the Protection of Metals During Production Processes (2012) कार्य करने के लिए पुनःतापन और अंतिम ऊष्मा-उपचार के बीच अंतर करती है। बाद की फोर्जिंग प्रक्रिया के दौरान अनियंत्रित ऑक्सीकरणकारी परिस्थितियाँ जिस सीमा तक स्वीकार्य हो सकती हैं, अंतिम कठोरीकरण चक्र के दौरान उसी सीमा तक स्वीकार्य नहीं होंगी, क्योंकि उस स्थिति में सतह का रसायन सीधे तैयार उत्पाद के गुणों को प्रभावित करता है। इसलिए प्रक्रिया का उद्देश्य ही स्वीकार्य कार्बन-परिवर्तन को परिभाषित करना चाहिए।
कार्बन पोटेंशियल और साम्यावस्था अभिक्रियाएँ
कार्बन पोटेंशियल किसी निर्दिष्ट तापमान पर वातावरण द्वारा आरोपित कार्बन-गतिविधि है। व्यावहारिक रूप से, यह वह कार्बन मात्रा है जिस तक किसी संदर्भ लौह या इस्पात की सतह उस गैस के साथ साम्यावस्था प्राप्त करने पर पहुँचती। यह भट्ठी में कार्बन मोनोऑक्साइड के प्रतिशत के समान नहीं है। तापमान, दाब, जलवाष्प, कार्बन डाइऑक्साइड या गैस-मिश्रण में परिवर्तन होने पर समान नाममात्र गैस-संरचना से अलग-अलग सतही स्थितियाँ उत्पन्न हो सकती हैं।
| उपचार की दशा | कार्बन-स्थानांतरण की दिशा | विशिष्ट उद्देश्य |
|---|---|---|
| कार्बनीकरण | कार्बन ऑस्टेनाइट में प्रवेश करता है | सतही कार्बन को जानबूझकर बढ़ाना |
| उदासीन | न तो महत्वपूर्ण वृद्धि, न हानि | सतही कार्बन को संरक्षित करना |
| कार्बन-क्षयकारी | कार्बन बाहर की ओर विसरित होता है | आमतौर पर कठोरण के दौरान अवांछित दशा |
कार्बराइजिंग के लिए वातावरण का कार्बन पोटेंशियल इस्पात की सतह की कार्बन-गतिविधि से अधिक होता है। इसके बाद, यदि तापमान और संपर्क-अवधि पर्याप्त हों, तो कार्बन ऑस्टेनाइट में प्रवेश करके भीतर की ओर विसरित होता है। उदासीन उपचार में वातावरण को इस प्रकार समायोजित किया जाता है कि सतह न तो उल्लेखनीय मात्रा में कार्बन ग्रहण करे और न ही खोए। डीकार्बराइजिंग स्थिति में गैस का कार्बन पोटेंशियल इस्पात की सतह से कम होता है; इसलिए कार्बन बाहर की ओर विसरित होकर ऑक्सीकरणकारी प्रजातियों के साथ अभिक्रिया करता है।
कई प्रतिवर्ती अभिक्रियाएँ इस नियंत्रण का वर्णन करती हैं। कार्बन मोनोऑक्साइड सतह पर निम्नलिखित अभिक्रिया में भाग ले सकता है:
\[ 2CO \rightleftharpoons CO_2 + C \]
इसमें निक्षेपित कार्बन ऑस्टेनाइट में प्रवेश कर सकता है। जल-गैस अभिक्रिया,
\[ CO + H_2O \rightleftharpoons CO_2 + H_2, \]
कार्बन मोनोऑक्साइड और कार्बन डाइऑक्साइड की सापेक्ष मात्राओं को बदलती है और इस प्रकार वातावरण की कार्बन-गतिविधि को परिवर्तित करती है। कार्बन डाइऑक्साइड इस्पात की सतह पर कार्बन के साथ भी अभिक्रिया करती है:
\[ CO_2 + C \rightleftharpoons 2CO. \]
ये अभिक्रियाएँ अलग-अलग होकर कार्य नहीं करतीं। इस्पात, स्केल, कालिख, भट्ठी की रिफ्रैक्टरी सामग्री और कार्यखंड की ज्यामिति स्थानीय साम्यावस्था तथा अभिक्रिया-दरों को बदल सकते हैं।
ASM International की ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण को दो प्रमुख नियंत्रण समूहों के रूप में पहचानती है। पहला समूह भट्ठी के भीतर की स्थितियों से संबंधित है; दूसरा समूह गर्म क्षेत्र में प्रवेश करने से पहले गैसों के उत्पादन, शुद्धीकरण, मिश्रण, सुखाने और आपूर्ति से संबंधित है। सही ढंग से निर्दिष्ट भट्ठी सेट-पॉइंट गीली गैस, अस्थिर जनित्र, वायु-रिसाव या खराब सेंसर की भरपाई नहीं कर सकता।[2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM International. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
ASM जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दाब से संबंधित संबंधों के माध्यम से कार्बन-पोटेंशियल नियंत्रण का भी वर्णन करता है। जलवाष्प और कार्बन डाइऑक्साइड के मापन से गैस-अनुपातों के आधार पर साम्यावस्था की स्थिति का अनुमान लगाया जाता है। ऑक्सीजन प्रोब ऑक्सीजन के आंशिक दाब को मापते हैं और संदर्भ प्रणाली तथा तापमान-क्षतिपूर्ति के साथ कार्बन पोटेंशियल की गणना संभव बनाते हैं। यह मापन तभी सार्थक होता है जब प्रोब, नमूना-व्यवस्था, गैस-परिसंचरण और अंशांकन भट्ठी की स्थिति के लिए उपयुक्त बने रहें। किसी एक स्थान से प्राप्त रीडिंग खराब परिसंचरण वाले कार्यक्षेत्र का प्रतिनिधित्व नहीं कर सकती।
ऑक्सीजन आंशिक दाब वायुमंडल में ऑक्सीजन घटक के ऊष्मागतिकीय योगदान का माप, जिसका उपयोग इस्पात को ऑक्सीकृत करने की उसकी प्रवृत्ति का आकलन करने के लिए किया जाता है।
ऑक्सीजन का आंशिक दाब विशेष रूप से महत्वपूर्ण है, क्योंकि थोड़ी-सी ऑक्सीकरणकारी क्षमता भी सतह पर कार्बन का उपभोग कर सकती है। निम्नलिखित सरल अभिक्रियाएँ दिखाती हैं कि जलवाष्प और कार्बन डाइऑक्साइड कार्बन-हानि को क्यों बढ़ा सकते हैं:
और
लौह का ऑक्सीकरण भी उसी समय हो सकता है, जिससे स्केल बनता है और उस अंतराफलक में परिवर्तन होता है जिसके माध्यम से कार्बन को विसरित होना पड़ता है। परिणामस्वरूप, जिस गैस में मुक्त ऑक्सीजन कम होने के कारण वह “सुरक्षात्मक” प्रतीत होती है, वह अपने जलवाष्प या कार्बन डाइऑक्साइड की मात्रा के माध्यम से इस्पात का डीकार्बराइजेशन फिर भी कर सकती है।
सतही कठोरता कोर कठोरता से अलग क्यों हो सकती है
कठोरता कार्बन की मात्रा, प्रावस्था-परिवर्तन, शीतलन-दर और टेम्परिंग इतिहास पर निर्भर करती है। सतह और कोर अलग-अलग कार्बन-गतिविधियों तथा अलग-अलग तापीय स्थितियों का अनुभव करते हैं, इसलिए दोनों का परिणाम समान होना आवश्यक नहीं है। पूर्ण-कठोरीकरण चक्र में डीकार्बराइज्ड सतह निम्न-कार्बन मार्टेंसाइट या फेराइट-युक्त मार्टेंसाइट में परिवर्तित हो सकती है, जबकि कोर अपेक्षित अधिक-कार्बन मार्टेंसाइट बना सकता है। केंद्र की कठोरता ड्रॉइंग में दिए गए मान को पूरा कर सकती है, जबकि कार्यशील सतह विफल हो सकती है।
कठोर किए गए इस्पातों में इसका परिणाम गंभीर होता है: सतह पर कम कार्बन से प्राप्त की जा सकने वाली मार्टेंसाइटिक कठोरता घटती है और घिसाव, इंडेंटेशन तथा रोलिंग-कॉन्टैक्ट क्षति के प्रति प्रतिरोध कम हो सकता है। टूल स्टील विशेष रूप से संवेदनशील होते हैं, क्योंकि उनकी कटिंग एज और संपर्क-सतह नियंत्रित कार्बन तथा मिश्रधातु-कार्बाइड निर्माण पर निर्भर करती हैं। उपकरण का शैंक सही परीक्षण-परिणाम दे सकता है, फिर भी डीकार्बराइज्ड किनारा अपनी कठोरता खो सकता है।
SAE 52100 जैसे बेयरिंग स्टील में सतही कार्बन का निकट नियंत्रण आवश्यक है, क्योंकि रोलिंग-कॉन्टैक्ट तनाव रेसवे और रोलिंग-तत्वों की सतहों के निकट कार्य करते हैं। नरम या संरचना-प्रवणता वाली परत अवशिष्ट तनाव, अवशिष्ट ऑस्टेनाइट, कार्बाइड-विलयन और दरार-संवेदनशीलता को बदल सकती है। केवल कोर की कठोरता बेयरिंग के ऊष्मा-उपचार को मान्य नहीं कर सकती।
कम-मिश्रधातु वाले इस्पात भी यही अंतर दिखा सकते हैं, यद्यपि उनकी हार्डनेबिलिटी कार्बन-क्षीण बाहरी भाग के नीचे पर्याप्त कठोर कोर बनने की अनुमति दे सकती है। इसलिए सतही सूक्ष्मकठोरता प्रोफाइल, अभिकर्मक से उकेरे गए अनुप्रस्थ काट और कार्बन-प्रवणता के मापन, एकल समग्र कठोरता-पठन की तुलना में अधिक जानकारीपूर्ण होते हैं।
ISO 17663:2023 वायु या नियंत्रित वातावरण में ऊष्मा-उपचार के लिए गुणवत्ता आवश्यकताएँ निर्दिष्ट करता है। यह मुख्यतः वेल्डिंग और संबद्ध प्रक्रियाओं में फेरिटिक इस्पातों पर लागू होता है तथा कार्यशालाओं और स्थल पर किए जाने वाले कार्यों को भी शामिल करता है। यह एक गुणवत्ता-ढाँचा प्रदान करता है, न कि सार्वभौमिक कार्बन-पोटेंशियल विधि। इसी प्रकार, ISO 17834:2003, 1000 °C (1273 K) तक संक्षारण और उच्च-तापमान ऑक्सीकरण से सुरक्षा के लिए थर्मली स्प्रे किए गए धातु-लेपों से संबंधित है, जबकि ISO 12944-4:2017 कार्बन और कम-मिश्रधातु इस्पात संरचनाओं के लिए सतह-तैयारी की स्थितियों का वर्गीकरण करता है। इनमें से कोई भी लेप-प्रथा ऑस्टेनाइटीकरण, कार्बराइजिंग, उदासीन कठोरीकरण या टेम्परिंग के दौरान कार्बन-गतिविधि के नियंत्रण का स्थान नहीं लेती। सतही सुरक्षा और सतही कार्बन नियंत्रण को अलग-अलग तथा सत्यापन योग्य प्रक्रिया-आवश्यकताओं के रूप में निर्दिष्ट किया जाना चाहिए।
प्रमुख भट्ठी-वायुमंडल वर्ग
भट्ठी का वायुमंडल ऊष्मा-उपचार प्रणाली का एक भाग है, केवल कार्य-वस्तु को घेरने वाली गैस नहीं। इसकी संरचना इस्पात की सतह पर रासायनिक विभव निर्धारित करती है, जबकि तापमान अभिक्रिया-दर, विसरण, स्केल-निर्माण और कार्बन-स्थानांतरण को निर्धारित करता है। इसलिए समान नाममात्र गैस ठंडी, हल्के भार वाली भट्ठी में और तेल, स्केल, बाइंडर या इस्पात के बड़े भार वाली गर्म भट्ठी में अलग-अलग परिणाम दे सकती है। ASM International की ASM Handbook, Volume 4B, वायुमंडल नियंत्रण को दो प्रमुख समूहों में विभाजित करती है: भट्ठी-वायुमंडल नियंत्रण और आपूर्ति-वायुमंडल नियंत्रण। पहला समूह भट्ठी, सील, बर्नर, परिसंचरण, सेंसर और लोडिंग से संबंधित है; दूसरा गैस-उत्पादन, शोधन, मिश्रण, आपूर्ति और निगरानी प्रणाली से।
वायु और दहन-व्युत्पन्न वायुमंडल
वायु सबसे सरल भट्ठी-वायुमंडल है और सामान्यतः सबसे कम नियंत्रित होती है। ऑक्सीजन, नाइट्रोजन, जलवाष्प तथा भट्ठी, फिक्स्चर, स्नेहक और कार्य-वस्तु की सतहों से आने वाले संदूषक गर्म इस्पात के साथ अभिक्रियाओं में भाग लेते हैं। ऑक्सीकरणकारी परिस्थितियों में लौह ऑक्साइड बनते हैं और बढ़कर स्केल का रूप लेते हैं। उपयुक्त तापमान और गैस-संरचना पर कार्बन भी कार्बन मोनोऑक्साइड या कार्बन डाइऑक्साइड के रूप में इस्पात की सतह से निकलता है, जिससे डीकार्बराइज़्ड परत बनती है। 1966 के U.S. National Bureau of Standards के हैंडबुक Heat Treatment and Properties of Iron and Steel में स्केल और डीकार्बराइज़ेशन—दोनों को प्राथमिक सतही जोखिमों के रूप में पहचाना गया है और दहन-उत्पादों में जलवाष्प को विशेष रूप से हानिकारक बताया गया है।
फिर भी, जब सतही ऑक्सीकरण स्वीकार्य हो या प्रक्रिया के बाद मशीनिंग, अपघर्षी सफाई अथवा बलिदानी सतही परत को हटाना किया जाना हो, तब वायु का चयन जानबूझकर किया जा सकता है। Cambridge University Press के 2012 के अध्याय “धातु-उत्पादन प्रक्रियाओं के दौरान संरक्षण हेतु वायुमंडल नियंत्रण” में गर्म कार्य के लिए पुनर्तापन और अंतिम ऊष्मा-उपचार के बीच अंतर किया गया है। पुनर्तापन के दौरान स्केल का बनना विनिर्माण प्रक्रिया का स्वीकार्य परिणाम हो सकता है; लेकिन हार्डनिंग, टेम्परिंग या एनीलिंग के दौरान स्केल और कार्बन-हानि आवश्यक सतही अवस्था को अमान्य कर सकती है। यह अंतर C45 जैसे कार्बन इस्पातों के लिए महत्त्वपूर्ण है, जिन्हें EN 10083-2 में 1.0503 निर्दिष्ट किया गया है, तथा 42CrMo4 जैसे मिश्रधातु ग्रेडों के लिए भी, जिन्हें 1.7225 निर्दिष्ट किया गया है। ऊष्मा-उपचार विनिर्देशन में यह स्पष्ट होना चाहिए कि सतही रसायन स्वीकृति का भाग है या नहीं।
दहन-व्युत्पन्न वायुमंडल अत्यधिक ऑक्सीकरणकारी उत्पादों से लेकर ईंधन, वायु, अतिरिक्त ऑक्सीजन और नमी को नियंत्रित करके बनाए गए समायोजित मिश्रणों तक हो सकते हैं। इनके व्यवहार का अनुमान केवल “दहन गैस” या “दहन वायुमंडल” कहे जाने से नहीं लगाया जा सकता। ईंधन की संरचना, बर्नर का समायोजन, भट्ठी में वायु का रिसाव, ओसांक, भट्ठी का तापमान और गैस-प्रवाह तथा भट्ठी-भार का अनुपात—ये सभी इस्पात की सतह पर ऑक्सीजन और कार्बन विभव को बदलते हैं। खराब रूप से सीलबंद भट्ठी में नाममात्र रूप से अपचायक दहन-उत्पाद दरवाजों, दरारों या निकास-पथों के निकट स्थानीय रूप से ऑक्सीकरणकारी बन सकता है।
एंडोथर्मिक, एक्ज़ोथर्मिक, नाइट्रोजन-आधारित और निर्वात वातावरण
| वायुमंडल परिवार | लेख में वर्णित भूमिका | महत्वपूर्ण योग्यता |
|---|---|---|
| वायु और दहन-व्युत्पन्न | जब ऑक्सीकरण स्वीकार्य हो या पदार्थ हटाया जाना हो, तब चुना जा सकता है | ईंधन, वायु, नमी, रिसाव और तापमान व्यवहार को बदलते हैं |
| एंडोथर्मिक | कार्बनीकरण, उदासीन कठोरण या कार्बन पुनर्स्थापन के लिए सामान्यतः समायोजित किया जाता है | जनित्र और कार्बन-विभव स्थिरता आवश्यक हैं |
| एक्सोथर्मिक | अपेक्षाकृत शुष्क, निम्न-ऑक्सीजन वातावरण प्रदान कर सकता है | उत्पादन मार्ग धातुकर्मीय परिणामों की गारंटी नहीं देता |
| नाइट्रोजन-आधारित | ऑक्सीकरणकारी प्रजातियों की सांद्रता घटाता है | अवशिष्ट ऑक्सीजन और नमी फिर भी अभिक्रिया कर सकती हैं |
| निर्वात | गैस प्रावस्था का अधिकांश भाग हटा देता है | रिसाव दर, नमी, स्वच्छता और दाब का इतिहास अब भी महत्वपूर्ण रहते हैं |
उत्पन्न संरक्षणकारी वायुमंडलों को सामान्यतः एंडोथर्मिक और एक्ज़ोथर्मिक प्रकारों में वर्गीकृत किया जाता है। एंडोथर्मिक गैस उत्प्रेरक के ऊपर हाइड्रोकार्बन ईंधन और वायु की अभिक्रिया से बनाई जाती है और इसे सामान्यतः कार्ब्यूराइज़िंग, न्यूट्रल हार्डनिंग या कार्बन-पुनर्स्थापन के लिए समायोजित किया जाता है। एक्ज़ोथर्मिक गैस अलग वायु-ईंधन संतुलन के अंतर्गत उत्पन्न की जाती है और इसका उपयोग वहाँ किया जा सकता है जहाँ अपेक्षाकृत शुष्क, कम-ऑक्सीजन वाला वातावरण आवश्यक हो। ये नाम उत्पादन-विधि का वर्णन करते हैं, निश्चित धातुकर्मीय परिणामों की गारंटी नहीं देते। “एंडोथर्मिक गैस” से आपूर्ति की जाने वाली दो भट्टियाँ अलग-अलग सतही अभिक्रियाएँ उत्पन्न कर सकती हैं, यदि उनके जनरेटर, ओसांक, कार्बन-विभव नियंत्रण, परिसंचरण-पैटर्न या रिसाव की स्थितियाँ भिन्न हों।
इस्पात के लिए, जब उपचार में सतही कार्बन को बनाए रखना या बदलना हो, तब कार्बन विभव निर्णायक मुद्दा होता है। ASM की 2017 की भट्ठी-वायुमंडल सामग्री में जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दाब से संबंधित संबंधों को कार्बन विभव के मूल्यांकन या नियंत्रण की विधियों के रूप में पहचाना गया है। मापन और नियंत्रण-गणनाओं को भट्ठी के तापमान तथा वास्तविक गैस-रसायन से संबद्ध होना चाहिए। कम कार्बन-विभव वाला वायुमंडल उच्च-कार्बन टूल स्टील को डीकार्बराइज़ कर सकता है, जबकि अत्यधिक उच्च कार्बन विभव कम-कार्बन सतह को कार्ब्यूराइज़ कर सकता है या अवांछित कार्बन-समृद्ध परत बना सकता है। गैस को “संरक्षणकारी” कह देने मात्र से इनमें से कोई भी परिणाम रोका नहीं जा सकता।
नाइट्रोजन-आधारित वातावरण औद्योगिक नाइट्रोजन के रूप में या नाइट्रोजन के साथ हाइड्रोजन, कार्बन मोनोऑक्साइड, मीथेन अथवा अन्य योजकों वाले मिश्रणों के रूप में आपूर्ति किए जाते हैं। नाइट्रोजन ऑक्सीकरणकारी प्रजातियों की सांद्रता कम करता है, लेकिन प्रत्येक इस्पात-प्रक्रिया में स्वतः निष्क्रिय नहीं होता। अवशिष्ट ऑक्सीजन और नमी अब भी ऑक्साइड स्केल बना सकते हैं। उच्च तापमान पर नाइट्रोजन मिश्रधातु तत्वों और सतही अभिक्रियाओं के साथ अंतःक्रिया कर सकता है, जबकि थोड़ी मात्रा में हाइड्रोजन अपचयन-व्यवहार को बदल सकती है और सुरक्षा नियंत्रणों को प्रभावित कर सकती है। नाइट्रोजन-समृद्ध गैस कार्ब्यूराइज़िंग या न्यूट्रल वायुमंडल को इतना पतला भी कर सकती है कि कार्बन विभव बदल जाए, भले ही भट्ठी विश्लेषक स्थिर ऑक्सीजन-पठन दर्शाता हो।
निर्वात भट्टियाँ वायु को किसी निश्चित संरक्षणकारी मिश्रण से बदलने के बजाय अधिकांश गैस-चरण को हटा देती हैं। इससे तापन के दौरान ऑक्सीकरण में तीव्र कमी आती है, लेकिन परिणाम अंतिम दाब, रिसाव-दर, पंपिंग चालकता, भट्ठी की स्वच्छता, तेल और बाइंडर से निकलने वाली गैसों तथा भार के खुले सतही क्षेत्रफल पर निर्भर करता है। रिफ्रैक्टरी पदार्थों या संदूषित कार्य-वस्तु से मुक्त हुई जलवाष्प कक्ष में वापस आकर गर्म इस्पात के साथ अभिक्रिया कर सकती है। निर्वात सतह से पहले ही खो चुके कार्बन को पुनर्स्थापित भी नहीं करता। X153CrMoV12 जैसे ग्रेडों के लिए, जिसे EN ISO 4957 के अंतर्गत 1.2379 निर्दिष्ट किया गया है, निर्वात हार्डनिंग ऑस्टेनिटाइज़िंग के दौरान सतह की रक्षा कर सकती है; लेकिन कार्बन नियंत्रण अब भी पदार्थ की पूर्व अवस्था और संपूर्ण प्रक्रिया-क्रम पर निर्भर करता है।
कार्बन डाइऑक्साइड या अमोनिया वाले अभिक्रियाशील योजक
कुछ वायुमंडलों में ऐसी गैसें होती हैं जो केवल संरक्षणकारी नहीं, बल्कि रासायनिक रूप से सक्रिय होती हैं। कार्बन डाइऑक्साइड इसका प्रमुख उदाहरण है। ऊष्मा-उपचार तापमानों पर CO₂, कार्बन मोनोऑक्साइड, कार्बन और ऑक्सीजन-युक्त प्रजातियों के बीच संतुलन में भाग लेती है। इसका प्रभाव तापमान, सांद्रता, गैस के निवास-समय, इस्पात की सतही अवस्था तथा साथ उपस्थित CO, H₂, H₂O और हाइड्रोकार्बन के स्तरों पर निर्भर करता है। अत्यधिक CO₂ कार्बन विभव को कम कर सकती है और डीकार्बराइज़ेशन को बढ़ावा दे सकती है; अन्य परिस्थितियों में, लक्षित सतही कार्बन स्तर निर्धारित करने के लिए प्रयुक्त नियंत्रित अभिक्रिया-प्रणाली में इसकी भूमिका होती है। इसलिए गैस विश्लेषक पर CO₂ का पठन अपने-आप में कार्बन-विभव का मापन नहीं है।
अमोनिया एक अलग प्रकार की अभिक्रियाएँ उत्पन्न करती है। विघटित अमोनिया नाइट्रोजन और हाइड्रोजन प्रदान करती है, तथा अमोनिया-युक्त वायुमंडल नियंत्रित तापमान, विघटन, प्रवाह और इस्पात-रसायन के अंतर्गत नाइट्राइडिंग या नाइट्रोकार्ब्यूराइज़िंग में सहायक हो सकता है। सतह पर नाइट्रोजन की सक्रियता यह निर्धारित करती है कि नाइट्राइड बनेंगे या नहीं और नाइट्रोजन कितनी गहराई तक विसरित होगा। क्रोमियम-, मोलिब्डेनम-, एल्युमिनियम- और वैनेडियम-युक्त इस्पात अलग-अलग प्रतिक्रिया देते हैं, क्योंकि उनके मिश्रधातु नाइट्राइडों की स्थिरता तथा कठोरता और toughness पर उनके प्रभाव भिन्न होते हैं। अमोनिया अपने अपघटन-उत्पादों के माध्यम से ऑक्सीकरण और अपचयन अभिक्रियाओं को भी प्रभावित कर सकती है। Steel Heat Treatment Handbook (CRC Press, 2014) कार्बन डाइऑक्साइड, अमोनिया और अन्य अभिक्रियाशील गैसों को ऐसे वायुमंडलीय घटकों के रूप में देखती है जो ऑक्सीकरण-प्रतिरोध और सतही कार्बन नियंत्रण—दोनों को प्रभावित करते हैं।
अभिक्रियाशील योजक जानबूझकर मिलाए जा सकते हैं, या वे दहन-उत्पादों, रिसाव, सफाई-अवशेषों अथवा भट्ठी-भार के अपघटन के माध्यम से अनजाने में प्रवेश कर सकते हैं। भट्ठी की लोडिंग संतुलन को बदल देती है: तैलीय कार्य-वस्तु की बड़ी मात्रा अभिक्रियाशील प्रजातियों का उपभोग कर सकती है और अतिरिक्त कार्बन-युक्त गैसें उत्पन्न कर सकती है, जबकि खाली भट्ठी समान नियंत्रक सेटिंग पर इस्पात को रासायनिक रूप से भिन्न वायुमंडल के संपर्क में ला सकती है। इसी कारण ISO 17663:2023 वायु या नियंत्रित वायुमंडल में ऊष्मा-उपचार को मुख्यतः फेरिटिक इस्पातों तथा कार्यशाला या स्थल पर किए जाने वाले कार्यों के लिए गुणवत्ता-आवश्यकता के रूप में प्रस्तुत करता है, न कि केवल गैस-चयन की कवायद के रूप में।
भट्ठी के बाहर सतह-संरक्षण एक अलग नियंत्रण-विषय है। ISO 17834:2003, 1000 °C (1273 K) तक संक्षारण और उच्च-तापमान ऑक्सीकरण से संरक्षण के लिए ऊष्मीय रूप से छिड़की गई धातु-कोटिंगों को संबोधित करता है, जबकि ISO 12944-4:2017 कार्बन और निम्न-मिश्रधातु इस्पात संरचनाओं के लिए सतह-तैयारी ग्रेडों का वर्गीकरण करता है, जिनमें बिना-कोटिंग वाली, ऊष्मीय रूप से छिड़की गई, गैल्वनाइज़्ड, विद्युत-लेपित, शेरार्डाइज़्ड और पेंट की गई सतहें शामिल हैं। ये प्रणालियाँ ऑस्टेनिटाइज़िंग, एनीलिंग, कार्ब्यूराइज़िंग, नाइट्राइडिंग या टेम्परिंग के दौरान वायुमंडल के नियंत्रण का विकल्प नहीं हो सकतीं। वायुमंडल को एक प्रक्रिया-स्थिति के रूप में निर्दिष्ट और सत्यापित किया जाना चाहिए: गैस की पहचान, तापमान, प्रवाह, नमी, रिसाव, लोडिंग और कार्बन विभव—सभी धातुकर्मीय परिणाम का भाग हैं।
भट्ठी-वातावरण अभिक्रियाओं का रसायन
भट्ठी का वातावरण गर्म इस्पात के चारों ओर कोई निष्क्रिय आवरण नहीं होता। यह एक अभिक्रियाशील तंत्र है, जिसमें गैस–धातु अभिक्रियाएँ, गैस–गैस अभिक्रियाएँ, द्रव्यमान स्थानांतरण और सतहीय विसरण एक ही समय में होते हैं। इसका परिणाम तापमान, दाब, गैस-संरचना, प्रवाह, भट्ठी में रिसाव, कार्यखंड की लोडिंग और इस्पात की वर्तमान सतह-अवस्था पर निर्भर करता है। इसलिए नमी या कार्बन डाइऑक्साइड में छोटा-सा परिवर्तन भी ऑक्साइड परत के निर्माण या सबसे बाहरी धातु की कार्बन-सामग्री को बदल सकता है, भले ही भट्ठी का तापमान सही बना रहे।
ASM International के 2017 के भट्ठी-वातावरण नियंत्रण संबंधी विवेचन में इस विषय को दो प्रमुख नियंत्रण समूहों में विभाजित किया गया है: भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण। पहला समूह भट्ठी के भीतर विद्यमान परिस्थितियों से संबंधित है; दूसरा उसमें प्रवेश करने वाली गैसों और उनकी आपूर्ति की स्थिरता से संबंधित है। दोनों महत्वपूर्ण हैं। यदि दरवाज़े की सील, असंतुलित दाब-क्षेत्र या दरारयुक्त रिटॉर्ट के माध्यम से वायु अंदर प्रवेश कर जाए, तो सही रूप से निर्दिष्ट गैस भी हानिकारक वातावरण उत्पन्न कर सकती है।
जलवाष्प, हाइड्रोजन, कार्बन मोनोऑक्साइड और कार्बन डाइऑक्साइड
जलवाष्प विशेष रूप से महत्वपूर्ण है, क्योंकि यह एक ही समय में लोहे का ऑक्सीकरण कर सकती है और सतह की कार्बन-सामग्री बदल सकती है। भाप द्वारा लोहे के ऑक्सीकरण का सरलीकृत निरूपण इस प्रकार है:
सरलीकृत अभिक्रिया-निरूपण: \[ \mathrm{Fe + H_2O(g) \rightleftharpoons FeO + H_2(g)} \]
यह समीकरण भट्ठी के वास्तविक व्यवहार का पूर्ण विवरण नहीं है। वास्तविक ऑक्सीकरण से तापमान और ऑक्सीजन-विभव के आधार पर वुस्टाइट (FeO), मैग्नेटाइट (Fe₃O₄) और हेमेटाइट (Fe₂O₃) उत्पन्न हो सकते हैं। मिश्रधातु-तत्व अतिरिक्त ऑक्साइड बना सकते हैं और ऑक्साइड परत में कई स्तर विकसित हो सकते हैं। यह समीकरण एक महत्वपूर्ण प्रतिस्पर्धा को दर्शाता है: हाइड्रोजन की तुलना में जलवाष्प का अनुपात बढ़ने पर ऑक्सीकरण को बढ़ावा मिलता है, जबकि अन्य गैसों के नियंत्रित होने पर हाइड्रोजन-समृद्ध और शुष्क परिस्थितियाँ ऑक्सीकरण की प्रवृत्ति को कम करती हैं।
इसलिए हाइड्रोजन केवल एक निष्क्रिय तनुकारी गैस नहीं है। हाइड्रोजन–जलवाष्प अनुपात का उपयोग सामान्यतः ऑक्सीजन-विभव के संकेतक के रूप में किया जाता है, क्योंकि निम्नलिखित अभिक्रिया
सरलीकृत अभिक्रिया-निरूपण: \[ \mathrm{H_2(g) + \tfrac{1}{2}O_2(g) \rightleftharpoons H_2O(g)} \]
हाइड्रोजन, भाप और ऑक्सीजन के रासायनिक विभव को परस्पर जोड़ती है। हाइड्रोजन कुछ ऑक्साइडों का अपचयन भी कर सकता है, लेकिन यह स्वच्छ सतह की गारंटी नहीं देता। इस्पात के तापमान पर प्रासंगिक प्रश्न यह है कि क्या कुल गैस-मिश्रण संबंधित इस्पात, तापमान और सतह-अभिक्रिया के लिए पर्याप्त रूप से निम्न ऑक्सीजन-विभव प्रदान करता है। स्टेनलेस और मिश्रधातु इस्पात साधारण-कार्बन इस्पात से अलग व्यवहार कर सकते हैं, क्योंकि क्रोमियम, सिलिकॉन, मैंगनीज़ और अन्य तत्व अलग-अलग स्थिरता वाले ऑक्साइड बनाते हैं।
जलवाष्प डीकार्बराइजेशन को भी प्रभावित करती है। ऑस्टेनाइट में घुला हुआ कार्बन भाप के साथ अप्रत्यक्ष रूप से अभिक्रिया कर सकता है और कार्बन मोनोऑक्साइड तथा हाइड्रोजन उत्पन्न कर सकता है:
सरलीकृत अभिक्रिया-निरूपण: \[ \mathrm{C_{(dissolved)} + H_2O(g) \rightleftharpoons CO(g) + H_2(g)} \]
कार्बन परमाणु इस्पात की सतह से प्राप्त होता है, इसलिए यह अभिक्रिया सतह की कार्बन-सामग्री को कम कर सकती है, जबकि संपूर्ण इस्पात का संघटन अपने मूल संघटन के निकट बना रह सकता है। 1966 की U.S. National Bureau of Standards हैंडबुक ऊष्मा-उपचार में ऑक्सीकरण और कार्बन-हानि को सतह के प्रमुख जोखिमों के रूप में पहचानती है तथा दहन-उत्पादों में जलवाष्प को विशेष रूप से हानिकारक बताती है। इसका दृश्य परिणाम ऑक्साइड परत हो सकता है; कम दृश्य परिणाम कार्बन-क्षीण परत होती है, जिससे शमन के बाद कठोरता-प्रतिक्रिया बदल जाती है।
कार्बन मोनोऑक्साइड और कार्बन डाइऑक्साइड कार्बन-स्थानांतरण में प्रत्यक्ष रूप से भाग लेते हैं। इनका प्रमुख साम्य इस प्रकार है:
सरलीकृत अभिक्रिया-निरूपण: \[ \mathrm{2CO(g) \rightleftharpoons CO_2(g) + C_{(surface)}} \]
जब गैस कार्बन के निक्षेपण के अनुकूल होती है, तो कार्बन ऑस्टेनाइट में प्रवेश कर सकता है। जब आसपास का वातावरण जितनी कार्बन-सक्रियता बनाए रख सकता है, उसकी तुलना में इस्पात में कार्बन-सक्रियता अधिक होती है, तो कार्बन सतह से बाहर निकलकर कार्बन मोनोऑक्साइड या कार्बन डाइऑक्साइड बनाता है। यह अभिक्रिया सरलीकृत है, क्योंकि सामान्य कार्ब्यूराइजिंग परिस्थितियों में निक्षेपित या अवशोषित कार्बन मुक्त ग्रेफाइट-फिल्म के रूप में नहीं होता; यह इस्पात में घुले कार्बन के साथ रासायनिक-विभव का आदान-प्रदान होता है।
कार्बन डाइऑक्साइड द्वारा कार्बन के ऑक्सीकरण का एक अन्य उपयोगी निरूपण इस प्रकार है:
सरलीकृत अभिक्रिया-निरूपण: \[ \mathrm{C_{(steel)} + CO_2(g) \rightleftharpoons 2CO(g)} \]
इस प्रकार, उपयुक्त परिस्थितियों में कार्बन डाइऑक्साइड की अधिक मात्रा डीकार्बराइजेशन को बढ़ावा दे सकती है। कार्बन मोनोऑक्साइड कुछ लौह-ऑक्साइडों का अपचयन भी कर सकता है, लेकिन यही गैस इस्पात को कार्ब्यूराइज भी कर सकती है, यदि कार्बन डाइऑक्साइड और इस्पात की सतह के साथ उसका साम्य-संबंध कार्बन-स्थानांतरण के अनुकूल हो। दिशा गैस-अनुपात और तापमान से निर्धारित होती है, न कि “रक्षात्मक गैस” नाम से।
अमोनिया एक अन्य अभिक्रिया-पथ प्रदान करता है, क्योंकि यह नाइट्रोजन और हाइड्रोजन में विघटित हो सकता है। CRC Press द्वारा 2014 में प्रकाशित Steel Heat Treatment Handbook ऑक्सीकरण-प्रतिरोध और सतही कार्बन-नियंत्रण के संदर्भ में कार्बन डाइऑक्साइड, अमोनिया और अन्य अभिक्रियाशील गैसों की चर्चा करती है। ऐसे वातावरणों को स्थिर नुस्खों के रूप में नहीं, बल्कि रासायनिक तंत्रों के रूप में समझना चाहिए: विघटन, नमी, रिसती हुई वायु और भट्ठी की अग्निरोधी सामग्रियों के साथ अभिक्रियाएँ कार्यखंड तक पहुँचने से पहले प्रभावी वातावरण को बदल सकती हैं।
ऑक्सीजन-विभव और कार्बन-सक्रियता
ऑक्सीजन का आंशिक दाब, , किसी सतह का ऑक्सीकरण करने की वातावरण की ऊष्मागतिक प्रवृत्ति का वर्णन करता है। किसी दिए गए तापमान पर निम्न ऑक्सीजन आंशिक दाब सामान्यतः ऑक्साइड की अपेक्षा धात्विक लोहे को अनुकूल बनाता है, जबकि अधिक मान ऑक्साइड-निर्माण को बढ़ावा देता है। ऑक्सीजन-विभव व्यापक रासायनिक अवधारणा है; ऑक्सीजन का आंशिक दाब इसे व्यक्त करने का एक मापनीय या परिकलित तरीका है।
कार्बन-सक्रियता अलग अवधारणा है। यह निर्दिष्ट परिस्थितियों में इस्पात की सतह पर कार्बन स्थानांतरित करने या उससे कार्बन हटाने की वातावरण की प्रवृत्ति का वर्णन करती है; सामान्यतः ऑस्टेनाइट प्राप्त करने वाला चरण होता है। किसी वातावरण में ऑक्सीजन-विभव कम हो सकता है, फिर भी वह आवश्यक कार्बन-सक्रियता बनाए रखने में असफल हो सकता है। इसके विपरीत, कोई गैस-मिश्रण उपयुक्त कार्बन-सक्रियता प्रदान कर सकता है, लेकिन इतना ऑक्सीकारक भी हो सकता है कि अवांछित ऑक्साइड बन जाए। ये मापन गैस-साम्य के माध्यम से परस्पर संबंधित हैं, लेकिन एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते।
कार्बन मोनोऑक्साइड और कार्बन डाइऑक्साइड के लिए कार्बन-स्थानांतरण की प्रवृत्ति अनुपात और तापमान पर अत्यधिक निर्भर करती है। हाइड्रोजन-युक्त वातावरणों में अनुपात ऑक्सीजन-विभव का संकेत देने में सहायक होता है और डीकार्बराइजिंग परिस्थितियों का भी संकेत दे सकता है। ऑक्सीजन प्रोब ऑक्सीजन-सक्रियता से संबंधित विद्युत-रासायनिक प्रतिक्रिया को मापते हैं, जबकि ओसांक उपकरण नमी का अप्रत्यक्ष आकलन करते हैं; भरी हुई भट्ठी में होने वाली प्रत्येक सतह-अभिक्रिया को कोई भी एक उपकरण अकेले स्थापित नहीं कर सकता।
इस्पात का ग्रेड महत्वपूर्ण होता है। EN ISO 683-1 के अंतर्गत निर्दिष्ट C45 जैसे कार्बन इस्पात की प्रतिक्रिया, EN ISO 683-2 के अंतर्गत आने वाले 42CrMo4 जैसे मिश्रधातु इस्पात से भिन्न होती है, क्योंकि मिश्रधातु-तत्व ऑक्साइड-स्थिरता, कार्बन-सक्रियता, विसरण और प्रावस्था-रूपांतरणों को प्रभावित करते हैं। इसलिए नियंत्रण-मानों को तापमान, इस्पात-संरचना, उपचार-चक्र और अपेक्षित सतह-अवस्था से संबद्ध होना चाहिए। इन चरों के बिना नाममात्र गैस-संरचना प्रक्रिया का वैध विवरण नहीं है।
इस्पात की सतह पर अभिक्रिया-गतिकी
सतही अभिक्रिया दर को नियंत्रित करने वाले चरण
- परिवहन गैस भट्ठी की सीमा-परत में गति करती है।
- सतह पर आगमन अणु स्केल या नंगी धातु तक पहुँचता है।
- अधिशोषण और अभिक्रिया प्रजाति सतह से जुड़ती है और अभिक्रिया करती है।
- उत्पाद निष्कासन अभिक्रिया उत्पाद अंतरापृष्ठ से बाहर चले जाते हैं।
- ठोस विसरण कार्बन और मिश्रधातु तत्व इस्पात में प्रवेश करते हैं या उससे बाहर निकलते हैं।
ऊष्मागतिक साम्य किसी अभिक्रिया की पसंदीदा दिशा का पूर्वानुमान करता है; यह नहीं बताता कि सतह कितनी तेजी से बदलेगी। गतिकी इस कमी को पूरा करती है। गैस-अणु को भट्ठी की सीमा-परत से होकर गुजरना, ऑक्साइड परत या अनावृत धातु तक पहुँचना, अधिशोषित होना, अभिक्रिया करना और उत्पादों को बाहर निकलने देना आवश्यक होता है। इसके बाद कार्बन और मिश्रधातु-तत्व इस्पात में अंदर की ओर या उससे दूर विसरित होते हैं। इनमें से कोई भी चरण समग्र दर को सीमित कर सकता है।
तापन के आरंभ में हाल ही में अनावृत सतह तेजी से अभिक्रिया कर सकती है, क्योंकि उस पर कोई स्थापित ऑक्साइड परत नहीं होती। जैसे-जैसे ऑक्साइड परत मोटी होती है, उसके आर-पार विसरण नियंत्रक चरण बन सकता है। ऑक्साइड परत की रंध्रता, दरारें और परत-उखड़ना सतह को फिर से अनावृत कर सकते हैं और अनियमित ऑक्सीकरण उत्पन्न कर सकते हैं। भट्ठी का परिसंचरण सीमा-परत को प्रभावित करता है, जबकि कार्यखंडों के बीच की दूरी यह निर्धारित करती है कि भाप, कार्बन डाइऑक्साइड और अभिक्रिया-उत्पाद कितनी तेजी से हटाए जाएँगे।
डीकार्बराइजेशन भी तात्कालिक और समान हानि के बजाय एक सांद्रता-प्रोफ़ाइल के रूप में विकसित होता है। कार्बन आंतरिक भाग से उस सतह की ओर विसरित होता है जिसकी साम्य कार्बन-सक्रियता कम होती है। प्रभावित परत की गहराई तापमान, समय, इस्पात-संरचना, पूर्ववर्ती सूक्ष्मसंरचना और वातावरण की प्रभावी कार्बन-सक्रियता पर निर्भर करती है। शमन इस प्रोफ़ाइल को सुरक्षित रख सकता है, जिससे छोटी अवधि की सतह-अभिक्रिया बाद में कठोरता-प्रवणता के रूप में दिखाई दे सकती है।
Cambridge University Press द्वारा 2012 में प्रकाशित वातावरण-नियंत्रण संबंधी विवेचन में कार्य-संचालन के लिए पुनर्तापन और अंतिम ऊष्मा-उपचार के बीच अंतर किया गया है: अनियंत्रित ऑक्सीकारक परिस्थितियाँ फोर्जिंग संचालन के दौरान अंतिम हार्डनिंग चक्र की तुलना में अलग स्तर तक स्वीकार्य हो सकती हैं, क्योंकि अंतिम हार्डनिंग में ऑक्साइड परत और डीकार्बराइजेशन निर्दिष्ट सतह को सीधे प्रभावित करते हैं। इसी प्रकार, ISO 17663:2023 वायु या नियंत्रित वातावरणों में किए जाने वाले ऊष्मा-उपचार को एक गुणवत्ता-ढाँचे के अंतर्गत रखता है, मुख्यतः फेरिटिक इस्पातों तथा कार्यशालाओं या स्थल पर किए जाने वाले कार्यों के लिए। परिणामस्वरूप, वातावरण का रसायन प्रक्रिया की वैधता का एक अंग है। सही तापमान और धारण-समय ऐसे चक्र को नहीं बचा सकते जिसमें आवश्यक रूपांतरण होने से पहले ऑक्सीजन-विभव, नमी-स्तर या कार्बन-सक्रियता ने सतह को बदलने की अनुमति दे दी हो।
वातावरण नियंत्रण: भट्ठी, आपूर्ति और मापन
वातावरण नियंत्रण केवल गैस-प्रवाह की एकल सेटिंग नहीं है। इसमें भट्ठी के आवरण और उसमें प्रवेश करने वाले वातावरण का समन्वित नियंत्रण शामिल होता है; मापन का उपयोग यह निर्धारित करने के लिए किया जाता है कि इच्छित रासायनिक स्थिति वास्तव में स्टील तक पहुँच रही है या नहीं। ASM International की फर्नेस एटमॉस्फियर कंट्रोल्स इन हीट ट्रीटिंग (2017) में इन्हें दो प्रमुख नियंत्रण समूहों के रूप में पहचाना गया है: भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण। यह अंतर महत्वपूर्ण है, क्योंकि सही अनुपात में मिश्रित गैस भी रिसावों, बर्नरों, रिटॉर्टों, परिसंचरण मार्गों या अत्यधिक भरे हुए कार्य-क्षेत्र से होकर गुजरने के बाद सतह पर गलत परिणाम उत्पन्न कर सकती है।
ASM द्वारा पहचाने गए दो नियंत्रण समूह
भट्ठी-वातावरण नियंत्रण उन उपकरणों से संबंधित है जो वातावरण को धारण और वितरित करते हैं। दरवाज़े की सील, वेस्टिब्यूल, रिटॉर्ट, बर्नर प्रणालियाँ, निकास डैम्पर, पंखे, चूल्हे और आंतरिक बैफल—ये सभी लोड के चारों ओर मौजूद गैस की स्थिति को प्रभावित करते हैं। भट्ठी का दाब भी इसी समूह का भाग है। हल्का धनात्मक दाब दरवाज़े की दरार से भीतर की ओर होने वाले वायु-रिसाव को सीमित कर सकता है, लेकिन अत्यधिक दाब प्रक्रिया-गैस को सीलों के माध्यम से बाहर धकेल सकता है और असुरक्षित या रासायनिक रूप से अस्थिर निकास स्थिति उत्पन्न कर सकता है। ऋणात्मक दाब भट्ठी में हवा खींच सकता है, विशेषकर दरवाज़े की आवाजाही के दौरान या क्षतिग्रस्त सीलों के माध्यम से।
तापमान का वितरण और गैस का परिसंचरण भी भट्ठी-पक्ष की नियंत्रण समस्या का हिस्सा हैं। किसी भट्ठी का औसत तापमान संतोषजनक दिखाई दे सकता है, जबकि स्थिर क्षेत्र अपेक्षाकृत ठंडे, जलवाष्प से अधिक समृद्ध या किसी प्रतिक्रियाशील घटक से वंचित बने रहें। पंखे की गति, प्रवाह की दिशा, लोड के बीच का अंतर, टोकरियाँ, फिक्स्चर और स्टील का खुला सतह-क्षेत्र स्थानीय सीमा-परत को बदल देते हैं। रिटॉर्ट एक और परिवहन-प्रतिरोध जोड़ते हैं: रिटॉर्ट के बाहर मापा गया वातावरण उसके भीतर की गैस का प्रतिनिधित्व नहीं कर सकता, विशेषकर पर्ज, तापन या संरचना में तीव्र परिवर्तन के दौरान।
आपूर्ति-वातावरण समूह की शुरुआत भट्ठी से पहले, ऊपर की ओर होती है। इसमें स्रोत गैसें, एंडोथर्मिक या एक्सोथर्मिक जनित्र, नाइट्रोजन-मेथनॉल प्रणालियाँ, एनरिचिंग गैस, विघटित अमोनिया, प्रोपेन, हवा, भाप तथा इन्हें मापने, मिलाने, सुखाने, गर्म करने और पहुँचाने वाले उपकरण शामिल हैं। प्रवाह नियंत्रकों को मांग बदलने पर भी इच्छित अनुपात बनाए रखना चाहिए। ऐसा रेगुलेटर जो दाब बनाए रखता है लेकिन संरचना नहीं, वातावरण नियंत्रण प्रदान नहीं करता। अवरुद्ध या आंशिक रूप से प्रतिबंधित लाइन गलत रेसिपी के समान लक्षण उत्पन्न कर सकती है: भट्ठी नियंत्रक लक्ष्य कार्बन पोटेंशियल का आदेश देता है, फिर भी कार्य-वस्तु तक अलग गैस-मिश्रण पहुँचता है।
मिश्रण के बाद भी गैसों की अभिक्रियाएँ जारी रहती हैं। कार्बन मोनोऑक्साइड और कार्बन डाइऑक्साइड स्टील की सतह पर होने वाली अभिक्रिया में भाग ले सकते हैं, जबकि कार्ब्यूराइजिंग परिस्थितियों में मीथेन और अन्य हाइड्रोकार्बन कार्बन की आपूर्ति कर सकते हैं। जलवाष्प लोहे का ऑक्सीकरण कर सकती है और कार्बन-युक्त अभिक्रियाओं के संतुलन को बदल सकती है। U.S. National Bureau of Standards की हीट ट्रीटमेंट एंड प्रॉपर्टीज़ ऑफ आयरन एंड स्टील (1966) हैंडबुक में ऑक्सीकरण, जिससे स्केल बनता है, और सतही कार्बन-हानि, जिससे डीकार्बराइजेशन होता है, को प्रमुख सतही जोखिमों के रूप में पहचाना गया है; इसमें दहन-उत्पादों में जलवाष्प को भी हानिकारक बताया गया है। ASM के 2017 के भट्ठी-वातावरण संबंधी विवेचन में गैस-अभिक्रियाएँ, प्रमुख गैसें और वाष्प तथा वातावरण-संबंधी डीकार्बराइजेशन को स्टील के ऊष्मा-उपचार नियंत्रण के केंद्र में रखा गया है।
भट्ठी और आपूर्ति समूह लगातार एक-दूसरे के साथ परस्पर क्रिया करते हैं। दरवाज़े पर रिसाव से ऑक्सीजन भीतर आ सकती है, लेकिन परिणामी रीडिंग भट्ठी के दाब और परिसंचरण पर निर्भर करेगी। लोड के क्षेत्रफल में परिवर्तन से प्रतिक्रियाशील प्रजातियाँ खप या उत्पन्न हो सकती हैं, जिससे वातावरण बदल सकता है, भले ही आपूर्ति फ्लोमीटरों में कोई परिवर्तन न हुआ हो। बर्नर का समायोजन ऊष्मा-इनपुट बदलने के साथ-साथ जलवाष्प और कार्बन डाइऑक्साइड की मात्रा भी बदल सकता है। दोनों समूहों को परस्पर विनिमेय मानने से इन कारणों का पता नहीं चलता।

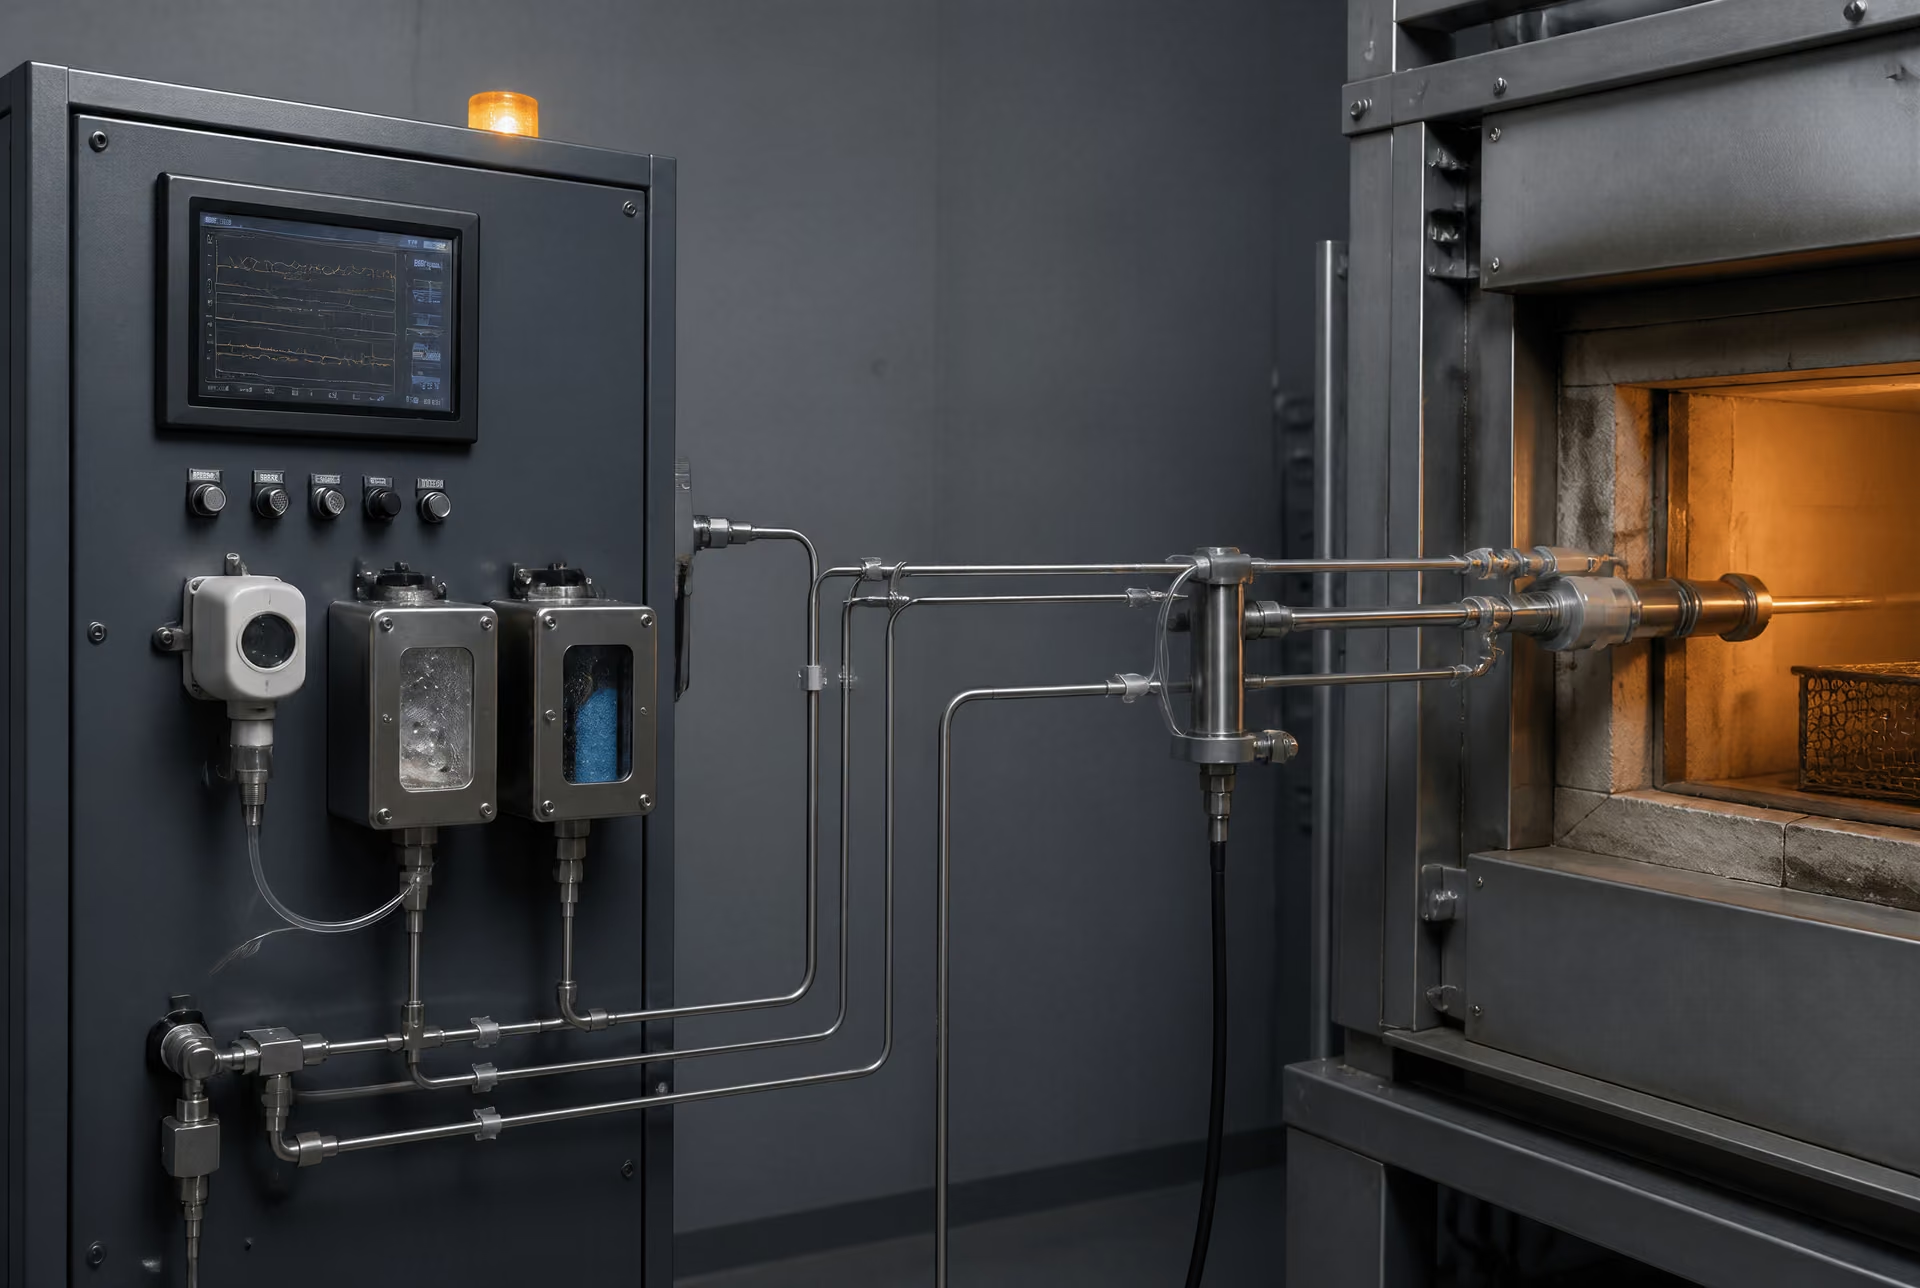
सेंसर, नमूना-ग्रहण और नियंत्रण लूप
| मापन | यह क्या दर्शाता है | सीमा |
|---|---|---|
| ऑक्सीजन जाँच-उपकरण | ऑक्सीजन सक्रियता से संबंधित विद्युत-रासायनिक प्रतिक्रिया | जाँच-उपकरण की दशा, संदर्भ वायु, तापमान और साम्यावस्था संबंधी मान्यताओं पर निर्भर करता है |
| ओस-बिंदु उपकरण | नमी संबंधी जानकारी | नमूना-रेखा में संघनन से गलत रूप से शुष्क परिणाम मिल सकता है |
| अवरक्त विश्लेषक | कार्बन डाइऑक्साइड या कार्बन मोनोऑक्साइड सांद्रता | चयनित प्रजातियों को मापता है, प्रत्येक सतही अभिक्रिया को नहीं |
| कार्य-क्षेत्र निरीक्षण | वास्तविक इस्पात प्रतिक्रिया | आमतौर पर उपचार के बाद किया जाता है, निरंतर नहीं |
नियंत्रण लूप ऐसी प्रक्रिया-नियंत्रण व्यवस्था जिसमें सेंसर किसी चर को मापता है, नियंत्रक उसकी लक्ष्य से तुलना करता है और नियंत्रित इनपुट को समायोजित किया जाता है।
किसी नियंत्रण लूप में सामान्यतः एक प्रक्रिया चर, एक सेंसर, एक नियंत्रक और एक नियंत्रित परिवर्ती शामिल होते हैं। कार्बन-पोटेंशियल नियंत्रण के लिए प्रक्रिया चर का अनुमान ऑक्सीजन के आंशिक दाब से लगाया जा सकता है, जिसे ऑक्सीजन प्रोब से मापा जाता है, या कार्बन मोनोऑक्साइड, कार्बन डाइऑक्साइड और जलवाष्प से संबंधित समीकरणों के आधार पर इसकी गणना की जा सकती है। ओसांक मापन जलवाष्प के बारे में जानकारी प्रदान करता है। इन्फ्रारेड विश्लेषक कार्बन डाइऑक्साइड या कार्बन मोनोऑक्साइड माप सकते हैं, जबकि ऑक्सीजन विश्लेषक ऑक्सीकारक संदूषण का प्रत्यक्ष संकेत देते हैं। ये उपकरण “वातावरण” को किसी एक सार्वभौमिक मात्रा के रूप में नहीं मापते; प्रत्येक उपकरण किसी विशिष्ट रासायनिक प्रजाति, तापमान, दाब और अंशांकन स्थिति के प्रति प्रतिक्रिया करता है।
गरम कार्य-क्षेत्र में स्थापित ऑक्सीजन प्रोब तीव्र विद्युत-रासायनिक संकेत प्रदान कर सकता है, लेकिन इसकी व्याख्या प्रोब के तापमान, संदर्भ-वायु, सेंसर की स्थिति और मानी गई गैस-अभिक्रिया साम्यावस्था पर निर्भर करती है। ठंडे नमूना-कैबिनेट में स्थित ओसांक सेंसर भट्ठी के तापमान वाली गैस को नहीं, बल्कि परिवहित और नियंत्रित किए गए नमूने को मापता है। नमूना-लाइन में संघनन नमूने से पानी हटा देता है और परिणाम को झूठा रूप से शुष्क बना देता है। विश्लेषक तक पहुँचने से पहले प्रतिक्रियाशील गैसें ट्यूबिंग की दीवारों, फिल्टरों या संघनित द्रव के साथ भी अभिक्रिया कर सकती हैं। इसलिए लाइन की सामग्री, लंबाई, व्यास, हीट-ट्रेसिंग, छनन और नमूना-प्रवाह—सभी मापन प्रणाली का हिस्सा बन जाते हैं।
अंशांकन उपकरण और प्रक्रिया के अनुरूप होना चाहिए। शून्य और स्पैन जाँच, संदर्भ गैसें, प्रोब का सत्यापन और ड्रिफ्ट अभिलेख यह स्थापित करते हैं कि कोई परिवर्तन वास्तविक है या उपकरण-संबंधी। ऑक्सीजन-प्रोब के मिलीवोल्ट संकेत से गणना किया गया कार्बन-पोटेंशियल डिस्प्ले तब भी स्थिर रह सकता है जब प्रोब पर परत जम जाए, संदर्भ-वायु मार्ग अवरुद्ध हो जाए या गणना में प्रयुक्त भट्ठी का तापमान गलत हो। ऐसी स्थिति में नियंत्रक गलत मापन के आधार पर सही सुधार कर सकता है।
प्रतिक्रिया-समय भी उतना ही महत्वपूर्ण है। मिश्रण स्टेशन पर गैस की संरचना सबसे पहले बदलती है; इसके बाद आपूर्ति-लाइन बदलती है; नई गैस द्वारा पुरानी मात्रा को विस्थापित करने के बाद भट्ठी का वातावरण बदलता है; और इसके बाद तापमान, ज्यामिति तथा अभिक्रिया-गतिकी द्वारा निर्धारित अतिरिक्त विलंब के पश्चात स्टील की सतह प्रतिक्रिया देती है। प्रवेश-बिंदु के पास स्थित छोटी नमूना-लाइन कुछ सेकंड में चरण-परिवर्तन दिखा सकती है, जबकि कार्य-वस्तु के पास स्थित प्रोब कई मिनट तक लगभग अपरिवर्तित रह सकता है। यदि नियंत्रक प्रक्रिया की प्रतिक्रिया-क्षमता से अधिक तेज़ी से कार्य करता है, तो वह ओवरशूट और हंटिंग उत्पन्न कर सकता है। यदि वह बहुत धीमे कार्य करता है, तो अलार्म सीमा पार होने के बाद भी वास्तविक डीकार्बराइजिंग विचलन जारी रह सकता है।
इसलिए फीडबैक एक परिभाषित नियंत्रण-आयतन पर आधारित होना चाहिए। रेसिपी का सेट-पॉइंट एक आदेश है, सतह-सुरक्षा का प्रमाण नहीं। जहाँ व्यावहारिक हो, आदेशित कार्बन पोटेंशियल, ऑक्सीजन स्तर या ओसांक की जाँच स्वतंत्र मापन और स्टील के परिणाम के विरुद्ध की जानी चाहिए। सतही कार्बन, स्केल, माइक्रोहॉर्डनेस और मेटालोग्राफिक साक्ष्य वातावरण की ऐसी समस्या उजागर कर सकते हैं जिसे दूरस्थ विश्लेषक ने दर्ज नहीं किया। यह उन ग्रेडों के लिए विशेष रूप से महत्वपूर्ण है जिनकी निर्दिष्ट केस-डेप्थ, कठोरता या सतही कार्बन डीकार्बराइजेशन के लिए बहुत कम सहनशीलता छोड़ती है।
मापन-स्थान व्याख्या को क्यों बदलता है
एक ही गैस अलग-अलग स्थानों पर अलग रीडिंग दे सकती है। आपूर्ति-प्रवेश के पास नमूना उस मिश्रण का प्रतिनिधित्व कर सकता है जिसने अभी लोड के संपर्क में आना शुरू नहीं किया है। घनी टोकरी के ऊपर यह किसी स्थिर गैस-पॉकेट का प्रतिनिधित्व कर सकता है। निकास पोर्ट के पास यह रिसाव से पतला या अभिक्रिया-उत्पादों से समृद्ध हो सकता है। रिटॉर्ट के भीतर गैस-विनिमय सीमित होने के कारण यह खुली भट्ठी के वातावरण से अलग हो सकता है। गरम क्षेत्र में लगा प्रोब प्रोब के आसपास के वातावरण का संकेत दे सकता है, जबकि स्टील की सतह फिक्स्चर के पीछे या भरे हुए लोड के भीतर स्थित हो।
नमूना-स्थान यह भी निर्धारित करता है कि रीडिंग पूर्वानुमानात्मक है या निदानात्मक। ऊपर की ओर स्थित विश्लेषक यह पहचानता है कि आपूर्ति प्रणाली क्या पहुँचा रही है। कार्य-क्षेत्र का प्रोब बताता है कि परिवहन और भट्ठी की अभिक्रियाओं के बाद क्या बचा है। निकास नमूना रिसाव, दहन और लोड की अभिक्रिया के समेकित परिणाम को दिखा सकता है, लेकिन यह यह निर्धारित नहीं कर सकता कि परिवर्तन कहाँ हुआ। इनमें से कोई भी स्थान स्वतः सही नहीं है; प्रत्येक अलग प्रश्न का उत्तर देता है।
स्टील का लोड भी इस व्याख्या का हिस्सा है। स्वच्छ, तैलीय, गीले, स्केलयुक्त या अत्यधिक ऑक्सीकृत पुर्ज़े तापन के दौरान वाष्प छोड़ते हैं और प्रतिक्रियाशील गैसों का उपभोग करते हैं। बड़ा सतह-क्षेत्र छोटे परीक्षण-कूपन की तुलना में स्थानीय कार्बन संतुलन को अधिक बदल सकता है। फिक्स्चर और रिफ्रैक्टरी सामग्री भी वातावरण के साथ अभिक्रिया कर सकती हैं। इसलिए बिना लोड का अंशांकन उत्पादन चक्र का पूर्ण सत्यापन नहीं करता।
ISO 17663:2023 वायु या नियंत्रित वातावरण में ऊष्मा-उपचार के लिए गुणवत्ता आवश्यकताएँ निर्दिष्ट करता है, मुख्यतः फेरिटिक स्टीलों तथा कार्यशाला या स्थल पर किए जाने वाले कार्यों के लिए। इसकी प्रासंगिकता प्रक्रियात्मक होने के साथ-साथ धातुकर्मीय भी है: नियंत्रित स्थिति को परिभाषित, मॉनिटर और कार्य-वस्तु से संबद्ध किया जाना चाहिए। Cambridge University Press की 2012 की वातावरण नियंत्रण संबंधी चर्चा भी कार्य हेतु पुनर्तापन और अंतिम ऊष्मा-उपचार को अलग करती है तथा चेतावनी देती है कि अनियंत्रित ऑक्सीकारक वातावरण स्केलिंग और स्टीलों में डीकार्बराइजेशन उत्पन्न करते हैं। इसलिए मान्य परिणाम गैस-पैनल के पास मुद्रित मान नहीं है। यह आपूर्ति-संरचना, भट्ठी की स्थिति, मापे गए कार्य-क्षेत्र के वातावरण, संपर्क-अवधि के इतिहास और बाहर निकलने वाली स्टील सतह के बीच प्रदर्शित संबंध है।
इस्पात ग्रेड और ऊष्मा-उपचार प्रक्रिया के अनुसार वातावरण का चयन
वातावरण का चयन इस्पात के परिवार और की जा रही प्रक्रिया—दोनों के अनुसार होना चाहिए। एनीलिंग के दौरान कम-कार्बन इस्पात की रक्षा करने वाली गैस, ऑस्टेनिटाइजिंग के दौरान उच्च-कार्बन बेयरिंग रिंग की सतह को बदल सकती है। अपेक्षित परिणाम भी अलग हो सकता है: फोर्जिंग के लिए दोबारा गर्म करने में उस स्केल को सहन किया जा सकता है जिसे बाद में हटा दिया जाएगा, जबकि तैयार कार्ब्युराइज्ड, कठोरीकृत या ग्राउंड घटक मापने योग्य ऑक्सीकरण या कार्बन-हानि को सहन नहीं कर सकता।
संयुक्त राज्य अमेरिका के राष्ट्रीय मानक ब्यूरो की पुस्तिका लौह और इस्पात का ऊष्मा-उपचार तथा गुणधर्म सतह के दो प्राथमिक खतरों की सीधे पहचान करती है: ऑक्सीकरण से स्केल बनता है, जबकि सतह से कार्बन की हानि डीकार्ब्युराइजेशन उत्पन्न करती है। इसमें दहन-उत्पादों में जलवाष्प को भी हानिकारक बताया गया है। एएसएम इंटरनेशनल द्वारा 2017 में किए गए विवेचन में भट्ठी-नियंत्रण और आपूर्ति-वातावरण नियंत्रण को अलग-अलग माना गया है। दोनों महत्वपूर्ण हैं। यदि प्रवाह, ओसांक, ऑक्सीजन विभव, कार्बन विभव, रिसाव, बर्नर समायोजन या भट्ठी में लोडिंग गलत हो, तो सही ढंग से विनिर्दिष्ट गैस भी दोषपूर्ण परिणाम दे सकती है।
कार्बन और निम्न-मिश्रधातु इस्पात
सादे-कार्बन और निम्न-मिश्रधातु ग्रेडों पर अक्सर इस प्रकार चर्चा की जाती है मानो केवल उनका पदनाम ही वातावरण निर्धारित करता हो। ऐसा नहीं है। AISI/SAE 1018, AISI/SAE 1045, AISI/SAE 4140 और AISI/SAE 4340—सभी को “न्यूट्रल” कहे जाने वाले भट्ठों में गर्म किया जा सकता है, फिर भी स्वीकार्य सतह-अवस्था प्रक्रिया, अनुप्रस्थ काट के आकार और बाद में की जाने वाली मशीनिंग के लिए उपलब्ध अतिरिक्त पदार्थ के अनुसार अलग होती है।
AISI/SAE 1018 जैसे निम्न-कार्बन इस्पात के लिए सतह से थोड़ी मात्रा में कार्बन-हानि का थोक तन्य गुणों पर बहुत कम प्रभाव पड़ सकता है, क्योंकि कार्बन की सांद्रता पहले से ही कम होती है। फिर भी पतली केस-कठोरीकृत परत, मशीन की गई धार, या ऐसी सतह के मामले में इसका महत्व हो सकता है जिसे बाद में कार्ब्युराइजिंग, प्रेरण-कठोरीकरण या नाइट्राइडिंग पर समान रूप से प्रतिक्रिया करनी हो। AISI/SAE 1045 में शाफ्ट या गियर की सतह पर डीकार्ब्युराइजेशन मार्टेंसाइट बनने के लिए उपलब्ध कार्बन को कम कर सकता है। परिणामस्वरूप, स्केल हटाने की प्रक्रिया देखने में स्वीकार्य होने पर भी उसके नीचे की सतह नरम रह सकती है।
AISI/SAE 4140 और AISI/SAE 4340 जैसे निम्न-मिश्रधातु कठोरीकरण इस्पात एक अलग चिंता प्रस्तुत करते हैं। क्रोमियम, मोलिब्डेनम, मैंगनीज और सिलिकॉन ऑक्सीकरण अभिक्रियाओं तथा कठोरीकरण-क्षमता को प्रभावित करते हैं, लेकिन मिश्रधातु तत्व सतह को कार्बन-हानि से प्रतिरक्षित नहीं बनाते। कार्बन से रिक्त हुई सतह क्वेंचिंग के बाद भी कमजोर रह सकती है, भले ही कोर निर्दिष्ट कठोरता तक पहुँच जाए। ऑक्साइड फिल्में आयामी निरीक्षण, चुंबकीय-कण परीक्षण, कोटिंग के आसंजन या बाद की मशीनिंग में भी बाधा डाल सकती हैं।
इन ग्रेडों के लिए वातावरण का चयन अपेक्षित कार्बन-संतुलन के अनुसार किया जाता है। न्यूट्रल या नियंत्रित वातावरण को सतह की कार्बन सक्रियता इस्पात के अभिप्रेत मान के निकट रखनी चाहिए; कार्ब्युराइजिंग अवस्था तभी उपयुक्त है जब जानबूझकर कार्बन बढ़ाने का विनिर्देश हो। कार्बन विभव केवल गैस का नाम बताने से निर्धारित नहीं होता। एएसएम हैंडबुक के खंड 4B में जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दबाव से जुड़े नियंत्रण-संबंधों के साथ प्रत्यक्ष या अप्रत्यक्ष मापन विधियों का वर्णन है। व्यवहार में, भट्ठी की नियंत्रण प्रणाली और उसके सेंसर यह निर्धारित करते हैं कि निर्दिष्ट वातावरण वास्तव में कार्य-वस्तु पर मौजूद है या नहीं।
पतले अनुप्रस्थ काट तेजी से गर्म होते हैं और उनका सतह-से-आयतन अनुपात अधिक होता है। लोड के तापमान तक पहुँचने से पहले वे अपनी कार्बन-युक्त सतह-परत का अपेक्षाकृत बड़ा अंश खो सकते हैं। वेल्डेड संरचनाएँ इससे भी अधिक संवेदनशील हो सकती हैं: वेल्ड धातु, ऊष्मा-प्रभावित क्षेत्र और मूल धातु की संरचनाएँ तथा पूर्ववर्ती सूक्ष्मसंरचनाएँ अलग-अलग हो सकती हैं, जबकि अवशिष्ट तनाव और ऑक्साइड फिल्में जोड़ के साथ बदलती रहती हैं। ISO 17663:2023 वेल्डिंग और संबंधित प्रक्रियाओं के संदर्भ में वायु या नियंत्रित वातावरण में ऊष्मा-उपचार के लिए गुणवत्ता आवश्यकताएँ निर्धारित करता है; इसका मुख्य अनुप्रयोग फेरिटिक इस्पात तथा कार्यशाला या स्थल पर किए जाने वाले कार्यों पर है। इसलिए यह वेल्ड ऊष्मा-उपचार को अनौपचारिक भट्ठी-उद्भासन के बजाय प्रलेखित प्रक्रिया के रूप में अपनाने का समर्थन करता है।
टूल, बेयरिंग और उच्च-कार्बन इस्पात
उच्च-कार्बन इस्पातों में अधिक कड़े नियंत्रण की आवश्यकता होती है, क्योंकि सतह की कार्बन-सांद्रता सीधे कठोरता, घिसाव-प्रतिरोध, अवशिष्ट ऑस्टेनाइट और आयामी स्थिरता को प्रभावित करती है। इनके उदाहरणों में AISI/SAE 52100 बेयरिंग इस्पात, AISI D2 टूल इस्पात, AISI O1 और AISI W1 शामिल हैं। ऑस्टेनिटाइजिंग के बाद उनकी सतह-अवस्था केवल दिखावट से संबंधित विषय नहीं है।
AISI/SAE 52100 पर डीकार्ब्युराइज्ड परत बेयरिंग रेसवे के नीचे नरम क्षेत्र उत्पन्न कर सकती है। हल्की सफाई से स्केल हटाने पर भी यह परत आवश्यक रूप से नहीं हटती। AISI D2 जैसे टूल इस्पात में सतह से कार्बन-हानि इच्छित मार्टेंसिटिक और कार्बाइड-युक्त संरचना बनाने के लिए उपलब्ध कार्बन को कम कर सकती है। अत्यधिक ऑक्सीकरण से ग्राइंडिंग के लिए आवश्यक अतिरिक्त पदार्थ भी बदल सकता है और अंतिम परिष्करण के दौरान दोषों को बढ़ावा मिल सकता है। AISI O1 और AISI W1 भी कठोरीकरण के दौरान इसी प्रकार संवेदनशील होते हैं, क्योंकि उनका प्रदर्शन सतह पर बनाए रखे गए कार्बन पर बहुत अधिक निर्भर करता है।
उच्च-कार्बन घटकों की सुरक्षा केवल वातावरण को “कार्बन से समृद्ध” बनाकर नहीं की जा सकती। अत्यधिक कार्बन विभव नियंत्रित परिणाम देने के बजाय कालिख, कार्बाइड निक्षेपण या बदली हुई सतह-रसायनिकी उत्पन्न कर सकता है। अपेक्षित वातावरण का मिलान ग्रेड, ऑस्टेनिटाइजिंग तापमान, उद्भासन समय और भट्ठी की प्रतिक्रिया से किया जाना चाहिए। निर्वात, निम्न-दाब प्रसंस्करण, लवण, न्यूट्रल नियंत्रित गैस या जानबूझकर समायोजित कार्बन वाला वातावरण—इनमें से प्रत्येक तकनीकी रूप से लागू हो सकता है, लेकिन चयन निर्दिष्ट सतह-अवस्था और उपकरण की क्षमता पर निर्भर करता है।
बेयरिंग रिंग और परिशुद्ध टूल आयामी समस्या को भी उजागर करते हैं। ऑक्सीकरण से सतही धातु का क्षय होता है और कोनों, छिद्रों तथा संपर्क करने वाले फिक्स्चर में स्केल बन सकता है। तापीय प्रवणताएँ और गैस का असमान परिसंचरण एक क्षेत्र को दूसरे क्षेत्र की तुलना में अधिक ऑक्सीकृत या डीकार्ब्युराइज्ड कर सकते हैं। इसलिए अनुप्रस्थ काट की मोटाई, घटकों की नेस्टिंग, लोडिंग घनत्व, पूर्ववर्ती गोलाकार-सीमेंटाइट या एनील्ड अवस्था और भट्ठी की अस्तर-अवस्था—सभी को वातावरण संबंधी निर्णय का हिस्सा होना चाहिए। इस्पात का पदनाम केवल प्रारंभिक बिंदु है।
यही तर्क स्प्रिंग इस्पात और उच्च-कार्बन तार पर भी लागू होता है। पतला तार उपचार-तापमान तक बहुत जल्दी पहुँच सकता है, जिससे सतह का कार्बन बदलने से पहले वातावरण में विचलन का पता लगाने के लिए ऑपरेटर के पास बहुत कम समय बचता है। कठोरीकृत घटक विशेष रूप से संवेदनशील होते हैं, क्योंकि उनके अंतिम गुण पहले ही गर्म करने, क्वेंचिंग और टेम्परिंग के एक संकीर्ण क्रम से निर्धारित हो चुके होते हैं। ऑस्टेनिटाइजिंग के दौरान बना सतही दोष टेम्परिंग द्वारा विश्वसनीय रूप से ठीक नहीं किया जा सकता।
ऑस्टेनिटाइजिंग, एनीलिंग, नॉर्मलाइजिंग, टेम्परिंग और तनाव-निवारण
| संचालन | वायुमंडल संबंधी चिंता | सतही प्रभाव |
|---|---|---|
| ऑस्टेनिटीकरण | तीव्र ऑक्सीकरण और कार्बन-स्थानांतरण | कठोरता और सतही कार्बन को बदल सकता है |
| तापानुशीतन | दीर्घ अनावरण से अभिक्रिया की संभावना बढ़ती है | स्केल या कार्बन-हानि के लिए मशीनिंग भत्ता आवश्यक हो सकता है |
| सामान्यीकरण | बाद में प्रसंस्कृत किए जाने वाले स्टॉक के लिए अक्सर वायु में किया जाता है | प्रत्यक्ष-उपयोग वाले पुर्जों के लिए सतही परिवर्तन अस्वीकार्य हो सकता है |
| टेम्परिंग | कम तापमान ऑक्सीकरण को समाप्त नहीं करता | निम्न-ऑक्सीकरण परिस्थितियाँ परिष्करण और आयामों की रक्षा करती हैं |
| तनाव-निवारण | वायु-अनावरण से तैयार सतहों पर स्केल बन सकता है | तैयार घटकों के लिए नियंत्रित परिरक्षण आवश्यक हो सकता है |
ऑस्टेनिटाइजिंग सामान्यतः वातावरण के प्रति सबसे अधिक संवेदनशील प्रक्रिया है। इस्पात को ऑस्टेनाइट क्षेत्र में गर्म किया जाता है, जहाँ ऑक्सीकरण और कार्बन का स्थानांतरण तेजी से हो सकता है। उच्च-कार्बन और टूल इस्पातों में ऐसा नियंत्रण आवश्यक है जो सतह के कार्बन को बनाए रखे, जबकि निम्न-कार्बन इस्पातों में तब कार्बन-संरक्षण आवश्यक हो सकता है जब सतह को बाद में कठोर या कार्ब्युराइज किया जाना हो। लोड को समान रूप से गर्म किया जाना चाहिए; भट्ठी के निर्धारित तापमान को कार्य-वस्तु के तापमान या सतह-अवस्था का प्रमाण नहीं माना जाना चाहिए।
एनीलिंग में सामान्यतः कठोरीकरण की तुलना में भट्ठी में अधिक लंबा उद्भासन होता है, जिससे स्केल और डीकार्ब्युराइजेशन की संभावना बढ़ जाती है। पूर्ण एनीलिंग, उप-क्रांतिक एनीलिंग और गोलाकारकरण—इनमें तापमान और समय अलग-अलग होते हैं, इसलिए एक ही “एनीलिंग वातावरण” पर्याप्त नहीं है। AISI/SAE 1045 या AISI/SAE 4140 के लिए सतह से कार्बन-हानि तभी स्वीकार्य हो सकती है जब मशीनिंग उसे हटा दे; AISI/SAE 52100 या AISI D2 के लिए यही अतिरिक्त पदार्थ अस्वीकार्य हो सकता है। धीमी शीतलन से बदली हुई सतह ठीक नहीं होती।
फोर्जिंग और संरचनात्मक भागों के लिए नॉर्मलाइजिंग अक्सर वायु में किया जाता है, जब स्केल हटाने की योजना हो। यह उत्पादन संबंधी निर्णय है, इसका अर्थ यह नहीं कि वायु न्यूट्रल है। कैम्ब्रिज यूनिवर्सिटी प्रेस द्वारा 2012 में प्रस्तुत वातावरण-नियंत्रण संबंधी विवेचन में कार्य करने के लिए दोबारा गर्म करने और अंतिम ऊष्मा-उपचार के बीच अंतर किया गया है तथा अनियंत्रित ऑक्सीकारी वातावरण को स्केलिंग और इस्पात के डीकार्ब्युराइजेशन से जोड़ा गया है। इसलिए प्रत्यक्ष उपयोग, निरीक्षण या प्रेरण-कठोरीकरण के लिए अभिप्रेत नॉर्मलाइज्ड शाफ्ट को नियंत्रित संरक्षण की आवश्यकता हो सकती है, भले ही फोर्ज्ड ब्लैंक को वायु में नॉर्मलाइज किया जा सके।
टेम्परिंग ऑस्टेनिटाइजिंग सीमा से नीचे होता है, फिर भी ऑक्सीकरण संभव रहता है, विशेषकर लंबे उद्भासन या बार-बार किए गए टेम्पर चक्रों के दौरान। स्वच्छ, निम्न-ऑक्सीकरण वाला वातावरण आयामों और सतह की फिनिश की रक्षा करता है; इसमें ऑस्टेनिटाइजिंग के दौरान प्रयुक्त कार्बन-विभव रणनीति जैसी रणनीति आवश्यक नहीं होती। टेम्पर रंगों को वातावरण-नियंत्रण के विश्वसनीय मापन के रूप में नहीं माना जाना चाहिए, विशेषकर तब जब किसी लोड में ऑक्साइड की मोटाई अलग-अलग हो।
वेल्डेड संरचनाओं और मशीन किए गए भागों का तनाव-निवारण अक्सर वायु में किया जाता है, फिर भी वायु का उद्भासन सतह पर स्केल बना सकता है और तैयार जोड़ या अंतिम घटक को बदल सकता है। जब उपचार वेल्डिंग से संबंधित हो, जिसमें स्थल पर किया जाने वाला कार्य भी शामिल है, तब ISO 17663:2023 प्रासंगिक है। जिस घटक के लिए स्वच्छ सतह आवश्यक हो, उसके लिए खुले भट्ठे के बजाय नियंत्रित वातावरण, निर्वात, स्थानीय परिरक्षण या संरक्षित आवरण को प्राथमिकता दी जा सकती है।
अंततः, भट्ठी का वातावरण और बाद में किया जाने वाला सतह-संरक्षण अलग-अलग नियंत्रण हैं। ISO 17834:2003, 1000 °C (1273 K) तक संक्षारण और उच्च-तापमान ऑक्सीकरण से संरक्षण के लिए तापीय रूप से छिड़की गई धातु कोटिंग्स से संबंधित है, जबकि ISO 12944-4:2017 कार्बन और निम्न-मिश्रधातु इस्पात संरचनाओं के लिए सतह-तैयारी के ग्रेडों का वर्गीकरण करता है। इनमें से कोई भी मानक गर्म करने के दौरान नियंत्रण का स्थान नहीं लेता। वातावरण को पहले निर्दिष्ट धातुकर्मीय सतह उत्पन्न करनी चाहिए; कोटिंग्स और उपचारोत्तर तैयारी एक अलग चरण से संबंधित हैं।
वायु बनाम नियंत्रित वातावरण में ताप-उपचार
वायु सुविधाजनक है, लेकिन सुविधा उसे धातुकर्म की दृष्टि से उदासीन नहीं बनाती। ऊँचे तापमान पर ऑक्सीजन और जलवाष्प इस्पात के साथ अभिक्रिया कर सकते हैं, जबकि आसपास की गैस सतह पर कार्बन की सक्रियता को बदल सकती है। इसके परिणामस्वरूप स्केल, डीकार्बराइजेशन, कार्बराइजेशन या इन स्थितियों का संयोजन हो सकता है। यह परिणाम स्वीकार्य है या नहीं, यह इस बात पर निर्भर करता है कि बाद में सतह के साथ क्या किया जाएगा और सेवा के दौरान उस पुर्जे से क्या अपेक्षा है।
अमेरिकी वाणिज्य विभाग के नेशनल ब्यूरो ऑफ स्टैंडर्ड्स का लौह और इस्पात का ताप-उपचार एवं गुणधर्म (1966) सतह से जुड़े दो प्राथमिक जोखिमों की सीधे पहचान करता है: ऑक्सीकरण से स्केल बनता है और सतह से कार्बन की हानि से डीकार्बराइजेशन होता है। इसमें दहन-उत्पादों में उपस्थित जलवाष्प को भी हानिकारक बताया गया है। इसलिए भट्ठी का वातावरण ताप-उपचार विनिर्देशन का एक भाग है, न कि केवल भार के चारों ओर का स्थान भरने का साधन।
वायु में गर्म करने पर सतह पर प्रतिकूल प्रभाव
कार्बन इस्पात या निम्न-मिश्रधातु इस्पात को वायु में गर्म करने पर लौह ऑक्साइड बनते हैं, जिनकी संरचना तापमान और स्थानीय गैस-स्थितियों के साथ बदलती रहती है। स्केल धातु का उपभोग करता है, आयामों को बदलता है और बाद की मशीनिंग, वेल्डिंग, कोटिंग या निरीक्षण में बाधा डाल सकता है। हैंडलिंग के दौरान यह अलग भी हो सकता है और असमान सतह छोड़ सकता है। चिंता केवल ऑक्साइड तक सीमित नहीं है। ऑक्सीकरणकारी और कार्बन-गरीब वातावरण के संपर्क में आने वाली सतह विसरण के माध्यम से इस्पात से गैस में कार्बन खो सकती है।
कार्बन की यह हानि एक डीकार्बराइज्ड परत बनाती है। कठोरित पुर्जे में प्रभावित क्षेत्र की कठोरता और घिसाव-प्रतिरोध आंतरिक भाग की तुलना में कम हो सकते हैं। थकान-भारित पुर्जे में बदली हुई सतही रसायनिकी और उससे जुड़े सूक्ष्मसंरचनात्मक परिवर्तन अपेक्षित व्यवहार को प्रभावित कर सकते हैं, भले ही समग्र कठोरता ड्रॉइंग की आवश्यकता पूरी करती हो। गहराई और गंभीरता इस्पात की संरचना, तापमान, धारण-समय, सतह की स्थिति, गैस-संरचना और अंतरापृष्ठ पर स्थापित कार्बन सक्रियता पर निर्भर करती है।
नियंत्रित वातावरण का अर्थ “वायु के अलावा कोई भी गैस” नहीं है। एएसएम इंटरनेशनल का ताप-उपचार में भट्ठी-वातावरण नियंत्रण (2017) नियंत्रण को दो प्रमुख समूहों में विभाजित करता है: भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण। पहला भट्ठी के भीतर मौजूद स्थितियों और उनके मापन से संबंधित है; दूसरा उन गैसों, जनित्रों, मिश्रण उपकरणों, शुद्धीकरण और आपूर्ति से संबंधित है, जो वह स्थिति उत्पन्न करते हैं। दोनों महत्वपूर्ण हैं। यदि आपूर्ति-तंत्र में नमी प्रवेश कर जाए, भट्ठी में रिसाव हो या मापन-तंत्र भार-क्षेत्र का सही प्रतिनिधित्व न करे, तो सही ढंग से चुनी गई गैस भी गलत परिणाम दे सकती है।
कार्बन इस्पातों के लिए उन उपचारों के दौरान कार्बन-विभव का नियंत्रण केंद्रीय महत्व रखता है, जिनमें सतही कार्बन को स्थिर बनाए रखना आवश्यक होता है। एएसएम के अनुसार जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दाब से संबंधित संबंधों का उपयोग कार्बन-विभव के आकलन या नियंत्रण के साधन के रूप में किया जाता है। प्रत्येक भट्ठी-डिजाइन में ये प्रजातियाँ परस्पर विनिमेय संकेतक नहीं होतीं, और किसी निर्धारित मान का अर्थ तभी होता है जब मापन-विधि, तापमान, गैस-प्रवाह और भट्ठी की प्रतिक्रिया परिभाषित हों। इस्पात ताप-उपचार पुस्तिका (सीआरसी प्रेस, 2014) में भी कार्बन डाइऑक्साइड, अमोनिया और अन्य अभिक्रियाशील गैसों पर चर्चा की गई है, क्योंकि वातावरण की रसायनिकी ऑक्सीकरण-प्रतिरोध और सतही कार्बन नियंत्रण—दोनों को प्रभावित कर सकती है।
प्रक्रिया-विनिर्देशन में स्वीकार्य सतही स्थिति स्पष्ट रूप से दी जानी चाहिए। “वायु में गर्म करें” कहना तब तक अधूरा है, जब तक विनिर्देशन परिणामी स्केल और सतही रसायनिकी को स्वीकार न करे या उन्हें हटाने अथवा ठीक करने के लिए बाद की प्रक्रिया निर्धारित न करे। चमकीली सतह, अधिकतम अनुमत डीकार्बराइजेशन, बनाए रखी जाने वाली आयामी शुद्धता या कार्यात्मक कठोरित परत की आवश्यकता अधिक कड़े वातावरण-नियंत्रण की ओर संकेत करती है।
निर्माण के लिए पुनःतापन बनाम अंतिम उपचार
एक सामान्य वर्गीकरण-त्रुटि यह है कि प्रत्येक उच्च-तापमान प्रक्रिया को समान सतही आवश्यकता वाली प्रक्रिया मान लिया जाए। कैम्ब्रिज यूनिवर्सिटी प्रेस के अध्याय उत्पादन प्रक्रियाओं के दौरान धातुओं की सुरक्षा के लिए वातावरण नियंत्रण (2012) कार्य-संचालन के लिए पुनःतापन और अंतिम ताप-उपचार के बीच अंतर स्पष्ट करता है। यह अंतर प्रक्रिया-योजना में दिखाई देना चाहिए।
फोर्जिंग, रोलिंग या किसी अन्य निर्माण-प्रक्रिया के लिए पुनःतापन के दौरान कुछ मात्रा में स्केल स्वीकार्य हो सकता है, क्योंकि डीस्केलिंग, विरूपण, ट्रिमिंग या मशीनिंग से प्रभावित सामग्री हट जाएगी। इस ताप-चरण का प्राथमिक उद्देश्य वर्कपीस को प्लास्टिक विरूपण के लिए उपयुक्त स्थिति में लाना होता है। इसलिए ऐसी प्रक्रिया में वायु स्वीकार्य हो सकती है, जिसमें ऑक्सीकृत परत को नियंत्रित करके अंतिम आयाम या गुणधर्म निर्धारित किए जाने से पहले हटा दिया जाता है। इसका अर्थ यह नहीं है कि वातावरण की उपेक्षा की जा सकती है: अत्यधिक स्केल से उपज घट सकती है, टूलिंग को नुकसान हो सकता है, दोषों का पता लगाना कठिन हो सकता है और सतही लैप या अन्य विनिर्माण समस्याएँ उत्पन्न हो सकती हैं।
अंतिम ताप-उपचार अलग होता है। शमन और टेम्परिंग, सामान्यीकरण, एनीलिंग, विलयन-उपचार या तनाव-निवारण से सेवा में बने रहने वाली सतह के गुणधर्म निर्धारित हो सकते हैं। यदि उपचार के बाद पुर्जे को अंतिम रूप दिया जाता है, तो स्केल या डीकार्बराइजेशन हटाने के लिए उपलब्ध अतिरिक्त सामग्री बहुत कम हो सकती है। बेयरिंग रेस, गियर-दाँत, स्प्रिंग, शाफ्ट-जर्नल या घिसाव-सतह का मूल्यांकन उसी मानदंड से नहीं किया जा सकता, जो ऐसे फोर्जिंग बिलेट पर लागू होता है जिसे बाद में मशीन किया जाना है।
यह अंतर वेल्ड-संबंधी कार्यों पर भी लागू होता है। ISO 17663:2023 वेल्डिंग और संबद्ध प्रक्रियाओं के संदर्भ में वायु या नियंत्रित वातावरण में ताप-उपचार के लिए गुणवत्ता-आवश्यकताएँ निर्धारित करता है। यह मुख्यतः फेरिटिक इस्पातों और कार्यशाला अथवा स्थल पर किए जाने वाले कार्यों पर लागू होता है। इसका क्षेत्र व्यावहारिक बात को पुष्ट करता है: स्वीकार्य वातावरण और सतही परिणाम को परिभाषित प्रक्रिया, सामग्री, उपकरण और निरीक्षण-आवश्यकताओं से जोड़ा जाना चाहिए।
अंतिम-उपचार विनिर्देशन में यह स्पष्ट होना चाहिए कि स्केल की अनुमति है या नहीं, उपचार के बाद सफाई आवश्यक है या नहीं, तथा डीकार्बराइजेशन या अन्य सतही परिवर्तनों को कैसे मापा जाएगा। इसमें संबंधित इस्पात पदनाम भी परिभाषित किया जाना चाहिए, जैसे C45, 42CrMo4, या किसी विशेष उत्पाद-मानक के अंतर्गत निर्दिष्ट ग्रेड, क्योंकि संरचना ऑक्सीकरण और कार्बन-स्थानांतरण के प्रति प्रतिक्रिया को प्रभावित करती है। अस्पष्ट स्वीकृति-मानदंड को वातावरण-नियंत्रण ठीक नहीं कर सकता।
निर्वात और अक्रिय-गैस के विकल्प
निर्वात भट्टियाँ गर्म करने से पहले भट्ठी की अधिकांश गैस निकालकर अभिक्रियाशील गैसों के आंशिक दाब को कम करती हैं। अक्रिय-गैस प्रणालियाँ वायु के स्थान पर आर्गन या नाइट्रोजन जैसी गैसों का उपयोग करती हैं, बशर्ते चयनित गैस इस्पात, तापमान और उपचार के अनुकूल हो। इन विधियों का व्यापक उद्देश्य नियंत्रित भट्ठी-वातावरण के समान ही होता है—अवांछित सतही अभिक्रियाओं को सीमित करना—लेकिन वे प्रत्येक अभिक्रिया को असंभव नहीं बनातीं।
निर्वात की गुणवत्ता, रिसाव, अवशिष्ट नमी, भट्ठी की स्वच्छता, लोडिंग और दाब का इतिहास—ये सभी सतही परिणाम को प्रभावित करते हैं। अक्रिय गैसों में ऑक्सीजन या जल-प्रदूषण हो सकता है, और नाइट्रोजन कुछ मिश्रधातु प्रणालियों या सतही स्थितियों के साथ अभिक्रिया कर सकती है। जो गैस एक ग्रेड और प्रक्रिया के लिए अक्रिय हो, वह दूसरे के लिए व्यावहारिक अर्थ में उसी प्रकार अक्रिय न हो सकती है। जब कार्बराइजिंग, नाइट्राइडिंग या कार्बन-विभव सुधार आवश्यक हो, तब अभिक्रियाशील योजक जानबूझकर भी उपयोग किए जा सकते हैं।
इसलिए चयन भट्ठी-प्रकारों की श्रेष्ठता-क्रम निर्धारित करने के बजाय प्रक्रिया-संबंधी निर्णय है। नियंत्रित वातावरण स्केल को सीमित करते हुए सतही कार्बन बनाए रख सकता है; निर्वात गैस-चरणीय प्रदूषण और स्केल-निर्माण को कम कर सकता है; अक्रिय वातावरण ऐसा उपयुक्त अवरोध प्रदान कर सकता है, जहाँ उसकी शुद्धता और रसायनिकी नियंत्रित हो। इनमें से किसी को भी बिना किसी शर्त के सभी सतही अभिक्रियाओं को समाप्त करने वाला नहीं बताया जाना चाहिए।
ताप-उपचार के बाद सतह-सुरक्षा एक अलग विषय है। ISO 17834:2003 जंग और 1000 °C (1273 K) तक उच्च-तापमान ऑक्सीकरण से सुरक्षा के लिए तापीय रूप से छिड़की गई धातु-कोटिंग को शामिल करता है, जबकि ISO 12944-4:2017 कार्बन और निम्न-मिश्रधातु इस्पात संरचनाओं के लिए सतह-तैयारी ग्रेडों का वर्गीकरण करता है और बिना-कोटिंग वाली, तापीय रूप से छिड़की गई, गैल्वनाइज्ड, विद्युत-लेपित, शेरार्डाइज्ड और पेंट की गई सतहों में अंतर बताता है। ये मानक ताप-उपचार वातावरण की आवश्यकता का स्थान नहीं लेते। अंतिम प्रक्रिया-दस्तावेज़ में यह स्पष्ट होना चाहिए कि सतह उपचार के बाद जैसी है वैसी ही रहेगी, साफ की जाएगी, मशीन की जाएगी या बाद में किसी सुरक्षात्मक प्रणाली से लेपित की जाएगी; साथ ही स्वीकार्य मानी जाने वाली स्थिति भी परिभाषित की जानी चाहिए।
भट्ठी के वातावरण से परे सतही संरक्षण
किसी कोटिंग और भट्ठी का वातावरण स्टील के उपयोग-चक्र के अलग-अलग चरणों में उसकी सुरक्षा करते हैं। वातावरण उस समय प्रभावी होता है जब स्टील इतना गर्म हो कि ऑक्सीकरण, कार्बरीकरण या डीकार्बरीकरण की अभिक्रियाएँ हो सकें। कोटिंग सामान्यतः बाद में—भंडारण, उपयोग या संक्षारक अथवा उच्च-तापमान वाले वातावरण के संपर्क के दौरान—कार्य करती है। इन कार्यों को आपस में भ्रमित करने से ऊष्मा-उपचार अमान्य हो सकता है, भले ही तैयार पुर्जा साफ दिखाई दे।
U.S. Department of Commerce के National Bureau of Standards ने Heat Treatment and Properties of Iron and Steel (1966) में ताप के दौरान सतह से जुड़े दो प्रमुख जोखिमों की पहचान की है: ऑक्सीकरण से स्केल बनता है, जबकि सतह से कार्बन की हानि डीकार्बरीकरण उत्पन्न करती है। दहन-उत्पादों में जलवाष्प को हानिकारक बताया गया है। Cambridge University Press ने Atmosphere Control for the Protection of Metals During Production Processes (2012) में भी यही प्रक्रियागत अंतर स्पष्ट किया है। इसमें कार्य हेतु पुनर्तापन को अंतिम ऊष्मा-उपचार से अलग किया गया है और अनियंत्रित ऑक्सीकरणकारी वातावरण को स्केल बनने तथा स्टील के डीकार्बरीकरण—दोनों से जोड़ा गया है।
ASM International द्वारा 2017 में भट्ठी-वातावरण नियंत्रण पर किए गए विवेचन में समस्या को “भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण” में विभाजित किया गया है। अलग सतही कोटिंग मौजूद होने पर भी यह अंतर महत्वपूर्ण रहता है। कोटिंग धातु और भट्ठी-गैस के बीच संपर्क कम कर सकती है, लेकिन वह पूरे लोड में ज्ञात कार्बन पोटेंशियल स्थापित नहीं करती, रिसाव की भरपाई नहीं करती और यह प्रमाणित नहीं करती कि भट्ठी निर्दिष्ट रासायनिक स्थिति तक पहुँची थी। कार्बन पोटेंशियल गैस-अभिक्रियाओं तथा कार्बन डाइऑक्साइड, जलवाष्प और ऑक्सीजन के आंशिक दाब से जुड़े संबंधों पर निर्भर करता है; ASM वातावरण-संबंधी डीकार्बरीकरण को स्टील के ऊष्मा-उपचार का एक केंद्रीय विषय भी मानता है।
तापीय रूप से छिड़की गई धात्विक कोटिंग
तापीय रूप से छिड़की गई धात्विक कोटिंग धात्विक फीडस्टॉक को गर्म करके और पिघले हुए या अर्ध-पिघले हुए कणों को तैयार सब्सट्रेट पर प्रक्षेपित करके बनाई जाती है। निक्षेपित परत एक-दूसरे पर चढ़े हुए कणों से बनी होती है; इसलिए उसकी रंध्रता, ऑक्साइड की मात्रा, आसंजन, मोटाई और सीलिंग की स्थिति छिड़काव-प्रक्रिया तथा सब्सट्रेट की तैयारी पर निर्भर करती है। संक्षारक या तापीय संपर्क के अनुसार एल्युमिनियम, जिंक, जिंक-एल्युमिनियम प्रणालियों और अन्य छिड़की गई धातुओं का चयन किया जा सकता है, लेकिन कोटिंग को एक स्वतंत्र अवरोधक मानने के बजाय एक प्रणाली के रूप में निर्दिष्ट किया जाना चाहिए।
ISO 17834:2003 उन तापीय रूप से छिड़की गई धातु-कोटिंगों से संबंधित है, जिनका उद्देश्य 1000 °C (1273 K) तक के तापमान पर संक्षारण और उच्च-तापमान ऑक्सीकरण से सुरक्षा प्रदान करना है। इसका दायरा महत्वपूर्ण है, लेकिन इसमें दिया गया तापमान-मूल्य सार्वभौमिक सेवा-गारंटी नहीं है। वास्तविक सीमा कोटिंग धातु, सब्सट्रेट ग्रेड, तापीय चक्रण, वातावरण, कोटिंग की मोटाई, आसंजन तथा छिड़की गई परत पर लगाए गए किसी सीलर या फिनिश पर निर्भर करती है। उदाहरण के लिए, केवल इस आधार पर कि जिंक-समृद्ध छिड़की गई सतह और एल्युमिनियम कोटिंग दोनों धात्विक हैं, यह नहीं माना जा सकता कि उच्च-तापमान संपर्क में उनका व्यवहार समान होगा।
छिड़काव का समय निर्णायक होता है। यदि कोटिंग ऑस्टेनिटाइजिंग से पहले लगाई जाती है, तो उसका बाइंडर, रंध्र, ऑक्साइड या सब्सट्रेट-अंतरापृष्ठ ताप के दौरान अभिक्रिया कर सकता है। परत नरम हो सकती है, वाष्पीकृत हो सकती है, उसमें दरारें पड़ सकती हैं, वह स्टील के साथ मिश्रधातु बना सकती है या भट्ठी के फिक्स्चर तक संदूषक पहुँचा सकती है। जुड़ी हुई बनी रहने वाली कोटिंग भी सतह पर ऊष्मा-संचरण बदल सकती है और स्केल या डीकार्बरीकरण के निरीक्षण को जटिल बना सकती है। इसलिए सामान्यतः इसे ऊष्मा-उपचार के बाद लगाए जाने वाले संरक्षण-तंत्र के रूप में माना जाता है, जब तक कि पूर्ण तापीय चक्र और कोटिंग-संगतता का प्रमाणीकरण न किया गया हो।
छिड़की गई कोटिंग वातावरण-नियंत्रण का स्थान भी नहीं ले सकती। कार्बन या निम्न-मिश्रधातु स्टील के हार्डनिंग के दौरान आवश्यक सतही कार्बन स्थिति स्टील–गैस अंतरापृष्ठ पर बनाई या संरक्षित की जाती है। गैस-संपर्क रोकने वाली कोटिंग इच्छित कार्बन-विनिमय को नियंत्रित करने के बजाय उसे रोक सकती है। यदि परत में अभिक्रियाशील ऑक्साइड हों या रंध्रों के माध्यम से स्थानीय गैस-संपर्क संभव हो, तो पुर्जे के विभिन्न भागों में परिणाम अलग-अलग हो सकता है। भट्ठी को फिर भी निर्दिष्ट ऑक्सीकरणकारी पोटेंशियल और कार्बन पोटेंशियल बनाए रखना होगा, तथा उपचारित सतह की स्केल, डीकार्बरीकरण और कोटिंग-संबंधी दोषों के लिए जाँच करनी होगी।
गैल्वनाइज्ड, इलेक्ट्रोप्लेटेड, शेरार्डाइज्ड और पेंट की गई सतहें
ISO 12944-4:2017 कार्बन और निम्न-मिश्रधातु स्टील संरचनाओं के लिए सतही श्रेणियों तथा तैयारी की अवस्थाओं में अंतर करता है। इसकी श्रेणियों में बिना कोटिंग वाली, तापीय रूप से छिड़की गई, गैल्वनाइज्ड, इलेक्ट्रोप्लेटेड, शेरार्डाइज्ड और पेंट की गई सतहें शामिल हैं। ये नामकरण अलग-अलग कोटिंग-स्थितियों और तैयारी-संबंधी आवश्यकताओं का वर्णन करते हैं; ये संक्षारण-संरक्षण पद्धति को ऊष्मा-उपचार विनिर्देशन का विकल्प नहीं बनाते।
गैल्वनाइजिंग में स्टील पर जिंक चढ़ाया जाता है, सामान्यतः पिघले हुए जिंक में डुबोकर, जबकि इलेक्ट्रोप्लेटिंग में विद्युत-अपघटनी प्रक्रिया द्वारा धातु निक्षेपित की जाती है। शेरार्डाइजिंग में स्टील को जिंक-धूल के साथ गर्म करके जिंक-आधारित विसरण-कोटिंग बनाई जाती है। पेंट प्रणालियाँ कार्बनिक या अकार्बनिक कोटिंग-फिल्म पर निर्भर करती हैं, जो प्रायः तैयार और प्राइमर लगाए गए सब्सट्रेट पर होती है। इनका तापीय व्यवहार काफी अलग होता है। जिंक-युक्त कोटिंग ऑस्टेनिटाइजिंग के दौरान पिघल, वाष्पीकृत या अभिक्रियाशील हो सकती हैं। इलेक्ट्रोप्लेटेड परतों में बुलबुले आ सकते हैं या वे सब्सट्रेट में विसरित हो सकती हैं। शेरार्डाइज्ड परतों में पहले से ही लौह–जिंक विसरण-संरचना होती है और आगे गर्म करने पर उनमें परिवर्तन हो सकता है। पेंट विघटित होकर धुआँ, निक्षेप या अभिक्रियाशील गैसें उत्पन्न कर सकता है।
यह अंतर उन ग्रेडों के लिए विशेष रूप से महत्वपूर्ण है जिनकी विशिष्टता में सतही कार्बन शामिल होता है। AISI 1045, EN 10083-2 C45E और AISI 4140 सतह में होने वाले विभिन्न परिवर्तनों को अलग-अलग सीमा तक सहन कर सकते हैं, यह इस बात पर निर्भर करता है कि अंतिम प्रक्रिया हार्डनिंग, टेम्परिंग, नाइट्राइडिंग या केवल तनाव-निवारण है। दिखाई देने वाली जिंक या पेंट की परत यह सिद्ध नहीं करती कि उसके नीचे के स्टील में आवश्यक कार्बन-प्रवणता बनी रही। इसी प्रकार, साफ दिखाई देने वाली सतह यह प्रमाणित नहीं करती कि ऑक्सीकरण नियंत्रित था। स्केल पतला और दृढ़ता से चिपका हुआ हो सकता है, जबकि डीकार्बरीकरण धात्विक दिखाई देने वाली सतह के नीचे तक फैल सकता है।
उपचार के बाद इसके विपरीत समस्या उत्पन्न होती है। हार्डन किए गए AISI 4140 पुर्जे को संक्षारण-संरक्षण कोटिंग की आवश्यकता हो सकती है, लेकिन उस कोटिंग का चयन उपयोग-पर्यावरण के अनुसार किया जाता है और उसे केवल क्वेंचिंग, टेम्परिंग, सफाई और निरीक्षण के बाद लगाया जाता है। भट्ठी-चक्र से पहले इसे लगाने पर ऊष्मा-उपचार की रसायनिकी बदल सकती है; बाद में लगाने पर यह डीकार्बरीकृत परत की मरम्मत या खोई हुई आयामी शुद्धता की पुनर्स्थापना नहीं कर सकती।
तापीय प्रसंस्करण से पहले और बाद में सतह की तैयारी
तापीय प्रसंस्करण से पहले सतह की स्थिति ज्ञात और नियंत्रित होनी चाहिए। तेल, ड्रॉइंग-कंपाउंड, उँगलियों के निशान, लवण, पुराना पेंट, ऑक्साइड और ब्लास्टिंग-अवशेष भट्ठी में विघटित या अभिक्रियाशील हो सकते हैं। क्लोराइड-युक्त संदूषण विशेष रूप से अवांछनीय है, क्योंकि अवशेष शीतलन के दौरान संक्षारण को बढ़ावा दे सकते हैं या बाद में कोटिंग के आसंजन में बाधा डाल सकते हैं। सफाई को डीकार्बरीकरण-नियंत्रण से भ्रमित नहीं करना चाहिए: तेल हटाने से पहले की किसी ऊष्मा के दौरान बनी कार्बन-क्षीण परत ठीक नहीं होती।
तैयारी नियोजित क्रम पर भी निर्भर करती है। कार्बरीकरण, कार्बोनाइट्राइडिंग या नाइट्राइडिंग के लिए निर्धारित पुर्जे में मास्किंग या चयनात्मक सतही उपचार की आवश्यकता हो सकती है, लेकिन मास्किंग सामग्री का भट्ठी के तापमान और वातावरण के लिए प्रमाणीकरण आवश्यक है। ISO 12944-4:2017 के अंतर्गत पेंटिंग के लिए तैयार की गई सतह स्वतः ऑस्टेनिटाइजिंग के लिए तैयार नहीं मानी जा सकती। आवश्यक खुरदरापन, स्वच्छता, अवशिष्ट तनाव और स्वीकार्य ऑक्साइड-स्थिति अलग-अलग हो सकती है।
तापीय प्रसंस्करण के बाद स्केल और अवशेषों को स्टील तथा अपेक्षित फिनिश के अनुरूप विधियों से हटाया जाता है। अपघर्षक ब्लास्टिंग, क्षारीय सफाई, पिकलिंग, मशीनिंग या हल्की ग्राइंडिंग का उपयोग किया जा सकता है, लेकिन इनमें से प्रत्येक अलग मात्रा में सामग्री हटाता है और सतह की बनावट बदलता है। ग्राइंडिंग से ताजा धातु खुल सकती है और स्थानीय ताप उत्पन्न हो सकता है; तीव्र ब्लास्टिंग से किनारे गोल हो सकते हैं या खुरदरी प्रोफाइल के नीचे छिपे उथले दोष को ढका जा सकता है। यदि डीकार्बरीकरण का संदेह हो, तो मेटालोग्राफिक परीक्षण, कठोरता-प्रोफाइल मापन या निर्दिष्ट सतही-कार्बन परीक्षण आवश्यक है। उस क्षेत्र पर कोटिंग चढ़ा देने से परिवर्तित धातुकर्मीय स्थिति स्वीकार्य नहीं हो जाती।
अंतिम सतही-संरक्षण प्रक्रिया ऊष्मा-उपचारित स्थिति के निरीक्षण के बाद होनी चाहिए। इस क्रम से स्केल, ऑक्सीकरण, आयामी परिवर्तन, कठोरता और डीकार्बरीकरण का आकलन करने के लिए आवश्यक प्रमाण सुरक्षित रहता है। ISO 17663:2023 वायु या नियंत्रित वातावरण में ऊष्मा-उपचार के लिए गुणवत्ता-आवश्यकताएँ निर्दिष्ट करके प्रक्रिया-नियंत्रण के सिद्धांत को सुदृढ़ करता है, मुख्यतः फेरिटिक स्टीलों तथा कार्यशाला या स्थल पर किए जाने वाले कार्य के लिए। चाहे सुरक्षा ताप के दौरान वातावरण-नियंत्रण द्वारा प्रदान की जाए या बाद में गैल्वनाइज्ड, छिड़की गई, प्लेटेड, शेरार्डाइज्ड अथवा पेंट की गई फिनिश द्वारा, प्रत्येक उपाय को उसी चरण के लिए निर्धारित किया जाना चाहिए जहाँ वह वास्तव में अपना अभिप्रेत कार्य कर सके।
वेल्डिंग और फैब्रिकेशन से संबंधित ऊष्मा उपचार
ISO 17663:2023 का दायरा
ISO 17663:2023, उपलब्ध शोध में वेल्डिंग और संबद्ध प्रक्रियाओं से संबंधित ऊष्मा उपचार के लिए प्रमुख गुणवत्ता-ढाँचा है। यह वायु या नियंत्रित वातावरण में किए जाने वाले उपचार के लिए गुणवत्ता आवश्यकताएँ निर्दिष्ट करता है, मुख्यतः फेरिटिक स्टील पर लागू होता है और कार्यशाला तथा स्थल—दोनों स्थानों पर किए जाने वाले कार्य को सम्मिलित करता है। इसलिए इसका विषय केवल भट्ठी संचालन तक सीमित नहीं है। यह इस बात से संबंधित है कि किसी वेल्डेड या फैब्रिकेटेड घटक को प्रभावित करने वाले ऊष्मा-उपचार संचालन को किस प्रकार निर्दिष्ट, तैयार, नियंत्रित, मापा, दर्ज और स्वीकार किया जाए।
यह मानक प्रत्येक वेल्डेड घटक के लिए एक ही वातावरण निर्धारित नहीं करता। कार्बन-मैंगनीज दाब-पात्र वेल्ड, निम्न-मिश्रधातु संरचनात्मक-स्टील की मरम्मत और फेरिटिक स्टेनलेस-स्टील फैब्रिकेशन के जोखिम तथा प्रक्रिया आवश्यकताएँ अलग-अलग हो सकती हैं। आवश्यक वातावरण स्टील ग्रेड, वेल्डिंग प्रक्रिया, ऊष्मीय चक्र, सतह की स्थिति, अनुमत ऑक्सीकरण, आयामी सीमाओं तथा इस बात पर निर्भर करता है कि संचालन तनाव-निवारण, पूर्वतापन, वेल्डोत्तर ऊष्मा उपचार, टेम्परिंग या कोई अन्य उपचार है। ISO 17663:2023 इन परिवर्तनीय तत्वों को नियंत्रित करने के लिए गुणवत्ता आवश्यकताएँ प्रदान करता है; यह गैस चयन की कोई सार्वभौमिक तालिका नहीं है।
यह अंतर महत्वपूर्ण है, क्योंकि “वायु में ऊष्मा उपचार” का अर्थ “वातावरण नियंत्रण के बिना ऊष्मा उपचार” नहीं है। वायु में ऑक्सीजन और जलवाष्प दोनों होते हैं और दोनों गर्म की गई सतह को प्रभावित कर सकते हैं। U.S. National Bureau of Standards की पुस्तिका Heat Treatment and Properties of Iron and Steel सतह पर होने वाले दो परिचित परिणामों की पहचान करती है: ऑक्सीकरण से स्केल बनता है, जबकि सतह से कार्बन की हानि डीकार्बराइजेशन उत्पन्न करती है। यह दहन-उत्पादों में जलवाष्प को भी हानिकारक बताती है। कोई घटक नाममात्र भट्ठी तापमान प्राप्त कर सकता है, फिर भी यदि ऊष्मीय चक्र के दौरान उसकी सतह की रासायनिक संरचना बदल जाए, तो उसे अस्वीकार्य उपचार प्राप्त हो सकता है।
कैम्ब्रिज अध्याय “Atmosphere Control for the Protection of Metals During Production Processes” एक अन्य उपयोगी अंतर स्पष्ट करता है: कार्य-संबंधी पुनर्तापन अंतिम ऊष्मा उपचार के समान संचालन नहीं है। अनियंत्रित ऑक्सीकारक परिस्थितियाँ किसी विनिर्माण चरण में बाद में हटाई जाने वाली मशीनिंग-भत्ता के लिए स्वीकार्य हो सकती हैं, लेकिन तैयार वेल्ड क्षेत्र या आयाम-नियंत्रित घटक के लिए अस्वीकार्य हो सकती हैं। इसलिए उपचार विनिर्देशन में केवल लक्ष्य तापमान ही नहीं, बल्कि तापन के बाद अनुमत सतह की स्थिति भी स्पष्ट होनी चाहिए।
भट्ठी प्रसंस्करण के लिए ASM International द्वारा 2017 में प्रस्तुत भट्ठी-वातावरण नियंत्रण संबंधी विवरण में नियंत्रण के दो प्रमुख समूह बताए गए हैं: भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण। पहला कार्य-वस्तु के चारों ओर वास्तव में उपस्थित परिस्थितियों से संबंधित है; दूसरा उन गैसों, वाष्पों, दहन-उत्पादों, रिसावों, मिश्रण तथा आपूर्ति उपकरणों से संबंधित है जो इन परिस्थितियों को उत्पन्न करते हैं। गैस का केवल नाम नियंत्रित वातावरण का प्रमाण नहीं है। तापमान पर गैस अभिक्रियाएँ जारी रहती हैं और उनका प्रभाव संघटन, प्रवाह, नमी, भट्ठी रिसाव, भार-विन्यास तथा संपर्क-अवधि पर निर्भर करता है।
कार्बन पोटेंशियल इस बिंदु को स्पष्ट करता है। ASM Handbook Volume 4B में जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दाब से संबंधित मापों या संबंधों के माध्यम से नियंत्रण पर चर्चा की गई है। Steel Heat Treatment Handbook भी कार्बन डाइऑक्साइड, अमोनिया और अन्य अभिक्रियाशील गैसों को ऑक्सीकरण-प्रतिरोध तथा सतही कार्बन नियंत्रण में योगदान देने वाले तत्वों के रूप में देखती है। ये संबंध तब प्रासंगिक होते हैं जब किसी उपचार में सतही कार्बन को बनाए रखना या समायोजित करना आवश्यक हो, लेकिन इनके कारण प्रत्येक वेल्डेड-घटक ऊष्मा उपचार कार्ब्यूराइजिंग या उदासीन-वातावरण संचालन नहीं बन जाता। वातावरण को निर्दिष्ट धातुकर्मीय परिणाम के अनुरूप होना चाहिए।
कार्यशाला और स्थल पर ऊष्मा उपचार
कार्यशाला में किया जाने वाला उपचार सामान्यतः भट्ठी, स्थिर थर्मोकपल स्थानों, स्थापित लोडिंग प्रक्रियाओं तथा दोहराए जा सकने वाले गैस या दहन नियंत्रण की सुविधा देता है। ये लाभ विचलन को कम करते हैं, लेकिन फिर भी यह प्रदर्शित करना आवश्यक रहता है कि वास्तविक घटक ने अपेक्षित ऊष्मीय चक्र प्राप्त किया। किसी बड़े वेल्डेड असेंबली में मोटे और पतले खंड, संलग्नक, अवरोध तथा अलग-अलग ऊष्मा-हानियाँ हो सकती हैं। केवल भट्ठी की वायु का तापमान वेल्ड, ऊष्मा-प्रभावित क्षेत्र या सबसे अधिक प्रासंगिक ठंडे खंड के तापमान को प्रदर्शित नहीं कर सकता।
स्थल पर ऊष्मा उपचार में कम स्थिर संसाधनों के साथ यही गुणवत्ता समस्या उत्पन्न होती है। स्थानीय प्रतिरोध हीटर, इंडक्शन उपकरण, गैस बर्नर, सिरेमिक पैड या अन्य तापन प्रणालियाँ वेल्ड अथवा मरम्मत क्षेत्र के चारों ओर स्थापित की जा सकती हैं। इसके बाद गर्म की जाने वाली पट्टी, तापमान प्रवणताएँ, इन्सुलेशन, घेरा और मूल संरचना द्वारा निर्मित ऊष्मा-सिंक प्रक्रिया का हिस्सा बन जाते हैं। स्थानीय उपचार धातुकर्मीय दृष्टि से उचित हो सकता है, लेकिन केवल तभी जब निर्दिष्ट क्षेत्र और ऊष्मीय चक्र स्थापित तथा बनाए रखे जाएँ।
घेरा और परिरक्षण विशेष सावधानी की माँग करते हैं। इन्सुलेशन ऊष्मा-हानि कम कर सकता है, फिर भी अंतरालों से वायु प्रवेश कर स्थानीय ऑक्सीकरण उत्पन्न हो सकता है। पर्ज या परिरक्षण व्यवस्था ऑक्सीकारक गैसों के संपर्क को कम कर सकती है, लेकिन उसकी प्रभावशीलता घेरा-ज्यामिति, सीलिंग, प्रवाह और निगरानी पर निर्भर करती है। सतह भी पर्याप्त रूप से स्वच्छ होनी चाहिए, ताकि तेल, नमी, पेंट, स्केल या फैब्रिकेशन अवशेष अतिरिक्त अभिक्रियाएँ उत्पन्न न करें और क्षति को छिपाएँ नहीं। सतह तैयारी और वातावरण नियंत्रण एक ही विषय नहीं हैं: ISO 12944-4:2017 कार्बन- तथा निम्न-मिश्रधातु-स्टील संरचनाओं के लिए तैयारी ग्रेड परिभाषित करता है और बिना लेप वाली, थर्मली स्प्रे की गई, गैल्वनाइज्ड, इलेक्ट्रोप्लेटेड, शेरार्डाइज्ड तथा पेंट की गई सतहों के बीच अंतर करता है। इसके विपरीत, ISO 17834:2003, 1000 °C (1273 K) तक संक्षारण और उच्च-तापमान ऑक्सीकरण से सुरक्षा के लिए थर्मली स्प्रे किए गए धातु लेपों से संबंधित है। ये मानक सतह-सुरक्षा की स्थितियों का वर्णन करने में सहायक हैं, लेकिन इनमें से कोई भी ISO 17663:2023 की ऊष्मा-उपचार आवश्यकताओं का स्थान नहीं लेता।
स्थल पर वेल्डेड मरम्मत के लिए प्रक्रिया में हीटर की स्थिति, इन्सुलेशन व्यवस्था, घेरा या परिरक्षण विधि, अनुमत सतह की स्थिति, जहाँ निर्दिष्ट हो वहाँ तापन और शीतलन की दरें तथा तापमान सेंसरों के स्थानों की पहचान होनी चाहिए। इसमें यह भी परिभाषित किया जाना चाहिए कि रुकावट, विद्युत आपूर्ति बाधित होने, वर्षा, हवा या अप्रत्याशित तापमान-विचलन की स्थिति में क्या किया जाएगा। केवल वेल्ड की केंद्ररेखा दर्शाने वाला चित्र पर्याप्त नहीं है, जब अपेक्षित ऊष्मीय प्रभाव वेल्ड धातु, ऊष्मा-प्रभावित क्षेत्रों और समीपवर्ती मूल धातु तक विस्तृत होता हो।
वातावरण, तापमान एकरूपता और अभिलेख
वातावरण, तापमान की एकरूपता और अभिलेख एक जुड़ी हुई गुणवत्ता प्रणाली बनाते हैं। इन्हें अलग-अलग देखने से झूठा विश्वास उत्पन्न हो सकता है। भट्ठी का चार्ट दिखा सकता है कि एक थर्मोकपल ने निर्धारित तापमान प्राप्त कर लिया, जबकि ऑक्सीकारक रिसाव, खराब परिसंचरण या अत्यधिक भरे हुए लोड के कारण घटक का कोई भाग अलग परिस्थिति के संपर्क में रहा हो। इसके विपरीत, नियंत्रित गैस आपूर्ति अपर्याप्त सेंसर-स्थापन या ऐसे स्थानीय हीटर की भरपाई नहीं कर सकती जो दूर वाले हिस्से को आवश्यक तापमान से नीचे छोड़ देता हो।
तापमान मापन को घटक और निर्दिष्ट उपचार क्षेत्र का प्रतिनिधित्व करना चाहिए। तापन शुरू होने से पहले सेंसर का प्रकार, जोड़ने की विधि, पहचान, अंशांकन स्थिति, स्थान और रिकॉर्डिंग अंतराल परिभाषित किए जाने चाहिए। स्थानीय कार्य के लिए वेल्ड टो, मोटाई-परिवर्तन, संलग्नकों, अवरोधों और तेजी से ऊष्मा खोने वाले अपेक्षित क्षेत्रों के पास अतिरिक्त सेंसर आवश्यक हो सकते हैं। हीटरों की सममिति से एकरूपता मानकर नहीं चलना चाहिए। प्रक्रिया के लिए प्रासंगिक मापे गए तापमानों के माध्यम से इसे प्रदर्शित किया जाना चाहिए।
अभिलेखों में घटक, वेल्ड या मरम्मत की पहचान, उपकरण, प्रक्रिया संशोधन, ऑपरेटर, वातावरण या परिरक्षण व्यवस्था, सेंसर स्थान, अंशांकन संबंधी जानकारी, तापन चक्र, होल्ड अवधि, शीतलन चक्र, रुकावटें और विचलन आपस में जुड़े होने चाहिए। यदि वातावरण नियंत्रण आवश्यक हो, तो अभिलेखों में गैस या दहन-प्रणाली की जाँच, पर्ज या प्रवाह संबंधी जानकारी, घेरा की स्थिति और उपचार के बाद सतह का निरीक्षण किए जाने का प्रमाण भी आवश्यक हो सकता है। अभिलेख से यह निर्धारित करना संभव होना चाहिए कि वास्तव में क्या हुआ, न कि केवल यह पुष्टि हो कि भट्ठी चालू की गई थी।
सतह का निरीक्षण आवश्यक बना रहता है, क्योंकि वैध तापमान-रिकॉर्ड यह सिद्ध नहीं करता कि ऑक्सीकरण या डीकार्बराइजेशन अनुपस्थित था। स्केल, विवर्णता, सतह की खुरदरापन और कार्बन-हानि बाद की मशीनिंग, वेल्डिंग, थकान-प्रदर्शन, आयामी फिट या संक्षारण-सुरक्षा को प्रभावित कर सकते हैं। निरीक्षण विधि और स्वीकृति मानदंड घटक विनिर्देशन तथा लागू गुणवत्ता योजना के अनुरूप होने चाहिए।
इस प्रकार ISO 17663:2023 को किसी विशेष गैस के चयन संबंधी निर्देश के बजाय प्रक्रिया-नियंत्रण मानक के रूप में पढ़ना अधिक उपयोगी है। यह तैयारी, तापन उपकरण, वातावरण या परिरक्षण, तापमान मापन, एकरूपता, सतह की स्थिति, कार्मिकों की दक्षता और अभिलेखों को आपस में जोड़ता है। यही संबंध कार्यशाला तथा स्थल पर ऊष्मा उपचार को केवल तापमान संबंधी दावे के बजाय प्रदर्शनीय धातुकर्मीय संचालन बनाता है।
खराब वातावरण नियंत्रण से उत्पन्न दोष
वातावरण संबंधी दोष केवल सौंदर्यगत दाग नहीं, बल्कि प्रक्रिया-दोष होते हैं। ऑक्सीकरण सतह से धातु हटाता है, कार्बन का स्थानांतरण इस्पात की संरचना बदलता है, और जमाव गर्म करने, शमन, निरीक्षण या बाद में की जाने वाली कोटिंग में बाधा डाल सकते हैं। U.S. National Bureau of Standards की पुस्तिका Heat Treatment and Properties of Iron and Steel (1966) सतह के दो प्राथमिक जोखिमों के रूप में ऑक्सीकरण से बनने वाली स्केल और कार्बन-हानि से होने वाले डीकार्बराइजेशन की पहचान करती है; इसमें यह चेतावनी भी दी गई है कि दहन-उत्पादों में मौजूद जलवाष्प हानिकारक होती है। Cambridge University Press भी कार्य-संबंधी पुनःतापन और अंतिम ऊष्मा-उपचार के बीच अंतर करता है: फोर्जिंग प्रक्रिया के लिए स्वीकार्य वातावरण उस स्थिति में अनुपयुक्त हो सकता है, जब अंतिम सतह पर कार्बन की मात्रा और आयामी सटीकता बनाए रखना आवश्यक हो।
ASM International की ASM Handbook Volume 4B (2017) भट्ठी-वातावरण नियंत्रण और आपूर्ति-वातावरण नियंत्रण को अलग-अलग मानती है। दोनों महत्वपूर्ण हैं। गैस की संरचना उचित होने पर भी रिसाव, खराब परिसंचरण, सेंसर की विफलता, अवरुद्ध इनलेट या लोड के साथ आई संदूषण के कारण भट्ठी दोषपूर्ण पुर्जे उत्पन्न कर सकती है।
स्केल, पिटिंग और आयामी परिवर्तन
स्केल ऑक्सीकरण से बनने वाला दृश्य उत्पाद है। तापमान, अनावरण अवधि, इस्पात की संरचना और गैस-रसायन के आधार पर ऑक्साइड काला, नीला, धूसर, लाल या परतदार दिखाई दे सकता है। पतली और सतह से चिपकी हुई फिल्म उस मोटी, परतदार स्केल के समान नहीं होती जो हैंडलिंग या शमन के दौरान टूटकर अलग हो जाती है। बाद वाली स्थिति में ताजा धातु उजागर हो सकती है और पिट बन सकते हैं, जबकि ढीला ऑक्साइड फिक्स्चर में फँस सकता है या शमन माध्यम को संदूषित कर सकता है।
ऑक्सीकरणकारी वातावरण इसका स्पष्ट कारण है, लेकिन केवल दृश्य स्केल देखकर विफलता का कारण निर्धारित नहीं किया जा सकता। दरवाजों, सीलों, दरारों या दबाव में उतार-चढ़ाव के माध्यम से भट्ठी में हवा प्रवेश कर सकती है। अत्यधिक नमी भट्ठी की गैस की ऑक्सीकरण क्षमता बढ़ा सकती है, विशेषकर तब जब गैस-संतुलन पहले से ही गलत हो। 1966 की National Bureau of Standards की पुस्तिका में जलवाष्प युक्त दहन-उत्पादों को विशेष रूप से हानिकारक बताया गया है। अत्यधिक लंबा सोक सही वातावरण होने पर भी पर्याप्त स्केल उत्पन्न कर सकता है। खराब परिसंचरण से स्थानीय ऑक्सीकरणकारी क्षेत्र बन सकते हैं; इसलिए लोड का एक भाग भारी स्केल से ढक सकता है, जबकि अपेक्षाकृत सुरक्षित सतहें चमकीली बनी रह सकती हैं।
पिटिंग स्थानीयकृत ऑक्सीकरण, स्केल के अलग होने, संघनित होने वाले संदूषकों या ऐसे जमाव के कारण हो सकती है जो शीतलन के दौरान छोटे विद्युत-रासायनिक या रासायनिक सेल बनाते हैं। नमक, तेल, कार्यशाला की गंदगी और पिछले लोडों के अवशेष स्थानीय सतह-अभिक्रिया को बदल सकते हैं। पिट उथले और बिखरे हुए हो सकते हैं, या वहाँ स्पष्ट रूप से सीमांकित हो सकते हैं जहाँ किसी जमाव ने इस्पात के साथ अभिक्रिया की हो। डीस्केलिंग के बाद सतह का खुरदरापन यह सिद्ध नहीं करता कि उसका कारण केवल भट्ठी का वातावरण था; पहले से मौजूद मशीनिंग-चिह्न, फोर्जिंग स्केल, शॉट-ब्लास्टिंग और यांत्रिक सफाई भी समान रूप उत्पन्न कर सकते हैं।
ऑक्सीकरण आयामों को भी बदलता है। सतह पर खपत हुई धातु मापे गए व्यास, किनारे की मोटाई या थ्रेड और सटीक सतहों के आयाम को कम कर देती है। मिलान करने वाली सतहों के बीच फँसी स्केल उसे हटाए जाने तक इसके विपरीत, बढ़े हुए आयाम का आभास दे सकती है। असमान ऑक्सीकरण गोलाई और समतलता को बदल सकता है, जबकि तापीय प्रवणताएँ और रूपांतरण-तनाव ऑक्सीकरण से स्वतंत्र रूप से विकृति उत्पन्न कर सकते हैं। इसलिए चमकीली सतह आयामी स्थिरता की गारंटी नहीं देती, और गहरी सतह से खोई हुई धातु की मात्रा निर्धारित नहीं होती।
डीकार्बराइज्ड परतें और कठोरता में कमी
डीकार्बराइजेशन तब होता है जब गर्म करने के दौरान इस्पात की सतह से कार्बन बाहर निकल जाता है। प्रभावित परत तापमान, समय, इस्पात ग्रेड और वातावरण की कार्बन पोटेंशियल के आधार पर फेरिटिक, आंशिक रूप से डीकार्बराइज्ड या संरचनात्मक रूप से क्रमिक हो सकती है। AISI 1045 जैसे हाइपोयूटेक्टॉइड ग्रेड में सतह के निकट कार्बन की हानि से शीतलन के बाद पर्लाइट का अंश कम हो सकता है। शमन किए गए AISI 4140 घटक में इससे सतह का एक नरम क्षेत्र बन सकता है, भले ही कोर निर्दिष्ट मार्टेंसिटिक कठोरता तक पहुँच जाए।
यह दोष प्रायः नरम सतह-परत, खराब घिसाव-प्रतिरोध, कम थकान-प्रदर्शन या अप्रत्याशित रूप से उथली कठोरित केस के रूप में पहचाना जाता है। सतह साफ दिखाई दे सकती है, क्योंकि डीकार्बराइजेशन भारी स्केल के बिना भी हो सकता है। इसके विपरीत, हल्की स्केल और कम कठोरता एक साथ दिखाई दे सकती हैं, लेकिन इनमें से एक दूसरे को सिद्ध नहीं करती। रिसाव, अत्यधिक नमी, गलत कार्बन-पोटेंशियल सेटिंग, अपर्याप्त समृद्धकारी गैस, खराब परिसंचरण या अत्यधिक लंबा अनावरण—इनमें से प्रत्येक कार्बन-हानि उत्पन्न कर सकता है। भट्ठी का तापमान और निवास-समय सही होने पर भी लोड के पास स्थानीय गैस-संरचना गलत हो सकती है।
कार्बन पोटेंशियल गैस-रसायन से स्वतंत्र कोई एकल डायल नहीं है। ASM International जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन के आंशिक दबाव से संबंधित मापों या संबंधों के माध्यम से इसके नियंत्रण का वर्णन करती है। प्रासंगिक अभिक्रिया-संतुलन यह निर्धारित करता है कि वातावरण इस्पात का ऑक्सीकरण करेगा, उससे कार्बन हटाएगा या उसमें कार्बन स्थानांतरित करेगा। Steel Heat Treatment Handbook (CRC Press, 2014) कार्बन डाइऑक्साइड, अमोनिया और अन्य प्रतिक्रियाशील गैसों पर चर्चा करती है, क्योंकि ये घटक ऑक्सीकरण-प्रतिरोध और सतह के कार्बन-नियंत्रण दोनों को प्रभावित करते हैं।
इसलिए कठोरता परीक्षण आसानी से उपलब्ध किसी एक सतह से एकल रीडिंग के रूप में नहीं, बल्कि सतह से कोर की ओर ट्रैवर्स के रूप में किया जाना चाहिए। गहराई के साथ कठोरता में क्रमिक वृद्धि कार्बन-प्रवणता संबंधी निदान का समर्थन करती है, लेकिन केवल कठोरता से गैस-विफलता का सटीक कारण निर्धारित नहीं किया जा सकता। मेटालोग्राफिक परीक्षण से सतह पर फेरिट, परिवर्तित पर्लाइट, कार्बाइड में परिवर्तन या प्रभावित और अप्रभावित पदार्थ के बीच इंटरफेस का पता चल सकता है। कार्बन-प्रवणता विश्लेषण, जैसे सतह से कोर तक रासायनिक आकलन, उन स्थितियों में अधिक मजबूत पुष्टि प्रदान करता है जहाँ विनिर्देशों में डीकार्बराइजेशन की निश्चित सीमा निर्धारित हो।
कार्बन अवशोषण, कालिख और असामान्य सतह-रसायन
इसके विपरीत दोष कार्बन अवशोषण है। अत्यधिक कार्बराइजिंग वातावरण के संपर्क में आने वाली इस्पात सतह कार्बन ग्रहण कर सकती है, जिससे उच्च-कार्बन परत बन सकती है। इससे सतह अपेक्षा से अधिक कठोर हो सकती है, अवशिष्ट ऑस्टेनाइट बन सकता है या शमन के बाद भंगुर अथवा दरार-संवेदनशील घटक विकसित हो सकते हैं। यह प्रभाव विशेष रूप से महत्वपूर्ण है जब कम-कार्बन या मध्यम-कार्बन ग्रेड को नियंत्रित सतह-संरचना बनाए रखनी हो, न कि जानबूझकर कार्बराइजिंग उपचार देना हो।
कालिख एक दृश्य चेतावनी है, पूर्ण निदान नहीं। यह अत्यधिक हाइड्रोकार्बन सक्रियता, खराब गैस क्रैकिंग, गलत गैस-संतुलन, अपर्याप्त परिसंचरण, भट्ठी के ठंडे क्षेत्रों या तेल और कार्बनिक अवशेषों से हुई संदूषण के कारण उत्पन्न हो सकती है। काला जमाव कार्बन हो सकता है, लेकिन उसमें संघनित प्रक्रिया-उत्पाद या कार्बनयुक्त पदार्थ के साथ मिश्रित ऑक्साइड भी हो सकता है। जमाव स्केल को ढक सकते हैं, समान ऊष्मा-हस्तांतरण को रोक सकते हैं, तापमान-मापन में बाधा डाल सकते हैं और अन्य पुर्जों पर स्थानांतरित हो सकते हैं।
असामान्य सतह-रसायन केवल कार्बन तक सीमित नहीं है। अमोनिया-युक्त वातावरण नाइट्रोजन प्रविष्ट करा सकते हैं; कार्बन डाइऑक्साइड और जलवाष्प ऑक्सीकरण तथा कार्बन-स्थानांतरण अभिक्रियाओं को बदल सकते हैं; हवा के प्रवेश से ऑक्सीजन और नाइट्रोजन जुड़ सकते हैं। परिणामस्वरूप ऐसी सतह बन सकती है जिसका रंग अपेक्षित हो, लेकिन संरचना गलत हो। धूसर, खुरदरी या असामान्य रूप से कठोर परत कार्बन अवशोषण, नाइट्राइडिंग, ऑक्सीकरण या किसी निक्षेपित यौगिक का संकेत हो सकती है, न कि किसी एक वातावरणीय स्थिति का।
निदान में पुर्जे से प्राप्त साक्ष्य को भट्ठी के अभिलेख से जोड़ना आवश्यक है। भट्ठी का तापमान, जहाँ लागू हो वहाँ ओसांक या नमी-संकेत, ऑक्सीजन पोटेंशियल या कार्बन-पोटेंशियल रीडिंग, गैस-प्रवाह, दबाव, अलार्म, दरवाजे खुलने की घटनाएँ, लोड की स्थिति और रखरखाव संबंधी घटनाएँ दर्ज करें। प्रभावित और अप्रभावित स्थानों की तुलना करें। अनुप्रस्थ काटों का मेटालोग्राफिक परीक्षण करें, कठोरता ट्रैवर्स लें और सतह-रसायन संदिग्ध होने पर कार्बन या अन्य रासायनिक-प्रवणता मापों का अनुरोध करें। ISO 17663:2023 वायु या नियंत्रित वातावरण में ऊष्मा-उपचार के लिए गुणवत्ता आवश्यकताएँ निर्धारित करता है, मुख्यतः फेरिटिक इस्पातों तथा कार्यशाला या स्थल पर किए जाने वाले कार्य के लिए; इसका जोर यह समर्थन करता है कि वातावरण संबंधी अभिलेख और सत्यापन को गुणवत्ता-साक्ष्य के रूप में माना जाए।
सतह का दृश्य रूप प्रारंभिक छँटाई के लिए उपयोगी बना रहता है। यह प्रमाण नहीं है। समान स्केल, पिट, खुरदरापन-पैटर्न, नरम परत या काला जमाव कई अलग-अलग विफलताओं से उत्पन्न हो सकता है; इसलिए केवल दृश्य निर्णय के आधार पर ऊष्मा-उपचारित लॉट को जारी करना या अस्वीकार करना खराब प्रथा है।
सत्यापन, स्वीकृति और दस्तावेजीकरण
केवल तापमान अभिलेख वायुमंडल की दशा या अंतिम सतही स्वीकृति स्थापित नहीं कर सकते। Strong evidence
ऊष्मा-उपचार का परिणाम तभी उचित रूप से प्रमाणित किया जा सकता है जब अभिलेख सामग्री, तापीय चक्र, वातावरण और तैयार पुर्जे से प्राप्त साक्ष्य को आपस में जोड़ता हो। केवल भट्ठी का चार्ट यह सिद्ध नहीं करता कि इस्पात को इच्छित उपचार मिला। अभिलेख में इस्पात ग्रेड और लागू सामग्री मानक, हीट या कास्ट नंबर, चार्ज की पहचान, घटक का ड्रॉइंग या कार्यादेश, भट्ठी की पहचान, लोडिंग व्यवस्था, चक्र-विनिर्देश, वातावरण या निर्वात की स्थिति, मापे गए प्रक्रिया-चर, अलार्म, विचलन और निरीक्षण-परिणाम दर्ज होने चाहिए। यदि कोई एक कड़ी अनुपस्थित हो, तो बाद की समीक्षा से यह पता चल सकता है कि भट्ठी ने क्या किया, लेकिन यह नहीं कि उसके भीतर कौन-सा उत्पाद रखा गया था या वह उत्पाद अपनी आवश्यकताओं को पूरा करता था या नहीं।[3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. International Organization for Standardization. ISO Standard, 2023. ISO 17663:2023
ISO 17663:2023 वेल्डिंग और संबद्ध प्रक्रियाओं से संबंधित वायु या नियंत्रित वातावरण में किए जाने वाले ऊष्मा-उपचार के लिए मुख्य गुणवत्ता-ढाँचा प्रदान करता है। इसका दायरा मुख्यतः फेरिटिक इस्पातों पर लागू होता है और इसमें कार्यशाला तथा स्थल पर किया जाने वाला कार्य शामिल है। यह गुणवत्ता आवश्यकताएँ निर्धारित करता है, लेकिन प्रत्येक इस्पात और प्रक्रिया के लिए एक सार्वभौमिक कठोरता, डीकार्बराइजेशन, आयामी या मेटालोग्राफिक स्वीकृति-सीमा निर्धारित नहीं करता। ये सीमाएँ लागू उत्पाद मानक, ड्रॉइंग, वेल्डिंग प्रक्रिया, ऊष्मा-उपचार प्रक्रिया, अनुबंध या इंजीनियरिंग विनिर्देश से प्राप्त होनी चाहिए।
प्रक्रिया योग्यता और नियमित जाँचें
प्रक्रिया योग्यता यह स्थापित करती है कि स्टील ग्रेड, सेक्शन आकार, लोडिंग पैटर्न, भट्ठी, चक्र और वातावरण का एक निर्धारित संयोजन अपेक्षित स्थिति उत्पन्न कर सकता है। योग्यता अभिलेख में प्रयुक्त उपकरण, थर्मोकपल की व्यवस्था, नियंत्रक और रिकॉर्डर की पहचान, वातावरण-उत्पादन या वैक्यूम प्रणाली, कैलिब्रेशन की स्थिति तथा योग्यता नमूने पर लागू निरीक्षण विधियों का उल्लेख होना चाहिए। इसमें यह भी स्पष्ट किया जाना चाहिए कि नमूना उत्पादन पुर्जों का प्रतिनिधित्व किस प्रकार करता है। एक पतला कूपन तापमान की एकरूपता प्रदर्शित कर सकता है, जबकि वह मोटे घटक में कार्बन के विसरण की दूरी या तापीय विलंब का प्रतिनिधित्व करने में विफल हो सकता है।
योग्यता में वातावरण को एक अभिक्रियाशील प्रक्रिया-माध्यम के रूप में संबोधित किया जाना चाहिए, न कि किसी अनिर्दिष्ट सुरक्षात्मक गैस के रूप में। ASM International ने 2017 में “भट्ठी और आपूर्ति-वातावरण नियंत्रण” को दो प्रमुख नियंत्रण समूहों के रूप में पहचाना। भट्ठी समूह में सीलिंग, परिसंचरण, मिश्रण, निकास, रिसाव और वितरण शामिल हैं; आपूर्ति समूह में गैसें, वाष्प, जनरेटर, शुद्धिकरण उपकरण, प्रवाह नियंत्रण और संबंधित माप शामिल हैं। दोनों परिणाम को बदल सकते हैं। सही ढंग से समायोजित भट्ठी भी स्केल या डीकार्बराइजेशन उत्पन्न कर सकती है, यदि आपूर्ति की गई गैस में अत्यधिक जलवाष्प हो या जनरेटर की स्थिति में विचलन आ जाए।
कार्बन-विभव प्रदर्शन स्वयं-सत्यापनकारी नहीं होता और उसे मापन तथा अंशांकन अभिलेखों का समर्थन मिलना चाहिए। Limited evidence
प्रक्रिया अभिलेख में उस नियंत्रण चर की पहचान होनी चाहिए जो संबंधित स्टील और उपचार के लिए महत्वपूर्ण है। प्रक्रिया के आधार पर इसमें तापमान, समय, भट्ठी का दबाव, वैक्यूम स्तर, गैस प्रवाह, ओसांक, ऑक्सीजन आंशिक दबाव, कार्बन डाइऑक्साइड या परिकलित कार्बन-पोटेंशियल शामिल हो सकता है। ASM Handbook Volume 4B जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन आंशिक दबाव से संबंधित मापों या संबंधों के माध्यम से कार्बन-पोटेंशियल नियंत्रण का वर्णन करता है। इसलिए प्रदर्शित कार्बन-पोटेंशियल मान के लिए सहायक माप और कैलिब्रेशन संबंधी जानकारी आवश्यक है; इसे स्वयं-सत्यापन करने वाला नहीं माना जाना चाहिए।
नियमित जाँच यह पुष्टि करती है कि योग्य प्रक्रिया नियंत्रण में बनी हुई है। इनमें उपकरण सत्यापन, थर्मोकपल जाँच, रिसाव जाँच, वातावरण-सेंसर जाँच, जनरेटर जाँच, गैस-प्रवाह की पुष्टि और रिलीज़ से पहले रिकॉर्डर ट्रेस की समीक्षा शामिल हो सकती है। आवृत्ति और स्वीकृति मानदंड प्रक्रिया तथा लागू गुणवत्ता प्रणाली द्वारा निर्धारित किए जाने चाहिए। किसी परियोजना की आवश्यकता के स्थान पर कोई सामान्य मान प्रतिस्थापित नहीं किया जाना चाहिए।
प्रक्रिया निगरानी और उत्पाद सत्यापन अलग-अलग प्रश्नों का उत्तर देते हैं। निगरानी यह पूछती है कि क्या भट्ठी ने निर्धारित तापमान और वातावरण इतिहास का पालन किया। उत्पाद सत्यापन यह पूछता है कि क्या वास्तविक स्टील में अपेक्षित कठोरता, संरचना, सतह पर रसायन, आयाम और स्थिति विकसित हुई। अनुरूप चार्ट विफल कठोरता प्रोफ़ाइल, अत्यधिक स्केल या निर्दिष्ट सीमा से बाहर कार्बन-प्रवणता की भरपाई नहीं कर सकता। इसके विपरीत, स्वीकार्य कठोरता-पठन यह सिद्ध नहीं करता कि पूरे चक्र के दौरान वातावरण सही ढंग से नियंत्रित था।
किसी भी अलार्म, रुकावट, सेंसर विफलता, गैस परिवर्तन, लोडिंग त्रुटि, विद्युत आपूर्ति बाधित होने, अप्रत्याशित शीतलन घटना या अनुमोदित चक्र से विचलन के लिए अभिलेखित निपटान आवश्यक है। निपटान में पुनःप्रसंस्करण, अतिरिक्त परीक्षण, इंजीनियरिंग समीक्षा या अस्वीकृति शामिल हो सकती है, लेकिन अभिलेख में यह स्पष्ट होना चाहिए कि घटना का मूल्यांकन किसने किया और निर्णय के समर्थन में कौन-सा साक्ष्य उपयोग किया गया। मौन रूप से किया गया सुधार ट्रेसेबिलिटी नहीं है।
सतह और उपसतह परीक्षण
सतह परीक्षण निर्धारित प्रकाश और सफाई स्थितियों में प्रत्यक्ष अवलोकन से शुरू होता है। परीक्षक को स्केल, रंग-विकृति, गड्ढे, कालिख, निक्षेप, कार्बराइज्ड या डीकार्बराइज्ड क्षेत्र, दरारें, विकृति और हैंडलिंग से हुई क्षति दर्ज करनी चाहिए। ऑक्सीकरण से स्केल बनता है, जबकि सतह से कार्बन की हानि डीकार्बराइजेशन उत्पन्न करती है। U.S. National Bureau of Standards द्वारा 1966 में प्रकाशित हैंडबुक में दहन-उत्पादों में जलवाष्प को स्टील की सतह-सुरक्षा के लिए हानिकारक बताया गया है। इसी प्रकार Cambridge University Press ने वातावरण नियंत्रण पर अपने 2012 के विवरण में कहा है कि अनियंत्रित ऑक्सीकरणकारी वातावरण स्केलिंग और स्टील में डीकार्बराइजेशन उत्पन्न कर सकते हैं।
केवल दृश्य निरीक्षण से कार्बन-हानि की गहराई या गंभीरता स्थापित नहीं की जा सकती। सतह से कोर की ओर किए गए कठोरता-ट्रैवर्स से नरम डीकार्बराइज्ड परत या असामान्य रूप से कठोर कार्बराइज्ड क्षेत्र दिखाई दे सकता है, लेकिन कठोरता स्टील ग्रेड, सूक्ष्मसंरचना, परीक्षण विधि, अंतराल और स्थानीय ज्यामिति पर निर्भर करती है। इसलिए ट्रैवर्स को एक परिभाषित सेक्शनिंग योजना से संबद्ध किया जाना चाहिए और उसका आकलन लागू आवश्यकता के अनुसार किया जाना चाहिए, न कि किसी अनुमानित सार्वभौमिक प्रोफ़ाइल के आधार पर।
मेटलोग्राफी अलग प्रकार का साक्ष्य प्रदान करती है। पॉलिश किए गए और एच किए गए क्रॉस-सेक्शन से फेराइट, पर्लाइट, बैनाइट, मार्टेंसाइट, कार्बाइड, ऑक्सीकरण का प्रवेश, ग्रेन वृद्धि, क्वेंच क्रैकिंग तथा परिवर्तित सतही पदार्थ और अप्रभावित कोर के बीच की सीमा प्रकट हो सकती है। इससे यह भी पता चल सकता है कि कठोरता में परिवर्तन कार्बन-हानि के कारण है या इसके बजाय किसी रूपांतरण अथवा टेम्परिंग प्रभाव के कारण। रिपोर्ट में नमूने का स्थान, अभिविन्यास, तैयारी विधि, एचेंट, आवर्धन और अवलोकन दर्ज होने चाहिए। प्रतिनिधि तस्वीरें तभी उपयोगी होती हैं जब उनका स्केल, स्थान और स्वीकृति मानदंड से संबंध दर्ज किया गया हो।
जहाँ सतही कार्बन घिसाव, थकान या रूपांतरण व्यवहार को नियंत्रित करता है, वहाँ कार्बन-प्रवणता का मूल्यांकन विशेष रूप से महत्वपूर्ण है। विनिर्देशन के आधार पर रासायनिक विश्लेषण, माइक्रोकठोरता प्रोफाइलिंग, मेटलोग्राफिक परीक्षण या कोई अन्य अनुमोदित विधि उपयोग की जा सकती है। रिपोर्ट में विधि, सतह संदर्भ, गहराई-अंतराल, जहाँ आवश्यक हो वहाँ मापन-अनिश्चितता और परिणाम का उल्लेख होना चाहिए। एकल बल्क-कार्बन विश्लेषण सतही प्रवणता स्थापित नहीं कर सकता। इसी प्रकार, कोर की कठोरता का परिणाम यह सिद्ध नहीं कर सकता कि सतह ने अपना इच्छित कार्बन-पोटेंशियल बनाए रखा था।
आयामी जाँच उत्पाद-साक्ष्य को पूरा करती है। उन विशेषताओं का मापन करें जो ताप, क्वेंचिंग या तनाव-निवारण के प्रति संवेदनशील हों, जिनमें समतलता, रनआउट, संकेंद्रिकता, लंबाई, बोर आकार और जहाँ लागू हो वहाँ विकृति शामिल हैं। मापों के लिए ज्ञात उपकरण, कैलिब्रेशन की स्थिति, डेटम योजना और निरीक्षण का चरण आवश्यक हैं। दरारों या निकट-सतही असंततताओं के लिए गैर-विनाशी परीक्षण इन जाँचों का पूरक हो सकता है, जबकि उपसतही परीक्षण के लिए सेक्शनिंग, अल्ट्रासोनिक परीक्षण, रेडियोग्राफी या कोई अन्य निर्दिष्ट विधि आवश्यक हो सकती है। प्रत्येक तकनीक की पहचान क्षमता अलग होती है।
कोटिंग मानकों को वातावरण-स्वीकृति के साथ भ्रमित नहीं किया जाना चाहिए। ISO 17834:2003 संक्षारण और 1000 °C (1273 K) तक उच्च-तापमान ऑक्सीकरण से सुरक्षा के लिए थर्मली स्प्रे किए गए धातु कोटिंग से संबंधित है। ISO 12944-4:2017 कार्बन- और निम्न-मिश्रधातु-स्टील संरचनाओं के लिए सतह-तैयारी ग्रेड परिभाषित करता है और बिना कोटिंग वाली, थर्मली स्प्रे की गई, गैल्वनाइज्ड, इलेक्ट्रोप्लेटेड, शेरार्डाइज्ड और पेंट की गई सतहों में अंतर करता है। इनमें से कोई भी मानक ऊष्मा-उपचारित स्टील में भट्ठी-जनित डीकार्बराइजेशन के लिए सामान्य स्वीकृति सीमा प्रदान नहीं करता।
वातावरण की स्थितियों की ट्रेसेबिलिटी
वातावरण की ट्रेसेबिलिटी वातावरण-पथ की पहचान से शुरू होती है: वायु, नामित नियंत्रित वातावरण, एंडोथर्मिक या एक्सोथर्मिक जनरेटर गैस, नाइट्रोजन-आधारित मिश्रण, वैक्यूम या कोई अन्य निर्दिष्ट स्थिति। अभिलेख में उस स्थिति को भट्ठी, चार्ज, दिनांक और समय, गैस स्रोत या जनरेटर, नियंत्रण उपकरण, सेंसर पहचान और दर्ज मानों से जोड़ना चाहिए। वैक्यूम उपचार के लिए, जहाँ प्रक्रिया के अनुसार प्रासंगिक हो, दबाव इतिहास, रिसाव-परीक्षण की स्थिति, पंप की दशा और किसी बैकफिल गैस को दर्ज किया जाना चाहिए।
समय-मुद्रित डेटा आवश्यक हैं। केवल औसत तापमान और वातावरण की एक रीडिंग दिखाने वाला अंतिम चार्ट किसी महत्वपूर्ण चक्र-अवधि के दौरान हुए क्षणिक रिसाव, ओसांक विचलन, कार्बन-पोटेंशियल विचलन या वैक्यूम-हानि को छिपा सकता है। अभिलेखों में मापन-अंतराल, अलार्म घटनाएँ, सेट-पॉइंट, वास्तविक मान, सेंसर प्रतिस्थापन, कैलिब्रेशन की स्थिति और ऑपरेटर की प्रतिक्रिया सुरक्षित रहनी चाहिए। यदि कोई मान सीधे मापे जाने के बजाय परिकलित है, तो गणना विधि और इनपुट माप उपलब्ध रहने चाहिए।
सामग्री और वातावरण के अभिलेखों को बिना किसी संबद्धता के अलग-अलग दाखिल करने के बजाय परस्पर संदर्भित किया जाना चाहिए। चार्ज नंबर भट्ठी रन पर, रन नंबर निरीक्षण रिपोर्ट पर और निरीक्षण रिपोर्ट में परीक्षित घटक-स्थानों का उल्लेख होना चाहिए। डिजिटल अभिलेखों के लिए नियंत्रित संशोधन, अभिगम, संरक्षण-अवधि और बिना दर्ज परिवर्तन से सुरक्षा आवश्यक है। कागज़ी चार्ट में सुपाठ्य पहचान और सुधारों के लिए प्रलेखित विधि होनी चाहिए।
यह श्रृंखला किसी ऑडिटर या इंजीनियर को घटनाओं का पुनर्निर्माण करने में सक्षम बनाती है: कौन-सा स्टील किस भट्ठी में, किस चक्र और वातावरण के अंतर्गत गया; उपकरणों ने क्या दर्ज किया; कौन-से विचलन हुए; और क्या परिणामी सतह, उपसतही संरचना, आयाम और कठोरता लागू आवश्यकताओं के अनुरूप थे। यही भट्ठी संचालन के साक्ष्य और इस साक्ष्य के बीच का अंतर है कि ऊष्मा-उपचारित स्टील स्वीकार्य है।
इस्पात सतह संरक्षण के लिए एक व्यावहारिक निर्णय-ढाँचा
सतह संरक्षण की शुरुआत गैस के नाम से नहीं, बल्कि धातुकर्मीय विनिर्देशन से होती है। तापमान, निवास-समय, रिसाव, ओसांक, कार्बन पोटेंशियल और इस्पात की संरचना में परिवर्तन होने पर नाइट्रोजन, आर्गन, एंडोथर्मिक गैस, एक्सोथर्मिक गैस, हाइड्रोजन-युक्त मिश्रण और निर्वात बहुत अलग-अलग परिणाम दे सकते हैं। इसलिए भट्ठी का वातावरण ऊष्मा-उपचार प्रक्रिया का एक भाग है। यह निर्धारित करता है कि सतह प्रारंभिक इस्पात के रासायनिक रूप से कितनी निकट बनी रहती है, उसमें कार्बन या नाइट्रोजन जुड़ता है, कार्बन कम होता है, या ऑक्साइड बनता है जिसे बाद में हटाना आवश्यक होगा।
U.S. National Bureau of Standards की पुस्तिका Heat Treatment and Properties of Iron and Steel (1966) सतह से संबंधित दो प्राथमिक जोखिमों की सीधे पहचान करती है: ऑक्सीकरण से स्केल बनता है, जबकि कार्बन-हानि से डीकार्बराइजेशन होता है। यह दहन-उत्पादों में मौजूद जलवाष्प को भी हानिकारक बताती है। व्यावहारिक प्रश्न यह नहीं है कि कोई वातावरण निष्क्रिय प्रतीत होता है या नहीं। प्रश्न यह है कि इस्पात की सतह पर और पूरे ताप-चक्र के दौरान वह वातावरण निर्दिष्ट धातुकर्मीय स्थिति उत्पन्न करता है या नहीं।
आवश्यक अंतिम सतह को परिभाषित करें
पहला निर्णय यह है कि स्केल और कार्बन में परिवर्तन स्वीकार्य हैं या नहीं। फोर्जिंग, रोलिंग या अपसेटिंग से पहले की रीहीटिंग प्रक्रिया में ऐसी सतही परत स्वीकार्य हो सकती है, जिसे विकृति या मशीनिंग द्वारा हटा दिया जाएगा। इसके विपरीत, तैयार टूल, बेयरिंग घटक, गियर, स्प्रिंग या घिसाव-प्रतिरोधी सतह के लिए ऑस्टेनिटाइजिंग अलग मामला है: डीकार्बराइजेशन कठोरीकरण के बाद भाग देखने में स्वीकार्य लगने पर भी उसकी कठोरता और थकान-प्रतिरोध को कम कर सकता है।
सतह की आवश्यकता को मापनीय शब्दों में लिखें। इसमें दृश्य स्केल का पूर्ण अभाव, अधिकतम डीकार्बराइज्ड गहराई, निर्दिष्ट सतही कार्बन सांद्रता, सतह तथा उसके नीचे कठोरता की सीमा, या बाद में की जाने वाली ग्राइंडिंग के लिए अनुमत सीमा शामिल हो सकती है। “चमकीली” कोई पर्याप्त तकनीकी विनिर्देश नहीं है। इसी प्रकार “ऑक्सीकरण-रहित” भी पर्याप्त नहीं है, क्योंकि कोई वातावरण दृश्य स्केल को दबाते हुए भी सतह के कार्बन में परिवर्तन कर सकता है।
इस्पात का ग्रेड लागू मानक सहित ठीक-ठीक दर्ज किया जाना चाहिए। 1.3505 (100Cr6) के लिए किया जाने वाला उपचार उन्हीं धारणाओं पर निर्दिष्ट नहीं किया जा सकता जिन पर C45, 42CrMo4, AISI 52100 या किसी ऑस्टेनिटिक स्टेनलेस ग्रेड के लिए किया जाएगा। कार्बन सक्रियता, मिश्रधातु तत्व, पूर्व सतही स्थिति और इच्छित चरण-परिवर्तन—ये सभी स्वीकार्य वातावरण को प्रभावित करते हैं। कार्बराइजिंग इस्पातों के लिए कार्बन पोटेंशियल एक प्रक्रिया-चर है। साधारण-कार्बन और निम्न-मिश्रधातु इस्पातों में अत्यधिक कार्बन-हानि ऑक्सीकरण जितनी ही हानिकारक हो सकती है।
अंतिम सतह को किसी कोटिंग या पश्च-उपचार से अलग रखें। ISO 17834:2003, 1000 °C (1273 K) तक संक्षारण और उच्च-तापमान ऑक्सीकरण से सुरक्षा के लिए थर्मल रूप से स्प्रे की गई धातु कोटिंग्स से संबंधित है। ISO 12944-4:2017, कार्बन और निम्न-मिश्रधातु इस्पात संरचनाओं के लिए सतह-तैयारी ग्रेड से संबंधित है और बिना कोटिंग वाली, थर्मल रूप से स्प्रे की गई, गैल्वनाइज्ड, इलेक्ट्रोप्लेटेड, शेरार्डाइज्ड तथा पेंट की गई सतहों में अंतर करता है। ये मानक कठोरीकरण, एनीलिंग, नॉर्मलाइजिंग या फोर्जिंग-रीहीटिंग के दौरान वातावरण नियंत्रण का विकल्प नहीं हैं।
जोखिम को वातावरण और भट्ठी की क्षमता के अनुरूप रखें
वातावरण चुनने से पहले प्रक्रिया का वर्गीकरण करें। Cambridge University Press द्वारा 2012 में प्रकाशित वातावरण नियंत्रण संबंधी सामग्री में कार्य-उद्देश्य के लिए रीहीटिंग और अंतिम ऊष्मा-उपचार के बीच अंतर किया गया है। यह अंतर स्केल और कार्बन-परिवर्तन के लिए स्वीकार्य सीमा निर्धारित करना चाहिए। बाहरी परत हटाने के लिए स्टॉक की रीहीटिंग में ऐसी वातावरण-रणनीति स्वीकार्य हो सकती है जो तैयार आयाम वाले भाग के अंतिम ऊष्मा-उपचार के लिए स्वीकार्य न हो।
इसके बाद प्रमुख जोखिम की पहचान करें। ऑक्सीकरण के लिए ऑक्सीजन-युक्त प्रजातियों, दहन-स्थितियों, रिसावों और निवास-समय का नियंत्रण आवश्यक है। डीकार्बराइजेशन के लिए केवल कम ऑक्सीजन पर्याप्त नहीं है; इस्पात की सतह पर रासायनिक पोटेंशियल का नियंत्रण आवश्यक है। ASM International की ASM Handbook, Volume 4B (2017) “भट्ठी और आपूर्ति-वातावरण नियंत्रण” को नियंत्रण के दो प्रमुख समूहों में से एक के रूप में पहचानती है। दोनों महत्वपूर्ण हैं: सही ढंग से मिश्रित गैस भी तब विफल हो सकती है जब रिसता हुआ फ्लैंज, नम जनरेटर, दूषित लाइन, अवरुद्ध प्रवाह-पथ या गलत स्थान पर रखा गया कार्य-भाग भट्ठी के वातावरण को बदल दे।
कार्बन पोटेंशियल प्रत्यक्ष मापन द्वारा या जलवाष्प, कार्बन डाइऑक्साइड और ऑक्सीजन आंशिक दाब से संबंधित समीकरणों द्वारा निर्धारित किया जा सकता है। चुनी गई नियंत्रण-विधि भट्ठी के अनुरूप होनी चाहिए। यदि प्रोब भार से दूर हो, भार से परिरक्षित हो, दूषित हो या अलग प्रवाह-पैटर्न के संपर्क में हो, तो उसका रीडिंग कार्य-क्षेत्र का परिणाम स्वतः नहीं माना जा सकता। कार्बन डाइऑक्साइड, अमोनिया, हाइड्रोजन और अन्य अभिक्रियाशील गैसों वाले वातावरणों में उनकी विशिष्ट अभिक्रियाओं पर ध्यान देना आवश्यक है; Steel Heat Treatment Handbook (CRC Press, 2014) इन गैसों का ऑक्सीकरण-प्रतिरोध और सतही कार्बन नियंत्रण के संदर्भ में विवेचन करता है।
भट्ठी की क्षमता विनिर्देशन की सीमा निर्धारित करती है। जाँचें कि स्थापना तापमान की एकरूपता, वातावरण-प्रवाह, दाब, ओसांक, ऑक्सीजन पोटेंशियल, कार्बन पोटेंशियल और निकास को नियंत्रित कर सकती है या नहीं। यह भी जाँचें कि जनरेटर स्टार्ट-अप और भार-परिवर्तन के दौरान संरचना बनाए रख सकता है या नहीं। सुनिश्चित करें कि सील, दरवाजे, रिटॉर्ट, फिक्स्चर और स्थानांतरण-पथ हवा या नमी अंदर न आने दें। जो भट्ठी गैस का मान प्रदर्शित तो कर सकती है, लेकिन भार के स्थान पर उसे बनाए नहीं रख सकती, वह उपचार को मान्य नहीं कर सकती।
वेल्डेड फैब्रिकेशन और फेरिटिक इस्पातों के लिए ISO 17663:2023, हवा या नियंत्रित वातावरण में ऊष्मा-उपचार के गुणवत्ता संबंधी आवश्यकताएँ प्रदान करता है। इसमें कार्यशाला और स्थल—दोनों स्थानों पर किए जाने वाले कार्य शामिल हैं। जब ऊष्मा-उपचार वेल्डिंग या संबंधित प्रक्रिया का भाग हो, तब यह उपयोगी है; फिर भी लागू सामग्री, प्रक्रिया, निरीक्षण और स्वीकृति संबंधी आवश्यकताएँ घटक के लिए अलग से निर्दिष्ट करनी होंगी।
विचलनों की व्यवस्थित जाँच करें
सतह-दोष की पहले मैपिंग की जानी चाहिए, उसकी व्याख्या बाद में। क्या स्केल या डीकार्बराइजेशन पूरे भार में एकसमान है, या केवल एक सतह, किनारे, रैक की स्थिति या भट्ठी के किसी क्षेत्र तक सीमित है? क्या बैच-दर-बैच यह भार की स्थिति का अनुसरण करता है? क्या यह केवल लंबे होल्ड के बाद, स्टार्ट-अप के दौरान, दरवाजा खोलने के बाद या क्वेंच तक स्थानांतरण के दौरान दिखाई देता है? ये अवलोकन रसायन-संबंधी समस्या को परिसंचरण, सीलिंग, तापमान या हैंडलिंग की समस्या से अलग करने में सहायता करते हैं।
दोष-मानचित्र की स्वतंत्र मापों से तुलना करें। क्या मापा गया वातावरण कार्य-क्षेत्र का प्रतिनिधित्व करता है, या केवल आपूर्ति-लाइन, रिटर्न-डक्ट या भट्ठी की दीवार का? क्या गैस एनालाइज़र, ऑक्सीजन प्रोब, ओसांक उपकरण और कार्बन-पोटेंशियल नियंत्रक कैलिब्रेटेड हैं और आवश्यक दर से प्रतिक्रिया कर रहे हैं? क्या प्रोब स्वच्छ और सही स्थान पर लगा है? क्या किसी संदर्भ परीक्षण-टुकड़े, शिम, फॉइल या मेटालोग्राफिक नमूने ने उपकरण के संकेत की पुष्टि की है?
यह भी पूछें कि क्या वातावरण स्थिर होने से पहले भट्ठी तापमान तक पहुँच गई थी, क्या भार ने प्रवाह को बाधित किया, क्या मांग बढ़ने पर जनरेटर की संरचना बदल गई, और क्या दहन-उत्पादों, रिसाव, सफाई-अवशेषों या नम चार्ज के माध्यम से पानी अंदर आया। स्केल की आकृति-विज्ञान का निरीक्षण करें और आवश्यकता के अनुसार मेटालोग्राफी, कठोरता-प्रोफाइल, माइक्रोकठोरता या कार्बन-विश्लेषण द्वारा परिवर्तित परत को मापें। केवल गहरी सतह डीकार्बराइजेशन सिद्ध नहीं करती; केवल चमकीली सतह कार्बन-प्रतिधारण का प्रमाण नहीं है।
जाँच कार्यप्रवाह
- पहचानें इस्पात का पदनाम, अनुप्रस्थ काट का आकार, पूर्व दशा और संचालन अभिलिखित करें।
- परिभाषित करें स्केल और कार्बन परिवर्तन के लिए मापनीय सीमाएँ निर्धारित करें।
- वर्गीकृत करें निर्धारित करें कि चक्र कार्य के लिए पुनर्तापन है या अंतिम ऊष्मा-उपचार।
- चुनें ऑक्सीकरण नियंत्रण और, जहाँ आवश्यक हो, कार्बन-विभव नियंत्रण चुनें।
- सत्यापित करें गैस आपूर्ति, जनित्र, सील, प्रवाह, दाब, सेंसर, अंशांकन और कार्य-क्षेत्र के प्रतिनिधित्व की जाँच करें।
- निरीक्षण करें दृश्य, आयामी, कठोरता, धातु-संरचनात्मक या सतह-रसायन संबंधी जाँचें निर्दिष्ट करें।
- दस्तावेज़ित करें विचलन, भार की स्थिति, चक्र, वायुमंडल, चेतावनियाँ, स्थानांतरण समय और प्रभावित पदार्थ अभिलिखित करें।
एक उपयोगी कार्यप्रवाह इस प्रकार है:
1. इस्पात का ग्रेड, अनुप्रस्थ आकार, पूर्व स्थिति और प्रक्रिया की पहचान करें। 2. निर्धारित करें कि स्केल और कार्बन-परिवर्तन स्वीकार्य हैं या नहीं, तथा मापनीय सीमाएँ तय करें। 3. तय करें कि चक्र कार्य-उद्देश्य के लिए रीहीटिंग है या अंतिम ऊष्मा-उपचार। 4. वातावरण-नियंत्रण रणनीति चुनें, जिसमें ऑक्सीकरण नियंत्रण और जहाँ आवश्यक हो, कार्बन-पोटेंशियल नियंत्रण शामिल हो। 5. गैस आपूर्ति, जनरेटर का प्रदर्शन, सील, प्रवाह, दाब, सेंसर, कैलिब्रेशन और कार्य-क्षेत्र के प्रतिनिधित्व की पुष्टि करें। 6. निरीक्षण निर्दिष्ट करें: दृश्य स्केल आकलन, आयामी समीक्षा, कठोरता, मेटालोग्राफी, डीकार्बराइज्ड गहराई का मापन या सतह-रसायन। 7. प्रत्येक विचलन का दस्तावेजीकरण करें, जिसमें भार की स्थिति, चक्र अभिलेख, वातावरण अभिलेख, अलार्म की स्थिति, स्थानांतरण-समय और प्रभावित सामग्री शामिल हों।
यह क्रम सतह संरक्षण को नियंत्रित धातुकर्मीय परिणाम के रूप में देखता है। गैस का नाम केवल एक इनपुट है।
संदर्भ
- [1] Atmosphere Control for the Protection of Metals During Production Processes. Cambridge University Press chapter, 2012. Cambridge University Press publication
- [2] ASM Handbook, Volume 4B: Heat Treating of Ferrous Alloys. ASM Handbook, 2017. ASM International, ASM Handbook Volume 4B
- [3] Welding — Quality requirements for heat treatment in connection with welding and allied processes. ISO Standard, 2023. ISO 17663:2023